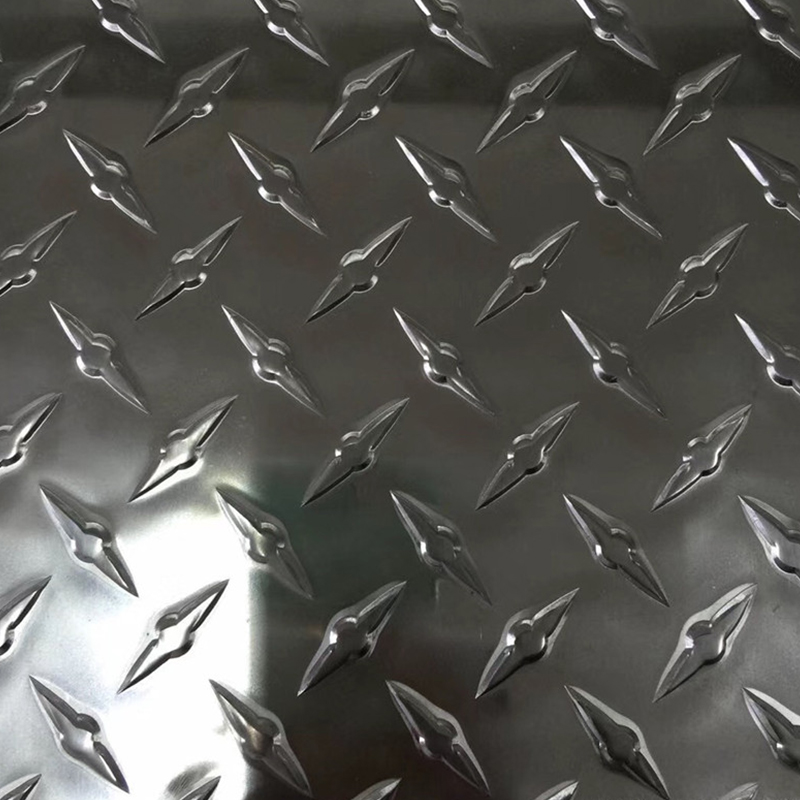
Современото континуирано производство бара материјали кои нудат екстремна цврстина, отпорност на корозија и беспрекорна обработливост. Производните линии со голема брзина не можат да си дозволат неочекувани тесни грла предизвикани од неконзистентни метални доводи. Наоѓањето на совршена рамнотежа на материјали често се покажува тешко и за инженерите и за тимовите за набавки. Изборот на погрешна серија или темперамент од легура директно предизвикува пукање на рабовите при агресивно формирање на ролна. Уште полошо, може да се соочите со зголемени стапки на отпад или да бидете сведоци на предвремен структурен дефект на теренот. Овие грешки сериозно ги нарушуваат временските рокови на проектот и ја оштетуваат инженерската репутација.
Во оваа статија, ќе откриете сеопфатен технички преглед на различни класи на легури и завршни површини. Ние мапираме стратегии за примена во реалниот свет за да ги усогласиме својствата на материјалот со точните оперативни барања. Конечно, воспоставуваме строги критериуми за набавка за набавка на извори со висок принос серии од алуминиумски серпентина . Ќе научите точно како да одговарате на спецификациите за да ги одржувате вашите индустриски операции непречено и ефикасно.
Клучни производи за носење
Изборот на легура (серија од 1000 до 7000) ја диктира рамнотежата помеѓу формабилноста, цврстината на истегнување и отпорноста на корозија.
Преминот од претходно исечен лист на континуиран алуминиумски серпентина ги намалува стапките на отпад и го забрзува производството со голем волумен, како што се ролни и печат.
Одредувањето на правилната површинска обработка - како што е алуминиумска калем со завршна обработка или варијанти обложени со боја - е од клучно значење за адхезијата низводно и атмосферските влијанија во околината.
Партнерството со проверен производител на алуминиумски серпентина обезбедува строги толеранции на мерачот, минимизирајќи ги загубите на родот и заглавувањето на машината.
Видови на алуминиумски калеми: рамка за одлуки за серии од легури
Диференцирање индустриски алуминиумски калем по хемиски состав е од суштинско значење за усогласување на специфичните механички барања. Производителите ги категоризираат овие материјали во различни серии врз основа на нивните примарни легирани елементи. Оценување на точното Видовите на алуминиумски калеми спречува катастрофални дефекти за време на секундарното производство.
Серија 1000 (комерцијално чиста)
Серијата 1000 содржи минимум 99% чист алуминиум. Може да се пофали со висока топлинска и електрична спроводливост заедно со екстремна формабилност. Сепак, има најниска цврстина на истегнување меѓу сите стандардни серии. Можете да го свиткате, вртите и нацртате овој метал без напор без да предизвикате сериозно стврднување.
Инженерите ја оценуваат серијата 1000 првенствено за хемиска опрема и електрични компоненти. Структурното оптоварување мора да остане минимално во овие апликации. Вообичаените употреби вклучуваат перки за разменувачи на топлина, резервоари за складирање хемикалии и специјализирани рефлектирачки уреди за осветлување. Бидејќи му недостасуваат значајни легирани елементи, тој обезбедува супериорна отпорност на хемиски напад.
Серија 3000 (легиран од манган)
Со додавање на манган на основниот метал се создава многу разновидна серија 3000. Овој додаток го прави материјалот приближно 20% појак од серијата 1000. Ја задржува одличната обработливост додека останува строго не-термички обработен. Фабрикаторите се потпираат на ладна работа за да ја зголемат неговата конечна механичка сила.
Серијата 3000 служи како индустриски стандард за покриви, обвивки и акустични тавани. Неговите избалансирани карактеристики го прават исклучително погоден за континуирано образување на ролна. Кога на терен ќе наидете на длабоко исцртани алуминиумски компоненти, тие често ја користат серијата 3000 поради неговата отпорност на кинење при умерена напнатост.
Серија 5000 (легиран на магнезиум)
Легурата на магнезиум ја дефинира серијата 5000, генерирајќи метал со умерено висока јачина и исклучителна отпорност на корозија од морето. Тој е многу заварлив и го одржува својот структурен интегритет дури и при тешки еколошки услови. Оваа серија одлично реагира на ладна работа, постигнувајќи импресивни јачини на принос.
Ќе ја најдете серијата 5000 строго неопходна за морски апликации, садови под притисок и транспортни куќишта. Фабрикаторите го избираат ова одделение кога компонентите се соочуваат со постојана изложеност на солена вода или каустични хемикалии. Тој останува главен во производството на приколки за транспорт на големо и тешки индустриски тенкови.
Серија 6000 (магнезиум и силикон)
Комбинацијата на магнезиум и силициум ја произведува серијата 6000. За разлика од претходните категории, оваа серија е целосно термичка обработка. Тој нуди одлична комбинација на цврстина, заварливост и отпорност на корозија. Лесно се обработува и добро реагира на пост-фабрикциски процеси на термичко стврднување.
Архитектите и инженерите ја избираат серијата 6000 за структурни компоненти и тешки архитектонски апликации. Иако вообичаено се екструдира, валавниците го произведуваат и во форма на намотка за барани носечки панели. Ја обезбедува потребната ригидност за кадрирање на транспортот и воздушни апликации со висок стрес.
Табела: Споредба на сериите на стандардна алуминиумска легура
Серија од легура
Примарен елемент
Клучна карактеристика
Може да се третира со топлина?
Случај за примарна употреба
1000
Никој (чист)
Екстремна формабилност
бр
Хемиски и Електрични
3000
Манган
Избалансирана сила
бр
Покрив и обвивка
5000
Магнезиум
Отпорност на морска корозија
бр
Садови под притисок
6000
Магнезиум и силициум
Структурна ригидност
Да
Тешки архитектонски
Ризик од имплементација: Неуспехот да се наведе точниот темперамент (на пр., O, H14, H24) брзо ќе го загрози радиусот на свиткување за време на изработката. Свиткувањето на премногу тврд темперамент надвор од неговиот минимален радиус директно доведува до фрактури на стрес и сериозно пукање на рабовите. Секогаш проверувајте ја ознаката за темперамент според вашите параметри за алат.
Опции за површинска завршница: Завршување со мелница наспроти обложена
Изборот на правилна завршница на површината одредува како металот комуницира со елементите на животната средина и процесите на производство низводно. Изборот помеѓу необработен метал и фабрички нанесени премази длабоко влијае на работниот тек на вашиот производствен под.
Мелница Заврши алуминиумски калем
Дефиниција: Ова се однесува на голиот, нетретиран алуминиум токму онака како што излегува од валавницата. Се одликува со природен, малку рефлективен изглед и нема никаква хемиска или обоена површина за заштита. Самиот процес на тркалање ја одредува конечната мазност на металната површина.
Случај за употреба:Алуминиумскиот калем со завршна обработка на мелницата најдобро функционира за фабрикувачи кои ќе применуваат сопствени премази после изработката. Идеален е и кога се користи металот во скриени структурни слоеви каде што естетиката не е важна. Автомобилските топлински штитови и внатрешните канали за HVAC често се потпираат на оваа необработена завршница.
Фактор на трошоци: оваа опција носи најниска почетна цена за купување. Сепак, тој останува многу подложен на површна оксидација, вообичаено наречена „бела рѓа“, ако неправилно се складира во влажни средини пред обработката.
Калеми однапред обоени / обложени со боја (PE и PVDF)
Дефиниција: Овие намотки се одликуваат со фабрички нанесени облоги за униформа адхезија. Континуираните линии за обложување на намотките го чистат, претходно обработуваат, бојадисуваат и лечат металот во една беспрекорна работа. Вообичаените системи за боја вклучуваат Полиестер (PE) и Поливинилиден флуорид (PVDF).
Случај на употреба: Треба да наведете обложени намотки за архитектонско обложување, знаци и надворешни облоги. Посебно PVDF облогите обезбедуваат гарантирана отпорност на UV и временски услови, одржувајќи го интегритетот на бојата со децении под сурова сончева изложеност.
Фактор на цена: Обложените опции бараат повисоки однапред трошоци за материјали. И покрај ова, претходно обоениот метал го елиминира главното тесно грло за секундарна завршна обработка во производството. Ја заобиколувате потребата за внатрешна линија за боја, намалувајќи го ракувањето со опасните хемикалии.
Основни предности: Зошто фабрикаторите преминуваат на калем
Оддалечувањето од претходно исечениот лим материјал суштински ја менува динамиката на производниот погон. Производителите со голем волумен ја прават оваа транзиција за да го оптимизираат протокот на материјали и да ја максимизираат ефикасноста на подниот простор.
Намалување на отпадоци (намотка наспроти лист): Континуираното хранење на калем им овозможува на производителите да сечат точно до потребната должина. Ова драстично го намалува отсечениот отпад што обично се поврзува со листови со стандардни димензии. При печат на илјадници идентични делови, избегнувањето на маргините на листовите може да ја подобри искористеноста на материјалот до 15%.
Брзина на производство: Континуираното хранење овозможува процеси со голема брзина како што се формирање на ролна, прогресивно печат на матрицата и прецизно резење. Операторите повеќе не губат време рачно ставајќи поединечни листови во пресата. Машината работи непрекинато додека главниот калем не се исцрпи.
Густина на складирање: Намотките бараат значително помал простор по тон во споредба со наредените палети од лим. Можете да складирате огромни количини на суровина во компактен отпечаток. Специјализираните системи за багажници им овозможуваат на објектите вертикално да ги редат намотките, максимизирајќи го волуменот на складиштето.
Урамнотежени побарувања: додека транзицијата кон континуирано снабдување ги намалува трошоците по единица на ниво, мора да се подготвите за високи почетни капитални инвестиции. Спроведувањето на овој процес бара скапи машини за расклопување, израмнување и автоматско хранење. Објектите што произведуваат делови со мал волумен, високо приспособени можеби нема да имаат моментален поврат на оваа инвестиција во опремата.
Калеми од алуминиумска легура Апликации по индустрија
Различни индустрии потпора специфични Апликации на калем од алуминиумска легура врз основа на строги регулаторни стандарди и еколошки барања. Разбирањето на овие барања специфични за секторот им помага на тимовите за набавки да го набават точниот вистински материјал.
Архитектонски и градежништво
Градежниот сектор троши огромни тонажи за системи за метални покриви, алуминиумски композитни панели (ACP) и надворешни облоги на згради. Материјалите наменети за архитектонска употреба имаат приоритет на долготрајната отпорност на временските услови и задржувањето на бојата. Намотките од серијата 3000 обложени со PVDF доминираат во овој простор. Тие издржуваат кисели дождови, прскање со крајбрежна сол и интензивно ултравиолетово зрачење без креда или избледување.
Автомобилство и транспорт
Автомобилските инженери користат специфични темпераменти за топлински штитови, обвивка на приколки и структурни панели на каросеријата на автомобилот. Критериумите за возење тука вклучуваат агресивна лесна тежина за ефикасност на горивото без да се жртвува критичната отпорност на удар. Легурите од сериите 5000 и 6000 ја обезбедуваат потребната апсорпција на енергија за структурите на судир, додека ја одржуваат вкупната тежина на возилото податлива.
HVAC и ладење
Опремата за греење и ладење во голема мера се потпира на материјал со тенок колосек за залихи на перки и сложени канали. Високата топлинска спроводливост и силната отпорност на корозија предизвикана од кондензација ги формираат примарните критериуми за оценување. Сериите 1000 и 3000 се одлични во оваа средина. Тие ефикасно ја пренесуваат топлината додека се спротивставуваат на постојаниот циклус на влага што се наоѓа во испарувачите на климатизацијата.
Храна и фармацевтско пакување
Индустријата за пакување користи високо специјализирани легури за лименки за пијалоци, ламинати од фолија и безбедни капачиња за затворање. Овде се применуваат строги критериуми, вклучувајќи нетоксичност, апсолутни бариерни својства и стандарди за усогласеност со FDA. Металот мора да биде подложен на ригорозно чистење и површинска обработка за да се осигура дека нема да ги контаминира чувствителните фармацевтски соединенија или да го промени вкусот на прехранбените производи.
Извори: Како да се оцени производителот на алуминиумски калем
Воспоставувањето сигурен синџир на снабдување бара темелна проверка на вашите примарни метални партнери. Супстандарден Производителот на алуминиумски серпентина може да предизвика катастрофални доцнења низводно на вашиот производствен под.
Контроли на толеранција: Проценете ја способноста на производителот да одржува конзистентни толеранции на мерачот (дебелина) и ширината низ целиот главен ролна. Дури и малите разлики во дебелината предизвикуваат непосредни дефекти и заглавување на машината при високо-брзинско прогресивно печатење на матрицата. Потребни се податоци за статистичка контрола на процесот за да се потврдат нивните способности.
Обезбедување квалитет и усогласеност: Секогаш барајте ажурирани ISO 9001 сертификати. Побарајте комплетни сертификати за тестирање во мелница (MTC) со секоја пратка. Овие документи обезбедуваат прецизно следење на составот на легура и потврдуваат дека механичките својства, како што е јачината на отстапување, одговараат на вашите инженерски спецификации.
Пакување и транзитна логистика: Тешките ролни остануваат многу ранливи на оштетување на рабовите, навлегување на влага и телескопирање за време на транзитот. Потврдете дека нивните специфични големини на јадрото одговараат на вашата опрема за расклопување. Наредете ги строгите стандарди за пакување „око-до-небо“ или „очи до ѕид“ обвиткани во активни филмови за заштита од влага за да се спречи дамка на вода.
Приспособливост и MOQ: усогласете ги минималните количини на нарачки (MOQ) и времето на производство на добавувачот со специфичниот модел на обрт на залихи на вашиот објект. Ако работите според распоредот за испорака „Just-in-Time“ (JIT), добавувачот мора да покаже докажана логистичка флексибилност за да спречи ситуации во линија надолу.
Заклучок
Изборот на вистинскиот материјал бара внимателно усогласување на сериите на легура, ознаката на темпераментот и завршната површина со специфичните механички и еколошки барања. Неусогласеноста во која било од овие области ќе ја загрози брзината на производството и издржливоста на производот. Преместувањето кон стратегија за континуирано снабдување нуди огромни придобивки во ефикасноста, под услов правилно да управувате со почетната инвестиција во опремата.
Инженерите и тимовите за набавки треба да ги ревидираат нивните сегашни стапки на отпад за да утврдат дали транзицијата има оперативна смисла. Мора јасно да ги дефинирате вашите точни механички прагови и границите на радиусот на свиткување. Секогаш барајте примероци од физички материјал и официјални извештаи за тестирање во мелница (MTR) за валидација пред да се обврзете на нарачки со висока тонажа. Преземањето на овие прецизни чекори обезбедува беспрекорен, профитабилен производствен процес.
Најчесто поставувани прашања
П: Која е разликата помеѓу термички обработен и алуминиумски калем што не се обработува?
О: Легурите што се обработуваат со топлина (како што е серијата 6000) ја добиваат својата механичка сила преку прецизно контролирана термичка обработка и стареење. Спротивно на тоа, легурите кои не се обработуваат со топлина (како сериите 3000 и 5000) добиваат цврстина исклучиво преку ладна работа, исто така позната како стврднување на напрегање, за време на процесот на тркалање или формирање.
П: Како да спречам 'водена дамка' или оксидација на складирани алуминиумски калеми?
О: Одржувајте строго климатски контролирана средина за складиште. Мора да избегнувате ненадејни температурни промени кои предизвикуваат кондензација директно на металната површина. Што е најважно, оставете го фабричкото пакување за заштита од влага целосно недопрено до точниот момент кога ќе го ставите материјалот на вашата машина.
П: Што значи 'темперамент' кога нарачувате типови на алуминиумски калеми?
О: Температурата директно се однесува на конечната цврстина и флексибилност на материјалот. Термичка обработка или ладно валање го диктира овој имот. На пример, ознаката H14 значи дека металот е полутврд. Темпераментот конкретно го диктира минималниот радиус на свиткување што може да го постигнете за време на изработката без да предизвикате пукање на материјалот.
Shandong Sino Steel Co., Ltd. е сеопфатна компанија за производство и трговија со челик. Нејзиниот бизнис опфаќа производство, преработка, дистрибуција, логистика и увоз и извоз на челик.