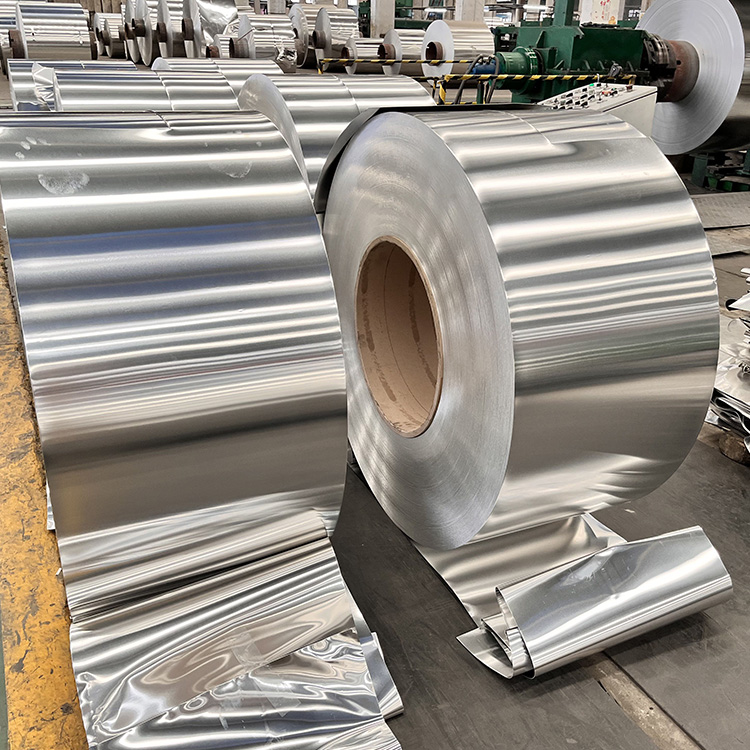
La degradación del material mantiene despiertos a los ingenieros y a los gerentes de adquisiciones por la noche. La erosión impredecible obliga a realizar reemplazos tempranos de materiales. Estos fallos repentinos inflan significativamente los presupuestos del ciclo de vida de los proyectos. Necesita materiales confiables para proteger sus resultados. En condiciones normales, un La bobina de aluminio proporciona una vida útil altamente funcional de 20 a más de 50 años. Sirve como columna vertebral resistente para techos, revestimientos y fabricación industrial.
Sin embargo, la longevidad real nunca es un absoluto garantizado. No podemos simplemente instalarlo y olvidarlo. La durabilidad es un cálculo preciso basado en la selección de aleaciones, la exposición ambiental y los recubrimientos protectores. Cuando llegue a la etapa de decisión, deberá adaptar la metalurgia al microclima. Exploraremos cómo variables específicas dictan la longevidad. Aprenderá cómo maximizar la vida útil, seleccionar los recubrimientos adecuados y evitar los errores de instalación más comunes.
Conclusiones clave
Expectativa básica: Las bobinas de aluminio estándar desnudas y revestidas suelen durar entre 20 y 50 años, dependiendo en gran medida de las condiciones ambientales.
El recubrimiento importa: una bobina de aluminio prepintado que utiliza recubrimientos de PVDF de alta calidad extiende significativamente la vida útil en ambientes corrosivos y con mucha radiación ultravioleta en comparación con los recubrimientos de poliéster (PE) estándar.
Riesgos de falla: la degradación prematura rara vez es un defecto material; Por lo general, es causado por corrosión galvánica, conformado inadecuado o malas prácticas de almacenamiento.
Impacto del proveedor: El abastecimiento de un proveedor de bobinas de aluminio industrial verificado garantiza una coincidencia precisa de la aleación, un temperamento adecuado y documentación de prueba válida (por ejemplo, pruebas de niebla salina).
Establecimiento de una línea de base para la vida útil de las bobinas de aluminio
Debe conectar la vida útil del material directamente con los costos del ciclo de vida del proyecto. Los intervalos de mantenimiento frecuentes agotan los presupuestos operativos. Los ciclos de reemplazo prematuros multiplican los costos laborales. Cuando entiendes lo esperado vida útil de la bobina de aluminio , puede pronosticar con precisión los gastos del proyecto a largo plazo.
La vida útil varía drásticamente según el entorno de instalación. Generalmente clasificamos estos cronogramas en tres niveles ambientales distintos. En primer lugar, los ambientes interiores o con clima controlado ofrecen las condiciones más favorables. Los materiales colocados en interiores superan fácilmente los 50+ años de servicio. Experimentan una degradación insignificante porque no se exponen a los rayos UV ni a las inclemencias del tiempo.
En segundo lugar, los entornos exteriores estándar representan la mayor parte de las aplicaciones comerciales. Piense en los tejados suburbanos o en los revestimientos arquitectónicos del interior. En estos climas templados, el material suele durar entre 30 y 40 años. La lluvia natural elimina los desechos menores, mientras que las temperaturas moderadas mantienen baja la tensión del recubrimiento.
En tercer lugar, los entornos exteriores hostiles reducen el plazo previsto de 15 a 25 años. Las costas marinas exponen los metales a una implacable niebla de agua salada. Las zonas industriales pesadas bombardean las fachadas con emisiones químicas. En estos lugares, la supervivencia depende en gran medida de mejoras de aleaciones específicas y revestimientos de barrera de primera calidad.
También debemos definir qué significa realmente 'fin de la vida'. El fallo estructural es excepcionalmente raro. El aluminio rara vez se oxida y desaparece. En cambio, el final de la vida suele referirse a un fracaso estético. La pintura se tiza mucho. El color se desvanece más allá de los límites arquitectónicos aceptables. Se producen picaduras superficiales menores. Conocer estos criterios de éxito le ayuda a elegir el acabado adecuado desde el primer día.
Variables clave que rigen la durabilidad de la bobina de aluminio
Sus elecciones metalúrgicas gobiernan directamente Durabilidad de la bobina de aluminio . La selección de la serie de aleaciones constituye la base de este proceso. La serie 3000 utiliza manganeso como elemento de aleación principal. Ofrece una excelente trabajabilidad. Con frecuencia utilizamos los grados 3003 o 3004 para construcción general y paneles para techos estándar. Por el contrario, la serie 5000 incorpora magnesio. Los grados como el 5052 ofrecen una defensa contra el agua salada muy superior. Debe especificar la serie 5000 para entornos marinos para evitar un deterioro prematuro.
La química natural también juega un papel muy importante. El material se basa en un proceso de pasivación inherente. Cuando el aluminio en bruto se encuentra con el oxígeno atmosférico, se oxida rápidamente. Esto crea una capa microscópica e increíblemente resistente de óxido de aluminio en la superficie. Este escudo invisible bloquea una mayor penetración de oxígeno. Básicamente, detiene el deterioro estructural profundo. Esta barrera natural proporciona el legendario resistencia a la corrosión de la bobina de aluminio que esperamos en aplicaciones industriales.
Sin embargo, los factores estresantes ambientales localizados pueden abrumar esta capa de óxido natural. Debe realizar una evaluación de riesgos específica del sitio. Evalúe estas tres amenazas principales:
Proximidad al agua salada: los vientos costeros transportan cloruros pesados. Los cloruros atacan agresivamente la capa de óxido natural, provocando picaduras localizadas.
Emisiones industriales: Las plantas químicas y las fábricas de combustibles fósiles liberan dióxido de azufre. Este se mezcla con la humedad atmosférica. Crea lluvia ácida, que lentamente graba la superficie del metal.
Clima extremo: Los índices UV altos degradan las resinas de pintura orgánica. Las fluctuaciones masivas de temperatura provocan una rápida expansión y contracción térmica. Este movimiento enfatiza los sujetadores mecánicos y la flexibilidad del recubrimiento.
Bobina de aluminio desnuda o prepintada: prolongación de la longevidad
Los equipos de adquisiciones debaten constantemente cuándo pasar del acabado laminado a productos recubiertos. El aluminio desnudo refleja el calor de manera eficiente. Funciona perfectamente bien para elementos estructurales ocultos o conductos internos. Sin embargo, las aplicaciones arquitectónicas visibles exigen una estética avanzada y una defensa ambiental adicional. A La bobina de aluminio prepintado ofrece ambas cosas.
El tipo de recubrimiento que seleccione dicta el programa de mantenimiento. Principalmente evaluamos dos categorías de soluciones en el mercado comercial. Los recubrimientos de poliéster (PE) proporcionan una solución rentable. Se forman fácilmente y ofrecen colores vibrantes. Recomendamos PE para ambientes suaves y aplicaciones interiores. Puede esperar una vida estética de 10 a 15 años antes de que se produzca una decoloración notable.
El fluoruro de polivinilideno (PVDF) representa el nivel de alto rendimiento. Este avanzado sistema de resina ofrece una resistencia superior a los rayos UV. Combate agresivamente el entizamiento y la degradación química. PVDF ofrece una vida estética de 20 a 30+ años. Mantiene el brillo y la integridad del color por mucho más tiempo que el PE.
Matriz de comparación de recubrimientos
Tabla 1: Perfiles de rendimiento del revestimiento de aluminio prepintado
Zonas con alta radiación ultravioleta, costas marinas, fachadas premium
Debe evaluar cuidadosamente la relación costo-resultado. El PVDF requiere una inversión inicial mayor. Sin embargo, esta prima se alinea fácilmente con los intervalos de mantenimiento requeridos por el proyecto. Gastar más por adelantado evita la costosa mano de obra de repintado a mitad de vida. Siempre haga coincidir la durabilidad de la resina con la vida útil operativa prevista para el edificio.
Riesgos de implementación: ¿Qué causa la falla prematura de la bobina?
La degradación prematura rara vez es un defecto puramente material. Los defectos suelen originarse por un manejo inadecuado, mala ingeniería o malas prácticas de almacenamiento. Puedes comprar el mejor material PVDF disponible y aun así verlo fallar en cinco años. Debe gestionar activamente los riesgos de implementación.
Corrosión galvánica: ocurre cuando se instala aluminio en contacto directo con metales diferentes. Los tubos de cobre o las estructuras de acero sin tratar actúan como catalizadores. El agua actúa como electrolito entre los dos metales. El aluminio se sacrifica y se disuelve rápidamente. Debes utilizar separación dieléctrica. Las juntas de goma o las pinturas bituminosas previenen esta reacción química.
Daño de procesamiento: El perfilado da forma al metal plano en paneles funcionales. Un tensado inadecuado durante este proceso estira el material violentamente. Los radios de curvatura incorrectos empujan al metal más allá de sus límites físicos. Las herramientas sin filo rayan la superficie. Estos errores provocan grietas microscópicas en la capa de pintura. La humedad entra en estas microfisuras y pudre el sustrato de adentro hacia afuera.
Almacenamiento y manipulación en tránsito: el viaje desde el molino hasta la fábrica encierra peligros ocultos. Las bobinas llegan bien enrolladas. Los cambios rápidos de temperatura durante el envío provocan condensación. El agua queda atrapada entre las capas apretadas. Esta humedad no puede evaporarse. Provoca 'manchas de agua' u óxido blanco incluso antes de que comience la fabricación. Un control climático adecuado no es negociable.
Cómo evaluar un proveedor de bobinas de aluminio industriales
El abastecimiento de materias primas requiere una investigación estricta. Un confiable El proveedor de bobinas de aluminio industriales protege su proyecto de fallas catastróficas posteriores. Aléjese de las evaluaciones puras de precio por tonelada. En su lugar, adopte un modelo de auditoría integral.
Comience con los estándares de calidad y cumplimiento. Requiere cumplimiento documentado de las especificaciones ASTM o EN. No acepte garantías verbales sobre la composición química. Solicite los certificados oficiales de pruebas de fábrica. Estos documentos demuestran que las propiedades mecánicas coinciden perfectamente con sus requisitos de ingeniería.
Exija transparencia en recubrimientos y pruebas. Busque proveedores que ofrezcan datos de laboratorio reales. Necesita los resultados de la prueba de curvatura en T para verificar la flexibilidad de la adhesión de la pintura. Necesita puntuaciones de resistencia al impacto. Lo más importante es exigir los resultados de las pruebas de niebla salina ASTM B117. Los datos reales siempre triunfan sobre los brillantes folletos de marketing.
Evaluar su cadena de suministro y tolerancias de embalaje. El metal de alta calidad no significa nada si llega dañado por el agua. Audite sus protocolos de embalaje con barrera contra la humedad. Los buenos proveedores utilizan abundantes desecantes. Envuelven cada rollo en papel grueso impermeable. Ofrecen configuraciones de carga específicas 'ojo al cielo' o 'ojo a la pared'. Estas salvaguardias físicas garantizan que el material llegue sin degradación previa a la instalación.
Finalmente, aplique una lógica de preselección inteligente. Considere las tasas de defectos en sus cálculos de costos reales. Evaluar la validez de sus garantías. ¿La garantía cubre entornos costeros? ¿Su equipo de soporte técnico es receptivo? Un socio técnico receptivo le ahorra una inmensa frustración durante las construcciones arquitectónicas complejas.
Conclusión
La especificación de los metales de construcción sigue siendo un ejercicio para hacer coincidir la ciencia de los materiales con las duras realidades ambientales. No puedes confiar en conjeturas. Para realizar pronósticos precisos se requiere un conocimiento profundo de la metalurgia, los microclimas locales y la tecnología de resinas. Los productos estándar funcionan maravillosamente en interiores, mientras que los sitios costeros exigen defensas químicas agresivas.
Tu próximo paso es simple. Alinee la aleación, el temple y el recubrimiento elegidos directamente con las demandas específicas del proyecto. Actualice a PVDF para una alta exposición a los rayos UV. Cambie a aleaciones de la serie 5000 para la seguridad marítima. Protéjase contra la corrosión galvánica durante cada fase de instalación.
No finalice sus especificaciones a ciegas. Póngase en contacto con sus socios de fabricación hoy. Solicite fichas técnicas completas. Solicite informes de pruebas de muestras físicas. Reserve una consulta de ingeniería para asegurarse de que su especificación final garantice la máxima longevidad y el máximo éxito estructural.
Preguntas frecuentes
P: ¿Se oxida la bobina de aluminio?
R: El aluminio no se oxida en el sentido tradicional porque no contiene hierro. El óxido es específicamente óxido de hierro. Sin embargo, el aluminio definitivamente puede corroerse u oxidarse. Bajo exposiciones químicas severas o humedad atrapada, se desarrolla óxido blanco o picaduras localizadas. Recubrimientos adecuados y un drenaje correcto previenen esta degradación.
P: ¿Es necesaria la bobina de aluminio de grado marino para proyectos costeros?
R: Sí, es absolutamente necesario. Las zonas costeras exponen las fachadas a una implacable niebla salina y cloruros pesados. Los grados comerciales estándar se pican y degradan rápidamente. Debe especificar 5052 o grados similares de aleación de magnesio. Combínelos con recubrimientos de PVDF de alto espesor para resistir ataques severos inducidos por cloruro.
P: ¿Cómo afecta el perfilado a la vida útil de una bobina prepintada?
R: El perfilado agresivo tensiona la capa de pintura. Si utiliza un radio de curvatura incorrecto, la pintura puede sufrir microfisuras. Esto expone el metal desnudo que se encuentra debajo, lo que provoca que los bordes se deslicen y entre humedad. Debe especificar un sistema de recubrimiento altamente flexible y calibrar la maquinaria cuidadosamente para evitar grietas por tensión.
Shandong Sino Steel Co., Ltd. es una empresa integral de producción y comercialización de acero. Su negocio incluye producción, procesamiento, distribución, logística e importación y exportación de acero.