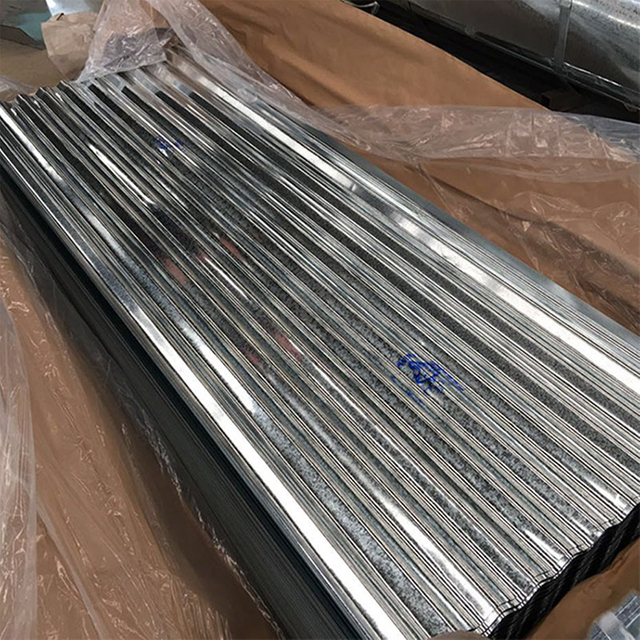
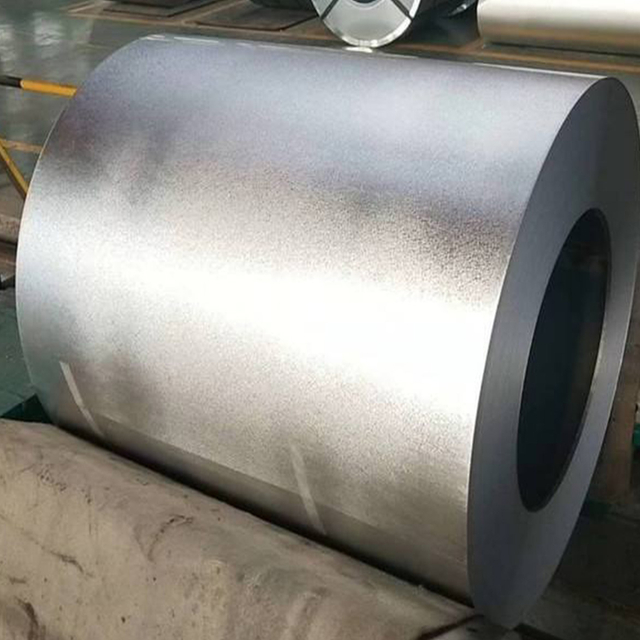
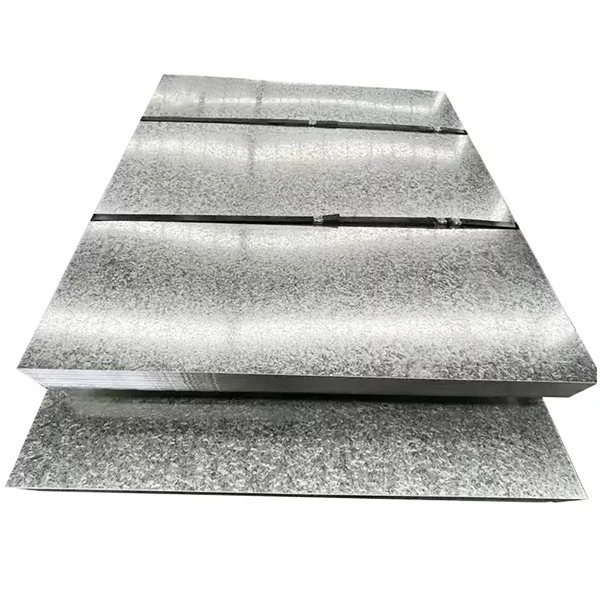
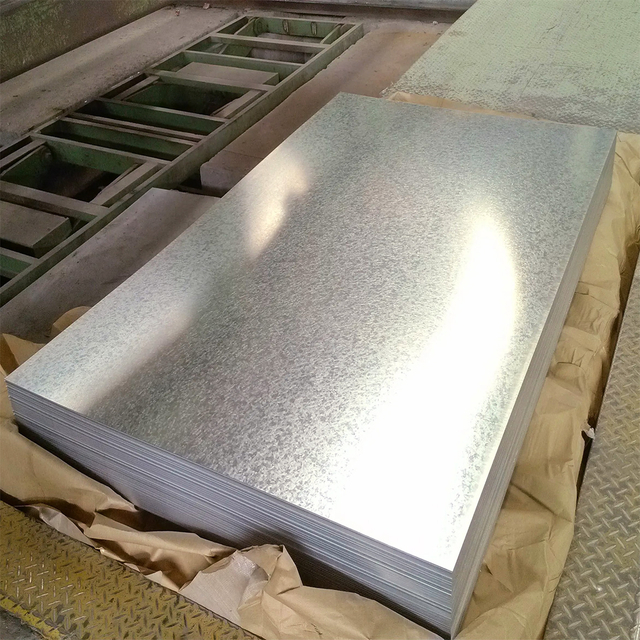
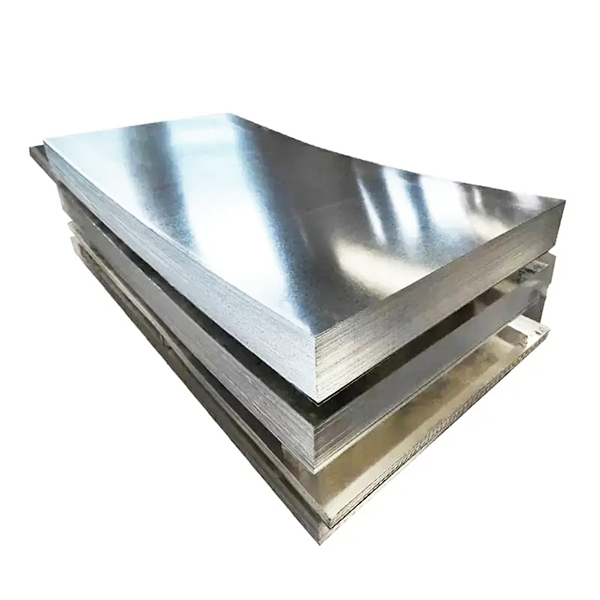
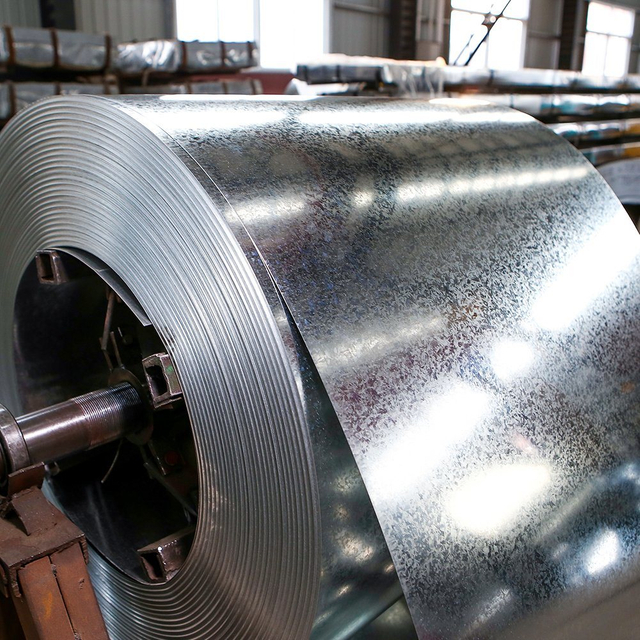
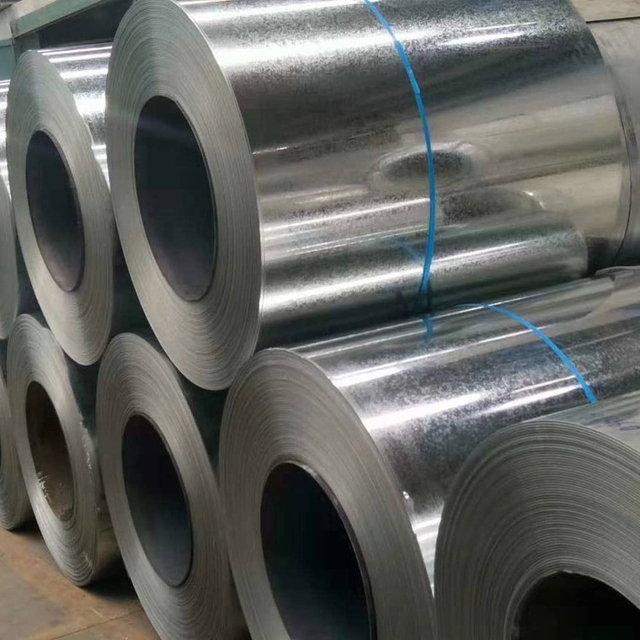
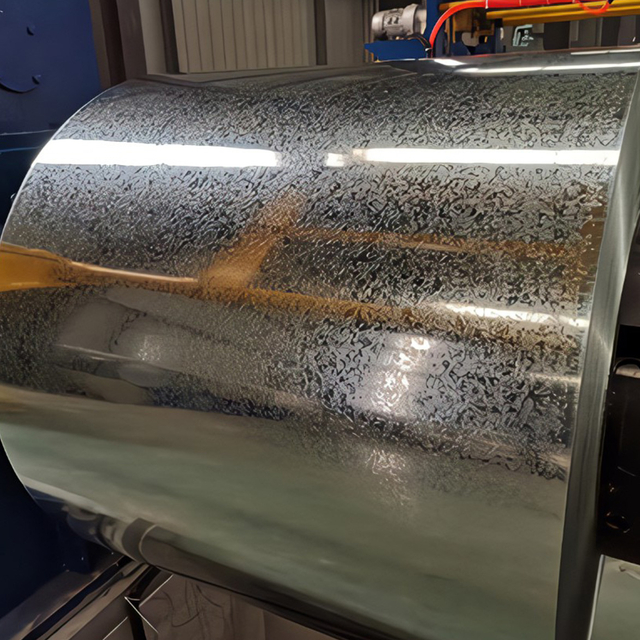
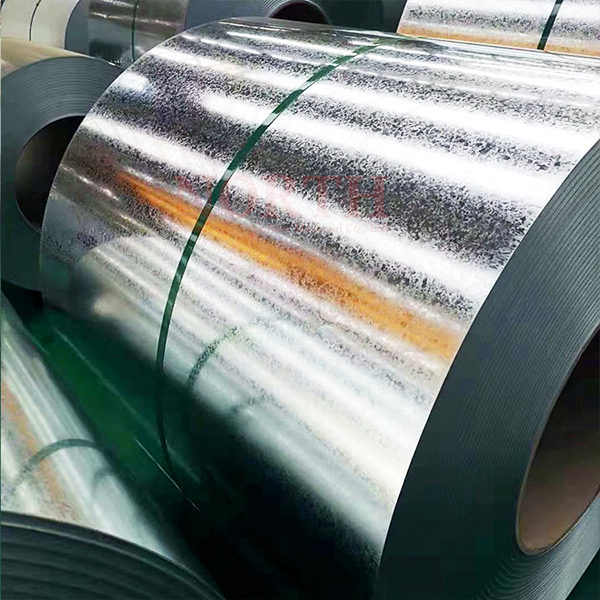
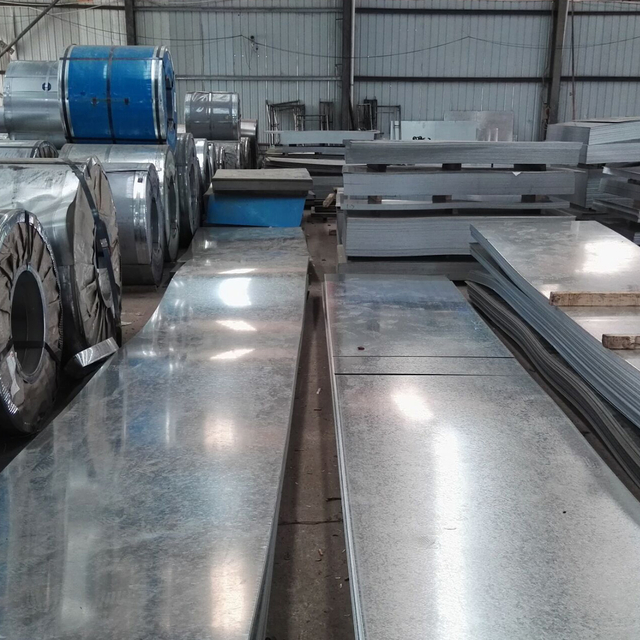
A mérnökök és az építők széles körben dicsérik Horganyzott acél az öngyógyító, áldozati cink bevonatért. Ez a lenyűgöző fémes gát első vonalbeli védelemként működik a korrózió ellen. Azonban nem teljesen immunis a lebomlással szemben. Az agresszív vegyi környezet és a szélsőséges hőviszonyok gyorsan lebonthatják ezt a védőréteget.
Sok döntéshozó rejtett problémával néz szembe a területen. A nem megfelelő felület-előkészítés, az összeférhetetlen átvonás vagy a nem megfelelő karbantartási rutinok aktívan eltávolíthatják a cinkréteget. Amikor ez megtörténik, inkább felgyorsítja a korróziót, nem pedig megakadályozza. Meg kell értenie a cink kényes kémiáját, hogy elkerülje a projekt katasztrofális kudarcait.
Ez a cikk szigorú keretet ad a védőbevonatok értékeléséhez. Világos karbantartási protokollokat készítünk az Ön létesítményéhez. Azt is megtanulja, hogyan kell ipari minőségű felület-előkészítést végezni olyan nyersanyagokhoz, mint a horganyzott acéllemez és gyártott szerkezeti elemek.
Kulcs elvitelek
A védő cink-patina 6-24 hónapot igényel a teljes időjáráshoz; Az időjárásálló cink bevonása speciális előkészítés nélkül garantálja a tapadás meghibásodását.
Az extrém környezetek (közel 100°C + magas páratartalom) 'polaritás felcserélődést' idézhetnek elő, aminek következtében a cink felgyorsítja – nem pedig megakadályozza – az acélkorróziót.
A rutintisztításnak szigorúan 6 és 12 közötti pH-tartományon belül kell működnie; savas eső vagy lúgos fehérítő feloldja a cinkréteget.
A mechanikai kopás (például drótkefével vagy túlcsiszolással) eltávolítja az aktív cinkréteget, ami azonnali légköri oxidációt okoz.
Az ipari fedőbevonat szigorú betartását követeli meg a sweep szemcseszórási szabványok (SSPC-SP 16) és a kromátvizsgálaton (ASTM B 201) keresztüli ellenőrzésen.
Az alaphelyzet: A degradáció és a 'polaritás felcserélése' megértése
Nem védheti meg a fémes hordozót anélkül, hogy megértené az alap kémiáját. A szabványos cink kémiai kötéseknek határozott határai vannak. Meg kell határoznunk ezeket a határokat a megfelelő védelmi stratégia kialakításához.
Az öngyógyító mechanizmus
A cink áldozati anódként szolgál. Egy elektrokémiai reakcióban a cink előnyben részesíti saját oxidációját. Könnyen feladja elektronjait, hogy megvédje a belső acélmagot. Ha valaki megkarcolja a felületet, a környező cink reagálva eltömíti a törést. Ez fizikailag és elektrokémiailag védi az alatta lévő sérülékeny acélt.
Környezeti küszöbértékek (amikor a cink tönkremegy)
Rugalmassága ellenére ennek az áldozati anódmechanizmusnak szigorú környezeti határai vannak. E küszöbértékek átlépése gyorsan veszélyezteti az anyagot.
pH-sértések: A cink stabil pH-környezetet igényel. Gyorsan leromlik a 6 és 12 közötti biztonságos pH-ablakon kívül. Az erős ipari szennyezés savas esőt okoz, ami a környezet pH-értékét 4-re vagy az alá csökkenti. Ezzel szemben az erős lúgos tisztítószerek pH-ja meghaladja a 12-t. Mindkét szélsőség feloldja a védőréteget.
Galvanikus korrózió: A különböző fémek közötti közvetlen fizikai érintkezés erősen romboló hatású. Ha kevésbé aktív fémet, például rezet vagy sárgarézet helyez a cinkrétegre, az gyors elektrokémiai fogyasztást vált ki. A cink teljesen feláldozza magát, hogy megvédje a szomszédos rezet, így az alatta lévő acél teljesen csupasz marad.
A polaritásváltás jelensége
A hő és a nedvesség rendkívül veszélyes meghibásodási módot hoz létre, amelyet polaritásváltásnak neveznek. Ez általában 100°C-hoz közelítő magas hőmérsékletű környezetben, magas páratartalom mellett fordul elő. A mezőgazdasági üvegházak, a gőztisztító létesítmények és a forró ipari feldolgozó üzemek gyakran tapasztalják ezt a jelenséget.
Ilyen speciális hőviszonyok között a felület kémiája megváltozik. A cink reagálva cink-oxidot (ZnO) és cink-hidroxidot (Zn(OH)2) képez. Ezek a vegyületek teljesen eltolják a cinkréteg elektromos potenciálját. A cink katóddá alakul, az alatta lévő acél pedig anóddá válik. A rendszer lényegében fordítva működik. Ahelyett, hogy feláldozná magát, a cink aktívan felgyorsítja az acél rozsdásodását.
Megoldási keret: Másodlagos védőbevonatok értékelése
Néha az alapszintű cinkréteg másodlagos megerősítést igényel. A vásárlóknak ki kell választaniuk a megfelelő bevonatmegoldásokat a horganyzott acél tekercs vagy kész lemez. A következő döntési mátrix a három elsődleges bevonat kategóriát bontja le.
1. Átlátszó kabátok (esztétikus és könnyű)
Használati eset: Az átlátszó bevonatok akkor működnek a legjobban, ha meg akarja őrizni az eredeti fémes esztétikát, miközben UV- és oxidációállóságot is biztosít.
Értékelési kritériumok:
Fényesség és átlátszóság: Keressen olyan termékeket, amelyek fényességi szintje meghaladja a 90-et. Ez biztosítja, hogy a magas fényes követelmények láthatóak maradjanak. Az alacsonyabb fényességi osztályok tompítják a fémes felületet.
Kiszerelés: A High-Solids bevonatok és a gyorsan száradó Turbo bevonatok közül kell választani. A High-Solids opciók vastagabb filmet és alacsony illékony szerves vegyületeket (VOC) biztosítanak. Általában 36-48 órás kikeményedési időt igényelnek. A turbó bevonatok sokkal gyorsabban száradnak, de valamivel vékonyabb védőréteget biztosítanak.
Korlátozás: A nagyon reaktív friss cink gyakran elutasítja a szabványos átlátszó bevonatokat. Speciális kötőanyagok nélkül az átlátszó bevonat nagy lapokban egyszerűen leválik.
2. Nagy teljesítményű polimer és poliészter bevonatok
Használati eset: Ezekre a bevonatokra extrém páratartalmú és meleg környezetben van szüksége. Ha a polaritás felcserélése ismert kockázatot jelent az Ön létesítményében, a szabványos festékek meghibásodnak.
Értékelési kritériumok: A polimer vagy poliészter rendszer abszolút fizikai és termikus gátként működik. Teljesen megszünteti a nedvesség és a hőmérséklet kiváltó okát. Azáltal, hogy a fémet elszigeteli a 100°C-os környezettől, biztonságosan megőrzi a cink áldozati tulajdonságait.
3. Ipari festékrendszerek és cinkben gazdag alapozók
Használati eset: Válassza ezeket a rendszereket erős szerkezeti védelemhez erősen korrozív ipari zónákban.
Értékelési kritériumok: Ha a projekt specifikációi előírják a festést, akkor közvetlenül fémhez cinkben gazdag alapozót kell használnia. A szokásos kereskedelmi festékekből hiányzik az ehhez az aljzathoz szükséges kémiai tapadás. A standard festékek gyorsan leválnak a cink nagy felületi reakcióképessége miatt.
Másodlagos bevonat összehasonlító táblázat
Bevonat kategória |
Elsődleges használati eset |
Kulcselőny |
Kritikus korlátozás |
Átlátszó kabátok |
Esztétikai megőrzés, beltéri építészeti felhasználás |
Fenntartja a fémes megjelenést, az UV-állóságot |
Gyakran elutasítja a nem mállott friss cink |
Polimer / poliészter |
Üvegházak, meleg mosási zónák |
Megakadályozza a termikus polaritás felcserélődését |
Pontos gyári alkalmazást igényel |
Cinkben gazdag alapozók + festék |
Nehézipari, szerkezeti acél váz |
Maximális fizikai és kémiai gát |
Szigorú sweep robbantási előkészítést igényel |
Ipari felület előkészítése: A tapadási szűk keresztmetszet
A rossz felületi profilozás a B2B alkalmazások leggyakoribb meghibásodási pontja. Megvásárolhatja a legdrágább polimer bevonatot. Ez akkor is meghibásodik, ha az aljzatot nem készítik megfelelően.
Az öregedés idővonala (új vs. viharvert)
A friss fém másként viselkedik, mint az öreg fém. Az újonnan gyártott anyag zavaró oxidokat tartalmaz. A gyártók gyakran mártják a fémet kromát oltófürdőbe, hogy megakadályozzák a korai tompulást. Ezt a láthatatlan kromátréteget az ASTM B 201 szabvány segítségével kell tesztelnie. Ha kromát van jelen, a festékek nem tapadnak meg.
A bevonat ideális feltételeként a 'mállott' állapotot határozzuk meg. 6-24 hónapig tart a szabadban, hogy a felület stabil cink-karbonát patinát hozzon létre. Ez a természetes patina kissé érdes, és bonyolult mechanikai előkészítés nélkül könnyen felveszi a másodlagos bevonatokat.
Felületi profilozási tűrések (SSPC-SP 16)
Ha nem tud 24 hónapot várni a természetes időjárásra, akkor mesterségesen kell profilozni a felületet. Az SSPC-SP 16 szabvány előírja a félig időjárásnak kitett anyagokhoz szükséges pontos seprőszórási előírásokat.
Abrazív paraméterek: Szigorúan 200–500 mikronos (8–20 miles) csiszolóanyagot kell használnia. Ez létrehozza a szükséges mikroszkopikus csúcsokat és völgyeket az alapozó tapadásához.
Kockázatcsökkentés: A hagyományos agresszív homokfúvás szigorúan tilos. A túlzott szemcseszórással a cinkréteg teljesen lecsupaszodik. Ez a katasztrófa a drága anyagot visszafordítja sérülékeny csupasz acéllá. A dolgozóknak gyors, kefés mozdulatot kell alkalmazniuk a robbantás alatt.
Azonnali alapozó alkalmazás
A szabaddá vált, profilozott cink azonnal reagál a környezeti oxigénnel. Frissen robbantott szerkezeti gerendát nem lehet éjszakára az udvaron ülni. Az alapozót pontosan ugyanabban a műszakban kell felhordani. Bármilyen késleltetés lehetővé teszi a mikroszkopikus oxidok átalakulását, tönkretéve az imént létrehozott tapadási profilt.
Karbantartási protokoll: A kémiai és fizikai lerakódások megelőzése
A létesítménykezelőknek világos üzemeltetési és karbantartási (O&M) keretrendszerre van szükségük. A megfelelő rutin gondozás megakadályozza, hogy az agresszív szennyeződések átmenjenek a cinkrétegen.
Szabványos tisztítási paraméterek
A rutin mosás eltávolítja a korrozív sókat és az ipari port. Az agresszív tisztítási módszerek azonban maradandó károsodást okoznak.
Nyomásos mosási határértékek: Korlátozza nyomás alatti mosóberendezését maximum 1450 psi nyomásra. Ennek a nyomásnak a túllépése a cink-patina fizikai delaminációját okozza.
Mosószer kiválasztása: Kizárólag enyhe, semleges pH-jú mosószereket használjon. Az American Galvanizers Association (AGA) olyan egyszerű megoldásokat ajánl, mint a Simple Green® vagy a hígított fehér ecet. Ezek biztonságosan eltávolítják a könnyű lerakódást anélkül, hogy megváltoztatnák a fém kémiáját.
Célzott szennyezőanyag-mentesítés
A különböző ipari foltok speciális kémiai kezelést igényelnek. Mindig óvatosan alkalmazza ezeket az oldatokat, és azonnal öblítse le a területet.
Vízfoltok és enyhe foltok: Vigyen fel hígított háztartási ammóniát a folt eltávolításához. Ezt követően azonnal édesvizes öblítésre van szükség, hogy semlegesítse a felületet.
Rozsdalefolyás és cementfröccsenés: Ha a szomszédos nyersacél rozsdát csepegtet a bevont fémre, használjon oxálsav alapú tisztítószereket. Ezek a savak a vas-oxidokat célozzák meg anélkül, hogy agresszíven megtámadnák a cinket.
Graffiti: Távolítsa el a nem kívánt festéket nem lúgos festékhígítóval. Vigye fel a hígítót, és finoman kaparja le a festéket műanyag vagy fa kaparók segítségével. Soha ne használjon fém gittkéseket.
A 'Mechanikus kopás tilalma' szabály
A karbantartás során szigorúan meg kell tiltani a drótkefék vagy csiszolókorongok használatát. A karbantartók gyakran összetévesztik a fehér rozsdát a szennyeződéssel, és megpróbálják eltávolítani. A mechanikus csiszolóanyagok nem 'tisztítják' a felületet. Véglegesen eltávolítják a védőpatinát. Ez a rendkívül reakcióképes friss cinket a légkörnek teszi ki, ami gyorsabb korróziós ciklust garantál.
Gyors javítás: karcolások és szabaddá vált acél javítása
A szállítás vagy a telepítés során elszenvedett fizikai sérülések gyors reagálású szabványos működési eljárást (SOP) igényelnek. A targoncák megkarcolják a gerendákat, a szerelők pedig leejtik a szerszámokat.
A javítási ablak
A cinken keresztül az acél szubsztrátumig behatoló fizikai hornyok komoly veszélyt jelentenek. Azonnal orvosolnia kell ezeket a mély karcolásokat. Ha nem kezelik, a környezeti nedvesség eléri a csupasz acélt. A rozsda elkezd kúszni a környező sértetlen bevonat alá, ami széles körű rétegvesztést okoz.
A cink spray SOP (15 perces javítás)
Ezzel a helyszínen tesztelt módszerrel gyorsan kijavíthatja a helyi szállítási sérüléseket.
1. lépés: Győződjön meg arról, hogy a helyi terület teljesen száraz. Szöszmentes kendővel törölje le a gépolajokat, ujjlenyomatokat vagy építési port.
2. lépés: Használjon magas cinktartalmú spray-festéket. A kereskedelemben kapható cink spray-k mikroszkopikus méretű cinkport tartalmaznak kötőgyantában szuszpendálva. Ez a készítmény szorosan utánozza az eredeti gyári bevonat öngyógyító és rugalmas tulajdonságait.
3. lépés: A permetet egyenletesen vigye fel a bemélyedésre. Ne árassza el a területet. Hagyja a szokásos 15 perces felületszáradási időt, mielőtt tovább kezelné vagy beszerelné az alkatrészt.
Következtetés
Az alapvédelem alapvetően az optimális pH-egyensúly fenntartásán és a mechanikai sérülések aktív elkerülésén alapul. A fémhordozó korlátainak megértése biztosítja annak hosszú élettartamát és szerkezeti integritását.
Azt tanácsoljuk a döntéshozóknak, hogy megközelítésüket a környezethez igazítsák. Normál kültéri környezetben egyszerűen hagyja, hogy a természetes cink-karbonát patina idővel kialakuljon. A szélsőséges hővel és páratartalommal járó műveleteknél gyárilag alkalmazott polimer kompozitokat kell megadni a polaritás felcserélődésének elkerülése érdekében. Nehéz ipari felülfestés esetén szigorúan be kell tartani az SSPC-SP 16 seprő-szórási szabványokat a hosszú távú teljesítmény garantálása érdekében.
A létesítmény specifikációinak véglegesítése előtt tegyen lépéseket. Forduljon közvetlenül anyagszállítójához vagy egy NACE-tanúsítvánnyal rendelkező bevonat-ellenőrhöz. Segítenek az adott cinkötvözetnek és annak aktuális öregedési állapotának a megfelelő alapozórendszerrel való összehangolásában.
GYIK
K: Használhatok drótkefét a fehér rozsda eltávolítására horganyzott acélról?
V: Nem. A drótkefe tönkreteszi a védő cink-karbonát réteget, és friss cink szabadul fel, amely azonnal oxidálódik és felgyorsítja a lebomlását. Csak merev műanyag sörtéjű keféket használjon.
K: Miért hámlik a festett horganyzott acélom?
V: A hámlást általában az okozza, hogy a szabványos festéket közvetlenül az időjárásálló cinkre hordják fel, vagy ha nem távolítják el a gyárilag alkalmazott kromátkezelést. Cinkben gazdag alapozóra és megfelelő sweep-szórásra van szükség.
K: A horganyzott acél gyorsabban rozsdásodik nagy melegben?
V: Igen. A 100°C-hoz közeli környezetben magas páratartalommal párosulva 'polaritás felcserélődés' fordul elő, ahol a cink valójában felgyorsítja az alatta lévő acél rozsdásodását, ahelyett, hogy megvédené.