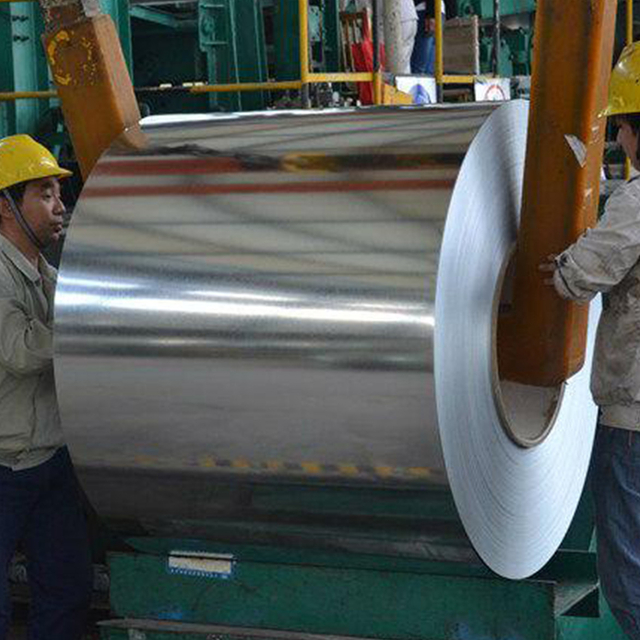
जस्तीधातुच्छेदनं दुर्लभतया एव प्रश्नः भवति यत् सामग्रीं विच्छिन्दितुं शक्यते वा इति । अपितु आनुषङ्गिकक्षतिनिवारणस्य प्रश्नः एव । मोटेन जस्तालेपनेन एतत् धातुम् अत्यन्तं जंगप्रतिरोधी भवति परन्तु विशिष्टकार्यन्वयनजोखिमान् प्रवर्तयति । उच्चतापः विषाक्तधूमान् जनयति, नवनीतधारं च तत्क्षणमेव द्रुतजङ्गमस्य दुर्बलं त्यजति । अस्मिन् व्यापकमार्गदर्शिकायां भिन्नसामग्रीप्रोफाइलस्य मोटाईयाश्च कृते समुचितसाधनानाम् चयनं कथं करणीयम् इति विवरणं दत्तम् अस्ति । भवन्तः आवश्यकसुरक्षाप्रोटोकॉलं ज्ञास्यन्ति तथा च धातुस्य संरचनात्मकरक्षायाः पुनर्स्थापनार्थं आवश्यकाः अनिवार्याः कटनोत्तर-उपचार-पदार्थाः च ज्ञास्यन्ति । वयं गुरुप्लम्बिङ्गपाइप्स् इत्यस्मात् आरभ्य अनरोलिंग् यावत् सर्वं आच्छादयामः क जस्ती इस्पातकुण्डलं सख्तं उद्योगानुपालनं निर्वाहयितुं सहायतां कर्तुं। एतेषां परिचालनमार्गदर्शिकानां अनुसरणं कृत्वा भवान् स्थूलसंरचनात्मकस्तम्भात् पतलीपर्यन्तं सामग्रीं सुरक्षिततया परिवर्तयितुं शक्नोति जस्ती इस्पातपत्रम् । संरचनात्मक अखण्डतायाः वा कार्यस्थलस्य सुरक्षायाः वा कदापि सम्झौतां विना
मुख्य टेकअवे
तापः शत्रुः अस्ति : कोण-ग्राइण्डर् इत्यादीनि उच्च-घर्षण-उपकरणाः जस्ता-लेपनं वाष्पयन्ति, खतरनाकान् जस्ता-आक्साइड्-धूमान् मुक्तयन्ति ('धातुधूमज्वरः' जनयन्ति) तथा च परितः जङ्गम-अवरोधं नष्टं कुर्वन्ति
उपकरणस्य प्रोफाइलेन सह मेलनं कुर्वन्तु: पोर्टेबल बैण्डसा पाइप्स् तथा स्ट्रट् इत्येतयोः कृते उद्योगमानकम् अस्ति, यदा तु टिनस्निप्स् अथवा विशेषकतरनीः पतले जस्ती इस्पातकुण्डलस्य अथवा शीट् अनुप्रयोगानाम् कृते इष्टतमाः सन्ति।
बहाली गैर-वार्तालापयोग्यः अस्ति: त्वरितस्थानीयजंगं निवारयितुं कस्यापि क्षेत्रकटस्य वा ड्रिल-छिद्रस्य ASTM A780 मानकानुसारं (जस्ता-समृद्धरङ्गस्य अथवा मिलापस्य उपयोगेन) उपचारः करणीयः
पूर्व-निर्माणं स्केल-रूपेण विजयं प्राप्नोति: वाणिज्यिक-परियोजनानां कृते, गरम-डुबकी-जस्ती-प्रक्रियायाः पूर्वं इस्पातस्य डिजाइनं, पूर्व-कटनं, पूर्व-ड्रिलिंग् च लेपन-निरन्तरतायाः गारण्टीं दातुं सर्वाधिकं व्यय-प्रभावी उपायः अस्ति
मूलचुनौत्यम् : जस्ती इस्पातस्य कटने विशेषदृष्टिकोणस्य आवश्यकता किमर्थम्
वयं प्रायः लेपितधातुः मानककार्बनइस्पातवत् व्यवहारं कुर्मः । एषः आकस्मिकः उपायः तत्कालं संरचनात्मकं स्वास्थ्यं च जोखिमं जनयति । जस्ती इस्पातः रक्षणार्थं धातुविज्ञानेन बन्धितजस्तास्तरस्य उपरि अवलम्बते । उष्ण-डुबकी-प्रक्रियायां जस्ताः कठिनतया संलयिताः मिश्रधातुस्तराः निर्माति । जस्तास्य एकः अद्वितीयः कैथोडिकः गुणः अस्ति । मूलतः अन्तर्निहितस्य कोरस्य जङ्गमात् रक्षणार्थं स्वस्य बलिदानं करोति । सूक्ष्मदर्शिकाः खरचनाः अस्याः प्राकृतिकरासायनिकविक्रियायाः माध्यमेन स्वयमेव चिकित्सां कुर्वन्ति । परन्तु पूर्णगहनं भौतिकं कटनं रक्षात्मकं मुद्रां सम्पूर्णतया भङ्गयति । नग्नकोरः सद्यः प्राणवायुः आर्द्रतायाः च संपर्कं प्राप्नोति ।
सुरक्षा संचालकानाम् कृते अपि तथैव तीव्रं आव्हानं प्रस्तुतं करोति। अस्य धातुस्य ३९२°F (२००°C) अधिकं तापनेन जस्तायाः तीव्ररूपेण आक्सीकरणं भवति । ततः दह्य परितः वायुतले भयङ्करं धूमं मुञ्चति । एतेषां गुरुवाष्पाणां निःश्वासेन धातुधूमज्वरः भवति । भवन्तः तीव्रं फ्लू-सदृशं लक्षणं, गभीरं शीतलं, श्वसनस्य कष्टप्रदं जलनं च अनुभवितुं शक्नुवन्ति । एते शारीरिकलक्षणाः श्रमिकं दिवसान् यावत् पार्श्वे कृत्वा गम्भीरदायित्वविषयान् सृजितुं शक्नुवन्ति।
टूलिंग्-भ्रष्टाचाराः अपि कार्यस्थलेषु दुर्बल-कटन-प्रथाः चालयन्ति । अनेकाः आरम्भकाः घर्षणधातुपट्टिकाभिः सज्जीकृतानां मानक-उच्च-आरपीएम-काष्ठ-आरानां उपयोगं कुर्वन्ति । एतेन संयोजनेन सुरक्षायाः भयंकरः खतरा उत्पद्यते । साधनस्य ब्लेडस्य च RPM असङ्गतिः खतरनाकं अस्थिरतां जनयति । धातुच्छेदनस्य अत्यन्तं तनावेन घर्षकपट्टिकाः सहजतया भग्नाः भवितुम् अर्हन्ति । अपि च, अतितापः धातुस्य आक्रोशं नाशयति, कटनात् इञ्च् दूरं रक्षात्मकं जस्तालेपनं च दहति ।
सम्यक् कटनसाधनानाम् मूल्याङ्कनं चयनं च
उपकरणचयनं भवतः कटस्य सुरक्षां समग्रगुणवत्ता च निर्दिशति । सामग्रीप्रोफाइलस्य सम्यक् मेलनं कर्तुं भवता स्वसाधनं अनुकूलितं कर्तव्यम् । शीत-कटन-विधयः सर्वदा उच्च-घर्षण-घर्षण-प्रविधिभ्यः अधिकं कार्यं कुर्वन्ति यतोहि ते परितः लेपनस्य संरक्षणं कुर्वन्ति ।
पोर्टेबल बैण्डसा (स्ट्रट्/पाइप्स् कृते शीर्ष अनुशंसा)
स्ट्रट्-पाइप्-इत्येतयोः कृते पोर्टेबल-बैण्डसा-इत्येतत् शीर्ष-अनुशंसा एव तिष्ठति । ते सम्पूर्णतया शीतलं, न्यूनस्पन्दनयुक्तं कटं प्रयच्छन्ति। निरन्तरं कटक्रिया शून्यस्फुलिङ्गं शून्यविषाक्तधूमं च जनयति । वयं आन्तरिकप्लम्बिङ्ग-विध्वंसनाय वा वर्गाकार-नली-कार्यस्य वा कृते बैण्डसा-इत्यस्य बहुधा अनुशंसयामः । यत्र परितः आधारभूतसंरचनानां क्षतिनिवारणं महत्त्वपूर्णं तत्र ते उत्कृष्टतां प्राप्नुवन्ति। समुचितदन्त-प्रति-इञ्च (TPI) इत्यनेन सह ब्लेडस्य चयनेन सुचारुक्रिया सुनिश्चिता भवति तथा च दन्तयुक्ताः किनारेः निवारिताः भवन्ति ।
परस्परं आरा / Sawzalls (Best for Demolition) 1.1.
परस्परं आरा द्रुतं अत्यन्तं आक्रामकं च कटनशक्तिं प्रदाति । ते तीव्रस्पन्दनं अपि जनयन्ति । सम्यक् दीर्घायुषः कृते भवतः स्थूलाः, कार्बाइड-अग्रयुक्ताः कटकाः आवश्यकाः सन्ति । ते द्रुतविध्वंसकार्यस्य कृते सर्वोत्तमरूपेण कार्यं कुर्वन्ति । भित्तिषु अन्तः फसितानां पुराणानां जङ्गमयुक्तानां पाइपानां निष्कासनार्थं प्लम्बराः बहुधा तान् उपयुञ्जते । भवन्तः एतत् साधनं तदा एव चिन्वन्तु यदा सम्यक् वर्गाकारधारस्य कठोरतापूर्वकं आवश्यकता नास्ति ।
कतरनी तथा टिन स्निप्स् (सपाट उत्पादानाम् कृते सर्वोत्तमम्)
कतरनीः स्वच्छतया समतलधातुपदार्थानाम् खण्डनं कुर्वन्ति, यत्र किमपि तापं न जनयन्ति । भवान् मैनुअल् विमाननस्निप्स् अथवा संचालितकतरनीसंलग्नकस्य उपयोगं कर्तुं शक्नोति । ते पतले जस्ती इस्पातपत्रस्य परिवर्तनार्थं वा एचवीएसी डक्टवर्कस्य निर्माणार्थं आदर्शाः सन्ति । ते फ्लैट् स्टॉक् अनरोलिंग्, ट्रिमिंग् इत्येतयोः कृते अपि सम्यक् कार्यं कुर्वन्ति । कतरनी सामग्रीविकृतिं निवारयति तथा च जस्तास्तरं कटितरेखायाः सह पूर्णतया अक्षुण्णं करोति ।
रोटरी पाइप कटर
रोटरी पाइप कटर्स् पूर्णतया धूलरहितं धूमरहितं च अनुभवं प्रददति । भवन्तः नलिकां परितः साधनं क्लैम्प कृत्वा निरन्तरं परिभ्रमन्ति। भवन्तः क्रमेण कटनचक्रं कठिनतया स्वच्छतया सामग्रीं विच्छिन्दन्ति । सटीकप्लम्बिंग् अस्मिन् विशिष्टे पद्धतेः उपरि बहुधा अवलम्बते । इदं थ्रेडिंग् संयोजनानां कृते सम्यक् संरेखणस्य गारण्टीं ददाति । घर्षणं न्यूनीकर्तुं कटनचक्रस्य आयुः विस्तारयितुं च भवन्तः कटनतैलं अवश्यं प्रयोजयन्तु ।
कोण ग्राइण्डर (उच्च जोखिम / न्यून पुरस्कार) २.
कोणग्राइण्डर् उच्चगतिम् अयच्छति परन्तु महत्त्वपूर्णं परिचालनजोखिमं वहति । ते पूर्णतया उच्चघर्षणघर्षणस्य उपरि अवलम्बन्ते । एषा प्रक्रिया अभिप्रेतस्य कटरेखायाः दूरं जस्तालेपनं नाशयति । अत्यन्तं विषाक्तं कार्यवातावरणं अपि निर्माति । औद्योगिकधूमनिष्कासनप्रणालीं विना भवन्तः तान् कदापि अन्तःगृहे न उपयोक्तव्याः। ग्राइण्डर् उच्चजोखिमयुक्तः विकल्पः एव तिष्ठति ।
स्वस्य विशिष्टचयनस्य मार्गदर्शनाय एतस्य साधनमूल्यांकनचार्टस्य समीक्षां कुर्वन्तु:
साधनप्रकारः |
सर्वोत्तम सामग्री प्रोफाइल |
तापजननम् |
धूम जोखिम |
पोर्टेबल बैंडसॉ |
स्ट्रुट्स, भारी पाइप |
निम्न (शीत कट) २. |
न कश्चित् |
परस्परं आरा |
विध्वंस पाइप |
निम्नतः मध्यमपर्यन्तं |
न्यूनम् |
कतरनी / टीन स्निप्स |
सपाटपत्राणि, पतली कुण्डलानि |
न कश्चित् |
न कश्चित् |
रोटरी पाइप कटर |
गोल ट्यूबिंग, पाइप |
न्यूनम् |
न कश्चित् |
कोण ग्राइंडर |
न अनुशंसितम् |
अति |
उच्चैः |
सामग्री आकारस्य आधारेण चरणबद्धनिष्पादनम्
सम्यक् निष्पादनार्थं धैर्यस्य, सावधानीपूर्वकं कार्यक्षेत्रस्य सज्जतायाः आवश्यकता भवति । भवतः तकनीकः धातुस्य विशिष्टाकारस्य अनुकूलतां भवितुमर्हति। निरपेक्षसुरक्षां यांत्रिकसटीकतां च सुनिश्चित्य एतानि सटीकपदार्थानि अनुसरणं कुर्वन्तु।
जस्ती इस्पातपत्रं वा कुण्डलं वा कटयन्
एकं दृढं कार्यपीठं प्रति सामग्रीं पूर्णतया समतलं सुरक्षितं कुर्वन्तु। कटने हिंसकं स्पन्दनं न भवेत् इति गद्दीकृत-सी-क्लैम्पस्य उपयोगं कुर्वन्तु ।
उचितं व्यक्तिगतसुरक्षासाधनं धारयन्तु। सर्वदा पूर्णकवचयुक्तं मुखकवचं, स्थूलचर्मदस्तानानि च धारयन्तु।
दीर्घ, सीधा कटनार्थं समर्पितेन कार्बाइड-अग्रयुक्तेन, न्यून-आरपीएम-धातु-कटन-ब्लेड्-युक्तेन वृत्ताकारस्य आरा-प्रयोगस्य उपयोगं कुर्वन्तु । आरा शनैः शनैः मार्गदर्शनं कुर्वन्तु।
विस्तृतवक्राणां वा कोणखातानां वा कृते विमाननस्निप्स् इत्यस्य उपयोगं कुर्वन्तु। हस्तक्लान्तिं न भवेत् इति कार्यपीठिका अपशिष्टसामग्रीणां समर्थनं करोतु।
चौकोर ट्यूबिंग तथा पाइप काटना
नलीपरिधिं परितः मास्किंग टेपस्य पट्टिकां दृढतया वेष्टयन्तु। इदं कार्यान्वयन-हैक् अत्यन्तं वर्गाकार-कटनस्य कृते निरन्तर-दृश्य-रेखां निर्माति ।
ट्यूबिंगं बेन्च-विज-मध्ये दृढतया सुरक्षितं कुर्वन्तु। जङ्घान् अतिकठिनं न कुर्वन्तु, यतः भवन्तः कृशभित्तियुक्तानि प्रोफाइलं मर्दयितुं शक्नुवन्ति ।
चक्रस्य स्नेहनार्थं घूर्णनपाइपकटरस्य उपयोगं कुर्वन् बहुधा भारी कटनतैलं प्रयोजयन्तु ।
प्रत्येकं पूर्णं परिभ्रमणस्य अनन्तरं कटरं क्रमेण कठिनं कुर्वन्तु। एतत् पदं त्वरितरूपेण कृत्वा पाइपभित्तिं क्षीणं वा पतनं वा करिष्यति।
धार परिष्करण (अनिवार्य चरण) 1.1.
विच्छिन्नधारस्य निरीक्षणं कुर्वन्तु यत् बर्र, तीक्ष्णधातुखण्डाः च सन्ति वा। यावत् भवन्तः तस्य पूर्णतया निवारणं न कुर्वन्ति तावत् कटः कदापि पूर्णः न भवति।
नवकटितस्य प्रोफाइलस्य बाह्यधाराः स्निग्धं कर्तुं एककटे इस्पातसञ्चिकायाः उपयोगं कुर्वन्तु ।
आन्तरिकं बर्र्स् दूरीकर्तुं खोखले ट्यूबिंग् मध्ये पाइप रीमरं सम्मिलितं कुर्वन्तु। तीक्ष्णधाराः प्लम्बिङ्ग-फिटिङ्ग्-मध्ये बाधां जनयन्ति, रङ्गस्य सम्यक् आसंजनं च निवारयन्ति ।
अनिवार्यः कटनोत्तर-उपचारः (सीलस्य पुनर्स्थापनम्) २.
नवीनः कटः कच्चा कार्बन इस्पातं प्रत्यक्षतया तत्त्वानां समक्षं प्रकाशयति । धारपुनर्स्थापनं त्यक्त्वा विशालव्यापारजोखिमाः सृज्यन्ते । एतेन द्रुतगत्या आक्सीकरणं, संरचनात्मकक्षयः, असफलस्थलनिरीक्षणं च भवति । भवन्तः प्रत्येकं विच्छिन्नं धारं प्रमुखं दुर्बलतां रूपेण अवश्यं व्यवहरन्ति। क्षतिग्रस्त-उष्ण-डुबकी-लेपनस्य मरम्मतार्थं उद्योग-मानक-प्रोटोकॉल-अनुसरणं वयं बहु अनुशंसयामः । ASTM A780 विनिर्देशः संरचनात्मक-अखण्डतायाः, जंग-प्रतिरोधस्य च पुनर्स्थापनार्थं सटीक-आवश्यकतानां रूपरेखां ददाति ।
भवान् स्वस्य विशिष्टपरियोजनाआवश्यकतानां आधारेण अनेकानाम् अनुमोदितानां पुनर्स्थापनपद्धतीनां मध्ये चयनं कर्तुं शक्नोति:
जस्ता-समृद्धः रङ्गः (शीत-जस्तीकरण-यौगिकः) : एतत् उपलब्धं सर्वाधिकं सुलभं क्षेत्रसमाधानं वर्तते । आवश्यकं गैल्वेनिकसंरक्षणं दातुं रङ्गस्य उच्चस्तरस्य धातुजस्ताधूलिः भवितुमर्हति । केवलं स्वच्छेषु, विस्निग्धेषु, सम्यक् विस्नेहितेषु च कटेषु एव तत् प्रयोक्तव्यम् । पृष्ठस्य सम्यक् सज्जीकरणेन दीर्घकालं यावत् आसंजनस्य गारण्टी भवति ।
जस्ता-आधारितः मिलाप/मिश्रधातुः : भवान् एतां विशेषमिश्रधातु-यष्टिं प्रत्यक्षतया तापितस्य कटितधारस्य उपरि पिघलति। रङ्गस्य अपेक्षया स्थूलतरं, अधिकं स्थायित्वं भौतिकं बाधकं निर्माति । कठोरमौसमस्य सम्मुखे भारी-कर्तव्य-बाह्य-अनुप्रयोगेषु एषा पद्धतिः असाधारणतया उत्तमं कार्यं करोति ।
फास्टनर-सीलिंग् : ड्रिल-छिद्रेषु आरा-कटनेषु समानं जंग-जोखिमं भवति । समर्पितं जस्तीयुक्तं पेचकं वा बोल्टं वा उद्घाटने कठिनतया चालयन् प्रायः स्थानीयमुद्रणं पुनः स्थापयति । बन्धकशिरः प्रभावीरूपेण आर्द्रतां उजागरितस्य आन्तरिकगुहायां प्रवेशं अवरुद्धयति ।
पूर्व-निर्माणं बनाम क्षेत्रकटनम् : एकः लागत-लाभ-विश्लेषणम्
समग्रलेपनस्य अखण्डतां निर्वाहयितुम् अत्यन्तं विश्वसनीयः उपायः क्षेत्रसंशोधनं पूर्णतया परिहरितुं भवति । अस्मिन् सक्रियपद्धत्या सावधानीपूर्वकं योजनायाः आवश्यकता भवति परन्तु अत्यन्तं श्रेष्ठं परिणामं ददाति । व्यावसायिकं निर्मातुम् सटीकं CAD विनिर्देशं प्रेषयित्वा सम्पूर्णं परियोजना गतिशीलतां परिवर्तयति ।
उष्ण-डुबकी-जस्ती-स्नानस्य पूर्वं सर्वाणि खननं, कतरणं, पेषणं च निर्मातिभिः सम्पादयन्ति । एषः विशिष्टः अनुक्रमः शतप्रतिशतम् निरन्तरं लेपनकवरेजं सुनिश्चितं करोति । द्रवितं जस्ता प्रत्येकं पूर्व-खनित-छिद्रे, प्रत्येकं कतरित-धारस्य उपरि च सम्यक् प्रवहति । यदा भवान् बृहत् वाणिज्यिक-रोलआउट्-कृते एतत् संगठितं कार्यप्रवाहं स्वीकुर्वति तदा मापनीयतायां नाटकीयरूपेण सुधारः भवति ।
पूर्व-निर्माणं भवतः दीर्घकालीन-प्रकल्प-निवेशस्य प्रतिफलनं सर्वथा सुधारयति । अग्रे अभियांत्रिकीव्ययस्य वृद्धिं करोति एव । परन्तु स्थले श्रमघण्टाः महत्त्वपूर्णतया न्यूनीकरोति । भवतः स्थापनादलाः मापनं, कटनं, पेषणं च न्यूनं समयं यापयन्ति । एतेन महत् आरा-पट्टिकाः, कटन-वायुः च इत्यादीनि उपकरण-उपभोग्यव्ययः समाप्ताः भवन्ति । सर्वाधिक महत्त्वपूर्णं यत्, गणितीयरूपेण अकालं संरचनात्मकजंगविफलतां निवारयित्वा भविष्यस्य अनुरक्षणदायित्वं न्यूनीकरोति ।
द्वयोः विशिष्टयोः निर्माणपद्धतयोः रूपरेखां कृत्वा एतस्य तुलनाचार्टस्य समीक्षां कुर्वन्तु:
कारक |
पूर्व-निर्माण (Proactive) २. |
क्षेत्रकटनम् (प्रतिक्रियाशील) २. |
लेपन अखण्डता |
शतप्रतिशतम् निरन्तरं कवरेजम् |
कटस्थानेषु सम्झौता कृता |
श्रमवेगः |
शीघ्रं स्थले एव सभा |
मन्दं हस्तचलनं पिष्टं च |
कट-उत्तर सुधार |
न कश्चित् अपेक्षितः |
अनिवार्य ASTM A780 टच-अप |
जंग जोखिम |
प्रायः शून्यम् |
यदि क्षेत्रस्पर्श-अप विफलं भवति तर्हि उच्चम् |
निगमन
लेपित-इस्पातेन सह कार्यं कर्तुं कठोर-सञ्चालन-अनुशासनस्य, समुचित-उपकरण-चयनस्य च आवश्यकता भवति । भवन्तः वेगं, सुरक्षां, दीर्घकालीनजंगप्रतिरोधं च सन्तुलितं कुर्वन्तु । स्वस्य अग्रिमस्थापनपरियोजनाय एतानि अन्तिमक्रिया-उन्मुखपदानि अनुसरणं कुर्वन्तु:
परितः जस्तास्तरस्य रक्षणार्थं उच्चतापघर्षकानाम् अपेक्षया बैण्डसा इत्यादीनां शीतकटनविधीनां प्राथमिकताम् अददात् ।
विषाक्तधातुधूमानां रक्षणार्थं पूर्णमुखकवचानि, पी१०० श्वसनयन्त्राणि च समाविष्टानि समुचितसुरक्षासामग्रीणां चयनं कुर्वन्तु ।
सुरक्षितं मैनुअल् नियन्त्रणं समुचितं फिट्मेण्ट् च सुनिश्चित्य प्रत्येकं कटं इस्पातसञ्चिकायाः सह डिबर्र् कुर्वन्तु।
कच्चानि किनारेनि सीलयितुं आक्रामकं आक्सीकरणं अवरुद्ध्य तत्क्षणमेव जस्तायुक्तं रङ्गं प्रयोजयन्तु।
कारखानात् सीधे निर्दोषस्य, निरन्तरस्य जङ्गमस्य रक्षणस्य गारण्टीं दातुं बृहत् आदेशानां पूर्वनिर्माणं कर्तुं विचारयन्तु।
FAQ
प्रश्नः- कोणचूषकेन जस्ती इस्पातं कटयितुं शक्नुवन्ति वा?
अ: आम्, परन्तु आन्तरिकप्रयोगाय अत्यन्तं निरुत्साहितम् अस्ति। जस्तालेपनं दहति, खतरनाकधूमान् (जस्ता-आक्साइड्) निर्माति, कटनोत्तर-जङ्गम-निवारणस्य च व्यापकं आवश्यकता भवति । उच्चतापः धातुस्य आक्रोशं नाशयति, परितः क्षेत्रं द्रुतजङ्गमस्य अत्यन्तं दुर्बलं त्यजति ।
प्रश्नः- यत्र भवन्तः तत् छिनन्ति तत्र जस्ती इस्पातस्य जङ्गमः भविष्यति वा ?
अ: आम्। यद्यपि परितः जस्ता किञ्चित् स्थानीयकृतं गैल्वेनिकसंरक्षणं प्रदाति तथापि क्रॉस-सेक्शन्-स्थले उजागरितं नग्न-इस्पातं जस्ता-समृद्धेन रङ्गेन वा मिलापेन वा न उपचारितं चेत् शीघ्रं आक्सीकरणं करिष्यति संरचनात्मकं अखण्डतां स्थापयितुं भवद्भिः तत्क्षणमेव भङ्गस्य मुद्रणं करणीयम्।
प्रश्नः- जस्ती इस्पातस्य कृते किं प्रकारस्य ड्रिलबिट् सर्वोत्तमम् अस्ति?
उ: कोबाल्ट् अथवा टाइटेनियम-लेपित उच्चगति इस्पात (HSS) ड्रिल बिट् इत्यस्य उपयोगं कुर्वन्तु। मानककाष्ठस्य वा चिनाकारस्य बिट्स् तत्क्षणमेव जडाः भविष्यन्ति अथवा दबावेन भग्नाः भविष्यन्ति। बिट् शीतलं स्थापयितुं कटनधारं च संरक्षितुं कतिपयानि बिन्दूनि कटनद्रवस्य प्रयोगं कुर्वन्तु ।
प्रश्नः- कटने विषाक्तधूमान् कथं सुरक्षिततया प्रबन्धयन्ति?
उ: 'शीतकटन' पद्धतीनां (बैण्डसा, कतरनी, पाइपकटर) सर्वदा प्राथमिकताम् अददात्। यदि उष्णकटनं वा वेल्डिङ्गं वा अपरिहार्यं भवति तर्हि बहिः कार्यं कुर्वन्तु अथवा औद्योगिकधूमनिष्कासकस्य उपयोगं कुर्वन्तु। भवन्तः विशेषतया खतरनाकधातुधूमस्य अवरोधाय निर्मितं P100 अर्धमास्कं श्वसनयंत्रं अवश्यं धारयन्तु।