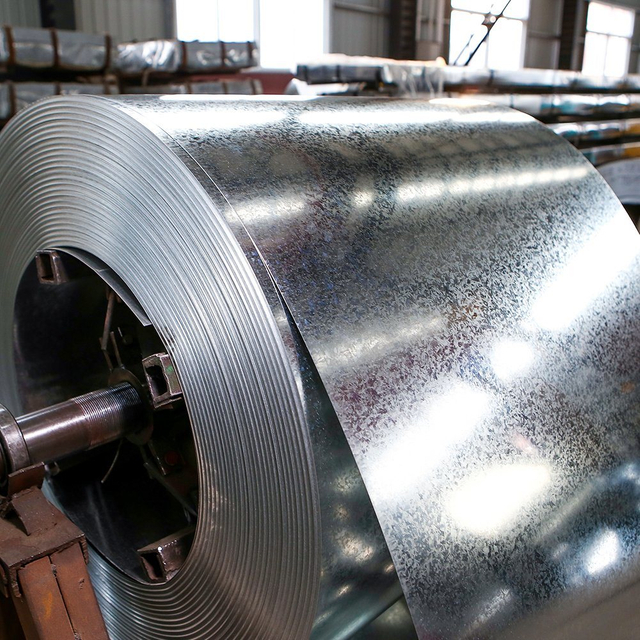
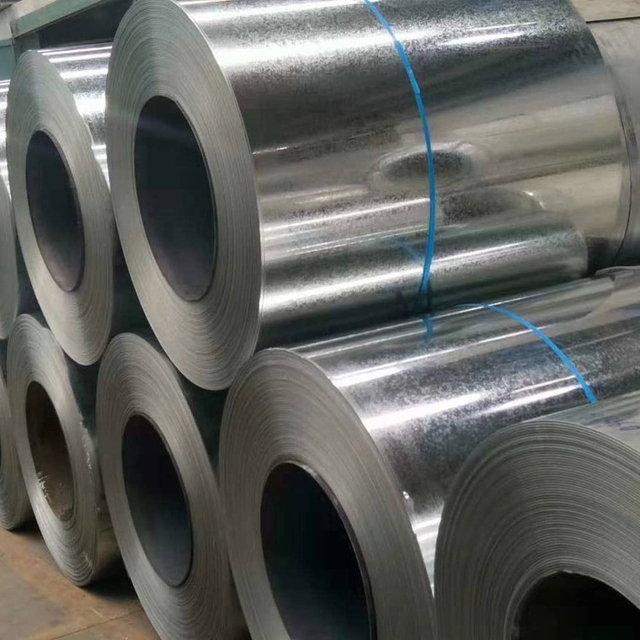
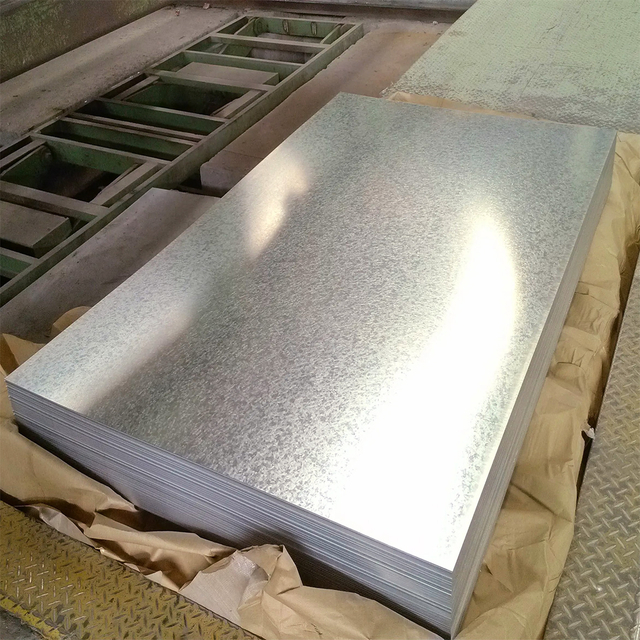
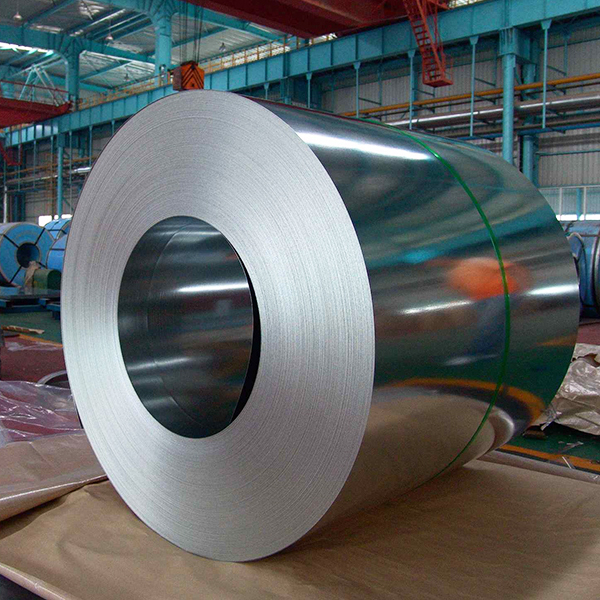
હા, ગેલ્વેનાઈઝ્ડ સ્ટીલ અત્યંત ચુંબકીય છે. અંતર્ગત કાર્બન સ્ટીલ કોર તેના ફેરોમેગ્નેટિક ગુણધર્મોને લગભગ સંપૂર્ણ રીતે સૂચવે છે. દરમિયાન, ઝીંકનું પાતળું બાહ્ય પડ માત્ર એક નાની રક્ષણાત્મક અસર કરે છે. સાઉન્ડ એન્જિનિયરિંગ નિર્ણયો લેવા માટે તમારે આ સામગ્રીની મિલકતને સચોટપણે સમજવી આવશ્યક છે. ચુંબકીય અભેદ્યતાની ખોટી ગણતરી સરળતાથી ઇલેક્ટ્રોમેગ્નેટિક હસ્તક્ષેપ (EMI) આયોજનને અવરોધે છે. તે સ્વયંસંચાલિત ચુંબકીય હેન્ડલિંગ પ્રક્રિયાઓ અને સેન્સરની સુસંગતતાને પણ અસર કરે છે.
આ માર્ગદર્શિકા ચુંબકીય સામગ્રીના અંતર્ગત ભૌતિકશાસ્ત્રને આવરી લે છે. અમે સ્ટેનલેસ સ્ટીલના વિકલ્પો સામે તુલનાત્મક સામગ્રી ફ્રેમવર્કનું અન્વેષણ કરીએ છીએ. અમે આવશ્યક ગુણવત્તા ખાતરી પરીક્ષણ અને ઓપરેશનલ જોખમ વ્યવસ્થાપનની પણ વિગતો આપીએ છીએ. પ્રાપ્તિ અને એન્જિનિયરિંગ ટીમો આ સામગ્રીઓને સુરક્ષિત રીતે કેવી રીતે નિર્દિષ્ટ કરવી, હેન્ડલ કરવી અને તેનો ઉપયોગ કેવી રીતે કરવી તે શીખશે. તમે બરાબર શોધી શકશો કે થર્મલ પ્રોસેસિંગ ચુંબકીય રીટેન્શનને કેવી રીતે બદલે છે. અમારું લક્ષ્ય તમને વધુ સારી પ્રાપ્તિ વ્યૂહરચના અને વધુ સુરક્ષિત સુવિધા કામગીરી માટે સજ્જ કરવાનો છે.
કી ટેકવેઝ
મુખ્ય મિલકત: ગેલ્વેનાઈઝ્ડ સ્ટીલ તેની બેઝ મેટલ (સામાન્ય રીતે કાર્બન સ્ટીલ) ની મજબૂત ચુંબકીય લાક્ષણિકતાઓ જાળવી રાખે છે, જે ગોઠવાયેલ ચુંબકીય ડોમેન્સ દ્વારા વર્ગીકૃત થયેલ છે.
ઝીંક વેરીએબલ: હોટ-ડીપ ગેલ્વેનાઇઝિંગ અને તેના પરિણામી ઝીંક સ્તર (સામાન્ય રીતે 1.4-3.9 મીલી) ચુંબકત્વને બેઅસર કરતું નથી પરંતુ 10-15% સુધી ચુંબકીય પુલ બળને નજીવા રીતે ભીના કરી શકે છે.
સોર્સિંગ ડિસ્ટિંક્શન: સખત બિન-ચુંબકીય એપ્લિકેશન્સ (દા.ત., મેડિકલ ઇમેજિંગ, અત્યંત સંવેદનશીલ ઈલેક્ટ્રોનિક્સ) માટે, ગેલ્વેનાઈઝ્ડ મેટલ નહીં, ઓસ્ટેનિટિક સ્ટેનલેસ સ્ટીલની જરૂર છે.
સંભાળવાની બાબતો: ગેલ્વેનાઈઝ્ડ મટિરિયલ્સ મેગ્નેટિક લિફ્ટિંગ સિસ્ટમ્સ, CNC મશીનિંગ અને ઓટોમેટેડ ફિક્સ્ચરિંગ સાથે સંપૂર્ણ રીતે સુસંગત રહે છે, પૂરી પાડવામાં આવેલ સપાટીના ઘર્ષણની વિવિધતાઓને ધ્યાનમાં લેવામાં આવે છે.
ગેલ્વેનાઈઝ્ડ સ્ટીલ મેગ્નેટિઝમની ભૌતિક પદ્ધતિઓ
બેઝ મેટલ ફેરોમેગ્નેટિઝમ
સ્ટાન્ડર્ડ ગેલ્વેનાઈઝ્ડ મેટલ નીચા-થી-મધ્યમ કાર્બન સ્ટીલ કોરનો ઉપયોગ કરે છે. આ કોર મૂળભૂત માળખાકીય અખંડિતતા અને ચુંબકીય પ્રતિભાવ પ્રદાન કરે છે. આયર્ન આ બેઝ મેટલનો મોટો ભાગ બનાવે છે. આયર્ન અણુઓ તેમની અણુ જાળીની અંદર અજોડ ઇલેક્ટ્રોન ધરાવે છે. આ અનપેયર્ડ ઇલેક્ટ્રોન પોતાને અલગ ચુંબકીય ડોમેન્સમાં ગોઠવે છે. જ્યારે બાહ્ય ચુંબકીય ક્ષેત્રના સંપર્કમાં આવે છે, ત્યારે આ ડોમેન્સ ઝડપથી બદલાય છે અને સંરેખિત થાય છે. આ ગોઠવણી ખૂબ જ મજબૂત ચુંબકીય ક્ષેત્ર પ્રતિભાવ પેદા કરે છે. બેઝ મેટલ અંતિમ ઉત્પાદનના એકંદર ચુંબકીય વર્તનને સૂચવે છે. તમે ફક્ત સપાટી કોટિંગ ઉમેરીને આ સહજ ફેરોમેગ્નેટિઝમને બદલી શકતા નથી.
ડાયમેગ્નેટિક કોટિંગ
ઝીંક ગેલ્વેનાઈઝ્ડ સામગ્રી માટે રક્ષણાત્મક બાહ્ય સ્તર તરીકે સેવા આપે છે. ઝીંક પોતે આંતરિક રીતે ડાયમેગ્નેટિક છે. ડાયમેગ્નેટિક સામગ્રી સક્રિયપણે ચુંબકીય ક્ષેત્રોને આકર્ષવાને બદલે તેને દૂર કરે છે. જો કે, તમારે આ એપ્લિકેશનના સ્કેલને ધ્યાનમાં લેવું આવશ્યક છે. ઉત્પાદકો જાડા સ્ટીલ સબસ્ટ્રેટની તુલનામાં માઇક્રોસ્કોપિક સ્તરોમાં ઝીંક લાગુ કરે છે. કારણ કે તે ખૂબ પાતળું છે, ઝીંક ચુંબકીય ક્ષેત્રને અવરોધિત કરી શકતું નથી. તેના બદલે, તે ચુંબક અને સ્ટીલ વચ્ચેના થોડા ભૌતિક અંતર તરીકે કાર્ય કરે છે. એન્જિનિયરો આને શિલ્ડિંગ અસર કહે છે. તે ચુંબક અને રેફ્રિજરેટર વચ્ચે મૂકવામાં આવેલા કાગળના પાતળા ટુકડાની જેમ કાર્ય કરે છે.
થર્મલ પ્રોસેસિંગ અસર
ઉત્પાદન પ્રક્રિયાઓ અંતિમ ચુંબકીય પ્રવાહને સીધી અસર કરે છે. હોટ-ડીપ ગેલ્વેનાઇઝિંગ માટે સામાન્ય રીતે 450°C અને 480°C વચ્ચે તાપમાનની જરૂર પડે છે. આ તીવ્ર ગરમી સ્ટીલ કોરની અંદર થોડી એનિલિંગ અસરનું કારણ બને છે. એનિલિંગ અનાજની આંતરિક રચનાને આરામ આપે છે. આ છૂટછાટ નાના ચુંબકીય દ્વિધ્રુવમાં ઘટાડો તરફ દોરી જાય છે. પરિણામે, ગરમ-ડીપેલી સામગ્રી કાચા સ્ટીલ કરતાં સહેજ ઓછી ચુંબકીય રીટેન્શન બતાવી શકે છે. તેનાથી વિપરીત, કોલ્ડ-રોલિંગ પ્રક્રિયાઓ ઓરડાના તાપમાને સ્ટીલને ભૌતિક રીતે સંકુચિત કરે છે. કોલ્ડ-રોલિંગ માઇક્રોસ્ટ્રક્ચરમાં નોંધપાત્ર ફેરફાર કરે છે. આ યાંત્રિક તણાવ ચુંબકીય રીટેન્શન અને એકંદર ચુંબકીય શક્તિ વધારે છે. સ્વયંસંચાલિત હેન્ડલિંગ આવશ્યકતાઓની ગણતરી કરતી વખતે તમારે આ પ્રોસેસિંગ ભિન્નતાઓ માટે એકાઉન્ટ કરવું આવશ્યક છે.
સામગ્રી ફોર્મેટ અને પ્રાપ્તિ વિચારણાઓ
ફોર્મ ફેક્ટર દ્વારા સ્પષ્ટીકરણ
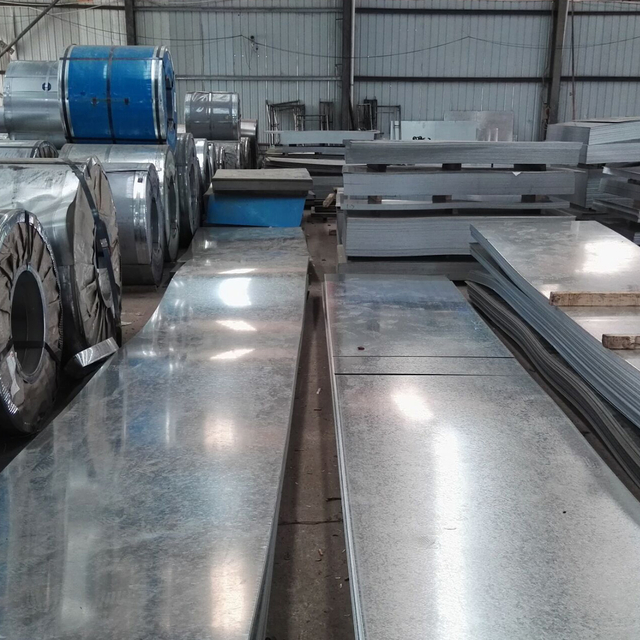
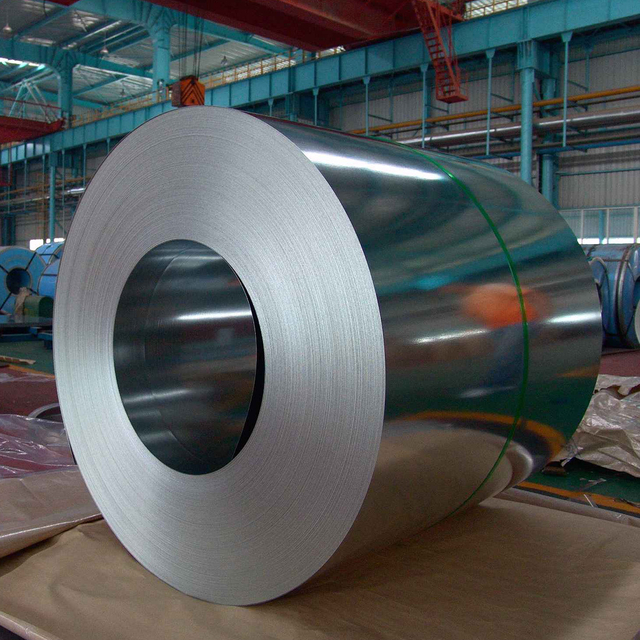
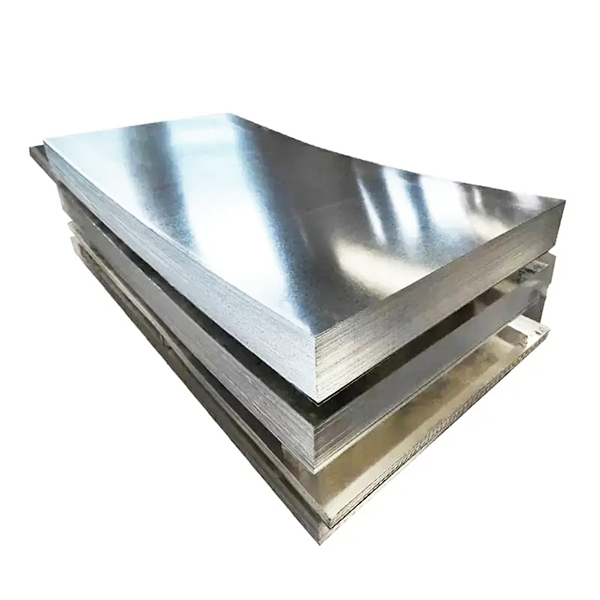
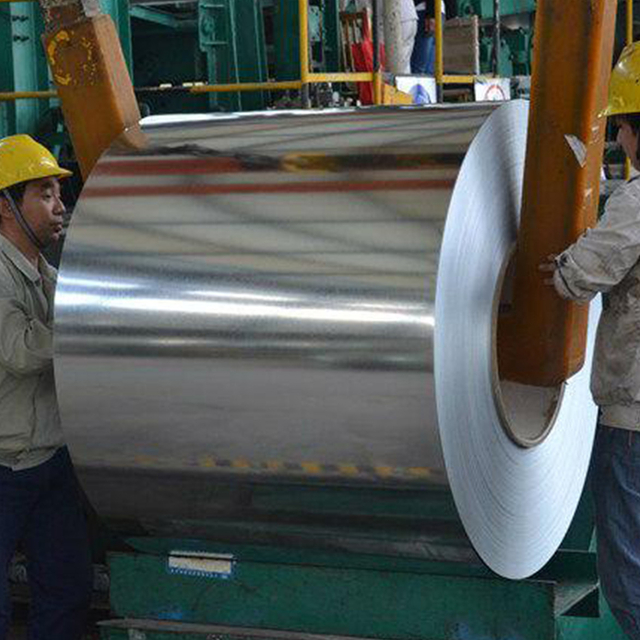
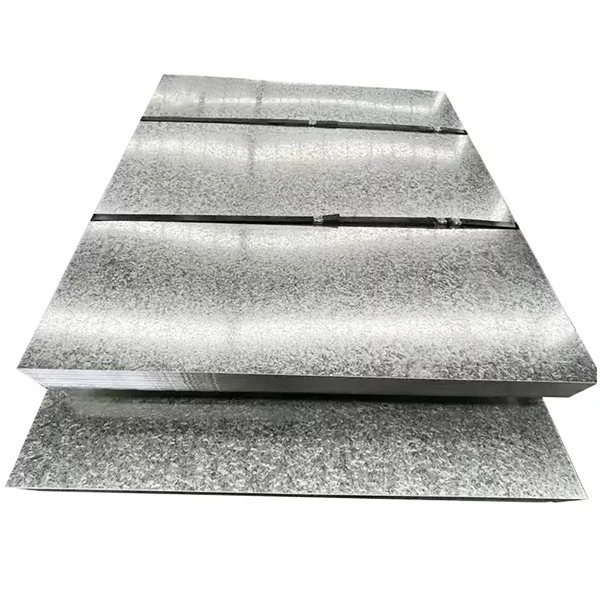
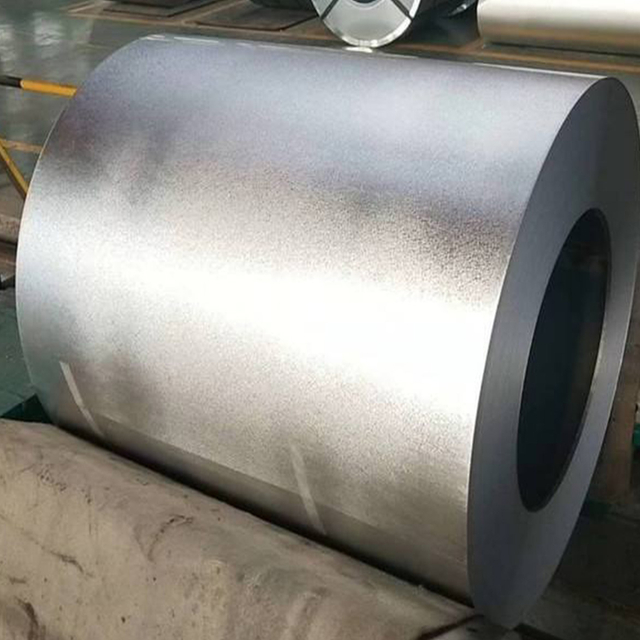
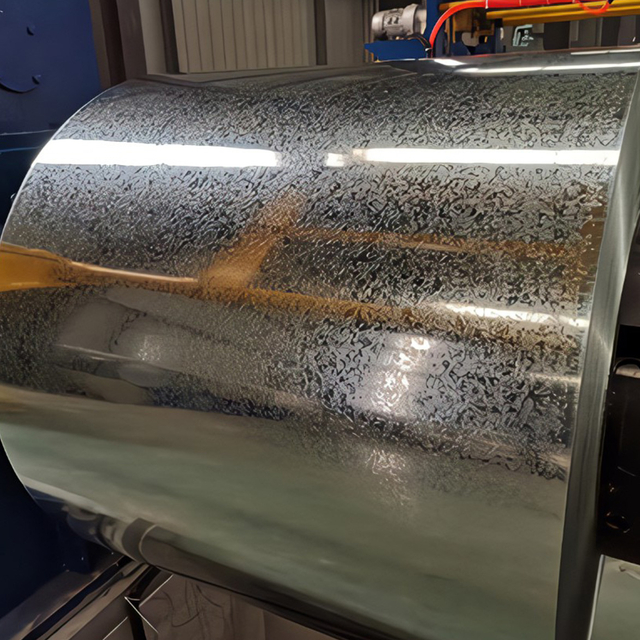
તમે ઓર્ડર કરો છો તે બલ્ક ફોર્મેટના આધારે ચુંબકીય ગુણધર્મો અલગ રીતે વર્તે છે. એક ધોરણ ગેલ્વેનાઈઝ્ડ સ્ટીલ શીટ તેની સમગ્ર સપાટ સપાટી પર અત્યંત સમાન ચુંબકીય આકર્ષણ દર્શાવે છે. તમે આ વ્યાપક વિમાનો પર અનુમાનિત રીતે ચુંબકીય લિફ્ટર્સ જમાવી શકો છો. જો કે, કોઇલ કરેલ સામગ્રી વિવિધ ભૌમિતિક પડકારો રજૂ કરે છે. એક ચુસ્ત ઘા ગેલ્વેનાઈઝ્ડ સ્ટીલની કોઇલ ઘણી વખત તેની આત્યંતિક કિનારીઓ પર કેન્દ્રિત ચુંબકીય પ્રવાહ દર્શાવે છે. સ્લિટિંગ પ્રક્રિયા મેટલને કાતર કરે છે અને સીમા પર સ્ફટિકીય બંધારણ પર ભાર મૂકે છે. આ સ્થાનિક તણાવ અસ્થાયી રૂપે ચુંબકીય ક્ષેત્રની સાંદ્રતાને બદલે છે. આ ફ્લક્સ સ્પાઇક્સને સમાવવા માટે તમારે એજ-હેન્ડલિંગ સેન્સરને કાળજીપૂર્વક ગોઠવવું આવશ્યક છે.
જાડાઈ-ટુ-પુલ રેશિયો
ઓટોમેટેડ હેન્ડલિંગ સિસ્ટમ્સ ડિઝાઇન કરતા પહેલા એન્જિનિયરોએ જાડાઈ-થી-પુલ રેશિયોનું મૂલ્યાંકન કરવું આવશ્યક છે. રક્ષણાત્મક ઝીંક સ્તર અસરકારક એર-ગેપ સમકક્ષ પરિચય આપે છે. જાડા ઝીંક કોટિંગ્સ સપાટીના ચુંબકની અસરકારક ખેંચવાની શક્તિને સ્વાભાવિક રીતે ઘટાડે છે. જો તમારું ઝીંક સ્તર 50 માઇક્રોન કરતાં વધી જાય, તો તમે ચુંબકીય પાલનમાં માપી શકાય તેવો ઘટાડો જોશો. ચુંબક ભૌતિક રીતે ફેરોમેગ્નેટિક કોરથી વધુ દૂર બેસે છે. તમારે આ ગેપની ચોક્કસ ગણતરી કરવી જોઈએ. મજબૂત નિયોડીમીયમ ચુંબકમાં અપગ્રેડ કરવાથી ઘણીવાર આ એડહેન્સ ડ્રોપ ઉકેલાય છે. એકદમ સ્ટીલ પુલ-સ્ટ્રેન્થ ચાર્ટ ભારે કોટેડ માળખાકીય સભ્યોને સંપૂર્ણ રીતે લાગુ પડે છે એમ માનો નહીં.
ઔદ્યોગિક માપન ધોરણો
પ્રાપ્તિ ટીમો સખત ગુણવત્તા ખાતરી મેટ્રિક્સ પર આધાર રાખે છે. આવનારી સામગ્રીના બેચને માપવા માટે તેઓ વારંવાર ગૌસમીટરનો ઉપયોગ કરે છે. કોમર્શિયલ ગેલ્વેનાઈઝ્ડ સ્ટીલ સામાન્ય રીતે 0.5 થી 2 ટેસ્લા વચ્ચે ચુંબકીય પ્રવાહની ઘનતા રજીસ્ટર કરે છે. ચોક્કસ માપ ચોક્કસ એલોય ગ્રેડ અને કાર્બન સામગ્રી પર ખૂબ આધાર રાખે છે. ઉચ્ચ કાર્બન ગ્રેડ સામાન્ય રીતે ઉચ્ચ ટેસ્લા રીડિંગ્સ આપે છે.
સામગ્રી ફોર્મેટ |
લાક્ષણિક ઝીંક જાડાઈ |
ચુંબકીય આકર્ષણ એકરૂપતા |
અંદાજિત પુલ ફોર્સ ઘટાડો |
પ્રમાણભૂત શીટ |
15 - 30 માઇક્રોન |
ઉચ્ચ (સમગ્ર વિમાનમાં સમાન) |
2% - 5% |
ભારે માળખાકીય |
> 50 માઇક્રોન |
મધ્યમ |
10% - 15% |
સ્લિટ કોઇલ |
15 - 30 માઇક્રોન |
ચલ (કિનારીઓથી વધુ) |
2% - 5% (કોર વિસ્તાર) |
ગેલ્વેનાઈઝ્ડ વિ. સ્ટેનલેસ સ્ટીલ: સોર્સિંગ ડિસિઝન ફ્રેમવર્ક
ખર્ચ કાર્યક્ષમતા વિ. પ્રદર્શન મેપિંગ
તમારે જરૂરી ચુંબકીય પ્રદર્શન સામે અપફ્રન્ટ પ્રાપ્તિ બજેટને સંતુલિત કરવું આવશ્યક છે. ગેલ્વેનાઈઝ્ડ સામગ્રી ધારી શકાય તેવા લોહચુંબકીય વર્તનની સાથે અસાધારણ કાટ પ્રતિકાર પ્રદાન કરે છે. તેઓ મોટા પાયે ઔદ્યોગિક પ્રોજેક્ટ્સ માટે અત્યંત ખર્ચ-કાર્યક્ષમ રહે છે. વૈકલ્પિક એલોય ઘણીવાર મોટા બજેટમાં વધારો કરવાની માંગ કરે છે. તમારે તમારા પ્રોજેક્ટને કેટલી ચુંબકીય ક્રિયાપ્રતિક્રિયાની જરૂર છે તે બરાબર મેપ કરવું જોઈએ. જો તમારું વાતાવરણ પ્રમાણભૂત ચુંબકીય ક્ષેત્રોને સહન કરતું હોય તો ખર્ચાળ બિન-ચુંબકીય એલોયનો વધુ પડતો ઉલ્લેખ કરશો નહીં. પહેલા તમારા સેન્સર્સ અને ફિક્સરિંગ ટૂલ્સની બેઝલાઇન પરફોર્મન્સ આવશ્યકતાઓનું મૂલ્યાંકન કરો.
ગેલ્વેનાઈઝ્ડ ક્યારે પસંદ કરવું
એન્જિનિયરો કઠોર માળખાકીય એપ્લિકેશનો માટે ગેલ્વેનાઈઝ્ડ વિકલ્પો પસંદ કરે છે. તે ઉચ્ચ-વોલ્યુમ ઉત્પાદન રન અને આઉટડોર બાંધકામ પર પ્રભુત્વ ધરાવે છે. આ સામગ્રી પસંદ કરો જ્યારે ચુંબકીય પાલન કાં તો બિન-સમસ્યા અથવા કડક જરૂરિયાત હોય. ઉદાહરણ તરીકે, સ્વચાલિત વેલ્ડીંગ સુવિધાઓ ચુંબકીય ગ્રાઉન્ડ ક્લેમ્પ્સ પર ખૂબ આધાર રાખે છે. મેગ્નેટિક ફિક્સરિંગ ટૂલ્સ એસેમ્બલી દરમિયાન સ્ટીલને સુરક્ષિત રીતે પકડી રાખે છે. આ પરિસ્થિતિઓમાં, સહજ ચુંબકત્વ જવાબદારીને બદલે મૂલ્યવાન ઉત્પાદન સંપત્તિ બની જાય છે. તે વેધરપ્રૂફિંગ અને હેન્ડલિંગ સગવડનું સંપૂર્ણ સંતુલન પૂરું પાડે છે.
સ્ટેનલેસ માટે પીવોટ ક્યારે કરવું
કેટલાક ઓપરેશનલ વાતાવરણ સંપૂર્ણ શૂન્ય ચુંબકીય હસ્તક્ષેપની માંગ કરે છે. તબીબી MRI સુવિધાઓ સૌથી સામાન્ય ઉદાહરણ રજૂ કરે છે. અત્યંત સંવેદનશીલ એરોસ્પેસ ઇલેક્ટ્રોનિક્સને પણ કડક ઇલેક્ટ્રોમેગ્નેટિક આઇસોલેશનની જરૂર પડે છે. આ કિસ્સાઓમાં, તમારે ગેલ્વેનાઈઝ્ડ વિકલ્પોથી સંપૂર્ણપણે દૂર રહેવું જોઈએ. તમારે તેના બદલે ઓસ્ટેનિટિક સ્ટેનલેસ સ્ટીલનો સ્ત્રોત લેવો જ જોઇએ. ઓસ્ટેનિટિક ગ્રેડમાં 16-26% ક્રોમિયમ અને ખૂબ જ ઊંચી નિકલ સામગ્રી હોય છે. આ ચોક્કસ રાસાયણિક મિશ્રણ માઇક્રોસ્ટ્રક્ચરલ તબક્કાને કાયમ માટે બદલી નાખે છે. તે સ્ટીલને સંપૂર્ણપણે બિન-ચુંબકીય બનાવે છે. જો કે, ધ્યાનમાં રાખો કે તમામ સ્ટેનલેસ સ્ટીલમાં ચુંબકત્વનો અભાવ નથી. માર્ટેન્સિટિક અને ફેરીટિક સ્ટેનલેસ સ્ટીલ્સ તેમના ચુંબકીય ગુણધર્મોને જાળવી રાખે છે.
ફીલ્ડ વેરિફિકેશન અને ક્વોલિટી એશ્યોરન્સ પ્રોટોકોલ્સ
પ્રમાણભૂત મેગ્નેટ પરીક્ષણ
ઇનકમિંગ સામગ્રી નિરીક્ષણ માટે સીધી પ્રમાણભૂત ઓપરેટિંગ પ્રક્રિયાઓ (SOP) જરૂરી છે. અમે આ પરીક્ષણો માટે દુર્લભ-પૃથ્વી નિયોડીમિયમ ચુંબકનો ઉપયોગ કરવાની ખૂબ ભલામણ કરીએ છીએ. જાડા માળખાકીય ઘટકોનું ચોક્કસ મૂલ્યાંકન કરવા માટે પ્રમાણભૂત સિરામિક ચુંબકમાં ઘણીવાર જરૂરી પુલ ફોર્સનો અભાવ હોય છે. ચુંબક લગાવતા પહેલા હંમેશા પરીક્ષણ સપાટીને સારી રીતે સાફ કરો. ગંદકી, ગ્રીસ અથવા ભારે ઓક્સિડેશન સ્તરો કૃત્રિમ રીતે ચુંબકીય બોન્ડને નબળા પાડશે. મેટલ સામે મેગ્નેટ ફ્લશ મૂકો. એક મજબૂત, તાત્કાલિક સ્નેપિંગ એક્શન અંતર્ગત કાર્બન સ્ટીલ કોરની અખંડિતતાની ચકાસણી કરે છે.
નબળા આકર્ષણનું નિવારણ
કેટલીકવાર, ક્ષેત્ર પરીક્ષણો આશ્ચર્યજનક રીતે નબળા ચુંબકીય આકર્ષણ પેદા કરે છે. તમારે વ્યવસ્થિત રીતે મૂળ કારણનું નિદાન કરવું જોઈએ. સમસ્યાને ઓળખવા માટે આ મૂળભૂત ઇજનેરી નિર્ણય વૃક્ષને અનુસરો:
સપાટીની સ્વચ્છતા ચકાસો: તમામ કચરો, બરફ અથવા જાડા ઔદ્યોગિક ગ્રીસ દૂર કરો. ભૌતિક અવરોધો વિશાળ હવાના અંતર તરીકે કાર્ય કરે છે.
કોટિંગની જાડાઈ માપો: ડિજિટલ કોટિંગ જાડાઈ ગેજનો ઉપયોગ કરો. સ્ટાન્ડર્ડ સ્પેસિફિકેશનની બહાર અતિશય ઝીંકનું નિર્માણ પુલ ફોર્સને નોંધપાત્ર રીતે ભીનું કરશે.
એલોય અવેજી માટે તપાસો: ખાતરી કરો કે સપ્લાયરએ આકસ્મિક રીતે એલ્યુમિનિયમ અથવા ભારે મિશ્રિત સ્ટેનલેસ સ્ટીલ મોકલ્યું નથી. એલ્યુમિનિયમ શૂન્ય ચુંબકીય આકર્ષણ ધરાવે છે.
સફેદ રસ્ટ માટે તપાસો: ઝીંક કાર્બોનેટના ભારે સંચય માટે જુઓ. આ પાવડરી આડપેદાશ ભૌતિક રીતે ચુંબકને સ્ટીલથી અલગ કરે છે.
ગૌણ ઓળખ પદ્ધતિઓ
ચુંબકીય પરીક્ષણો પ્રસંગોપાત ક્ષેત્રમાં અસ્પષ્ટ પરિણામો આપે છે. જ્યારે આવું થાય, ત્યારે તમારે પૂરક ગુણવત્તા ખાતરી પદ્ધતિઓનો ઉપયોગ કરવો જોઈએ. વિઝ્યુઅલ ઇન્સ્પેક્શન સૌથી ઝડપી સેકન્ડરી ચેક તરીકે કામ કરે છે. ધાતુની સપાટી પર સ્ફટિકીય 'સ્પૅન્ગલ' પેટર્ન માટે નજીકથી જુઓ. આ સ્નોવફ્લેક જેવી રચનાઓ હોટ-ડિપ ઝિંક એપ્લિકેશનની પુષ્ટિ કરે છે. જો તમને વિનાશક પરીક્ષણ વિના સંપૂર્ણ નિશ્ચિતતાની જરૂર હોય, તો રાસાયણિક માન્યતાઓનો ઉપયોગ કરો. નાના પરીક્ષણ વિસ્તારમાં લીડ એસીટેટ અથવા કોપર સલ્ફેટના થોડા ટીપાં લગાવો. આ રસાયણો ઝીંક પેસિવેશન સ્તર સાથે વિશિષ્ટ રીતે પ્રતિક્રિયા આપે છે. તેઓ તરત જ ગેલ્વેનાઈઝ્ડ કોટિંગની હાજરીની પુષ્ટિ કરે છે.
ચુંબકીય વાતાવરણમાં ઓપરેશનલ જોખમો
ડિમેગ્નેટાઇઝેશન જોખમો
ફેસિલિટી ઓપરેટરો પ્રસંગોપાત ચોક્કસ સેન્સર વાતાવરણ માટે ગેલ્વેનાઈઝ્ડ ઘટકોને ડિમેગ્નેટાઈઝ કરવાનો પ્રયાસ કરે છે. તમારે આ પ્રથાને સ્પષ્ટપણે પ્રતિબંધિત કરવી જોઈએ. ડિમેગ્નેટાઇઝિંગ સ્ટીલને તેના ક્યુરી તાપમાને ઘટકને ગરમ કરવાની જરૂર છે. કાર્બન સ્ટીલ માટે, આ તાપમાન 770°C (1417°F) આસપાસ બેસે છે. આ થર્મલ થ્રેશોલ્ડ સુધી પહોંચવાથી રક્ષણાત્મક ઝીંક સ્તરનો હિંસક નાશ થાય છે. ઝીંક ઝડપથી ઉકળે છે. વધુ મહત્ત્વની વાત એ છે કે, આ પ્રક્રિયા અત્યંત ઝેરી ઝીંક ઓક્સાઇડ ધૂમાડો છોડે છે. આ ધુમાડાને શ્વાસમાં લેવાથી ધાતુના ધુમાડાનો ગંભીર તાવ આવે છે. ડિમેગ્નેટાઇઝેશન સામગ્રીને સંપૂર્ણપણે બરબાદ કરે છે અને તમારા કર્મચારીઓને જોખમમાં મૂકે છે.
ટૂલિંગ અને હેન્ડલિંગ સેફ્ટી
સ્વયંસંચાલિત ઉત્પાદન ચુંબકીય લિફ્ટિંગ સિસ્ટમ્સ પર ખૂબ આધાર રાખે છે. તમારે ઓપરેટરોને શીયર ફોર્સ ઘર્ષણના અતિશય અંદાજ સામે ચેતવણી આપવી જોઈએ. કાચા, રફ કાર્બન સ્ટીલની તુલનામાં ઝીંક પેટિના નોંધપાત્ર રીતે સરળ સપાટી બનાવે છે. આ સરળ સપાટી સપાટીના ઘર્ષણને ધરમૂળથી ઘટાડે છે. ચુંબકીય હોઇસ્ટ વર્ટિકલ લિફ્ટ વજનને સંપૂર્ણ રીતે પકડી શકે છે. જો કે, આડી શીયર સ્ટ્રેસ હેઠળ શીટ સરળતાથી બાજુ તરફ સરકી શકે છે.
કોટેડ ધાતુઓનું સંચાલન કરતી વખતે હંમેશા ચુંબકીય હોઇસ્ટની લોડ ક્ષમતાને ઓછી કરો.
ઓવરહેડ ક્રેન પરિવહન દરમિયાન બિનજરૂરી ભૌતિક સુરક્ષા સાંકળોનો ઉપયોગ કરો.
સ્મૂધ ઝિંક ફિનિશ માટે લેટરલ ગ્રિપિંગ સેન્સર્સને રિકેલિબ્રેટ કરો.
ભારે ઉપયોગમાં લેવાતા ચુંબકીય ક્લેમ્પ્સ પર સાપ્તાહિક પુલ-પરીક્ષણો કરો.
મશીનિંગ સુસંગતતા
મેન્યુફેક્ચરિંગ ટીમો ઘણીવાર ચુંબકીય સામગ્રીની પ્રક્રિયા વિશે ચિંતા કરે છે. સદનસીબે, આ સ્ટીલની ચુંબકીય પ્રકૃતિ પ્રમાણભૂત મશીનિંગ કામગીરીમાં અવરોધ ઉભી કરતી નથી. CNC રૂટીંગ, લેસર કટીંગ અને ઔદ્યોગિક 3D પ્રિન્ટીંગ એપ્લીકેશનો દોષરહિત રીતે ચાલે છે. આંતરિક ચુંબકીય ડોમેન્સ ઉચ્ચ-સંચાલિત કટીંગ લેસરોને વિચલિત કરતા નથી. જો કે, તમારે ચિપ ઇવેક્યુએશન વ્યૂહરચનાઓનું કાળજીપૂર્વક સંચાલન કરવું આવશ્યક છે. કટીંગ પ્રક્રિયા દરમિયાન પરિણામી મેટલ સ્વેર્ફ ઘણીવાર હળવા ચુંબકીય બને છે. ચુંબકીય સ્વેર્ફ ટૂલિંગ બેડ અને ડ્રિલ વાંસળી સાથે આક્રમક રીતે ચોંટી જાય છે. ચોકસાઇ મિલીંગ વિસ્તારોમાંથી ચુંબકીય ચિપ્સને સાફ કરવા માટે ઉચ્ચ દબાણવાળા શીતક વિસ્ફોટનો અમલ કરો.
નિષ્કર્ષ
ગેલ્વેનાઈઝ્ડ મેટલ સ્વાભાવિક રીતે ચુંબકીય રહે છે અને પ્રમાણભૂત ઔદ્યોગિક વાતાવરણમાં ઉચ્ચ અનુમાન સાથે કાર્ય કરે છે. અંતર્ગત કાર્બન સ્ટીલ તેના મજબૂત ચુંબકીય ખેંચાણનું નિર્દેશન કરે છે, જ્યારે પાતળું ઝિંક કોટિંગ માત્ર એક નાના ભૌતિક બફર તરીકે કામ કરે છે. તમે આ સામગ્રીને ચુંબકીય હેન્ડલિંગ ટૂલ્સનો ઉપયોગ કરીને સ્વયંસંચાલિત વર્કફ્લોમાં એકીકૃત રીતે એકીકૃત કરી શકો છો.
તમારી અંતિમ પ્રાપ્તિ પસંદગીઓને સરળ ગુણોત્તર પર આધારિત કરો. તમારા પ્રોજેક્ટની ઇલેક્ટ્રોમેગ્નેટિક સહિષ્ણુતા સામે તમને જરૂરી ચોક્કસ પર્યાવરણીય કાટ પ્રતિકારનું વજન કરો. જો તમારી સુવિધા પ્રમાણભૂત ચુંબકીય ક્ષેત્રોને સહન કરે છે, તો ગેલ્વેનાઈઝ્ડ સામગ્રી ઉત્તમ ટકાઉપણું પ્રદાન કરે છે. હંમેશા તમારી એન્જિનિયરિંગ ટીમોને તેમના RFQ માં ચોક્કસ કોટિંગ જાડાઈનો ઉલ્લેખ કરવા માટે પ્રોત્સાહિત કરો. છેલ્લે, ઇલેક્ટ્રોમેગ્નેટિક શિલ્ડિંગ તમારા આગામી ઇન્ફ્રાસ્ટ્રક્ચર બિલ્ડ માટે પ્રાથમિક અવરોધ તરીકે હોય તો વિશેષ ધાતુશાસ્ત્રીઓ સાથે સીધો સંપર્ક કરો.
FAQ
પ્ર: શું ઝીંક કોટિંગ મેગ્નેટિઝમને સંપૂર્ણપણે અવરોધે છે?
A: ના. આ એક સામાન્ય ઉદ્યોગ દંતકથા છે. ઝીંક પોતે ડાયમેગ્નેટિક છે, પરંતુ કોટિંગ અપવાદરૂપે પાતળું છે. તે માત્ર ચુંબક અને કોર વચ્ચે માઇક્રોસ્કોપિક ભૌતિક અંતર બનાવે છે. આ ગેપ સપાટીના પુલ બળને સહેજ નબળું પાડે છે પરંતુ લોખંડના વાસ્તવિક ચુંબકીય ક્ષેત્રને ક્યારેય અવરોધતું નથી.
પ્ર: શું તમે ગેલ્વેનાઈઝ્ડ સ્ટીલને વેલ્ડ કરવા માટે ચુંબકીય ક્લેમ્પ્સનો ઉપયોગ કરી શકો છો?
A: હા. મેગ્નેટિક ગ્રાઉન્ડ ક્લેમ્પ્સ અને ઓટોમેટેડ ફિક્સરિંગ ટૂલ્સ આ સપાટીઓ પર વિશ્વસનીય રીતે કામ કરે છે. જો કે, ઓપરેટરોએ ચાપ મારતા પહેલા સ્થાનિક વેલ્ડ ઝોનને આક્રમક રીતે પીસવું અને સાફ કરવું જોઈએ. આ તૈયારી જોખમી જસતના ગેસિંગને અટકાવે છે અને સંપૂર્ણ ફ્લશ મેગ્નેટિક કનેક્શનની ખાતરી કરે છે.
પ્ર: ગેલ્વેનાઈઝ્ડ મેટલના ચુંબકીય ગુણધર્મોને હવામાન કેવી રીતે અસર કરે છે?
A: વેધરિંગ ઝીંક કાર્બોનેટ પેદા કરે છે, જેને સામાન્ય રીતે 'વ્હાઈટ રસ્ટ' તરીકે ઓળખવામાં આવે છે. આ સુપરફિસિયલ રાસાયણિક પ્રતિક્રિયા સ્ટીલની આંતરિક ચુંબકીય રચનાને બદલતી નથી. જો કે, સફેદ રસ્ટનું ભારે, અનચેક થયેલું નિર્માણ ચુંબકને બેઝ મેટલથી ભૌતિક રીતે અલગ કરી શકે છે, જે ચુંબકીય ખેંચવાની શક્તિની ખોટની નકલ કરે છે.