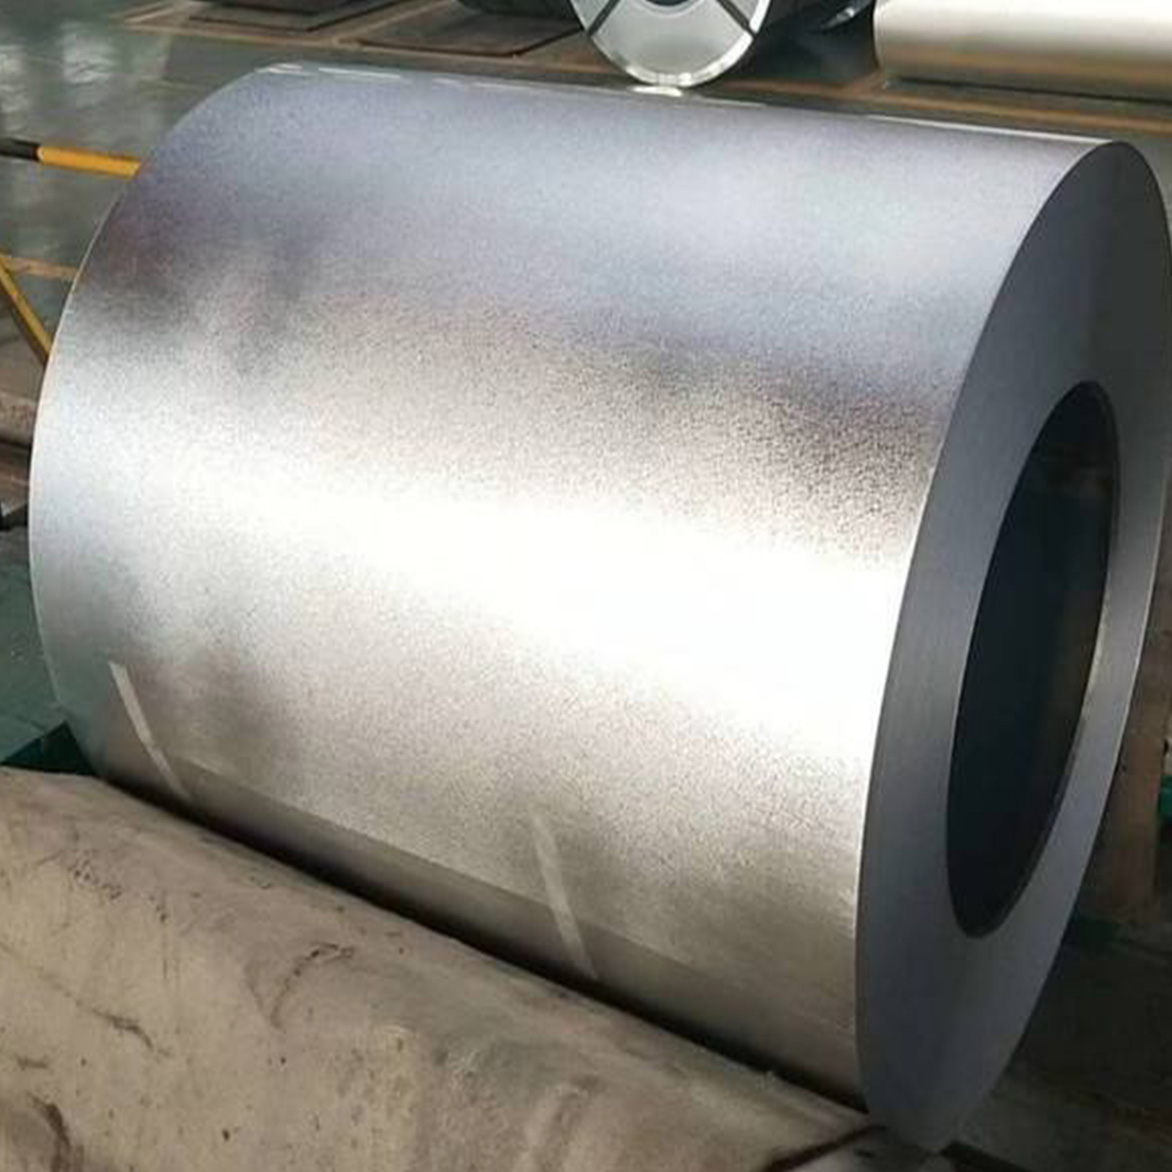
Тимови за набавку и инжењеринг суочавају се са сталним балансирањем између дуговечности материјала, структуралног интегритета и јединичне цене. Одабир погрешног премазаног челика може довести до прераног квара конструкције, потраживања по гаранцији или непотребних почетних капиталних трошкова. Индустријска окружења и екстремни временски услови захтевају високо специјализоване материјале где стандардне опције једноставно не успевају. Одређивање неодговарајуће подлоге брзо компромитује омотач зграде или механичку компоненту. Овај водич заобилази основне дефиниције да би пружио техничку процену где Галвалуме Стеел Цоил је оптимално распоређен, где представља ризике за имплементацију и како одредити тачне оцене за комерцијалне пројекте. Научићете тачне критеријуме набавке неопходне да бисте избегли кварове на терену. Такође истражујемо структурне могућности како бисмо осигурали да ваше наредне конструкције остану отпорне и усаглашене.
Кеи Такеаваис
Стандардни премаз од 55% алуминијума, 43,4% цинка и 1,6% силикона нуди до два до четири пута већу отпорност на корозију од стандардног поцинкованог челика у неутралним окружењима.
Оптималне примене су усмерене на кровове у екстремним временским условима, архитектонске облоге и индустријску производњу са високим температурама.
Галвалуме захтева строгу еколошку квалификацију; веома је подложан брзој деградацији у високо алкалним (бетонским) или тешким пољопривредним (амонијак) срединама.
Процена добављача мора дати приоритет усклађености са АСТМ А792, верификованим тежинама премаза (нпр. АЗ50, АЗ55) и тачним захтевима за границу течења.
Инжењери доследно расправљају о предностима различитих металних премаза. Морате разумети посебан хемијски састав ових материјала да бисте донели информисане изборе за набавку. Стандардна Галвалуме формулација се састоји од 55% алуминијума, 43,4% цинка и 1,6% силицијума. Овај специфичан однос суштински мења како се метал понаша у корозивним срединама. Традиционални 25% Алузинц се ослања на нижи садржај алуминијума, који пружа умерену заштиту баријере, али жртвује извесну отпорност на високе температуре. Стандардни поцинковани челик се у потпуности ослања на 100% премаз цинка. Укључивање 1,6% силицијума у 55% Галвалуме смешу је критично. Спречава да слој крхке интерметалне легуре постане превише дебео током процеса врућег потапања. Ово осигурава да челик остаје обликовљив без озбиљних микро-пукотина.
Табела: Поређење састава премаза и перформанси
Цоатинг Типе
Композиција
Примарни заштитни механизам
Отпорност на високе температуре
Галвалуме (ГЛ 55%)
55% Ал, 43,4% Зн, 1,6% Си
Пасивна баријера + жртвена ивица
Одлично (до 315°Ц)
Алуцинц (25%)
25% Ал, 75% Зн (приближно)
Умерена баријера + јака жртва
Добро
Стандард Галванизед
100% цинк
Чисто жртвено (галвански)
Лоше (брзо се деградира)
Баријера и жртвена заштита
Заштитни механизам ове специфичне легуре ослања се на приступ двоструког дејства. Алуминијумска компонента формира густу, пасивну оксидну баријеру на површини челика. Овај слој ефикасно блокира влагу и кисеоник да дођу до челичне подлоге испод. Истовремено, компонента цинка пружа жртву заштиту. Када се завојница исече, изгребе или стриже, цинк прво кородира. Штити изложену челичну ивицу галванском реакцијом. Видимо да ова комбинација знатно надмашује премазе од чистог цинка јер алуминијумска баријера успорава укупну стопу исцрпљивања жртвованог цинка.
Тхермал Рефлецтивити
Комерцијалне зграде дају висок приоритет топлотној ефикасности. Галвалуме има изузетно високу рефлексију топлоте, која се често назива високим албедом. Када сунчева светлост удари у омотач зграде, метална површина рефлектује значајан део сунчевог зрачења. Ова физичка особина директно утиче на прорачуне оптерећења ХВАЦ за велике комерцијалне објекте. Инжењери могу смањити опрему за хлађење када користе кровне подлоге високе рефлексије. Одржава унутрашњу температуру околине нижом, што даје значајну уштеду енергије током највећих летњих месеци.
Карактеристика до исхода
Јединствену микроструктуру премаза можете директно повезати са опипљивим резултатима на терену. Мрежа која се преклапа од дендрита богатих алуминијумом и области богатих цинком драстично смањује трошкове одржавања током животног циклуса. Објекти захтевају мање структуралних поправки и козметичких поправки током свог радног века. Ова супериорна издржљивост проширује изводљивост продужених гаранција за крајње кориснике. Произвођачи могу са сигурношћу да понуде 20-40-годишње гаранције перформанси у одговарајућим неутралним окружењима.
Основна конструкција и архитектонске примене
Комерцијални и стамбени кровови
Извођачи се у великој мери ослањају на галвалуме кровни калем за захтевне конструкцијске пројекте. Међутим, одређивање тачне тежине премаза одређује успех уградње. За претходно фарбане апликације, индустријски стандарди налажу ознаку премаза АЗ50. Ово је једнако 0,50 унци премаза по квадратном метру са обе стране. Систем боје обезбеђује додатни заштитни слој, чинећи АЗ50 савршено адекватним. Насупрот томе, голи или необојени кровни панели захтевају ознаку АЗ55. Дебљи премаз од 0,55 унце надокнађује недостатак заштитног филма боје.
Начин примене такође диктира параметре материјала. Структуралне плоче са стојећим шавовима често захтевају челик високе чврстоће (као што је Граде 80) да би обухватио отворене греде без скретања. Архитектонске плоче, које се постављају преко подних облога од пуног дрвета, генерално користе нижу снагу попуштања (као што је степен 50). Ово омогућава чистије, чвршће кривине на шавовима без конзервирања уља.
Спољне фасаде и споредни колосијек
Модерна комерцијална архитектура се често користи поцинковане зидне облоге у унапред пројектованим металним зградама (ПЕМБ). Материјал нуди елегантну, индустријску естетику уз застрашујућу отпорност на временске услове. Да би се максимизирала естетска дуговечност, купци се често окрећу унапред фарбаним варијантама (ППГЛ). Успешно фарбање захтева ригорозну хемијску претходну обраду и нивелисање напетости. Завојница мора лежати савршено равно током процеса премаза. Одговарајући прајмери осигуравају да завршни премаз чврсто приања без угрожавања алуминијумско-цинк подлоге испод. Лоше припремљен калем ће доживети брзо раслојавање боје на терену.
Структурне компоненте
Иако је често скривен иза сувог зида или спољашње облоге, структурно уоквиривање у великој мери користи овај материјал. Инжењери га одређују за греде, ограде и подове. Ове скривене компоненте суочавају се са повременим излагањем влази услед кондензације унутар зидних шупљина. Дугорочна издржљивост остаје критична овде јер је структурном оквиру готово немогуће приступити или заменити након завршетка изградње. Алуминијум-цинк баријера осигурава да ови унутрашњи скелети остају без рђе деценијама.
Прерађивачки и индустријски сектор
ХВАЦ и канализација
Индустријски механички системи раде под сталним термичким стресом. Често ћете наћи Примене намотаја од алуцинк челика у системима за грејање и хлађење. Посебност овог материјала је његова способност да издржи континуиране радне температуре до 315°Ц (600°Ф) без деградације структуре или озбиљне промене боје. Стандардни поцинковани челик почиње да се љушти и пропада на много нижим температурним праговима. Ово чини легуру од 55% алуминијума идеалном за измењиваче топлоте, индустријске канале и кућишта котлова.
Производња апарата (бела техника)
Индустрија уређаја примењује строге захтеве за набавку материјала који се користе у машинама за прање веша, фрижидерима и пећницама. Произвођачи овај сектор називају „белом техником“. Ови уређаји раде у окружењима са високом влажношћу околине и честим излагањем хемикалијама средствима за чишћење. Подлога мора бити отпорна на континуирану влагу док прихвата козметичке завршне обраде високог сјаја. Строго контролисана микроструктура премаза пружа савршено платно за премазивање прахом или мокро фарбање. Спречава стварање пузеће рђе око рупа за причвршћиваче или утиснутих ивица.
Аутомобили и транспорт
Сектор транспорта захтева робусне материјале за скривене склопове. Инжењери често бирају ову легуру за не-изложене компоненте подвозја и локализоване топлотне штитове. Возила наилазе на екстремне крхотине са пута, влагу и со на путевима. Штавише, издувни системи стварају огромне количине локализоване топлоте. Подлога делује као изузетна топлотна и корозивна баријера, штитећи осетљиву електронику и путничку кабину од топлоте издувних гасова.
Ризици имплементације: Када *Не* користити Галвалуме
Неуспеси алкалне средине
Упркос изузетној отпорности, овај материјал има озбиљна ограничења. Морате транспарентно проценити окружење за примену. Стављање ове легуре у директан контакт са мокрим бетоном или малтером изазива катастрофалан квар. Бетон представља високо алкалну средину са високим пХ. Ова алкалност брзо раствара алуминијумски пасивацијски слој, остављајући челик потпуно незаштићеним. Слично томе, никада га не смете постављати на третирану грађу која садржи конзервансе на бази бакра. Бакар делује као катода, док алуминијум-цинк премаз делује као анода. Ово ствара агресивну галванску ћелију, што резултира брзом корозијом.
Пољопривредна затвореност
Пољопривредне зграде представљају још један значајан профил ризика. Окружење за стоку ствара огромне количине животињског отпада. Овај отпад ослобађа високе концентрације пара амонијака у ваздух. Амонијак скоро одмах напада алуминијумску компоненту премаза. За пољопривредне затворене структуре, стандардни тешки поцинковани премази (као што је Г90) или специфични високоградни метали обложени епоксидом значајно надмашују легуру алуминијума од 55%.
Најбоља пракса: Увек проверите унутрашње атмосферске услове предложеног објекта пре него што одредите метални премаз.
Уобичајена грешка: Под претпоставком да „премиум“ премаз функционише универзално у свим индустријским и пољопривредним секторима.
Едге Црееп Динамицс
Морате задржати реална очекивања у вези са најсавременијом рђом. Када фабричка радња сече панел, откривају сирово челично језгро. Док околни цинк покушава да пожртвовно заштити ову ивицу, он има ограничења. У екстремним приобалним окружењима у којима постоји јак слани спреј, пузање ивица се дешава брзо. Со убрзава галванско исцрпљивање цинка. За поморске апликације у кругу од једне миље од обале, требало би да одредите фабрички запечаћене ивице. Алтернативно, наведите наменску алуминијумску серију за поморство, а не обложене челичне производе.
Критеријуми за набавку за добављача индустријских галвалних калемова
Стандардизација и усклађеност
Контрола квалитета почиње у фази набавке. Морате захтевати извештаје о испитивању млина (МТР) за сваку серију челика. Ови документи потврђују стриктно поштовање стандарда АСТМ А792/А792М. МТР детаљно описује тачан хемијски састав премаза и потврђује механичку границу течења основног челика. Ако добављач оклева да обезбеди следљиве МТР, сматрајте то тренутним дисквалификујућим фактором.
Могућности обраде
Партнерство са способним добављачем превазилази доступност основних материјала. Треба ти добављач индустријских галвалуме калемова који се може похвалити робусном обрадом у кући. Не може се преговарати о прецизном резању, смицању и нивелацији затезања. Лоше сечење изазива велико напрезање ивица, што доводи до таласастих ивица или проблема са нагибом током обликовања ваљака. Поуздан Добављач намотаја за галвалуме користи прецизне алате како би минимизирао деформацију материјала пре него што метал напусти њихов погон.
Инвентар и време испоруке
Уска грла у ланцу снабдевања ремете распореде изградње и надувавају буџете. Морате проценити стабилност домаћег залиха добављача у односу на њихово ослањање на директан увоз. Док увезени калемови могу понудити нижу претходну цену, променљиве транспортне траке доносе неприхватљиве ризике у времену испоруке. Ужи избор сервисних центара који одржавају дубоки локализован инвентар уобичајених ширина и ширина. Они пружају потребну агилност за подршку брзим комерцијалним пројектима.
Провера тежине премаза
Не одговарају сви премази сваком окружењу. Засновајте своју логику у ужем избору на способности добављача да доследно испоручује специфичне ознаке АЗ премаза. Ако се ваш пројекат налази у благом унутрашњем окружењу, довољне су стандардне тежине. Међутим, ако пројекат захтева голе апликације за тешке услове рада, добављач мора да гарантује доступност АЗ55 или више. Проверите њихове процесе интерне ревизије како бисте били сигурни да заиста испоручују тежине премаза наведене у вашој наруџбини.
Закључак
Одређивање металног намотаја индустријског квалитета захтева ригорозно техничко поравнање. Морате уравнотежити тежину премаза, основну границу течења и толеранције обраде у односу на тачну изложеност финалног производа околини. Разумевање рањивости на алкалне материјале и амонијак спречава скупе кварове на терену. Увек ускладите своју стратегију набавке са сертификованим АСТМ стандардима и поузданим ланцима снабдевања.
Као одлучујући следећи корак, посаветујте своја одељења за набавку да затраже материјале физичких узорака и тренутне МТР од потенцијалних сервисних центара. Проведите ове узорке кроз локализовано испитивање животне средине и проверите компатибилност алата на вашим машинама за формирање ваљака пре него што се посветите уговорима за велике тонаже.
ФАК
П: Која је разлика између тежине премаза АЗ50 и АЗ55?
О: Ознака се односи на укупну тежину премаза у унцама по квадратном метру на обе стране намотаја. АЗ50 носи 0,50 оз/ск фт и представља индустријски стандард за претходно фарбане апликације. АЗ55 носи 0,55 оз/ск фт. Дебљи премаз АЗ55 је обавезан за нефарбане, голе апликације како би се осигурала адекватна дугорочна отпорност на временске услове.
П: Да ли се Галвалуме челични калем може фарбати?
О: Да, лако прихвата боју, али захтева специјализовану припрему. Завој мора бити подвргнут нивелисању напетости да би се осигурала савршена равност. Штавише, захтева прецизан хемијски предтретман и компатибилан прајмер. Без одговарајућег прајмера, завршни премаз неће успети да приања на глатку површину алуминијум-цинк, што доводи до брзог љуштења.
П: Какав је животни век Галвалумеа у поређењу са Г90 поцинкованим челиком?
О: У неутралним атмосферским окружењима, стандардни подаци атмосферског испитивања показују да легура алуминијума од 55% траје два до четири пута дуже од Г90 поцинкованог производа. Алуминијум ствара супериорну пасивну баријеру која значајно успорава процес деградације у поређењу са заштитним премазима на бази цинка.
П: Да ли формирање или штанцање угрожава Галвалуме премаз?
О: Озбиљно формирање може угрозити премаз ако се игноришу одговарајуће смернице. Додатак од 1,6% силицијума помаже у одржавању флексибилности. Међутим, прекорачење препоручених граница радијуса савијања узрокује микро-пукотине на металној површини. Произвођачи морају поштовати минимална ограничења савијања и користити одговарајућа мазива за извлачење како би заштитили премаз током тешког штанцања.
Схандонг Сино Стеел Цо., Лтд. је свеобухватна компанија за производњу и трговину челика. Њена делатност обухвата производњу, прераду, дистрибуцију, логистику и увоз и извоз челика.