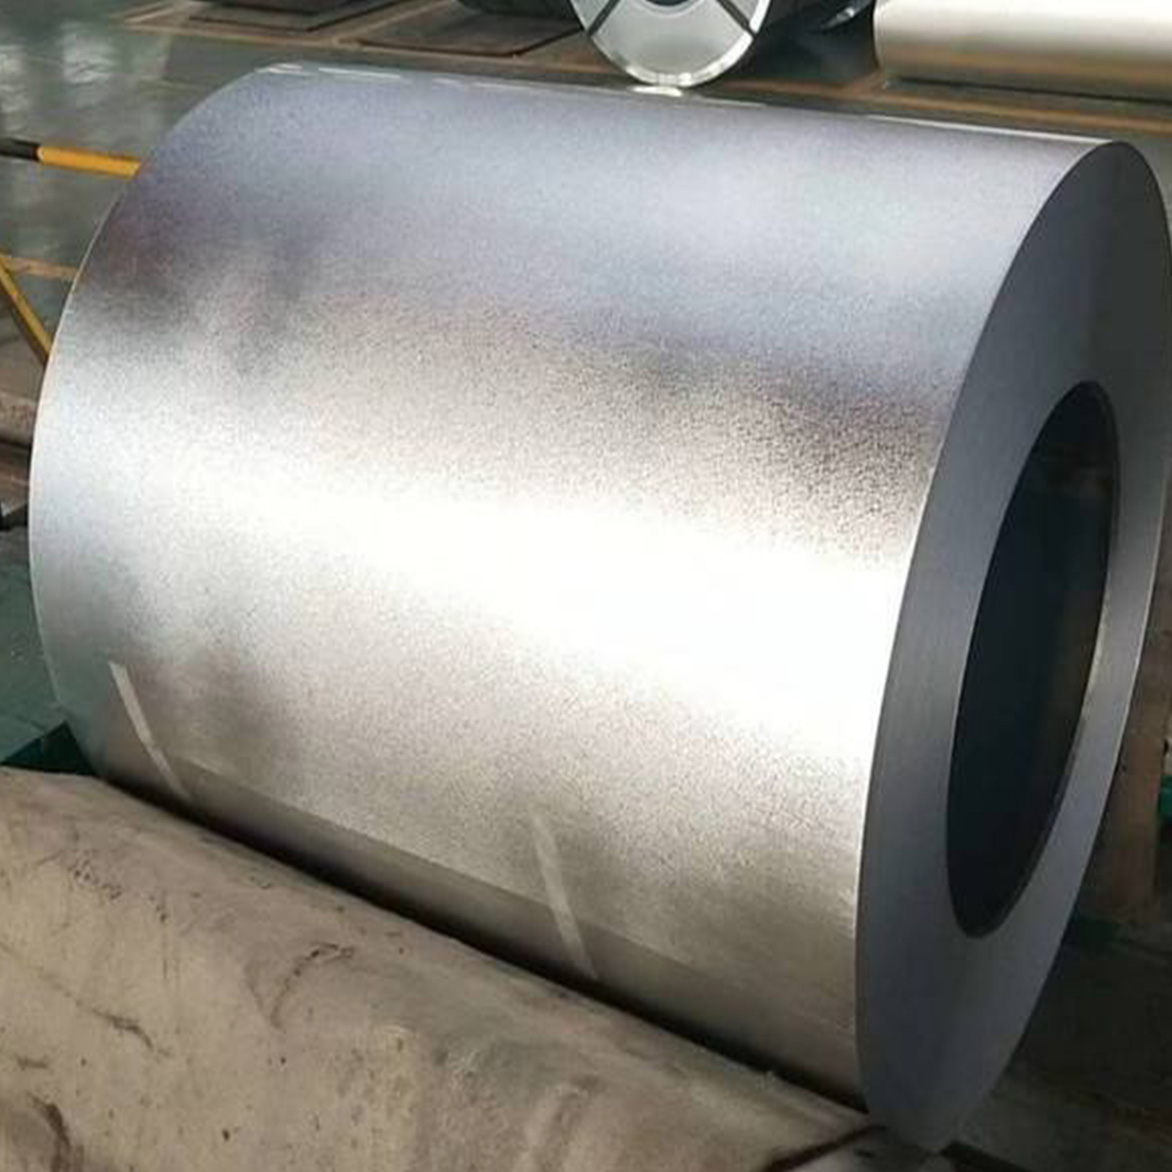
Indkøbs- og ingeniørteams står over for en kontinuerlig balancegang mellem materiales levetid, strukturel integritet og enhedsomkostninger. Valg af det forkerte belagte stål kan føre til for tidlige strukturelle fejl, garantikrav eller unødvendige forudgående kapitaludgifter. Industrielle miljøer og ekstremt vejr kræver højt specialiserede materialer, hvor standardmuligheder simpelthen fejler. Angivelse af et utilstrækkeligt underlag kompromitterer hurtigt en klimaskærm eller en mekanisk komponent. Denne vejledning omgår grundlæggende definitioner for at give en teknisk vurdering af hvor Galvalume Steel Coil er optimalt indsat, hvor det udgør implementeringsrisici, og hvordan man specificerer de korrekte kvaliteter til kommercielle projekter. Du lærer de nøjagtige indkøbskriterier, der er nødvendige for at undgå feltfejl. Vi udforsker også strukturelle muligheder for at sikre, at dine efterfølgende builds forbliver robuste og kompatible.
Nøgle takeaways
Standardbelægningen på 55 % aluminium, 43,4 % zink og 1,6 % silicium giver op til to til fire gange korrosionsbestandigheden af standard galvaniseret stål i neutrale miljøer.
Optimale applikationer er centreret om tagdækning i ekstremt vejr, arkitektonisk beklædning og industriel fremstilling med høj varme.
Galvalume kræver streng miljøkvalifikation; det er meget modtageligt for hurtig nedbrydning i stærkt alkaliske (beton) eller alvorlige landbrugsmiljøer (ammoniak).
Leverandørevaluering skal prioritere ASTM A792-overensstemmelse, verificerede belægningsvægte (f.eks. AZ50, AZ55) og nøjagtige krav til flydestyrke.
Den tekniske sag: Hvorfor specificere Galvalume Steel Coil?
Sammensætningsopdeling
Ingeniører diskuterer konsekvent fordelene ved forskellige metalliske belægninger. Du skal forstå den særskilte kemiske sammensætning af disse materialer for at træffe informerede indkøbsvalg. Standard Galvalume-formuleringen består af 55 % aluminium, 43,4 % zink og 1,6 % silicium. Dette specifikke forhold ændrer fundamentalt, hvordan metallet opfører sig i korrosive miljøer. Traditionel 25% Aluzink er afhængig af et lavere aluminiumindhold, som giver moderat barrierebeskyttelse, men ofrer en vis modstandsdygtighed ved høje temperaturer. Standard galvaniseret stål er helt afhængig af en 100% zinkbelægning. Inklusionen af 1,6% silicium i 55% Galvalume-blandingen er kritisk. Det forhindrer det sprøde intermetalliske legeringslag i at blive for tykt under varmdypningsprocessen. Dette sikrer, at stålet forbliver formbart uden alvorlige mikrorevner.
Tabel: Belægningssammensætning og ydelsessammenligning
Belægningstype
Sammensætning
Primær beskyttelsesmekanisme
Høj varme modstandsdygtighed
Galvalume (GL 55 %)
55 % Al, 43,4 % Zn, 1,6 % Si
Passiv barriere + offerkant
Fremragende (op til 315°C)
Aluzink (25 %)
25 % Al, 75 % Zn (ca.)
Moderat barriere + stærk offer
God
Standard galvaniseret
100 % zink
Rent offer (galvanisk)
Dårlig (nedbrydes hurtigt)
Barriere og offerbeskyttelse
Beskyttelsesmekanismen for denne specifikke legering er afhængig af en dobbeltvirkende tilgang. Aluminiumskomponenten danner en tæt, passiv oxidbarriere på ståloverfladen. Dette lag blokerer effektivt fugt og ilt i at nå det underliggende stålsubstrat. Samtidig giver zinkkomponenten offerbeskyttelse. Når spolen skæres, ridses eller klippes, korroderer zinken først. Det beskytter den blottede stålkant gennem en galvanisk reaktion. Vi ser, at denne kombination klart overgår rene zinkbelægninger, fordi aluminiumsbarrieren sænker den samlede udtømningshastighed af offerzink.
Termisk reflektivitet
Kommercielle bygninger prioriterer termisk effektivitet højt. Galvalume har en usædvanlig høj varmereflektivitet, ofte omtalt som høj albedo. Når sollys rammer en bygningsskal, reflekterer den metalliske overflade en betydelig del af solstrålingen. Denne fysiske egenskab påvirker direkte VVS-belastningsberegninger for store kommercielle faciliteter. Ingeniører kan reducere køleudstyr, når de bruger stærkt reflekterende tagunderlag. Det holder de interne omgivende temperaturer lavere, hvilket giver betydelige energibesparelser i højsommermånederne.
Feature-to-Outcome
Du kan forbinde den unikke belægningsmikrostruktur direkte til håndgribelige feltresultater. Det overlappende netværk af aluminiumrige dendritter og zinkrige områder reducerer livscyklusvedligeholdelsesomkostningerne drastisk. Faciliteter kræver færre strukturelle reparationer og kosmetiske efterbehandlinger i løbet af deres driftslevetid. Denne overlegne holdbarhed udvider muligheden for udvidede garantier for slutbrugere. Producenter kan trygt tilbyde 20- til 40-års ydeevnegarantier i passende neutrale miljøer.
Kernekonstruktion og arkitektoniske applikationer
Tagdækning til erhverv og boliger
Entreprenører er stærkt afhængige af galvalume tagspole til krævende konstruktionsprojekter. Angivelse af den korrekte belægningsvægt afgør imidlertid installationens succes. For formalede applikationer kræver industristandarder en AZ50-belægningsbetegnelse. Dette svarer til 0,50 ounces belægning pr. kvadratfod på tværs af begge sider. Malingssystemet giver et ekstra beskyttende lag, hvilket gør AZ50 helt passende. Omvendt kræver nøgne eller umalede tagplader en AZ55-betegnelse. Den tykkere 0,55-ounce belægning kompenserer for manglen på en beskyttende malingsfilm.
Påføringsmetoden dikterer også materialeparametre. Strukturelle stående sømpaneler kræver ofte højstyrkestål (som Grade 80) for at spænde over åbne riller uden at afbøje. Arkitektoniske paneler, som installeres over massivt træterrasser, bruger generelt lavere udbyttestyrker (som Grade 50). Dette giver mulighed for renere, strammere bøjninger i sømmene uden oliebeholder.
Udvendige facader og sidebeklædning
Moderne kommerciel arkitektur bruger ofte galvalume vægbeklædning i præfabrikerede metalbygninger (PEMB'er). Materialet tilbyder en slank, industriel æstetik sammen med formidabel vejrbestandighed. For at maksimere æstetisk levetid henvender købere sig ofte til præmalede varianter (PPGL). Vellykket maling kræver streng kemisk forbehandling og spændingsudjævning. Spolen skal ligge helt fladt under belægningsprocessen. Korrekte primere sikrer, at topcoaten klæber fast uden at kompromittere det underliggende aluminium-zink-substrat. En dårligt forberedt spole vil opleve hurtig malingsdelaminering i marken.
Strukturelle komponenter
Selvom de ofte er skjult bag gipsplader eller udvendig beklædning, bruger strukturelle rammer dette materiale i vid udstrækning. Ingeniører specificerer det til løkker, bjælker og terrassesystemer. Disse skjulte komponenter udsættes for periodisk fugtpåvirkning fra kondens i hulrum i væggen. Langtidsholdbarhed forbliver kritisk her, fordi strukturelle rammer er næsten umulige at få adgang til eller udskifte efter konstruktionen er færdig. Aluminium-zinkbarrieren sikrer, at disse indre skeletter forbliver rustfrie i årtier.
Fremstilling og industrisektorudnyttelse
VVS og kanalsystem
Industrielle mekaniske systemer fungerer under konstant termisk belastning. Du vil ofte finde aluzinkstål spoleapplikationer inden for varme- og kølesystemer. Materialets iøjnefaldende egenskab er dets evne til at modstå kontinuerlige driftstemperaturer op til 315°C (600°F) uden strukturel nedbrydning eller alvorlig misfarvning. Standard galvaniseret stål begynder at flage og svigte ved meget lavere temperaturtærskler. Dette gør 55% aluminiumslegeringen ideel til varmevekslere, industrielle kanalsystemer og kedelskabe.
Apparatfremstilling (hvidevarer)
Hvidevareindustrien håndhæver strenge indkøbskrav til materialer, der bruges i vaskemaskiner, køleskabe og ovne. Producenter omtaler denne sektor som 'hvidevarer'. Disse apparater fungerer i miljøer med høj omgivende fugtighed og hyppig kemisk eksponering fra rengøringsmidler. Underlaget skal modstå konstant fugt og samtidig acceptere højglans kosmetiske finish. Belægningens stramt kontrollerede mikrostruktur giver det perfekte lærred til pulverlakering eller vådmaling. Det forhindrer krybende rust i at danne sig omkring fastgørelseshuller eller prægede kanter.
Automotive og transport
Transportsektoren efterspørger robuste materialer til skjulte samlinger. Ingeniører vælger ofte denne legering til ikke-eksponerede undervognskomponenter og lokaliserede varmeskjolde. Køretøjer støder på ekstrem vejaffald, fugt og vejsalt. Desuden genererer udstødningssystemer enorme mængder lokaliseret varme. Underlaget fungerer som en enestående termisk og korrosionsbarriere, der beskytter følsom elektronik og passagerkabinen mod udstødningsstrålevarme.
Implementeringsrisici: Når *Ikke* skal bruge Galvalume
Alkaliske miljøfejl
På trods af dets bemærkelsesværdige modstandsdygtighed har dette materiale alvorlige begrænsninger. Du skal gennemsigtigt vurdere implementeringsmiljøet. At placere denne legering i direkte kontakt med våd beton eller mørtel forårsager katastrofale fejl. Beton repræsenterer et meget alkalisk miljø med en høj pH. Denne alkalinitet opløser hurtigt aluminiumspassiveringslaget og efterlader stålet helt ubeskyttet. På samme måde må du aldrig installere det mod behandlet tømmer, der indeholder kobberbaserede konserveringsmidler. Kobberet fungerer som en katode, mens aluminium-zink-belægningen fungerer som en anode. Dette skaber en aggressiv galvanisk celle, hvilket resulterer i hurtig korrosion.
Landbrugets indespærring
Landbrugsbygninger udgør en anden væsentlig risikoprofil. Miljøer, der huser husdyr, genererer enorme mængder animalsk affald. Dette affald frigiver høje koncentrationer af ammoniakdamp til luften. Ammoniak angriber belægningens aluminiumkomponent næsten øjeblikkeligt. Til landbrugs indeslutningsstrukturer overgår standard tungvægts galvaniserede belægninger (såsom G90) eller specifikke højbyggede epoxy-coatede metaller væsentligt 55 % aluminiumslegeringen.
Bedste praksis: Revidér altid de interne atmosfæriske forhold i et foreslået anlæg, før der specificeres en metallisk belægning.
Almindelig fejl: At antage, at en 'premium'-belægning virker universelt på tværs af alle industri- og landbrugssektorer.
Edge Creep Dynamics
Du skal opretholde realistiske forventninger til skærekantrust. Når et fabrikationsværksted klipper et panel, afslører de den rå stålkerne. Mens den omgivende zink forsøger at beskytte denne kant opofrende, har den begrænsninger. I ekstreme kystmiljøer, der oplever kraftig saltsprøjt, sker kantkrybning hurtigt. Saltet fremskynder den galvaniske udtømning af zinken. For marine applikationer inden for en mil fra en kystlinje bør du påbyde fabriksforseglede kanter. Alternativt kan du specificere en dedikeret aluminiumsserie i marinekvalitet i stedet for et belagt stålprodukt.
Sourcing-kriterier for en industriel Galvalume-spoleleverandør
Standardisering og overholdelse
Kvalitetskontrol begynder i indkøbsfasen. Du skal kræve Mill Test Reports (MTR'er) for hver batch stål. Disse dokumenter bekræfter streng overholdelse af ASTM A792/A792M standarder. MTR beskriver den nøjagtige kemiske sammensætning af belægningen og bekræfter den mekaniske flydespænding af basisstålet. Hvis en leverandør tøver med at levere sporbare MTR'er, skal du betragte det som en øjeblikkelig diskvalificerende faktor.
Behandlingsevner
Partnerskab med en dygtig leverandør rækker ud over grundlæggende materialetilgængelighed. Du har brug for en industriel galvalume-spoleleverandør, der kan prale af robust intern behandling. Præcisionsskæring, klipning og spændingsnivellering er ikke til forhandling. Dårlig opskæring inducerer massiv kantspænding, hvilket fører til bølgede kanter eller problemer med bølgeformning under rulleformning. En pålidelig galvalume spoleleverandør anvender præcisionsværktøj til at minimere materialedeformation, før metallet nogensinde forlader deres anlæg.
Inventar og leveringstider
Flaskehalse i forsyningskæden forstyrrer byggeplanerne og puster budgetterne op. Du skal vurdere en leverandørs indenlandske lagerstabilitet versus deres afhængighed af direkte import. Mens importerede spoler kan tilbyde en lavere forhåndspris, indebærer flygtige sejlruter uacceptable risici for leveringstid. Liste over servicecentre, der opretholder en dyb lokaliseret beholdning af almindelige målere og bredder. De giver den smidighed, der er nødvendig for at understøtte hurtige kommercielle projekter.
Belægningsvægtbekræftelse
Ikke alle belægninger passer til ethvert miljø. Baser din shortlistingslogik på en leverandørs evne til konsekvent at levere specifikke AZ-belægningsbetegnelser. Hvis dit projekt ligger i et mildt indre miljø, er standardvægte tilstrækkelige. Men hvis projektet kræver kraftige nøgne applikationer, skal leverandøren garantere AZ55 eller højere tilgængelighed. Bekræft deres interne revisionsprocesser for at sikre, at de faktisk leverer de belægningsvægte, der er angivet på din indkøbsordre.
Konklusion
At specificere en metalspole af industriel kvalitet kræver streng teknisk justering. Du skal afbalancere belægningens vægt, grundudbyttestyrke og forarbejdningstolerancer mod den nøjagtige miljøeksponering af det endelige produkt. Forståelse af sårbarheden over for alkaliske materialer og ammoniak forhindrer dyre feltfejl. Tilpas altid din indkøbsstrategi med certificerede ASTM-standarder og pålidelige forsyningskæder.
Som et afgørende næste skridt kan du rådgive dine indkøbsafdelinger til at anmode om fysiske prøvematerialer og aktuelle MTR'er fra potentielle servicecentre. Kør disse prøver gennem lokaliseret miljøtestning og verificer værktøjskompatibilitet på dine valseformere, før du forpligter dig til store tonnagekontrakter.
FAQ
Q: Hvad er forskellen mellem AZ50 og AZ55 belægningsvægte?
A: Betegnelsen henviser til den samlede belægningsvægt i ounces pr. kvadratfod på tværs af begge sider af spolen. AZ50 bærer 0,50 oz/sq ft og er industristandarden for præmalede applikationer. AZ55 bærer 0,55 oz/sq ft. Den tykkere AZ55-belægning er påbudt til umalede, nøgne applikationer for at sikre tilstrækkelig langsigtet vejrbestandighed.
Q: Kan Galvalume stålspole males?
A: Ja, det accepterer let maling, men det kræver specialiseret forberedelse. Spolen skal undergå spændingsnivellering for at sikre perfekt planhed. Desuden kræver det præcis kemisk forbehandling og en kompatibel primer. Uden ordentlig grunding vil topcoaten ikke klæbe til den glatte aluminium-zink overflade, hvilket fører til hurtig afskalning.
Q: Hvordan er levetiden for Galvalume sammenlignet med G90 galvaniseret stål?
A: I neutrale atmosfæriske miljøer viser standard atmosfæriske testdata, at 55 % aluminiumslegeringen holder to til fire gange længere end et G90 galvaniseret produkt. Aluminiumet skaber en overlegen passiv barriere, der bremser nedbrydningsprocessen betydeligt sammenlignet med rent zinkbaserede offerbelægninger.
Q: Kompromitterer formning eller stempling Galvalume-belægningen?
Sv: Alvorlig formning kan kompromittere belægningen, hvis de rigtige retningslinjer ignoreres. Tilsætningen af 1,6 % silicium hjælper med at bevare fleksibiliteten. Men overskridelse af anbefalede bøjningsradier forårsager mikrorevner i metaloverfladen. Fremstillere skal respektere minimums bøjningsbegrænsninger og anvende passende træksmøremidler til at beskytte belægningen under kraftig stempling.
Shandong Sino Steel Co., Ltd. er en omfattende virksomhed til stålproduktion og handel. Dens forretning omfatter produktion, forarbejdning, distribution, logistik og import og eksport af stål.