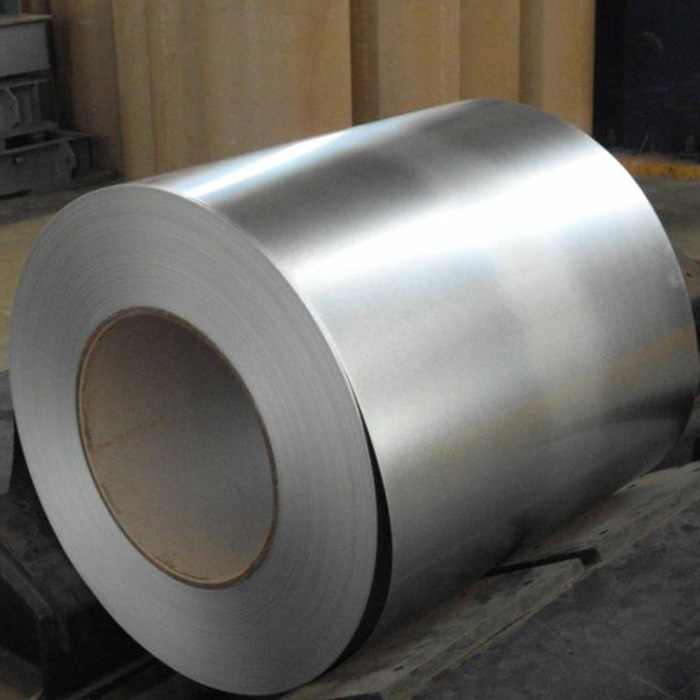
Набавка материјала за индустријску производњу захтева апсолутну прецизност. Одабир погрешних металних спецификација често квари временске рокове пројекта и угрожава интегритет структуре. Набавка погрешних Галвалуме спецификација доводи до преране корозије, кварова у обликовању ваљака или непотребног повећања буџета на превише пројектованим материјалима. За индустријске купце, архитекте и произвођаче, усклађивање тачних металуршких својстава са окружењем пројекта је критично за РОИ током животног циклуса. Ослањање на нагађања једноставно гарантује будуће неуспехе на терену. Да би се ово спречило, тимовима за набавку је потребан систематски приступ одабиру материјала.
Овај чланак пружа ригорозан, инжењерски утемељен оквир за дефинисање ваших захтеваних спецификација пре него што поднесете РФК млину или сервисни центар. Научићете како да процените тежину премаза, изаберете праве структурне разреде и беспрекорно проверите усклађеност добављача. Обезбеђивање поузданог снабдевања Галвалуме Стеел Цоил у великој мери зависи од ваше почетне јасноће РФК.
Кеи Такеаваис
Премаз је контекстуалан: Одабир тежине премаза АЗ (нпр. АЗ50 наспрам АЗ150) мора бити директно усклађен са корозивношћу животне средине крајње употребе.
Формабилност у односу на принос: Виши структурни слојеви жртвују способност обликовања; купци морају уравнотежити механичку границу течења са физичким ограничењима своје опреме за обраду.
Питања за припрему површине: Одабир исправног површинског третмана (као што је АФП или пасивација) диктира низводно приањање боје и дуговечност складиштења.
Верификација добављача: Поуздана набавка захтева обавезне сертификате о испитивању млина (МТЦ) и стриктно поштовање међународних стандарда (АСТМ А792 или ЕН 10346).
Дефинисање спецификација завојнице Галвалуме: Оквир за процену
Набавка метала без стриктног оквира евалуације изазива значајан оперативни ризик. Цена неусклађености може уништити пројекат. Недовољна спецификација узрокује катастрофалне кварове на терену. Црвена рђа се брзо развија на недовољно заштићеним површинама. Пузање ивица подрива структурни интегритет кровних плоча. Супротно томе, прекомерно испуњавање спецификација непотребно исцрпљује буџете за набавку. Одређивање превелике тежине премаза за благе унутрашње средине губи вредан капитал. Морате постићи прецизан инжењерски баланс.
Мапирање крајње употребе је ваша прва линија одбране. Морате ускладити физичка својства завојнице са његовом примарном применом. Кров са стојећим шавовима захтева одличну отпорност на временске услове и умерену флексибилност. Пољопривредни силоси захтевају високу снагу приноса да издрже унутрашње притиске оптерећења. ХВАЦ компоненте захтевају специјализовану отпорност на кондензацију и способност чврстог савијања. Свака примена захтева јединствен металуршки профил. Купци се не могу ослонити на приступ који одговара свима.
Пре него што контактирају фабрику, тимови за набавку морају да заврше свеобухватан РФК. Недостајући подаци доводе до нетачних цитата и кашњења производње. Стандардизовање вашег захтева обезбеђује поређења добављача између јабука и јабука. Морате дефинисати своје прецизно спецификације галвалуме калемова пре отварања преговора.
Ширина: Наведите тачне димензије и наведите да ли вам је потребна глодала или резна ивица.
Класа: Јасно дефинишите механичке захтеве за попуштање (нпр. ЦС Тип Б или СС Граде 80).
Тежина премаза: Диктирајте ознаку АЗ на основу изложености животне средине.
Завршна обрада: Захтевајте специфичне третмане пасивације, АФП или уљем.
Ограничења ИД/ОД: Обезбедите максимум унутрашњег пречника и спољашњег пречника да бисте осигурали компатибилност опреме.
Дешифровање АЗ захтева тежине премаза
Разумевање ознаке АЗ је фундаментално за перформансе материјала. „АЗ“ означава премаз од легуре алуминијум-цинк. Ова легура се обично састоји од 55% алуминијума, 43,4% цинка и 1,6% силицијума. Овај специфичан однос обезбеђује изузетну издржљивост. Алуминијум пружа дугорочну баријеру заштиту од елемената. Цинк обезбеђује жртву галванску заштиту на ивицама посекотина и огреботина. Силицијум чврсто везује премаз за челичну подлогу. Произвођачи мере тежину овог премаза у унцама по квадратном метру (оз/фт⊃2;) или грамима по квадратном метру (г/м⊃2;).
Процена перформанси у односу на цену захтева процену окружења инсталације. Одабир исправног АЗ тежина премаза диктира животни век финалног производа. Стандардна окружења обично захтевају ознаку АЗ50 или АЗ55. У метричком смислу, ово је једнако АЗ150. Ове тежине пружају довољну заштиту баријером за типичне стамбене кровове и умерене индустријске зоне.
Табела: Водич за наношење тежине премаза АЗ
Тежина премаза (САД)
Тежина премаза (метричка)
Идеално окружење
Уобичајене апликације
АЗ50
АЗ150
Блага до умерена / унутрашњост
Стамбени кровови, ХВАЦ канали, зидни панели
АЗ55
АЗ165
Умерено / Лако индустријско
Облагање пословних зграда, ограда
АЗ60
АЗ180
Агресивно / Висока влажност
Пољопривредне зграде, тешке индустријске зоне
АЗ70
АЗ210
Озбиљно / приморско / хемијско
Обална инфраструктура, погони за хемијску прераду
Агресивна окружења захтевају другачију стратегију. Купци морају оправдати вишу цену премаза АЗ60 или АЗ70 (метрика АЗ180 или АЗ200). Приморски региони се суочавају са сталним прскањем соли. Хемијска постројења излажу метале корозивним честицама у ваздуху. Окружење са високом влажношћу убрзава оксидацију. У овим сценаријима, тежи премази спречавају прерано оштећење структуре.
Међутим, превелике тежине премаза носе значајне ризике за имплементацију. Купци често претпостављају да дебљи премази увек раде боље. Ова претпоставка занемарује ограничења физичке обраде. Легура алуминијум-цинк је инхерентно тврђа од чистог цинка. Када произвођачи савијају тешке АЗ премазе око уских радијуса, долази до микро-пукотина. Ови микроскопски преломи излажу основни челик влази. Рђа се брзо развија унутар ових пукотина. Морате уравнотежити потребе животне средине за тешким премазима у односу на геометријске реалности ваших профила за обликовање ваљака.
Одабир правих класа челичних намотаја од галвалума
Механичка својства диктирају како се челик понаша током производње. Купци морају да уравнотеже снагу развлачења, затезну чврстоћу и издужење. Граница течења мери напрезање потребно за трајно деформисање челика. Затезна чврстоћа означава максималан напон који материјал може да поднесе пре лома. Издужење мери способност материјала да се растегне без ломљења. Исправан баланс спречава скупа кашњења у производњи.
Морате бирати између комерцијалних и структурних категорија. Комерцијални челик (ЦС типови А, Б и Ц) се истиче у основном профилисању. Ове оцене дају приоритет флексибилности и обликовању. Прилагођавају сложене облике, дубоко извлачење и уске кривине. Произвођачи користе комерцијалне класе за архитектонске украсе, олуке и сложене панеле. Материјал лако тече кроз опрему за формирање ваљака без превеликог отпора.
Конструкциони челик (СС разреди 33, 37, 40, 50 и 80) служи сасвим другој сврси. Примене које носе оптерећење захтевају ове врсте високе чврстоће. На њих се ослањају структурални подови, греде за тешке услове рада и пољопривредни оквири. Ове класе отпорне су на деформацију под великим физичким оптерећењима. Међутим, ова снага долази на рачун могућности обликовања. Вишим структурним нивоима недостаје издужење неопходно за сложено профилисање.
Усклађивање одговарајућег галвалуме челични котур према вашим производним могућностима је критичан фактор одлуке. Одабир челика разреда 80 за сложену архитектонску плочу гарантује неуспех. Материјал ће се одупрети савијању. Спрингбацк ће изобличити коначни профил из толеранције. Штавише, провлачење челика високе чврстоће кроз алате дизајниране за комерцијалне класе изазива озбиљно хабање. Ваше матрице за формирање ваљака ће се брзо деградирати. Увек се консултујте са својим производним тимом пре него што одредите високоприносне структурне оцене.
Толеранције димензија: Галвалуме челична дебљина и ширина
Прецизно дефинисање дебљине спречава масивне спорове око усклађености приликом испоруке. Купци често бркају мерач, дебљину основног метала (БМТ) и укупну дебљину премаза (ТЦТ). Мерач је архаични мерни систем коме недостаје модерна прецизност. Савремени инжењеринг се ослања на децимална мерења. БМТ се односи искључиво на сирово челично језгро пре наношења било каквог премаза. ТЦТ укључује и челично језгро и слојеве легуре алуминијум-цинк. Ако ваши инжењерски планови захтевају БМТ од 0,50 мм, али наручите ТЦТ од 0,50 мм, вашем коначном производу ће недостајати неопходна маса конструкцијског челика.
Стандардна доступност за Дебљина галвалум челика се обично креће од 0,12 мм до 2,0 мм. Дебљина директно утиче на интегритет структуре. Дебљи материјали подржавају већа оптерећења, али повећавају укупну тежину пројекта. Ова тежина утиче на логистичко планирање и рад на монтажи. Штавише, дебљина диктира израчунавање тежине по квадратном метру. Тачне калкулације осигуравају да наручите довољно линеарних снимака да завршите своју производњу без прекорачења буџета.
Толеранције ширине и резања такође захтевају пажљиву процену. Стандардне ширине намотаја се обично крећу од 600 мм до 1250 мм. Морате бирати између опција глодања и прореза. Ивице млина остају тачно онако како су изашле из производне линије. Повремено имају мање неправилности. Прорезане ивице пролазе кроз секундарни процес сечења за тачну прецизност. Ако ваша опрема за формирање ваљака захтева уске толеранције увлачења, морате навести ивице са прорезима. Ово минимизира отпад током производње и спречава заглављивање у вођицама.
Уобичајене грешке у спецификацији димензија:
Редослед по мерачу уместо децималног БМТ или ТЦТ.
Пропуштање да се узме у обзир дебљина слоја АЗ премаза.
Занемарујући максимални капацитет ширине намотаја машине за одмотавање.
Прихватљиви намотаји са ивицама млина за високо прецизно обликовање ваљака уског профила.
Одређивање Галвалуме површинске обраде и завршне обраде
Површински третмани штите калем током транзита и диктирају будући успех обраде. Голи галвалуме је веома осетљив на белу рђу током складиштења. Хемијска пасивизација ублажава овај ризик. Пасивирање наноси микроскопски заштитни филм преко премаза. Хромирани третмани нуде снажну заштиту, али се суочавају са све већим ограничењима животне средине. Нехромирана пасивизација пружа сигурнију алтернативу усклађену са РоХС-ом. Ефикасно спречава белу рђу док испуњава савремене еколошке стандарде.
Премаз од смоле против отисака прстију (АФП) нуди огромну вредност за нефарбане апликације. Руковање голим металом оставља јасне, ружне отиске прстију. Ове ознаке оксидирају и трајно мрље површину. АФП премази спречавају ово оштећење приликом руковања. Можете одредити прозирни или обојени АФП. Осим естетике, АФП делује као суво мазиво. Омогућава металу да глатко клизи кроз калупе за формирање ваљака без потребе за влажним уљима.
Ако намеравате да фарбате материјал, морате бирати између науљених и неуљених завршних обрада. Купци који проводе калем кроз линије за непосредно префарбање (ППГЛ) морају пажљиво да изаберу овај избор. Науљени калемови отпорни су на влагу током транспорта, али захтевају ригорозно хемијско чишћење пре фарбања. Неподмазани калемови прескачу корак одмашћивања, али ризикују од корозије ако се складиште предуго пре почетка процеса фарбања.
Избор исправног галвалуме површинска обрада спречава низводне кварове. Ако покушате да фарбате преко тешког АФП слоја без одговарајућег хемијског јеткања, боја ће се раслојити. Ако складиштите непасивиране калемове у влажном складишту, бела рђа ће уништити површину. Строго ускладите спецификацију завршне обраде са вашим следећим производним кораком.
Провера добављача Галвалуме: усаглашеност и логика одабира у ужем избору
Обезбеђивање тачних спецификација је мало важно ако их добављач не испоручи. Ригорозна провера штити вашу инвестицију. Не може се преговарати о документацији за осигурање квалитета. Купци морају захтевати топлотне бројеве ради потпуне следљивости материјала. Проверљиви сертификати о млин тесту (МТЦ) морају да прате сваку пошиљку. Ови сертификати доказују да хемијски састав, граница течења и тежина премаза испуњавају ваше тачне захтеве РФК. Никада не прихватајте испоруку без прегледа МТЦ-а.
Усклађеност са међународним стандардима служи као мерило квалитета. Уверите се да сте изабрани галвалуме добављач производи стриктно према признатим протоколима. АСТМ А792/А792М управља тржиштем Северне Америке. ЕН 10346 служи европском стандарду. ЈИС Г 3321 диктира азијске производне толеранције. Угледни добављач ће експлицитно навести који стандард се придржавају. Ово гарантује да ће металуршка својства остати доследна у вишеструким поруџбинама.
Логистика и паковање представљају главне факторе ризика. Савршено произведен калем постаје отпадни метал ако се оштети током транспорта. Пажљиво процените стандарде за паковање добављача. Паковање Еие-то-Ски поставља калем равно на палету, идеално за одређене виљушкаре. Паковање од очију до зида држи калем усправно. Захтевајте челичне коверте за заштиту деликатних ивица од удара. Инсистирајте на ВЦИ (Волатиле Цорросион Инхибитор) папирном омоту. Овај специјализовани папир ослобађа заштитне паре како би спречио улазак влаге током дугих океанских транспорта.
Прелазак на новог добављача захтева структуриране радње у следећем кораку. Никада не постављајте масовну наруџбу одмах. Прво структурирајте пилот налог. Користите ову почетну пошиљку да тестирате конзистентност мерача по целој дужини намотаја. Проверите уједначеност премаза помоћу електронских мерача дебљине. На крају, процените њихову поузданост и комуникацију. Успешна пилот поруџбина гради основу за дугорочно партнерство у набавци.
Закључак
Набавка ових материјала остаје високо техничка инжењерска одлука, а не само преговарање о цени. Прецизне металуршке спецификације диктирају структурални век вашег коначног производа. Ослањање на нејасне наруџбине гарантује недоследне производне резултате и потенцијалне кварове на терену.
Тимови за набавку би требало да усвоје ове хитне следеће кораке:
Закључајте тачне комбинације квалитета, АЗ тежине и дебљине унутар свих уговора са добављачима.
Наложите укључивање специфичних међународних стандарда производње (као што је АСТМ А792) у своје РФК.
Захтевајте проверљиве сертификате млин теста пре објављивања коначних плаћања.
Консултујте се са металуршким стручњацима када улазите на нова, веома корозивна географска тржишта.
Преузимање контроле над вашим спецификацијама оснажује вашу производну линију. Подстичемо купце да квалификованим сервисним центрима доставе детаљне, високо структуриране РФК-е како би обезбедили тачне и поуздане цене.
ФАК
П: Која је разлика између Галвалуме и поцинкованог челика?
О: Примарна разлика лежи у саставу премаза. Поцинковани челик користи превлаку од 100% чистог цинка. Галвалуме користи легуру алуминијум-цинк (55% Ал, 43,4% Зн, 1,6% Си). Галвалуме нуди врхунску дугорочну отпорност на корозију у тешким окружењима. Међутим, чисти поцинковани челик пружа бољу галванску заштиту на ивицама сечених, док на ивицама од Галвалуме-а могу раније показати малу рђу.
П: Како да израчунам тежину Галвалуме челичне завојнице?
О: Можете израчунати тежину користећи стандардну густину челика (приближно 7,85 г/цм⊃3;). Помножите ширину (у метрима) са дебљином (у милиметрима) са дужином (у метрима) са 7,85. Ово даје укупну тежину у килограмима. Многи купци се ослањају на калкулаторе завојница које обезбеђују сервисни центри за брзе процене.
П: Да ли Галвалуме челик захтева одређену врсту боје?
О: Да. Стандардне боје не можете наносити директно на голи метал. Површина захтева одговарајући хемијски предтретман да би се обезбедила адхезија. Произвођачи користе специјализоване прајмере формулисане за алуминијум-цинк површине. За претходно фарбане апликације (ППГЛ), завршни премази од полиестера, СМП или ПВДФ високих перформанси обезбеђују најбољу дуговечност и задржавање боје.
П: Шта значи 'сјајница' у спецификацијама галвалуме калемова?
О: Спангле се односи на видљиви, кристални метални узорак на површини метала, који настаје како се премаз хлади. Уобичајени сјај приказује јасан узорак налик цвету који се цени за необојене естетске апликације. Минимизирани сјај представља глаткију, уједначенију завршну обраду. Минимизирани сјај је генерално пожељан када се калем фарба, осигуравајући беспрекоран завршни премаз.
Схандонг Сино Стеел Цо., Лтд. је свеобухватна компанија за производњу и трговину челика. Њена делатност обухвата производњу, прераду, дистрибуцију, логистику и увоз и извоз челика.