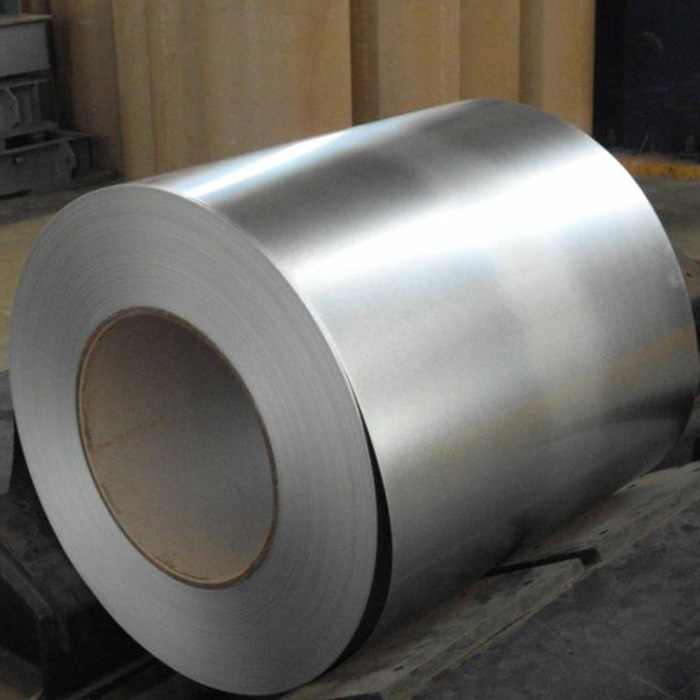
Indkøb af materialer til industriel fremstilling kræver absolut præcision. Valg af forkerte metalspecifikationer afsporer ofte projektets tidslinjer og kompromitterer den strukturelle integritet. Anskaffelse af de forkerte Galvalume-specifikationer fører til for tidlig korrosion, rulleformningsfejl eller unødvendigt budgetopsvulmning på overkonstruerede materialer. For industrielle købere, arkitekter og producenter er det afgørende for livscyklus-ROI at matche de nøjagtige metallurgiske egenskaber til projektmiljøet. At stole på gætværk garanterer simpelthen fremtidige fejl på området. For at forhindre dette har indkøbsteams brug for en systematisk tilgang til materialevalg.
Denne artikel giver en streng, ingeniørbaseret ramme til at definere dine påkrævede specifikationer, før du indsender en tilbudsanmodning til en mølle eller et servicecenter. Du vil lære, hvordan du evaluerer belægningsvægte, vælger de rigtige strukturelle kvaliteter og verificerer leverandørens overholdelse problemfrit. Sikring af en pålidelig forsyning af Galvalume Steel Coil afhænger i høj grad af din indledende RFQ-klarhed.
Nøgle takeaways
Belægning er kontekstuel: Valg af AZ-belægningsvægt (f.eks. AZ50 vs. AZ150) skal stemme direkte overens med den miljømæssige korrosivitet af slutanvendelsen.
Formbarhed vs. udbytte: Højere strukturelle kvaliteter ofrer formbarhed; købere skal balancere mekanisk udbyttestyrke med de fysiske begrænsninger af deres forarbejdningsudstyr.
Overfladeforberedelse har betydning: Valg af den korrekte overfladebehandling (som AFP eller passivering) dikterer nedstrøms maling vedhæftning og holdbarhed.
Leverandørverifikation: Pålidelig indkøb kræver obligatoriske Mill Test Certificates (MTC'er) og streng overholdelse af internationale standarder (ASTM A792 eller EN 10346).
Definition af dine Galvalume-spolespecifikationer: Evalueringsrammen
Fremskaffelse af metal uden en streng evalueringsramme indebærer betydelige operationelle risici. Omkostningerne ved fejljustering kan ødelægge et projekt. Underspecifikation forårsager katastrofale feltfejl. Rød rust udvikler sig hurtigt på underbeskyttede overflader. Kantkrybning underminerer den strukturelle integritet af tagpaneler. Omvendt dræner overspecifikationer unødigt indkøbsbudgetter. Angivelse af for høje belægningsvægte til milde indendørsmiljøer spilder værdifuld kapital. Du skal finde en præcis ingeniørmæssig balance.
Slutbrugskortlægning er din første forsvarslinje. Du skal matche spolens fysiske egenskaber til dens primære anvendelse. Tagdækning med stående søm kræver fremragende vejrbestandighed og moderat fleksibilitet. Landbrugssiloer kræver høj flydespænding for at modstå interne belastningstryk. HVAC-komponenter kræver specialiseret kondensmodstand og tætte bøjningsevner. Hver applikation kræver en unik metallurgisk profil. Købere kan ikke stole på en one-size-fits-all tilgang.
Inden de kontakter en fabrik, skal indkøbsteams færdiggøre en omfattende tilbudsforespørsel. Manglende datapunkter fører til unøjagtige tilbud og forsinket produktion. Standardisering af din anmodning sikrer sammenligninger mellem æbler og æbler. Du skal definere din præcise galvalume spole specifikationer, før forhandlinger indledes.
Den obligatoriske RFQ-tjekliste:
Tykkelse: Angiv Base Metal Thickness (BMT) eller Total Coated Thickness (TCT).
Bredde: Detaljer præcise mål og angiv, om du har brug for fræsekant eller spaltekant.
Karakter: Definer klart de mekaniske udbyttekrav (f.eks. CS Type B eller SS Grade 80).
Belægningsvægt: Dikter AZ-betegnelsen baseret på miljøeksponering.
Overfladefinish: Anmod om specifik passivering, AFP eller oliebehandlinger.
ID/OD-grænser: Angiv maksimale indre diameter og ydre diameter for at sikre udstyrskompatibilitet.
Dechiffrering af AZ-belægningsvægtkrav
At forstå AZ-betegnelsen er grundlæggende for materialets ydeevne. 'AZ' betegner en belægning af aluminium-zink-legering. Denne legering består typisk af 55 % aluminium, 43,4 % zink og 1,6 % silicium. Dette specifikke forhold giver bemærkelsesværdig holdbarhed. Aluminium giver langsigtet barrierebeskyttelse mod elementerne. Zink giver galvanisk offerbeskyttelse ved afskårne kanter og ridser. Silicium binder belægningen sikkert til stålunderlaget. Producenter måler denne belægningsvægt i ounces per kvadratfod (oz/ft⊃2;) eller gram per kvadratmeter (g/m²).
Evaluering af ydeevne i forhold til omkostninger kræver vurdering af installationsmiljøet. At vælge den rigtige AZ belægningsvægt dikterer levetiden for det endelige produkt. Standardmiljøer kræver normalt en AZ50- eller AZ55-betegnelse. I metriske termer svarer dette til AZ150. Disse vægte giver tilstrækkelig barrierebeskyttelse til typiske boligtagdækninger og moderate industrizoner.
Diagram: AZ Coating Weight Application Guide
Belægningsvægt (USA)
Belægningsvægt (metrisk)
Ideelt miljø
Almindelige applikationer
AZ50
AZ150
Mild til Moderat / Inde i landet
Tagdækning til boliger, VVS-kanaler, vægpaneler
AZ55
AZ165
Moderat / Let Industriel
Erhvervsbygningsbeklædning, hegn
AZ60
AZ180
Aggressiv / høj luftfugtighed
Landbrugsbygninger, tunge industrizoner
AZ70
AZ210
Alvorlig / kystnær / kemisk
Kystinfrastruktur, kemiske forarbejdningsanlæg
Aggressive miljøer kræver en anden strategi. Købere skal begrunde de højere omkostninger ved AZ60 eller AZ70 belægninger (AZ180 eller AZ200 metrisk). Kystområder står over for konstant saltspray. Kemiske anlæg udsætter metaller for ætsende luftbårne partikler. Miljøer med høj luftfugtighed fremskynder oxidation. I disse scenarier forhindrer tungere belægninger for tidligt strukturelt svigt.
Imidlertid medfører for høje belægningsvægte betydelige implementeringsrisici. Købere antager ofte, at tykkere belægninger altid fungerer bedre. Denne antagelse ignorerer fysiske behandlingsgrænser. Aluminium-zink-legeringen er i sagens natur hårdere end ren zink. Når producenter bøjer tunge AZ-belægninger omkring snævre radier, opstår der mikrorevner. Disse mikroskopiske brud udsætter basisstålet for fugt. Rust udvikler sig hurtigt i disse revner. Du skal balancere det miljømæssige behov for tunge belægninger mod de geometriske realiteter i dine rulleformende profiler.
Valg af de rigtige Galvalume stålspolekvaliteter
Mekaniske egenskaber dikterer, hvordan stålet opfører sig under fremstillingen. Købere skal balancere flydestyrke, trækstyrke og forlængelse. Flydestyrke måler den spænding, der kræves for permanent at deformere stålet. Trækstyrke angiver den maksimale belastning, materialet kan klare, før det går i stykker. Forlængelse måler materialets evne til at strække sig uden at brække. At få denne balance rigtigt forhindrer dyre fremstillingsforsinkelser.
Du skal vælge mellem kommercielle og strukturelle kategorier. Kommercielt stål (CS Type A, B og C) udmærker sig i grundlæggende profilering. Disse karakterer prioriterer fleksibilitet og formbarhed. De rummer komplekse former, dyb tegning og snævre bøjninger. Producenter bruger kommercielle kvaliteter til arkitektoniske trimninger, tagrender og indviklede paneler. Materialet flyder let gennem rulleformningsudstyr uden for stor modstand.
Strukturelt stål (SS-kvaliteter 33, 37, 40, 50 og 80) tjener et helt andet formål. Bærende applikationer kræver disse højstyrkekvaliteter. Strukturelle terrasser, kraftige bjælker og landbrugsrammer er afhængige af dem. Disse kvaliteter modstår deformation under store fysiske belastninger. Denne styrke kommer dog på bekostning af formbarheden. Højere strukturelle kvaliteter mangler den nødvendige forlængelse til kompleks profilering.
Matcher det passende galvalume stålspolekvaliteter til dine produktionskapaciteter er en kritisk beslutningsfaktor. At vælge Grade 80 stål til et komplekst arkitektonisk panel garanterer fejl. Materialet vil modstå bøjning. Springback vil vride den endelige profil ud af tolerance. Ydermere forårsager det alvorligt slid at køre højstyrkestål gennem værktøj designet til kommercielle kvaliteter. Dine rulleformende matricer nedbrydes hurtigt. Rådfør dig altid med dit produktionsteam, før du specificerer højtydende strukturelle kvaliteter.
Dimensionstolerancer: Galvalume ståltykkelse og bredde
At definere tykkelsen præcist forhindrer massive overensstemmelsestvister ved levering. Købere forveksler ofte Gauge, Base Metal Thickness (BMT) og Total Coated Thickness (TCT). Gauge er et arkaisk målesystem, der mangler moderne præcision. Moderne teknik er afhængig af decimalmålinger. BMT refererer udelukkende til den rå stålkerne, før der påføres nogen belægning. TCT inkluderer både stålkernen og aluminium-zink legeringslagene. Hvis dine tekniske planer kræver en 0,50 mm BMT, men du bestiller en 0,50 mm TCT, vil dit endelige produkt mangle den nødvendige strukturelle stålmasse.
Standard tilgængelighed for galvalume ståltykkelse varierer typisk fra 0,12 mm til 2,0 mm. Tykkelse påvirker direkte den strukturelle integritet. Tykkere materialer understøtter større belastninger, men øger den samlede projektvægt. Denne vægt påvirker logistisk planlægning og installationsarbejde. Ydermere dikterer tykkelsen vægt-per-kvadratmeter beregninger. Nøjagtige beregninger sikrer, at du bestiller nok lineære optagelser til at fuldføre dine produktionskørsler uden budgetoverskridelser.
Bredde- og slidsetolerancer kræver også omhyggelig evaluering. Standard spolebredder spænder normalt fra 600 mm til 1250 mm. Du skal vælge mellem fræsekant og spaltekant muligheder. Fræserkanter forbliver præcis, som de forlod produktionslinjen. De har lejlighedsvis mindre uregelmæssigheder. Spaltekanter gennemgår en sekundær skæreproces for nøjagtig præcision. Hvis dit rulleformningsudstyr kræver snævre fremføringstolerancer, skal du specificere spaltekanter. Dette minimerer skrotspild under produktionen og forhindrer fastklemning i styrene.
Almindelige fejl i dimensionsspecifikation:
Bestilling efter måler i stedet for decimal BMT eller TCT.
Undlader at tage højde for tykkelsen af AZ-belægningslaget.
Accepterer fræsede spoler til meget præcis rulleformning med smal profil.
Specificering af Galvalume overfladebehandling og finish
Overfladebehandlinger beskytter spolen under transport og dikterer fremtidig behandlingssucces. Bare galvalume er meget modtagelig for hvid rust under opbevaring. Kemisk passivering mindsker denne risiko. Passivering påfører en mikroskopisk beskyttende film over belægningen. Kromaterede behandlinger tilbyder robust beskyttelse, men står over for stigende miljømæssige restriktioner. Ikke-kromateret passivering giver et sikrere, RoHS-kompatibelt alternativ. Den forhindrer hvidrust effektivt, mens den opfylder moderne miljøstandarder.
Anti-Fingerprint (AFP) harpiksbelægning giver enorm værdi til umalede applikationer. Håndtering af bart metal efterlader tydelige, grimme fingeraftryk. Disse mærker oxiderer og pletter permanent overfladen. AFP-belægninger forhindrer denne håndteringsskade. Du kan angive klar eller tonet AFP. Ud over æstetik fungerer AFP som et tørt smøremiddel. Det gør det muligt for metallet at glide jævnt gennem rulleformende matricer uden at kræve våde olier.
Hvis du påtænker at male materialet, skal du vælge mellem olieret og uolieret finish. Købere, der kører spolen gennem umiddelbare formalingslinjer (PPGL), skal træffe dette valg omhyggeligt. Oliebehandlede spoler modstår fugt under transport, men kræver grundig kemisk rengøring før maling. Uolierede spoler springer affedtningstrinnet over, men risikerer korrosion, hvis de opbevares for længe før malingsprocessen begynder.
At vælge det rigtige galvalume overfladebehandling forhindrer nedstrøms fejl. Hvis du forsøger at male over et tungt AFP-lag uden ordentlig kemisk ætsning, vil malingen delaminere. Hvis du opbevarer upassivede spoler i et fugtigt lager, vil hvid rust ødelægge overfladen. Juster dine overfladefinishspecifikationer nøje med dit næste produktionstrin.
Undersøgelse af en Galvalume-leverandør: Overholdelse og shortlisting-logik
At sikre nøjagtige specifikationer betyder ikke meget, hvis leverandøren ikke leverer dem. Omhyggelig kontrol beskytter din investering. Kvalitetssikringsdokumentation er ikke til forhandling. Købere skal kræve varmetal for fuld materialesporbarhed. Verificerbare Mill Test Certificates (MTC'er) skal ledsage hver forsendelse. Disse certifikater beviser, at den kemiske sammensætning, udbyttestyrke og belægningsvægt opfylder dine nøjagtige RFQ-krav. Accepter aldrig levering uden at gennemgå MTC.
Overholdelse af internationale standarder fungerer som dit benchmark for kvalitet. Sørg for, at du har valgt galvalume leverandør fremstiller strengt efter anerkendte protokoller. ASTM A792/A792M styrer det nordamerikanske marked. EN 10346 tjener den europæiske standard. JIS G 3321 dikterer asiatiske fremstillingstolerancer. En velrenommeret leverandør vil udtrykkeligt angive, hvilken standard de følger. Dette garanterer, at de metallurgiske egenskaber forbliver konsistente på tværs af flere ordrer.
Logistik og emballage udgør store risikofaktorer. En perfekt fremstillet spole bliver metalskrot, hvis den bliver beskadiget under transporten. Evaluer leverandørens emballagestandarder omhyggeligt. Eye-to-Sky-emballage placerer spolen fladt på en palle, ideel til visse gaffeltrucks. Eye-to-Wall emballage står spolen oprejst. Kræv stålkonvolutter for at beskytte de sarte kanter mod stød. Insister på VCI (Volatile Corrosion Inhibitor) papirindpakning. Dette specialiserede papir frigiver beskyttende dampe for at forhindre indtrængning af fugt under lange søfragter.
Overgang til en ny leverandør kræver strukturerede næste-trins handlinger. Afgiv aldrig en massiv massebestilling med det samme. Strukturer en pilotordre først. Brug denne første forsendelse til at teste konsistensen over hele spolens længde. Kontroller belægningens ensartethed ved hjælp af elektroniske tykkelsesmålere. Til sidst skal du evaluere deres leveringstidspålidelighed og kommunikation. En vellykket pilotordre bygger grundlaget for et langsigtet indkøbspartnerskab.
Konklusion
Indkøb af disse materialer forbliver en yderst teknisk ingeniørbeslutning, ikke blot en prisforhandling. Præcise metallurgiske specifikationer dikterer dit endelige produkts strukturelle levetid. At stole på vage ordrer garanterer inkonsekvente produktionsresultater og potentielle feltfejl.
Indkøbsteams bør vedtage disse umiddelbare næste trin:
Lås på nøjagtige kombinationer af kvalitet, AZ-vægt og tykkelse inden for alle leverandørkontrakter.
Giv krav om medtagelse af specifikke internationale fremstillingsstandarder (såsom ASTM A792) i dine tilbudsanmodninger.
Kræv verificerbare mølletestcertifikater, før de endelige betalinger frigives.
Rådfør dig med metallurgiske eksperter, når du går ind på nye, stærkt ætsende geografiske markeder.
At tage kontrol over dine specifikationer styrker din produktionslinje. Vi opfordrer købere til at indsende detaljerede, meget strukturerede tilbudsanmodninger til kvalificerede servicecentre for at sikre nøjagtige, pålidelige priser.
FAQ
Q: Hvad er forskellen mellem Galvalume og galvaniserede stålspoler?
A: Den primære forskel ligger i belægningssammensætningen. Galvaniseret stål bruger en 100% ren zinkbelægning. Galvalume anvender en aluminium-zink-legering (55% Al, 43,4% Zn, 1,6% Si). Galvalume tilbyder overlegen langsigtet korrosionsbestandighed i barske miljøer. Rent galvaniseret stål giver dog bedre galvanisk beskyttelse ved afskårne kanter, hvorimod Galvalume-kanter kan vise en smule rust tidligere.
Q: Hvordan beregner jeg vægten af en Galvalume stålspole?
A: Du kan beregne vægten ved at bruge standarddensiteten for stål (ca. 7,85 g/cm³). Multiplicer bredden (i meter) med tykkelsen (i millimeter) med længden (i meter) med 7,85. Dette giver den samlede vægt i kilogram. Mange købere er afhængige af spoleberegnere leveret af servicecentre for hurtige skøn.
Q: Kræver Galvalume-stål en bestemt type maling?
A: Ja. Du kan ikke påføre standard maling direkte på bart metal. Overfladen kræver korrekt kemisk forbehandling for at sikre vedhæftning. Producenter bruger specialiserede primere formuleret til aluminium-zink overflader. Til præ-malede applikationer (PPGL), giver højtydende polyester-, SMP- eller PVDF-topcoatinger den bedste levetid og farvebevarelse.
Q: Hvad betyder 'spangle' i galvalume-spolespecifikationer?
A: Spangle refererer til det synlige, krystallinske metalliske mønster på metallets overflade, der skabes, når belægningen afkøles. Regelmæssig spangle viser et tydeligt, blomsterlignende mønster værdsat til umalede æstetiske applikationer. Minimeret spangle giver en glattere, mere ensartet finish. Minimeret spangle foretrækkes generelt, når spolen skal males, hvilket sikrer en fejlfri topcoat.
Shandong Sino Steel Co., Ltd. er en omfattende virksomhed til stålproduktion og handel. Dens forretning omfatter produktion, forarbejdning, distribution, logistik og import og eksport af stål.