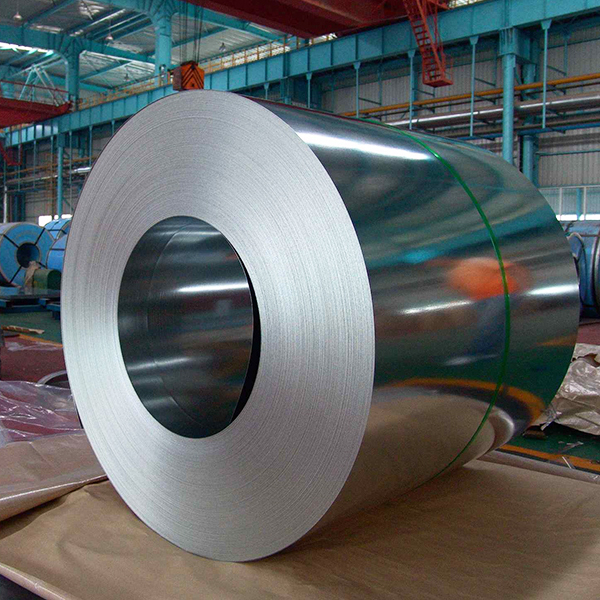
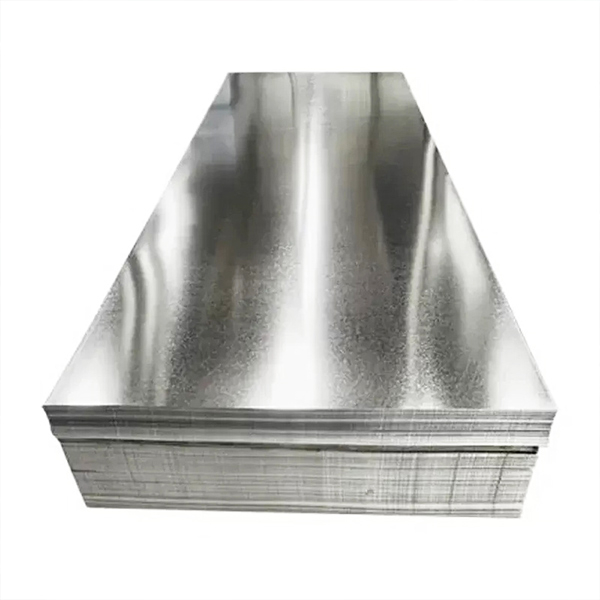
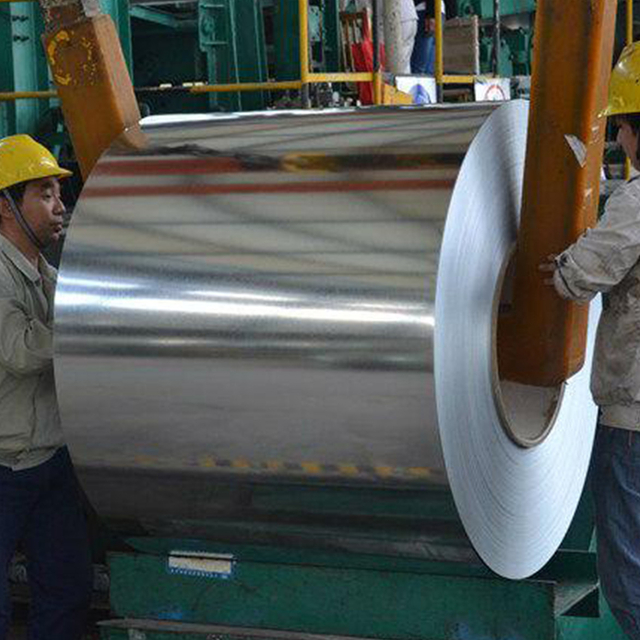
A horganyzott fém összeillesztése egyedülálló gyártási kihívást jelent. Biztonságos, tartós varrást kell létrehozni anélkül, hogy tönkretenné a védő cinkbevonatot. Ennek a külső rétegnek a veszélyeztetése gyakran teszi ki az alatta lévő nemesfémet a gyors rozsdásodásnak és a hézag idő előtti meghibásodásának. Igen, sikeresen lehet forrasztani Horganyzott acél számos alkalmazáshoz. Mivel azonban a cink felület aktívan taszítja a szabványos gyantamagos forrasztásokat, ezt nem lehet alapvető elektromos munkaként kezelni. Az eljáráshoz speciális savalapú folyasztószerekre és szigorú hőmérséklet-szabályozásra van szükség ahhoz, hogy valódi kohászati kötés alakuljon ki.
Ez a cikk technikai döntési útmutatóként szolgál az összekapcsolási módszer elsajátításához. Megvizsgáljuk, hogyan válasszuk ki a megfelelő fogyóeszközöket, és értékeljük a szükséges szerszámokat. Azt is megtanulja, hogyan kell a teljes folyamatot biztonságosan végrehajtani anélkül, hogy kockáztatná a rendkívül mérgező gőzöknek való kitettséget. Ezen anyagkövetelmények megértésével megbízható, vízálló kötéseket építhet.
Kulcs elvitelek
Életképesség: A forrasztás rendkívül hatékony az alacsony feszültségű tömítéseknél és illesztéseknél, jobban megőrzi az alapfémet, mint a magas hőfokon végzett hegesztés.
Kritikus anyagok: A siker a cink-klorid alapú folyékony folyósítószer és a magas óntartalmú ötvözetek (például 60/40 vagy 40/60) használatán múlik.
Biztonsági feltétel: A cink hevítése mérgező füstöket bocsát ki; szigorú szellőztetés kötelező a 'Fémfüstláz' megelőzésére.
Előkészítés: Az ASTM A780 felülettisztítási irányelvek betartása nem vitatható a megfelelő forrasztási tapadás érdekében.
A forrasztás és a horganyzott acél alternatív módszereinek értékelése
Meg kell határoznia az ízület mechanikai követelményeit, mielőtt bármilyen konkrét eljárást végrehajtana. Minden egyes csatlakozási technika másként kezeli a stresszt, a hőt és a környezeti expozíciót. A forrasztás kiváló megoldást jelent a vízzáró tömítésekre. A teherhordó szerkezeti alkalmazásokhoz azonban teljességgel elégtelen. Gondosan fel kell mérnie a projekt igényeit.
Forrasztás vs. hegesztés
A hegesztéshez teljesen le kell húzni a cinkréteget a csatlakozásnál. A szélsőséges hő megváltoztatja a környező fém fizikai tulajdonságait. Ez a magas hőmérsékletű folyamat működés közben súlyos mérgező füstveszélyeket is okoz. A hegesztés továbbra is a legjobb választás csak akkor, ha nagy igénybevételű szerkezeti kötésekre van szüksége. A hegesztett varrat szilárdsága megegyezik magával az alapfémmel.
A forrasztás sokkal alacsonyabb hőmérsékleten működik, jellemzően 600 °F körül. Ez az alacsonyabb hő megtartja a mögöttes szerkezeti integritást. Erős kohászati kötést képez közvetlenül a meglévő cinkbevonattal. Nem kell csupaszítani a fémet. Ez ideálissá teszi a forrasztást olyan alkalmazásokhoz, mint a HVAC légcsatorna, tetőfedés vagy egyedi esőcsatornák.
Forrasztás vs. ragasztók
Az ipari ragasztók teljesen elkerülik a hőkezelést. Ez teljesen kiküszöböli a mérgező füst kockázatát és a hőtorzulást. A ragasztók azonban gyenge, felületi kötést biztosítanak. Ezek a kémiai kötések továbbra is nagyon hajlamosak a lebomlásra az idő múlásával. Az UV-fény, a nedvesség és a hőmérséklet-ingadozások végül lebontják a ragasztót. A forrasztás tartós fém tömítést biztosít.
Csatlakozási módszer |
Üzemi hőmérséklet |
Ízületi erő profil |
Ideális alkalmazási forgatókönyvek |
Forrasztás |
~600°F (alacsony hőség) |
Alacsonytól közepesig (vízálló) |
Villogó, légcsatorna, alacsony feszültségű tömítés |
Hegesztés |
>3000°F (magas hőség) |
Magas (teherbíró) |
Szerkezeti vázak, nehézgépek |
Ragasztók |
Szobahőmérséklet |
Alacsony (csak felületen) |
Ideiglenes tartások, eltérő anyagok |
Fogyóeszközök és szerszámok értékelése
A megfelelő anyagok beszerzése diktálja a projekt sikerét. A szabványos elektronikai forrasztókészletek horganyzott fémen azonnal meghibásodnak. Nem használhat alap gyanta folyasztószert vagy apró áramköri vasalókat. Az anyagkémia ipari minőségű kellékeket igényel.
A megfelelő fluxus kiválasztása
A standard gyantafolyasztószer nem tud áthatolni a kemény cink-oxid rétegeken. Ha kipróbálod, a forrasztóanyag egyszerűen legördül a fémről, mint a víz a viaszról. Savalapú vagy cink-klorid folyékony folyósítószert kell megadnia és használnia. Ez az agresszív vegyszer megmarja a mikroszkopikus felületi réteget. Eltávolítja az oxidációt, és lehetővé teszi az olvadt fém zökkenőmentes áramlását a kötésen keresztül.
A forrasztó ötvözet kiválasztása
Az ötvözet kiválasztásakor két elsődleges út áll rendelkezésére. Mindkét lehetőség magas óntartalmat igényel a cinkkel való megfelelő kötés érdekében.
Ón/ólom ötvözetek: Az optimális áramlás érdekében standard 60/40 vagy 40/60 ón/ólom keverékeket ajánlunk. Alacsonyabb hőmérsékleten megolvadnak, és könnyen kitöltik a mikroszkopikus réseket.
Ólommentes alternatívák: Értékelje az ón/ezüst/rézötvözeteket a vízvezeték-rendszerekhez. A környezetvédelmi előírások gyakran ólommentes opciókat írnak elő. Ezek valamivel magasabb hőt igényelnek, de kiváló szilárdságot biztosítanak.
Hőforrásra vonatkozó követelmények
A fémek hőszivacsként működnek. A hatalmas hűtőborda hatása egy nagy horganyzott acéllemez vagy vastag huzal jelentős hőteljesítményt igényel. Egy szabványos 40 wattos elektronikai toll elveszíti minden hőjét, amint megérinti a fémet.
Nagy teherbírású, nagy teljesítményű (100 W vagy nagyobb) forrasztópáka szükséges a precíziós lemezmunkához. Alternatív megoldásként használhat szabványos propán égőt a vastagabb mérőeszközökhöz. Ha fáklyát használ, precíz, seprő mozdulatokat kell végeznie. Ha egy fáklyát álló helyzetben tart, a cink azonnal elpárolog, és tönkreteszi a munkadarabot.
Megvalósítás: 5 lépés a horganyzott acél tekercs és lemez forrasztásához
A hibátlan varrás kivitelezése fegyelmet igényel. A lépések kihagyása gyenge kötést vagy katasztrofális jövőbeni korróziót eredményez. Gondosan kövesse ezt a sorrendet a hosszú távú tartósság biztosítása érdekében.
1. Mechanikai felület-előkészítés
A felület-előkészítés során szigorúan be kell tartania az ASTM A780 szabványokat. Használjon tiszta rozsdamentes acél drótkefét vagy finom szemcsés csiszolópapírt. Finoman dörzsölje át az illesztési területet, hogy eltávolítsa a felületi oxidációt, a szennyeződéseket és a fehérrozsdát. Enyhén tompa, kopott textúrát szeretne létrehozni. Kerülje az erős nyomás alkalmazását. Nem szabad teljesen átcsiszolni a cinkréteget a csupasz acélig. A forraszanyagnak szüksége van a cinkrétegre, hogy hatékonyan tapadjon.
2. Kémiai zsírtalanítás
A mechanikus súrolás mikroszkopikus méretű port hagy maga után. Ezenkívül gyakran talál visszamaradó gépolajat vagy rozsdagátló bevonatot egy új gépen horganyzott acél tekercs . Törölje le az előkészített területet gyorsan ható, kereskedelemben kapható zsírtalanítóval vagy izopropil-alkohollal. Használjon szöszmentes törülközőt. Az oldószer elpárolgása után haladéktalanul folytassa a következő lépéssel. Ha a csupasz, megtisztított cinket túl sokáig tesszük ki levegőnek, az gyors újraoxidációt idéz elő.
3. Fluxus alkalmazása
Vigyen fel bőséges réteget a választott cink-klorid folyékony folyasztószerből közvetlenül az illesztési varratra. Egy savas ecsettel egyenletesen festheti be a célterületen. Győződjön meg arról, hogy a folyadék behatol az átfedő résekbe. A fluxus kémiailag megtisztítja a fémet, ahogy felmelegszik. Ne terjessze a folyasztószert a tervezett hézagterületen kívülre, mert erősen korrozív.
4. Hőfelhordás és forrasztási áramlás
Alkalmazza a hőforrást magára az alapfémre. Ne helyezze a lángot vagy a vashegyet közvetlenül a forrasztóhuzalra. Fokozatosan melegítse fel az acélt körülbelül 600 °F-ra. Időnként érintse meg a forrasztóhuzalt a fém varrathoz. Amint az acél eléri a megfelelő hőmérsékletet, a forrasztás azonnal megolvad az érintkezéskor. A kapilláris hatás automatikusan mélyen beszívja a folyékony fémet a varratba. Finoman mozgassa a hőforrást a kötés mentén, hagyja, hogy az áramló fém kövesse a hőt.
5. Forrasztás utáni semlegesítés (kritikus)
Ezt az utolsó lépést nem hagyhatja ki. A savas folyasztószer-maradványok gyorsan korrodálják az alatta lévő acélt, ha nem kezelik. Miután a hézag természetes módon lehűl szobahőmérsékletre, alapos tisztítást kell végeznie. A lehűlt illesztést erőteljesen mossa le meleg vízzel és tiszta, nedves ruhával. Egyes kezelők enyhe szódabikarbóna oldatot használnak a sav teljes semlegesítésére. Kövesse ezt úgy, hogy teljesen szárítsa meg a területet sűrített levegővel vagy száraz törülközővel.
Kockázatok mérséklése: Fémfüst-láz és túlmelegedés
A kezelt fémekkel való munkavégzés komoly egészségügyi és anyagi kockázatokkal jár. Tiszteletben kell tartania a cink hevítésének benne rejlő veszélyeit. A megfelelő biztonsági protokollok elválasztják a szakmai eredményeket a veszélyes amatőr hibáktól.
Szellőztetés és PPE
A cink veszélyesen viselkedik magas hőmérsékleten. Amikor a cink eléri a párolgási hőmérsékletet, sűrű, mérgező fehér füst keletkezik. Ennek a füstnek a belélegzése súlyos akut állapotot okoz, amelyet 'Fémfüstláznak' neveznek. A tünetek egy súlyos influenzát utánoznak, beleértve az erős hidegrázást, testfájdalmakat, mellkasi fájdalmat és lázat. Ezek a tünetek általában több órával az expozíció után jelentkeznek.
Szigorú biztonsági protokollokat kell követelnie. Mindig viseljen jól illeszkedő P100-as félálarcos légzőkészüléket, amelyet hegesztési füstök kezelésére terveztek. Egy egyszerű papírpor maszk nulla védelmet nyújt a cinkgőz ellen. Ezenkívül a munkaterületen kényszerlevegő-elszívó szellőztetést kell megvalósítania. Tolja el a füstöt a légzési zónából, és húzza ki biztonságosan a szabadba.
Hőmérséklet szabályozás
Folyamatosan fennáll annak a veszélye, hogy túl sok hőt alkalmaz, különösen, ha propán égőt használ. A cink nagyjából 787 °F-on olvad. A fáklyák több ezer fokkal melegebben égnek ennél. A terület túlmelegedése tönkreteszi a cinkbevonatot a közvetlen hézagzónán kívül. Ez a hőkárosodás az alatta lévő acélt teljesen csupasztá teszi, és sebezhetővé teszi a gyors rozsdával szemben. Végső soron a cink elégetése veszélyezteti az egész projekt szerkezeti integritását. Folyamatosan mozgassa a zseblámpát, hogy elkerülje a helyi túlmelegedést.
Minőségbiztosítás és hibaelemzés
Az alkatrész üzembe helyezése előtt ellenőriznie kell a kötés mechanikai és kémiai sikerességét. A megfelelő értékelés megakadályozza a költséges terepi hibákat.
Szemrevételezés
Az alapvető vizuális értékeléssel gyorsan azonosíthatja a sikeres ízületet. Az egészséges forrasztási kötésnek simának, enyhén fényesnek és a fémélekig teljesen átnedvesedettnek kell lennie. A fémnek tökéletesen bele kell illeszkednie az alapanyagba.
Ügyeljen a gyakori vizuális hibákra. A gyöngyös vagy 'felgömbölyödött' forrasztás súlyos problémát jelez. Ez általában azt jelenti, hogy nem használt elég hőt vagy nem megfelelő fluxust. A forrasztás nem tudta megtörni a felületi feszültséget és a kötést. Ha a kötés sötétnek, kristályosnak vagy megégettnek tűnik, akkor túl sok hőt alkalmazott, és elégette az ötvözetet.
Korrózióellenőrzés
A gyártás utáni felügyelet ugyanolyan fontos, mint a kezdeti ellenőrzés. Ha néhány nappal a projekt befejezése után idő előtti rozsdásodás következik be a varrat mentén, akkor vegyi hibája van. Ezt szinte mindig úgy diagnosztizálhatja, hogy az utolsó lépés során nem sikerült lemosni a korrozív savfluxust. A csapdába esett kloridok egyszerűen átették a cinket, és elkezdték tönkretenni az acélt. Ennek javításához finomítania kell a forrasztás utáni semlegesítési eljárást.
Következtetés
A forrasztás továbbra is rendkívül megbízható, bevált módszer az alacsony feszültségű, vízzáró alkalmazásokhoz. Tökéletesen egyensúlyba hozza az erős kötésalkotást az anyagmegőrzéssel. Az eljárás rendkívül jól működik, feltéve, hogy a kezelő tiszteletben tartja a cink vegyszerállóságát és a megfelelő anyagokat használja.
A következő projekt sikere érdekében azonnal intézkedjen a beállítással kapcsolatban. Először is ellenőrizze jelenlegi munkaterületét, hogy garantálja a megfelelő kényszerlevegő-szellőztetési képességeket. Másodszor, szerezzen be egy speciális cink-klorid folyasztószert és egy nagy teljesítményű hőforrást. Végül mindig próbálja ki a hőfelhasználást egy fémhulladékon, mielőtt elkötelezi magát a végső gyártási anyagok mellett.
GYIK
K: Használhatok hagyományos elektronikai forrasztópákát horganyzott fémen?
V: Általában nem. A szabványos vasalókból hiányzik a nagy horganyzott alkatrészek szükséges 600 °F-ra melegítéséhez szükséges termikus tömeg. A fémlemez túl gyorsan elvezeti a hőt. Egy nagy teherbírású vasaló (100 W+) vagy egy gondosan ellenőrzött propánégő feltétlenül szükséges a sikerhez.
K: Kell-e használnom ólmozott forraszt?
V: Nem. Míg alacsony olvadáspontja és kiváló folyása miatt a 60/40 ón/ólom arányával a legkönnyebb dolgozni, ez nem kötelező. Az ólommentes ezüsttartalmú forrasztóanyagok kiválóan működnek a cinkbevonatokon, feltéve, hogy a hőforrás elég erős ahhoz, hogy valamivel magasabb olvadáspontjukat elérje.
K: Miért rozsdásodott azonnal a forrasztott kötésem?
V: Ezt szinte mindig az okozza, hogy savalapú folyasztószer maradványok maradnak a fémen. A folyasztószerben lévő agresszív kloridok maratószerként működnek. Agresszíven felfalják a cinket és az acélt is, ha nem közömbösítik, és a hézag lehűlése után azonnal lemossák meleg vízzel.