镀锌钢有磁性吗
浏览次数: 0 作者: 本站编辑 发布时间: 2026-06-07 来源: 地点
查询
是的,镀锌钢具有高磁性。底层碳钢磁芯几乎完全决定了其铁磁特性。同时,薄薄的锌外层仅起到很小的屏蔽作用。您必须准确了解这种材料特性才能做出正确的工程决策。磁导率计算错误很容易扰乱电磁干扰 (EMI) 规划。它还会影响自动磁性处理过程和传感器兼容性。
本指南涵盖了磁性材料的基础物理原理。我们探索了与不锈钢替代品的比较材料框架。我们还详细介绍了基本的质量保证测试和操作风险管理。采购和工程团队将学习如何安全地指定、处理和部署这些材料。您将确切地发现热处理如何改变磁保持力。我们的目标是帮助您制定更好的采购策略和更安全的设施运营。
要点
核心特性: 镀锌钢保留了其母材(通常是碳钢)的强磁性特性,其特点是磁畴排列。
锌变量: 热浸镀锌及其产生的锌层(通常为 1.4-3.9 密耳)不会中和磁性,但可以略微减弱磁拉力高达 10-15%。
采购区别: 对于严格的非磁性应用(例如,医学成像、高灵敏度电子产品),需要奥氏体不锈钢,而不是镀锌金属。
处理注意事项: 只要考虑到表面摩擦变化,镀锌材料仍与磁力起重系统、数控加工和自动夹具完全兼容。
镀锌钢磁性的物理机制
贱金属铁磁性
标准镀锌金属采用低到中碳钢芯。该磁芯提供基本的结构完整性和磁响应。铁占这种贱金属的绝大多数。铁原子在其原子晶格内具有不成对的电子。这些不成对的电子将自身排列成不同的磁域。当暴露于外部磁场时,这些磁畴会快速移动和排列。这种排列会产生非常强的磁场响应。贱金属决定了最终产品的整体磁性行为。仅通过添加表面涂层无法改变这种固有的铁磁性。
抗磁涂层
锌用作镀锌材料的保护外层。锌本身本质上是抗磁性的。抗磁性材料主动排斥磁场而不是吸引磁场。但是,您必须考虑此应用程序的规模。与厚钢基材相比,制造商将锌涂在微观层上。由于锌很薄,因此无法阻挡磁场。相反,它充当磁铁和钢之间的微小物理间隙。工程师将此称为屏蔽效应。它的功能与放置在磁铁和冰箱之间的一张薄纸相同。
热处理影响
制造工艺直接影响最终磁通量。热浸镀锌通常需要 450°C 至 480°C 的温度。这种强烈的热量会在钢芯内产生轻微的退火效应。退火可以松弛内部晶粒结构。这种弛豫导致较小的磁偶极子减少。因此,热浸镀材料的磁保持力可能略低于原钢。相反,冷轧工艺在室温下对钢材进行物理压缩。冷轧显着改变微观结构。这种机械应力增加了磁保持力和整体磁强度。在计算自动处理要求时,您必须考虑这些处理变化。
材料格式和采购注意事项
按外形规格指定
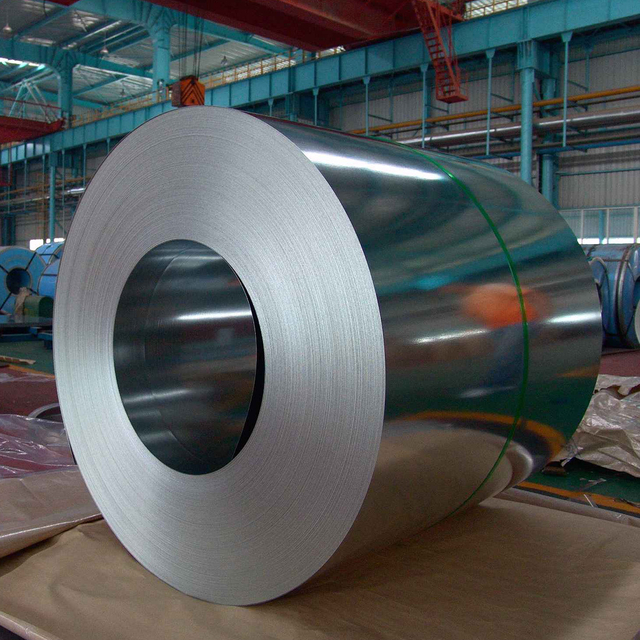
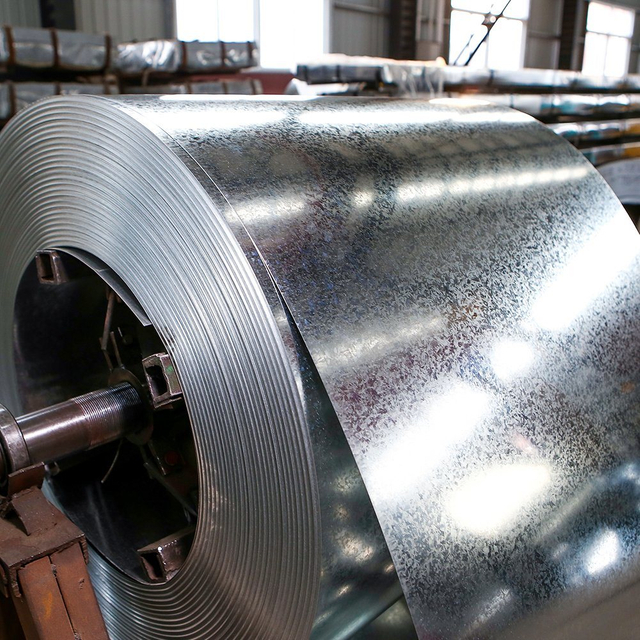
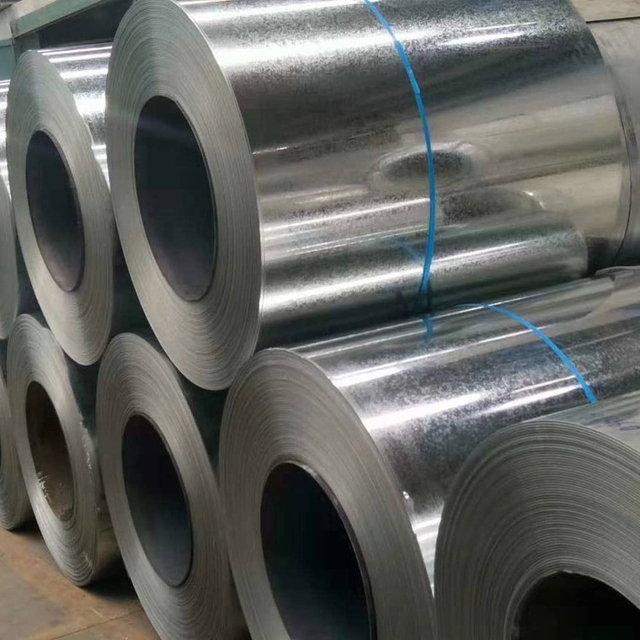
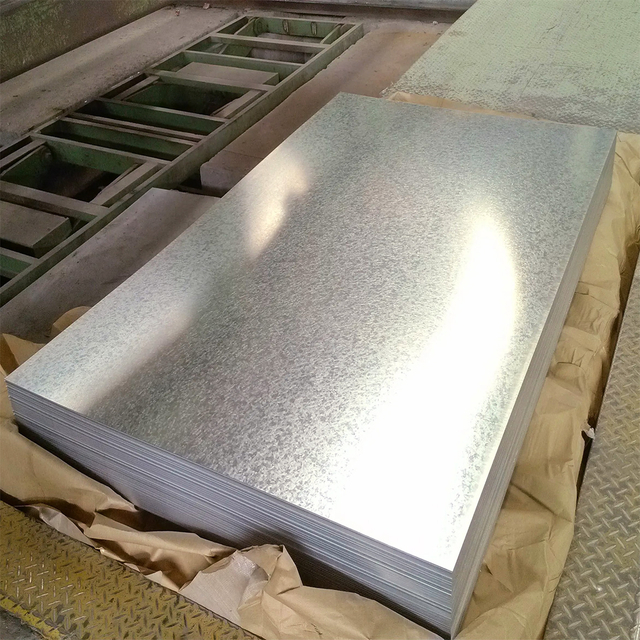
根据您订购的批量格式,磁性表现会有所不同。一个标准 镀锌钢板 在其整个平坦表面上表现出高度均匀的磁吸引力。您可以在这些宽阔的平面上按预期部署磁力升降机。然而,卷材材料带来了不同的几何挑战。紧紧地缠绕着 镀锌钢卷 通常在其最边缘表现出集中的磁通量。切割过程会剪切金属并在边界处对晶体结构施加应力。这种局部应力会暂时改变磁场集中。您必须仔细配置边缘处理传感器以适应这些通量峰值。
厚度与拉力比
工程师在设计自动化搬运系统之前必须评估厚度与拉力之比。保护性锌层引入了有效的气隙当量。较厚的锌涂层本质上会降低表面磁体的有效拉力强度。如果您的锌层超过 50 微米,您会注意到磁性粘附力明显下降。磁铁在物理上距离铁磁芯较远。您必须精确计算这个差距。升级到更强的钕磁铁通常可以解决这种粘附力下降的问题。不要假设裸钢拉力强度表完全适用于厚涂层结构构件。
工业测量标准
采购团队依赖严格的质量保证指标。他们经常使用高斯计来测量进料批次。商业的 镀锌钢的 磁通密度通常在 0.5 至 2 特斯拉之间。准确的测量在很大程度上取决于具体的合金牌号和碳含量。较高的碳等级通常会产生较高的特斯拉读数。
材料格式
典型锌厚度
磁力均匀度
估计拉力减少
标准板材
15 - 30 微米
高(平面均匀)
2% - 5%
重型结构
> 50 微米
缓和
10% - 15%
狭缝线圈
15 - 30 微米
可变(边缘较高)
2% - 5%(核心区)
镀锌与不锈钢:采购决策框架
成本效率与性能映射
您必须平衡前期采购预算和所需的磁性性能。镀锌材料具有卓越的耐腐蚀性以及可预测的铁磁行为。对于大型工业项目来说,它们仍然具有很高的成本效益。替代合金通常需要大量增加预算。您应该准确地计算出您的项目需要多少磁力相互作用。如果您的环境可以承受标准磁场,请勿过度指定昂贵的非磁性合金。首先评估传感器和夹具工具的基准性能要求。
何时选择镀锌
对于坚固的结构应用,工程师更喜欢镀锌选项。它在大批量生产和户外施工中占据主导地位。当磁性粘附不是问题或有严格要求时,请选择这种材料。例如,自动化焊接设备严重依赖磁性接地夹。磁性固定工具在组装过程中牢固地固定钢材。在这些情况下,固有磁性成为宝贵的制造资产而不是负债。它提供了防风雨和操作便利性的完美平衡。
何时转向不锈钢
某些操作环境要求绝对零磁干扰。医学核磁共振设备是最常见的例子。高灵敏度的航空电子设备也需要严格的电磁隔离。在这些情况下,您必须完全放弃镀锌选项。您必须改为采购奥氏体不锈钢。奥氏体材质含有 16-26% 的铬和非常高的镍含量。这种特定的化学混合物会永久改变微观结构相。它使钢完全无磁性。但请记住,并非所有不锈钢都缺乏磁性。马氏体和铁素体不锈钢保持其磁性。
现场验证和质量保证协议
标准磁铁测试
来料检验需要简单的标准操作程序 (SOP)。我们强烈建议使用稀土钕磁铁进行这些测试。标准陶瓷磁体通常缺乏必要的拉力来准确评估厚结构部件。在使用磁铁之前,请务必彻底清洁测试表面。污垢、油脂或重氧化层会人为地削弱磁性结合。将磁铁与金属齐平。强力、即时的折断动作可验证底层碳钢芯的完整性。
解决弱吸引力问题
有时,现场测试会产生令人惊讶的微弱磁吸引力。您必须系统地诊断根本原因。按照这个基本的工程决策树来识别问题:
验证表面清洁度: 清除所有碎屑、冰或浓稠的工业油脂。物理障碍物充当巨大的气隙。
测量涂层厚度: 使用数字涂层测厚仪。超出标准规格的过量锌堆积将显着减弱拉力。
检查合金替代品: 确认供应商没有意外运输铝或重合金不锈钢。铝的磁吸引力为零。
检查白锈: 寻找大量堆积的碳酸锌。这种粉状副产品将磁铁与钢物理分离。
二次鉴别方法
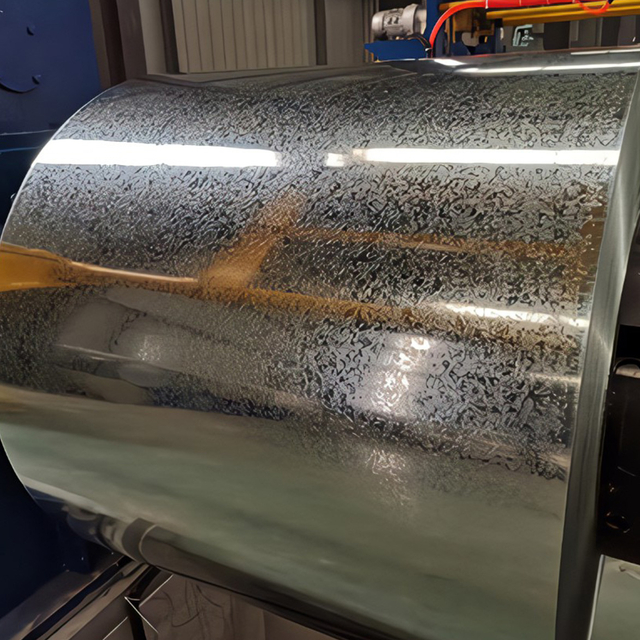
磁性测试有时会在现场产生不明确的结果。发生这种情况时,您应该部署补充的质量保证方法。目视检查是最快的二次检查。仔细观察金属表面是否有晶莹的“亮片”图案。这些雪花状的结构证实了热浸锌的应用。如果您需要绝对确定性而不需要破坏性测试,请使用化学验证。在一小块测试区域上滴几滴醋酸铅或硫酸铜。这些化学物质与锌钝化层发生明显的反应。他们立即确认了镀锌涂层的存在。
磁环境中的操作风险
退磁危险
设施操作员有时会尝试对特定传感器环境的镀锌组件进行消磁。您必须明确禁止这种做法。对钢进行退磁需要将部件加热到居里温度。对于碳钢,该温度约为 770°C (1417°F)。达到这个热阈值会猛烈地破坏保护性锌层。锌迅速沸腾。更重要的是,这个过程会释放出剧毒的氧化锌烟雾。吸入这些烟雾会导致严重的金属烟雾热。消磁会完全破坏材料并危及您的员工。
工具和操作安全
自动化制造严重依赖磁力起重系统。您必须警告操作员不要高估剪切力摩擦力。与原始、粗糙的碳钢相比,锌铜绿的表面明显更光滑。这种光滑的表面从根本上减少了表面摩擦。磁力葫芦可以完美地承载垂直提升重量。然而,板材在水平剪切应力下很容易侧向滑动。
处理涂层金属时,请务必降低磁力葫芦的负载能力。
在桥式起重机运输过程中使用冗余的物理安全链。
重新校准横向夹持传感器以考虑更光滑的锌表面。
每周对频繁使用的磁性夹具进行拉力测试。
加工兼容性
制造团队经常担心磁性材料的加工。幸运的是,这种钢的磁性不会妨碍标准加工操作。 CNC 铣削、激光切割和工业 3D 打印应用程序运行完美。内部磁畴不会偏转高功率切割激光器。但是,您必须仔细管理切屑排出策略。在切割过程中产生的金属切屑通常会被轻微磁化。磁化的切屑会强烈地粘附在刀座和钻槽上。实施高压冷却剂喷射以清除精密铣削区域中的磁化切屑。
结论
镀锌金属保持固有的磁性,并且在标准工业环境中具有高度可预测性。底层碳钢决定了其强大的磁力,而薄锌涂层仅充当次要的物理缓冲。您可以利用磁性处理工具将该材料无缝集成到自动化工作流程中。
您的最终采购选择基于一个简单的比率。权衡您所需的特定环境耐腐蚀性与项目的电磁容差。如果您的设施能够承受标准磁场,镀锌材料可提供出色的耐用性。始终鼓励您的工程团队在询价中指定准确的涂层厚度。最后,如果电磁屏蔽是您下一个基础设施建设的主要限制,请直接咨询专业冶金学家。
常问问题
问:镀锌层能完全防磁吗?
答:不。这是一个常见的行业神话。锌本身具有抗磁性,但涂层非常薄。它只是在磁体和磁芯之间产生了微小的物理间隙。这个间隙稍微减弱了表面拉力,但永远不会阻挡下面的铁的实际磁场。
问:可以使用磁力夹具焊接镀锌钢吗?
答:是的。磁性接地夹和自动固定工具可以在这些表面上可靠地工作。然而,操作员必须在引弧之前积极打磨和清洁局部焊接区域。这种准备可以防止有害的锌逸气,并确保完美齐平的磁性连接。
问:风化如何影响镀锌金属的磁性?
答:风化会产生碳酸锌,俗称“白锈”。这种表面化学反应不会改变底层钢的内部磁性结构。然而,大量、不受控制的白锈堆积可能会将磁铁与基底金属物理分离,模拟磁拉强度的损失。