镀锌钢可以喷漆吗
浏览次数: 0 作者: 本站编辑 发布时间: 2026-06-07 来源: 地点
查询
承包商通常将喷漆锌视为一场巨大的赌博。您经常会听到有关项目完成后几个月内发生灾难性剥落和粘合失败的行业故事。这种怀疑是完全可以理解的。然而,现实很清楚:是的,你可以成功地画它。在商业和工业应用中,专业人士将此过程称为“双工系统”。
赌注很高。当正确执行时,喷漆和镀锌会形成高度协同的防御机制。如果执行不当(通常依靠标准机械打磨和传统环氧树脂),它只会浪费您的预算并加速局部腐蚀。您的油漆实际上会从金属上滑落。
我们设计本指南是为了消除猜测。我们的目标是为承包商、规范制定者和采购团队提供最真实的化学信息。您将了解所需的确切准备标准,包括重要的 ASTM 协议。您还将发现确保可验证、完美且持久的饰面所需的涂层选择逻辑。
要点
附着力依赖于表面化学,而不仅仅是粗糙度: 标准机械打磨通常会损害锌层,而无法确保油漆附着力。
年龄决定了过程: 新镀锌、部分风化和完全风化的锌需要完全不同的准备方案。
切勿使用醇酸或油基底漆: 它们与锌发生反应(皂化),将底漆界面变成光滑的肥皂层,导致完全剥落。
尽早评估替代方案: 对于容易发生热变形的高精度组件,裸钢上的高性能富锌底漆可能比热浸镀锌 (HDG) 加油漆提供更好的投资回报率。
“双工系统”的商业案例
我们必须首先定义双工系统以了解其价值。它是热浸镀锌 (HDG) 涂层和专用液体或粉末面漆的战略组合。为了正确实现这一目标,整个过程必须严格遵守 ASTM D6386 标准。本标准规定了用于涂漆的锌表面的准备工作。
该系统的核心优势在于其协同效应。外层漆膜起到屏障作用。它可以保护下面的锌涂层免受大气污染物导致的过早消耗。作为回报,下面的锌提供了巨大的阴极保护。如果油漆被划伤或凿伤,锌将充当牺牲阳极。它可以防止膜下锈迹蔓延,确保损坏仅限于局部。
这种双层防御机制大大延长了寿命。双相系统的总使用寿命通常是锌和油漆单独使用寿命总和的 1.5 至 2.5 倍。您不仅获得两层保护;还获得两层保护。你会得到乘数效应。
此逻辑适用于众多可扩展性应用程序。您可以为室外体育场处理重型预制结构钢。相反,您可以使用预涂漆 镀锌钢卷 和 镀锌钢板材料。 用于大批量建筑制造的无论材料形式如何,基本的化学和保护原理都保持相同。
评估涂层状况:风化的 3 个阶段
你的表面评估框架决定了成功或失败。准备方案完全取决于准备时间的长短 镀锌钢 已暴露在大气中。您不能以同样的方式处理旧锌和新锌。
新镀锌(0 至 48 小时)
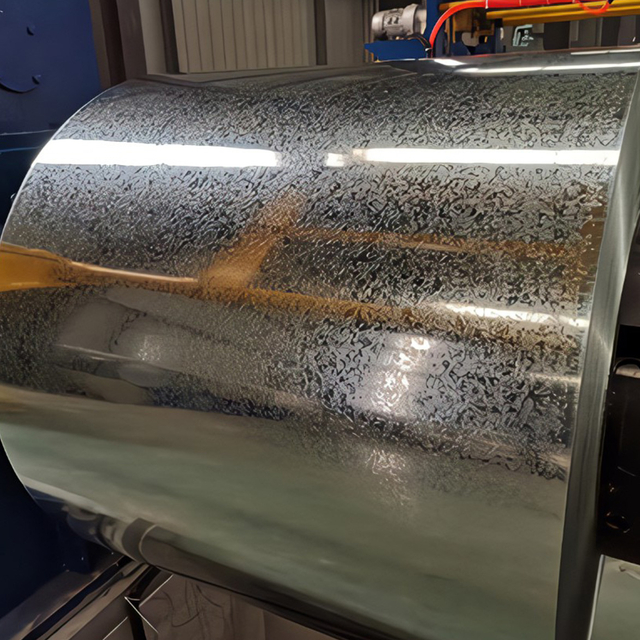
在这个初始窗口中,金属的状况非常光滑且反射率很高。表面上几乎还没有形成锌化合物。该金属完全无孔。因为缺乏质感,油漆没有什么可抓住的。行动是强制性的。表面需要彻底清洁和强制化学或机械分析。您必须蚀刻表面以创建用于粘合的微观锚点。
部分风化(2天至1年)——最高风险阶段
这是涂料应用最危险的阶段。在这几个月里,地表状况变化很快。它被松散粘附的氧化锌和氢氧化锌覆盖。您经常会看到这是金属上的白色粉状锈迹。这些松散的化合物会极大地影响油漆的附着力。如果你在它们上面涂漆,油漆就会粘在粉末上,粉末就会从钢材上脱落。行动需要积极的清洁和分析。在涂任何底漆之前,您必须完全清除这些白垩沉积物。
完全风化(1 年以上)
暴露一年后,金属趋于稳定。当它从空气中吸收二氧化碳时,表面状况会发生变化。它形成碳酸锌。这是一种紧密粘附的、不溶于水的化合物。碳酸锌实际上是一种优良的、天然粗糙的油漆基材。这里的行动需要谨慎。您只需使用温水和温和的除油剂进行温和清洁即可。清洁过程中不要去除碳酸锌层,这一点至关重要。
风化阶段 |
大体时间 |
表面状况 |
所需采取的行动 |
新镀锌 |
0至48小时 |
光滑、有光泽、无孔 |
彻底清洁;应用化学或机械蚀刻。 |
部分风化 |
2 天到 1 年 |
白色粉状铁锈(氧化锌/氢氧化锌) |
积极清除所有松散的化合物和轮廓。 |
完全风化 |
1年+ |
稳定的碳酸锌层 |
仅轻度脱脂;保存碳酸锌。 |
表面处理:降低故障风险
即使您准确地确定了风化阶段,准备过程中的不当执行也会破坏双工系统。您必须遵循严格的协议来降低故障风险。
风险缓解(铬酸盐测试)
工厂经常将新铸造的钢材浸入铬酸盐浴中。这些钝化剂可防止运输过程中湿存储污渍。然而,铬酸盐会主动排斥油漆。您必须始终使用 ASTM B201 协议测试钝化剂。如果测试显示铬酸盐,则不能立即对金属进行涂漆。铬酸盐必须自然风化消失,或者必须通过机械仿形积极去除它们。
清洁协议
在对表面进行粗糙处理之前,必须清除所有污垢、油和有机污染物。请按照以下顺序步骤进行最佳清洁:
在表面涂抹碱性或酸性清洁溶液(通常按 25:1 稀释)。
使用软毛刷搅动顽固的有机污染物。
用干净的淡水彻底冲洗表面以中和清洁剂。
在进入分析阶段之前,让金属完全干燥。
对于原始的新板材表面,工业白醋擦拭可以提供高效的温和酸蚀刻,同时去除轻油。
分析(创建锚模式)
油漆需要锁定微观的山谷和山峰。我们称之为锚定模式。有几种方法可以在不破坏金属的情况下实现这一目标。
扫掠喷砂 (SSPC-SP 16): 这是机械仿形的行业标准。您必须使用低角度爆炸技术。将喷嘴保持在 30 到 60 度之间。使用低硬度磨料。磨料的莫氏硬度必须为 5 或更低(如核桃壳、玉米芯或特定矿砂)。保持颗粒大小在 200 至 500 微米之间。
过度喷砂风险: 您必须不惜一切代价避免标准 90 度喷砂。标准喷砂将完全剥离软锌。这会破坏牺牲阳极保护,使整个镀锌过程变得毫无意义。如果扫除爆破对您的现场工作人员来说风险太大,请默认使用化学方法。
清洗底漆/丙烯酸预处理: 这些是酸性配方,旨在通过化学方式改变锌表面张力。它们迫使锌接受油漆而不需要任何机械磨损。这完全消除了过度爆破的风险。
涂层选择:真正粘合的化学成分
您的准备工作可能是完美的,但使用错误的化学物质仍然会导致灾难性的失败。锌是一种碱金属,它与某些油漆配方发生剧烈反应。
基本规则(要避免什么)
必须严格禁止使用醇酸基涂料和标准油基底漆。当锌遇到醇酸树脂时,会发生无法控制的化学反应。这称为皂化。碱性锌与油发生反应,在漆膜下形成一层真正的肥皂层。一旦发生皂化,涂层就会剥落成大而柔韧的片材。这保证了涂层完全失效。
批准的底漆系统
您必须指定明确配制用于与锌界面的底漆。该行业承认两个主要类别。
高性能面漆
一旦给表面涂了底漆,您就需要一层坚固的面漆来承受环境的破坏。对于大多数外部建筑应用,我们建议使用直接金属 (DTM) 丙烯酸乳胶漆或 DTM 丙烯酸瓷漆。
对于恶劣的环境,您必须升级您的规格。考虑高氯水产中心。当暴露于室内泳池蒸汽时,标准聚酯粉末涂层会迅速失效。在这些情况下,请指定工业级一步涂料。这些专用工业涂料不需要单独的蚀刻底漆,因为它们直接化学结合到锌层上。
涂料类别 |
示例/类型 |
双工系统的判决 |
禁用配方 |
醇酸漆、标准油基底漆 |
严格避免。 导致皂化(肥皂形成)和完全剥落。 |
批准的底漆 |
SSPC Paint 27、丙烯酸金属底漆、清洗底漆 |
强烈推荐。 提供稳定的化学附着力,不会产生负面反应。 |
理想面漆 |
DTM 丙烯酸乳胶、DTM 瓷漆、工业一步锌漆 |
强烈推荐。 形成耐用、柔韧、耐候的屏障。 |
反驳:何时跳过镀锌+喷漆
我们必须解决关键的实施现实。热镀锌和喷漆是一个极其复杂的多行业流程。它的容错率非常高。有时,双工系统对于您的项目来说是错误的选择。
实施现实和质量控制
制造很少能完美无缺。现场调整需要现场焊接。焊接会立即破坏 HDG 层。当承包商在现场用冷喷锌修复这些焊缝时,其修复效果远远不如工厂热浸镀锌。您在防腐链中造成了薄弱环节。
热变形风险
您还必须考虑镀锌槽的高温。复杂或高精度的结构钢结构在浸渍过程中特别容易发生翘曲和变形。如果您的建筑设计需要精确的公差,则必须参考 ASTM A384 热变形指南。通常,高温风险实在太高了。
高性能底漆替代品
考虑最终面漆的表面处理要求。一些优质海洋级或工业面漆需要“近白色喷砂”轮廓以实现适当的附着力。如果将镀锌表面喷砂到近白色标准,那么强力喷砂将完全破坏锌层。您将把您的投资化为灰烬。
决策逻辑
在高精度情况下,或在需要强烈喷砂分析的重工业应用中,完全跳过热浸镀锌更为实用。直接在经过适当喷砂处理的裸钢上涂抹优质富锌底漆。然后涂上高性能面漆。您将获得相当的使用寿命,消除热变形风险,并大大简化您的供应链。
结论
对锌表面进行喷漆非常有效,但该过程从根本上不允许走捷径。您的成功完全取决于进行准确的风化评估、执行精确的分析技术以及严格避免使用醇酸树脂等不相容的树脂。
在启动下一个项目之前,请采取措施保护您的规范。建议您的采购和工程团队积极审核供应商工作流程。确保他们验证表面处理完全符合 ASTM D6386 要求,扫掠喷砂完全符合 SSPC-SP 16 标准。通过要求遵守这些标准,您可以将危险的涂装工作转变为可预测的、高度耐用的双工系统。
常问问题
问:可以直接在镀锌钢上喷漆吗?
答:不会。未经准备的新镀锌表面对于标准油漆附着力来说太光滑且具有化学反应性。您必须彻底清洁金属,使用化学蚀刻或低压扫风对其进行轮廓分析,并首先涂上专门的金属底漆。
问:什么类型的油漆会粘附在镀锌金属上?
答:您应该使用直接金属 (DTM) 丙烯酸乳胶漆、丙烯酸瓷漆或专门为锌配制的工业一步法涂料。切勿使用醇酸或油性涂料,因为它们会导致皂化并不可避免地剥落。
问:如何对生锈(风化)的镀锌金属进行油漆?
答:如果您看到“白锈”(氧化锌),则必须通过强力清洁和脱脂将其彻底清除。如果看到红锈,则表明下面的钢材暴露在外。在完全涂覆表面之前,您必须执行传统的锈蚀修复并涂上富锌修补底漆。
问:镀锌钢卷需要特殊底漆吗?
答:是的。线圈通常在工厂进行钝化处理,例如铬酸盐或轧制油。您必须首先用化学方法去除这些保护层。然后,在涂上最终面漆之前,您必须涂上自蚀刻或丙烯酸基金属底漆。