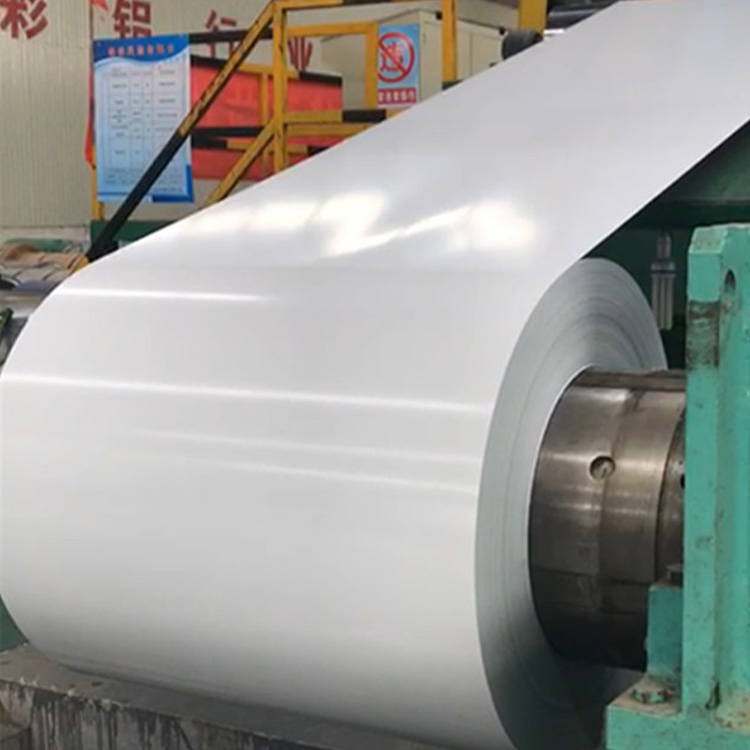
Teollisuusmetallien hankinta vaatii herkkää tasapainoa. Sinun on jatkuvasti punnittava materiaalin suorituskykyä kustannustehokkuuteen ja toimitusketjun luotettavuuteen. Metallit muodostavat nykyaikaisten tuotantolinjojen selkärangan. Vaikka alumiinikela toimii perusraaka-aineena rakennus-, auto- ja valmistussektoreilla, ja sen taustalla olevilla vivahteilla on todella merkitystä. Tarkkojen eritelmien valitseminen sanelee suoraan projektisi yleisen elinkelpoisuuden. Sopimattomat materiaalivalinnat vaarantavat usein tuotteen käyttöiän ja kasvattavat toimintabudjetteja.
Loimme tämän kattavan oppaan auttaaksemme sinua järjestelmällisesti navigoimaan näissä kriittisissä päätöksissä. Löydät täältä vankan teknisen ja kaupallisen arviointikehyksen. Tämä kehys opettaa sinua valitsemaan ihanteellisen metalliseoksen, määrittämään optimaalisen pintakäsittelyn ja hankkimaan luotettavan toimittajan. Käyttämällä näitä oivalluksia voit tehokkaasti pienentää hankintariskejä ja varmistaa jatkuvan tuotannon menestyksen.
Key Takeaways
Materiaalin kohdistus: Oikean metalliseoslaadun valinta (esim. 3003 vs. 5052) vaikuttaa suoraan muovattavuuteen, rakenteelliseen eheyteen ja projektin vaatimustenmukaisuuteen.
Käsittelyn laatu: Valmistusprosessin ymmärtäminen auttaa ostajia havaitsemaan kriittiset laatuindikaattorit, kuten mittatoleranssit ja reunaolosuhteet.
Viimeistelyvaikutukset: Tehdasviimeistelyn ja pinnoitettujen vaihtoehtojen määrittäminen edellyttää välittömien kustannussäästöjen punnitsemista pitkäaikaiseen ympäristöaltistukseen nähden.
Toimittajan tarkastus: Luotettavan toimittajan on tarjottava läpinäkyvät tehtaan testitodistukset (MTC:t), johdonmukaiset läpimenoajat ja kestävä kuljetuspakkaus.
Alumiinikelamateriaalin rooli teollisissa sovelluksissa
Väärät materiaalimääritykset johtavat usein vakaviin valmistusvirheisiin. Saatat kohdata halkeamia taivutustoimenpiteiden aikana. Ennenaikainen kenttävika tapahtuu myös silloin, kun ympäristöolosuhteet ylittävät materiaalirajat. Oikean valinta alumiinikelamateriaali ratkaisee nämä ydinliiketoiminnan ongelmat suoraan. Insinöörien tulee määritellä selkeät onnistumiskriteerit jokaiselle projektin vaiheelle. Tämä edellyttää lujuus-painosuhteiden tasapainottamista tarvittavaa korroosionkestävyyttä vastaan. Lämmönjohtavuudella on myös keskeinen rooli loppukäyttöympäristön perusteella.
Eri sovellukset vaativat hyvin erilaisia suorituskykymittareita. Arkkitehtoninen verhous vaatii hyvää säänkestävyyttä ja tuulen kestävyyttä. Sitä vastoin sisäiset LVI-rivat vaativat erinomaista lämmönsiirtokykyä ja nopeaa lämmönpoistoa. Yleisen metallin valitseminen johtaa usein huonompaan suorituskykyyn molemmissa skenaarioissa.
Metallien, kuten teräksen, perustason vetolujuus on korkeampi. Alumiini tarjoaa kuitenkin selkeitä keskeisiä etuja nykyaikaiselle teollisuudelle. Korkea kierrätettävyys vetoaa kestävän tuotannon tavoitteisiin ja vihreiden rakennusten sertifikaatteihin. Ennustettava työstettävyys nopeuttaa jatkuvia tuotantolinjoja. Hyödyt myös poikkeuksellisen alhaisista huoltovaatimuksista verrattuna raskaampiin tai syövyttävämpiin metalleihin.
Yleinen virhe: Ostajat ylittävät usein materiaalin lujuuden. He olettavat, että kovemmat metallit tuottavat parempia lopputuotteita. Tämä lähestymistapa heikentää usein muovattavuutta. Se aiheuttaa näkymättömiä mikromurtumia nopeiden leimausoperaatioiden aikana.
Alumiinikelan valmistusprosessi: Laatuindikaattoreita, joita kannattaa katsoa
Ymmärtäminen alumiinikelan valmistusprosessi auttaa sinua havaitsemaan kriittiset laatuindikaattorit. Ostajat käyttävät tätä tietoa arviointilinssinä pitkän aikavälin riskien lieventämiseen. Tuotantomatka sisältää useita erittäin tarkkoja vaiheita. Jokainen vaihe esittelee mahdollisia muuttujia.
Valu: Myllyt käyttävät Direct Chill (DC) -valu- tai jatkuvavalutekniikkaa. Ne luovat suuria, yhtenäisiä alumiiniharkkoja tai jatkuvia levyjä sulasta metallista.
Kuumavalssaus: Raskaat teollisuuskoneet lämmittävät alumiinia. Sitten se tasoittaa harkon paljon paksummaksi alustavaksi levyksi.
Kylmävalssaus: Huoneenlämpöiset telat pienentävät arkin lopulliseen tarkaan mittapaksuuteen. Tämä vaihe vaikuttaa voimakkaasti materiaalin pinnan laatuun.
Sinun on valvottava tiettyjä mittatoleransseja tämän prosessin aikana. Kylmävalssauksen vaihtelu vaikuttaa negatiivisesti automatisoituihin leimaustoimintoihin. Rullamuovauslinjat jumiutuvat nopeasti, kun paksuus vaihtelee hyväksyttävien reunojen yli. Jopa muutaman tuhannesosan tuuman varianssi häiritsee kalibrointia.
Lämpökäsittely vaikuttaa voimakkaasti luonteeseen ja kovuuteen. Tasainen hehkutus estää materiaalin takaisinjoustamisen valmistuksen aikana. Se varmistaa tasaisen raerakenteen koko kelan pituudella. Ilman asianmukaista hehkutusta metalli käyttäytyy arvaamattomasti taivutettaessa.
Leikkauksen laatu on yhtä tärkeä kuin vierintätarkkuus. Tarvitset täysin jäysteettömiä reunoja ja tiukan kelausjännityksen. Löysät kelat tai karkeat reunat aiheuttavat tukoksia jatkuvassa syöttövalmistuksessa. Tämä pysäyttää tuotannon, hukkaa raaka-ainetta ja vaurioittaa kalliita muovausmuotteja.
Arvioi projektisi alumiinikelojen laatuja
Arvioimassa alumiinikelalaadut varmistavat, että sovitat ratkaisut projektin vaatimuksiin. Teollisuus luokittelee seokset erillisiin sarjoihin niiden ensisijaisen kemiallisen koostumuksen perusteella. Jokainen sarja vastaa erilaisiin mekaanisiin vaatimuksiin.
1000-sarjassa on kaupallisesti puhdasta alumiinia. Luokat, kuten 1050 ja 1100, sisältävät yli 99 % alumiinia. Ne tarjoavat erinomaisen lämmön- ja sähkönjohtavuuden. Niillä on kuitenkin alhainen mekaaninen lujuus. Nämä seokset sopivat parhaiten kemiallisiin prosessointilaitteisiin, valaistusheijastimiin ja monimutkaisiin koristeisiin.
3000-sarja toimii yleiskäyttöisenä standardina koko rakentamisessa. Myllyt seostavat näitä laatuja mangaanilla. Tämä lisäys lisää lujuutta noin 20 % verrattuna 1000-sarjaan. Laat, kuten 3003 ja 3105, tarjoavat kohtalaisen lujuuden ja erinomaisen muovattavuuden. Löydät ne vakiona kattopaneeleissa, sadevesikouruissa ja arkkitehtonisissa koristeissa.
5000-sarjassa käytetään magnesiumia merkittävään rakenteelliseen parantamiseen. Lajit, kuten 5052, tarjoavat korkean vetolujuuden ja poikkeuksellisen merikäyttöisen korroosionkestävyyden. Ne kestävät suolaveden suihketta tehokkaasti. Nämä laatuluokat ovat edelleen pakollisia rakennepaneeleille, polttoainesäiliöille ja raskaille kuljetuskomponenteille.
Valintakehyksesi on kartoitettava tietyt muovattavuustarpeet tarkasti. Arvioi vaadittu vetolujuus ja ympäristöaltistuminen tiettyjä metalliseoksia vastaan. Esimerkiksi H14-karkaistu (puolikova) eroaa merkittävästi H24-karkaisusta (puolikova ja osittain hehkutettu) joustavuuden ja halkeilukestävyyden suhteen tiukan säteen mutkissa.
Kohtalainen lujuus, erinomainen korroosionkestävyys, erittäin muovattava.
Katto, vesikourut, leikkauskierukka, juomatölkit.
5000-sarja (esim. 5052)
Magnesium
Korkea vetolujuus, erinomainen meren korroosionkestävyys.
Laivakomponentit, paineastiat, rakennepaneelit.
Pintakäsittelyt: Mill Finish Aluminium Coil vs. Coated Options
Pintakäsittelyt sanelevat sekä esteettisen viehätyksen että pitkän aikavälin ympäristönsietokyvyn. Näiden pintakäsittelyjen ymmärtäminen estää kalliit ennenaikaiset vaihdot.
Mikä tarkalleen on a mylly viimeistely alumiinikela ? Se on raaka, käsittelemätön ulkonäkö suoraan valssaamolta. Saatat huomata kevyttä pinnan hapettumista tai hyvin heikkoja, näkyviä vierintäviivoja. Tämä viimeistely on erinomainen piilotetuissa rakenneosissa. Se toimii täydellisesti sisäisten LVI-osien, rungon koteloiden ja lämpöesteiden kanssa. Se toimii hyvin myös valmistajille, jotka käyttävät omia jälkikäsittelylinjojaan. Kustannustehokkuus on edelleen tärkein prioriteetti näissä erityisissä käyttötapauksissa.
Pinnoitetut ja anodisoidut vaihtoehdot palvelevat täysin eri tarkoituksia. Valmistajat käyttävät erikoismaalausjärjestelmiä ennen kuin kela saapuu laitoksellesi. Väripinnoitetuissa keloissa käytetään usein PE (polyesteri) tai PVDF (polyvinylideenifluoridi) maalijärjestelmiä.
PE (polyesteri) pinnoitteet: Tarjoaa taloudellisen, elävän pinnan. Ne toimivat parhaiten sisäsovelluksissa tai ulkotiloissa leudoissa sääolosuhteissa.
PVDF-pinnoitteet: Sisältää poikkeuksellisen vahvoja hiili-fluorisidoksia. Nämä ovat välttämättömiä huippuluokan arkkitehtonisissa sovelluksissa, jotka vaativat voimakasta UV-kestävyyttä. Ne estävät haalistumasta ja liituutumista rakennusten julkisivuissa vuosikymmeniä.
Sinun on arvioitava tämä viimeistelymitta huolellisesti. Vertaa valmiiksi maalatun kelan alkukustannuksia talon maalauksen pullonkauloihin. Tekijä vakavaan myllyn pinnan hapettumisriskiin ankarissa rannikko- tai teollisuusympäristöissä. Esimaalatun materiaalin ostaminen eliminoi myös haihtuvien orgaanisten yhdisteiden (VOC) päästöt laitoksellasi. Tämä yksinkertaistaa ympäristönsuojeluraportointiasi.
Kaavion otsikko: Mill Finish vs. Coated Finish -ominaisuudet
Kuinka arvioida ja listata alumiinikelojen toimittaja
Yhteistyö oikeiston kanssa alumiinikelojen toimittaja suojaa koko tuotantoaikataulusi. Luotettava toimittaja osoittaa aktiivisesti luotettavuutta ja tiukkaa alan vaatimustenmukaisuutta. He toimivat strategisena kumppanina pikemminkin kuin vain kauppakumppanina.
Älä koskaan hanki raaka-aineita tarkistamatta Mill Test Certificate (MTC) -sertifikaattia. Nämä olennaiset asiakirjat vahvistavat tarkan kemiallisen koostumuksen. Ne kuvaavat myös tietyn erän tarkat mekaaniset ominaisuudet. Sinun tulee vaatia ISO 9001 (laadunhallinta) ja ISO 14001 (ympäristönhallinta) dokumentaatiota. Tämä todistaa heidän rakenteellisen sitoutumisensa valmistuksen laatuun ja kestäviin ympäristökäytäntöihin.
Toteutus edellyttää käytännön toiminnallisten rajoitteiden arviointia. Sinun on sovitettava toimittajan vähimmäistilausmäärät (MOQ:t) nykyiseen varastostrategiaasi. Just-in-Time (JIT) -valmistusstrategia edellyttää huomattavasti pienempiä MOQ-määriä ja tiheitä toimituksia. Bulkkivarastointimenetelmät hyötyvät suuremmista volyymialennuksista, mutta sitovat pääomaa.
Arvioi toimittajan pakkausstandardit tarkasti. Keskustele 'silmä taivaaseen' vs. 'silmä seinään' lavaussuuntauksista. Valintasi riippuu täysin laitoksesi trukkien ja nostureiden käsittelykyvystä. Kosteussulkukääre on ehdottoman kiistaton. Huono pakkaus johtaa suoraan kuljetusvaurioihin. Kohtaat vesitahroja, valkoruosteen hapettumista tai vakavia reunojen lommoja. Tämä tekee koko pääkelasta käyttökelvottoman saapuessaan telakkaan.
Tarkista läpimenoajat ja tuotannon skaalautuvuus. Kysy mahdollisilta kumppaneilta heidän kotimaisista varastovaroistaan verrattuna kansainvälisiin tuontiaikoihin. Toimitusketjut ovat edelleen haavoittuvia geopoliittisille muutoksille ja satamien ruuhkautumiseen. Tämä läpinäkyvyys suojaa päivittäistä toimintaasi äkilliseltä materiaalipulalta.
Parhaat käytännöt toimittajien tarkastukseen:
Pyydä pieniä näytekeloja testaamaan erityistä rullamuovauskonettasi ennen massatilausten tekemistä.
Varmista, että toimittaja käyttää ISPM-15-standardin mukaisia puupakkauksia kaikissa kansainvälisissä lähetyksissä tulliviivästysten välttämiseksi.
Tee selvät kirjalliset toleranssisopimukset paksuudesta, leveydestä ja kaaremasta ennen ostotilausten allekirjoittamista.
Johtopäätös
Metallinhankinnan viimeistely vaatii huolellista, moniulotteista kohdistusta. Sinun on sovitettava asiantuntevasti tietyt seoslaadut, karkaisut ja pintakäsittelyt ainutlaatuisiin käyttötarpeisiisi. Pitkän aikavälin menestys riippuu myös täysin toimittajan valinnasta, joka takaa tiukat valmistustoleranssit ja vankan logistiikan. Jokainen tässä ketjussa tekemäsi päätös vaikuttaa tuotannon nopeuteen ja lopputuotteen laatuun.
Suosittelemme sinua ottamaan aktiivisesti seuraavat askeleet tänään. Pyydä materiaalinäyte testattavaksi suoraan omilla tuotantokoneillasi. Tarkista tekniset tiedot huolellisesti yhdessä suunnittelutiimisi kanssa. Varaa kattava konsultaatio pätevän metallurgin tai teknisen myyntiinsinöörin kanssa. Nämä erityistoimenpiteet auttavat viimeistelemään tarkat tekniset tiedot ja estämään kalliita hankintavirheitä.
FAQ
K: Mikä on alumiiniverhoilukelan vakiopaksuus?
V: Alumiiniverhoilukelan paksuus on tyypillisesti 0,019 - 0,024 '. 0,019'-mitta tarjoaa erinomaisen joustavuuden tavallisiin asuinkäyttöön käärimiseen ja monimutkaisiin taivutuksiin. Paksumpi 0,024'-mitta tarjoaa parannetun lommonkestävyyden vaativiin kaupallisiin sovelluksiin tai koviin sääolosuhteisiin. Tarkista aina jarrupuristinkykysi ennen kuin valitset mittarin.
K: Miten alumiinikelan paino lasketaan?
V: Lasket painon tilavuuden ja tiheyden peruskaavan avulla. Kerro leveys, paksuus ja kokonaispituus saadaksesi kuutiotilavuuden. Kerro sitten tämä tilavuus alumiinin tiheydellä, joka on noin 2,7 grammaa kuutiosenttimetriä kohden. Tarkat painolaskelmat ovat edelleen olennaisia kuljetuslogistiikan optimoinnissa ja tasorahtikapasiteetin hallinnassa.
K: Mikä on myllypintaisen alumiinikelan säilyvyys?
V: Valmiit kelat säilyttävät yleensä noin kuuden kuukauden säilyvyyden, kun niitä säilytetään oikein sisätiloissa. Pitkäaikainen varastointi lisää merkittävästi luonnollista hapettumisriskiä, erityisesti kosteissa tai vaihtelevissa ympäristöissä. Materiaali on säilytettävä ilmastoiduissa varastoissa. Jätä alkuperäinen tehtaan kosteussuojapakkaus aina täysin ehjäksi, kunnes tuotanto fyysisesti alkaa.
Shandong Sino Steel Co., Ltd. on kattava terästuotannon ja -kaupan yritys. Sen liiketoimintaan kuuluu teräksen tuotanto, jalostus, jakelu, logistiikka sekä tuonti ja vienti.