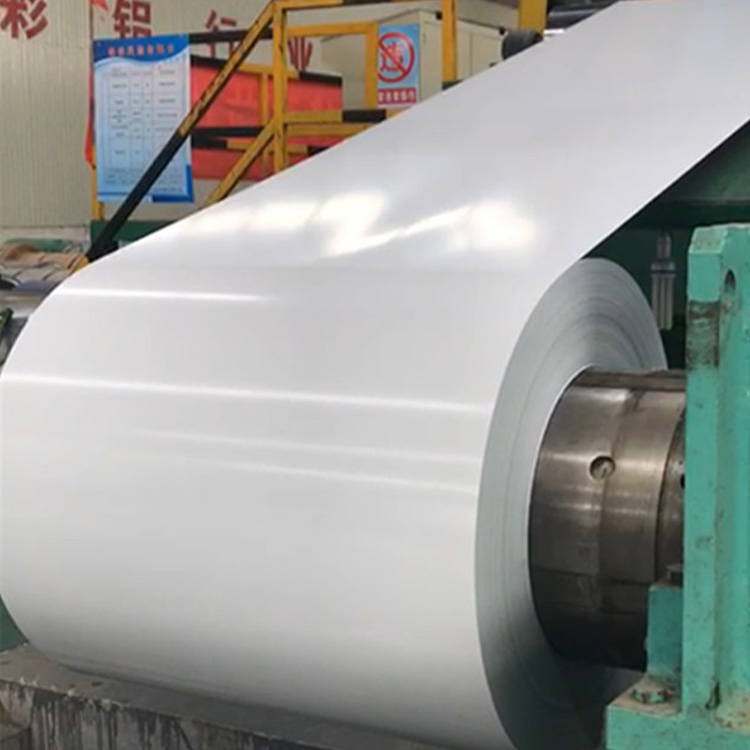
Innkjøp av industrielle metaller krever en delikat balanse. Du må hele tiden veie materialytelse mot kostnadseffektivitet og forsyningskjedens pålitelighet. Metaller utgjør ryggraden i moderne produksjonslinjer. Mens aluminiumsspole fungerer som et grunnleggende råmateriale på tvers av konstruksjons-, bil- og produksjonssektorene, dens underliggende nyanser betyr virkelig noe. Å velge de nøyaktige spesifikasjonene dikterer direkte prosjektets generelle levedyktighet. Mismatchede materialvalg kompromitterer ofte produktets levetid og øker driftsbudsjettene.
Vi har laget denne omfattende veiledningen for å hjelpe deg systematisk å navigere i disse kritiske avgjørelsene. Du vil oppdage et robust teknisk og kommersielt evalueringsrammeverk her. Dette rammeverket lærer deg hvordan du velger den ideelle legeringen, bestemmer den optimale overflatefinishen og vet en pålitelig leverandør. Ved å bruke denne innsikten kan du effektivt redusere innkjøpsrisikoen og sikre konsistent produksjonssuksess.
Viktige takeaways
Materialjustering: Å velge riktig legeringskvalitet (f.eks. 3003 vs. 5052) påvirker direkte formbarhet, strukturell integritet og prosjektsamsvar.
Behandlingskvalitet: Forståelse av produksjonsprosessen hjelper kjøpere med å oppdage kritiske kvalitetsindikatorer, for eksempel måletoleranser og kantforhold.
Implikasjoner for finish: Spesifisering av møllefinish versus belagte alternativer krever en avveining av umiddelbare kostnadsbesparelser mot langsiktig miljøeksponering.
Leverandørkontroll: En pålitelig leverandør må tilby transparente fabrikktestsertifikater (MTC), konsekvente ledetider og robust transportemballasje.
Rollen til aluminiumsspolemateriale i industrielle applikasjoner
Mismatchede materialspesifikasjoner fører ofte til alvorlige produksjonsfeil. Du kan oppleve sprekkdannelse under bøyeoperasjoner. For tidlig feltsvikt oppstår også når miljøforholdene overskrider materialgrensene. Å velge riktig aluminiumsspolemateriale løser disse kjernevirksomhetsproblemene direkte. Ingeniører må definere klare suksesskriterier for hver prosjektfase. Dette innebærer å balansere styrke-til-vekt-forhold mot nødvendig korrosjonsmotstand. Termisk ledningsevne spiller også en viktig rolle basert på sluttbruksmiljøet.
Ulike applikasjoner krever vidt forskjellige ytelsesmålinger. Arkitektonisk kledning krever høy værbestandighet og motstand mot vindbelastning. Omvendt krever interne HVAC-finner overlegne termiske overføringsevner og rask varmespredning. Å velge et generisk metall fører ofte til dårlig ytelse i begge scenariene.
Metaller som stål gir høyere grunnlinjestrekkstyrke. Imidlertid gir aluminium klare kjernefordeler for moderne industri. Høy resirkulerbarhet appellerer til bærekraftige produksjonsmål og sertifiseringer for grønne bygninger. Forutsigbar bearbeidbarhet øker hastigheten på kontinuerlige produksjonslinjer. Du drar også nytte av eksepsjonelt lave vedlikeholdskrav sammenlignet med tyngre eller mer korrosive metaller.
Vanlig feil: Kjøpere spesifiserer ofte materialstyrke for mye. De antar at hardere metaller gir bedre sluttprodukter. Denne tilnærmingen reduserer ofte formbarheten. Det forårsaker usynlige mikrobrudd under høyhastighetsstemplingsoperasjoner.
Produksjonsprosessen for aluminiumspoler: kvalitetsindikatorer å se på
Å forstå Produksjonsprosessen for aluminiumspole hjelper deg med å finne kritiske kvalitetsindikatorer. Kjøpere bruker denne kunnskapen som en evalueringslinse for langsiktig risikoreduksjon. Produksjonsreisen innebærer flere svært presise trinn. Hvert trinn introduserer potensielle variabler.
Støping: Mills bruker Direct Chill (DC) støping eller kontinuerlig støping teknologier. De lager store, jevne aluminiumsblokker eller kontinuerlige plater av smeltet metall.
Varmvalsing: Tungt industrimaskineri varmer opp aluminiumet. Den flater deretter barren til et mye tykkere foreløpig ark.
Kaldvalsing: Romtemperaturvalser reduserer arket til dets endelige nøyaktige tykkelse. Dette stadiet påvirker i stor grad materialets overflatekvalitet.
Skjæring: Presisjonsroterende kniver kutter den brede hovedspolen i spesifikke, smale bredder som kreves av sluttbrukere.
Du må overvåke spesifikke dimensjonstoleranser under denne prosessen. Variasjon i kaldvalsing påvirker automatiserte stemplingsoperasjoner negativt. Rulleformingslinjer setter seg raskt fast når tykkelsen varierer utover akseptable marginer. Selv en variasjon på noen få tusendeler av en tomme forstyrrer kalibreringen.
Termisk behandling påvirker temperament og hardhet kraftig. Konsekvent gløding forhindrer materialets tilbakeslag under fabrikasjon. Det sikrer en jevn kornstruktur over hele spolens lengde. Uten skikkelig gløding oppfører metallet seg uforutsigbart under bøying.
Skjærekvalitet er like viktig som rullepresisjon. Du trenger absolutt gradfrie kanter og tett kveilspenning. Løse spoler eller grove kanter forårsaker hakker ved kontinuerlig fôrproduksjon. Dette stopper produksjonen, sløser med råmaterialer og skader kostbare formingsformer.
Evaluering av aluminiumspolekvaliteter for prosjektet ditt
Evaluerer aluminiumsspolekvaliteter sikrer at du matcher løsninger til prosjektkrav. Industrien kategoriserer legeringer i distinkte serier basert på deres primære kjemiske sammensetning. Hver serie dekker ulike mekaniske krav.
1000-serien har kommersielt rent aluminium. Karakterer som 1050 og 1100 inneholder over 99 % aluminium. De tilbyr utmerket termisk og elektrisk ledningsevne. Imidlertid har de lav mekanisk styrke. Disse legeringene fungerer best for kjemisk prosessutstyr, lysreflektorer og intrikate dekorative detaljer.
3000-serien fungerer som generell standard for konstruksjon. Mills legerer disse kvalitetene med mangan. Dette tillegget øker styrken med omtrent 20 % i forhold til 1000-serien. Karakterer som 3003 og 3105 gir moderat styrke og utmerket formbarhet. Du finner dem som standard i takpaneler, regnrenner og arkitektoniske trimapplikasjoner.
5000-serien bruker magnesium for betydelig strukturell forbedring. Karakterer som 5052 tilbyr høy strekkstyrke og eksepsjonell korrosjonsbestandighet i marinekvalitet. De motstår saltvannssprut effektivt. Disse karakterene forblir obligatoriske for strukturelle paneler, drivstofftanker og tunge transportkomponenter.
Ditt utvalgsrammeverk må kartlegge spesifikke formbarhetsbehov nøyaktig. Vurder den nødvendige strekkstyrken og miljøeksponeringen mot spesifikke legeringstemperaturer. For eksempel skiller en H14-temperering (halvhard) seg betydelig fra en H24-temperering (halvhard og delvis glødet) når det gjelder fleksibilitet og sprekkmotstand under bøyninger med snæver radius.
Tabelltittel: Sammenligning av vanlige legeringskategorier
Overflatebehandlinger: Mill Finish Aluminium Coil vs. belagte alternativer
Overflatebehandlinger dikterer både estetisk appell og langsiktig miljøresistens. Å forstå disse finishene forhindrer kostbare for tidlige utskiftninger.
Hva er egentlig en mill finish aluminium coil ? Den har et rått, ubehandlet utseende rett fra valseverket. Du kan legge merke til lett overflateoksidasjon eller veldig svake, synlige rullende linjer. Denne finishen utmerker seg i skjulte strukturelle komponenter. Den fungerer perfekt for interne HVAC-deler, chassiskapslinger og termiske barrierer. Det fungerer også bra for produsenter som driver sine egne etterbehandlingslinjer. Kostnadseffektivitet er fortsatt toppprioritet i disse spesifikke brukstilfellene.
Belagte og anodiserte alternativer tjener helt andre formål. Produsenter bruker spesialiserte malingssystemer før spolen når anlegget ditt. Fargebelagte spoler bruker ofte PE (polyester) eller PVDF (polyvinylidenfluorid) malingssystemer.
PE (polyester) belegg: Gir en økonomisk, levende finish. De fungerer best for interiørapplikasjoner eller eksteriørmiljøer med milde værforhold.
PVDF-belegg: Inneholder eksepsjonelt sterke karbon-fluorbindinger. Disse er nødvendige for avanserte arkitektoniske applikasjoner som krever intens UV-motstand. De forhindrer falming og kritting på utvendige bygningsfasader i flere tiår.
Du må vurdere denne finishdimensjonen nøye. Sammenlign forhåndskostnadene for forhåndsmalte spole med flaskehalser i huset. Ta hensyn til den alvorlige risikoen for oksidasjon av møllefinish i tøffe kyst- eller industrimiljøer. Innkjøp av ferdigmalt materiale eliminerer også utslipp av flyktige organiske forbindelser (VOC) ved ditt anlegg. Dette forenkler miljøsamsvarsrapporteringen.
Diagramtittel: Mill Finish vs. Coated Finish Characteristics
Trekk
Mill Finish
PE belagt
PVDF belagt
Visuelt utseende
Rå, metalliske, lett rullende linjer
Glanset eller matt, bredt utvalg av farger
Premium matt eller metallisk, svært konsistent
UV- og værbestandighet
Lav (utsatt for naturlig oksidasjon)
Moderat (bra for mildt klima)
Eksepsjonell (Ideell for hard soleksponering)
Forhåndskostnad
Laveste
Moderat
Høyest
Hvordan evaluere og velge en leverandør av aluminiumspoler
Samarbeid med høyre leverandør av aluminiumsspole beskytter hele produksjonsplanen din. En pålitelig leverandør demonstrerer aktivt pålitelighet og streng overholdelse av industri. De fungerer som en strategisk partner i stedet for bare en transaksjonsleverandør.
Anskaffe aldri råvarer uten å verifisere Mill Test Certificates (MTCs). Disse essensielle dokumentene bekrefter den nøyaktige kjemiske sammensetningen. De beskriver også de nøyaktige mekaniske egenskapene til din spesifikke batch. Du bør kreve dokumentasjon av ISO 9001 (Kvalitetsledelse) og ISO 14001 (Environmental Management). Dette beviser deres strukturelle forpliktelse til å produsere kvalitet og bærekraftig miljøpraksis.
Implementering krever evaluering av praktiske operasjonelle begrensninger. Du må tilpasse leverandørens minimumsordremengder (MOQs) med din nåværende lagerstrategi. En Just-in-Time (JIT) produksjonsstrategi krever betydelig lavere MOQs og hyppige leveranser. Tilnærminger til bulklager drar fordel av høyere volumrabatter, men binder opp kapital.
Vurder leverandørens emballasjestandarder strengt. Diskuter 'øye-til-himmel' versus 'øye-til-vegg' palleteringsorientering. Ditt valg avhenger helt av anleggets gaffeltruck- og kranhåndteringsevne. Fuktbarriereinnpakning forblir absolutt ikke omsettelig. Dårlig emballasje fører direkte til transportskader. Du vil møte vannflekker, hvitrustoksidasjon eller alvorlig kantbulk. Dette gjør hele masterspolen ubrukelig ved ankomst til kaien.
Verifiser ledetider og produksjonsskalerbarhet. Spør potensielle partnere om deres innenlandske lagerbeholdning kontra internasjonale importtider. Forsyningskjeder er fortsatt sårbare for geopolitiske endringer og overbelastning av havner. Denne åpenheten beskytter din daglige drift mot plutselige materialmangel.
Beste praksis for leverandørkontroll:
Be om små prøvespoler for å teste på ditt spesifikke rulleformingsmaskineri før du legger inn bulkbestillinger.
Bekreft at leverandøren bruker ISPM-15-kompatibel treemballasje for alle internasjonale forsendelser for å unngå tollforsinkelser.
Etabler klare toleranseavtaler skriftlig angående tykkelse, bredde og camber før du signerer innkjøpsordrer.
Konklusjon
Å fullføre metallinnkjøpet krever nøye, flerdimensjonal justering. Du må faglig tilpasse spesifikke legeringskvaliteter, temperamenter og overflatefinisher til dine unike brukskrav. Langsiktig suksess avhenger også helt av å velge en leverandør som garanterer stramme produksjonstoleranser og robust logistikk. Hver avgjørelse du tar langs denne kjeden påvirker produksjonshastighet og sluttproduktkvalitet.
Vi oppfordrer deg sterkt til å ta proaktive neste skritt i dag. Be om en materialprøve for å teste direkte på ditt eget produksjonsmaskineri. Gjennomgå tekniske datablader grundig sammen med ingeniørteamet ditt. Planlegg en omfattende konsultasjon med en kvalifisert metallurg eller teknisk salgsingeniør. Disse spesifikke handlingene hjelper deg med å fullføre de eksakte spesifikasjonene dine og forhindre kostbare innkjøpsfeil i etterkant.
FAQ
Spørsmål: Hva er standardtykkelsen for trimspole i aluminium?
A: Aluminium trim coil varierer vanligvis mellom 0,019' og 0,024' i tykkelse. 0,019' gauge gir utmerket fleksibilitet for standard boliginnpakning og intrikate bøyninger. Den tykkere 0,024' gauge gir forbedret bulkmotstand for krevende kommersielle bruksområder eller miljøer med tungt vær. Kontroller alltid bremsepressevnen før du velger en måler.
Spørsmål: Hvordan beregnes vekten av en aluminiumsspole?
A: Du beregner vekt ved å bruke en grunnleggende formel for volum og tetthet. Multipliser bredden, tykkelsen og den totale lengden for å finne kubikkvolumet. Deretter multipliserer du dette volumet med tettheten til aluminium, som er omtrent 2,7 gram per kubikkcentimeter. Nøyaktige vektberegninger er fortsatt avgjørende for å optimalisere fraktlogistikken og administrere fraktkapasiteter på flatbed.
Spørsmål: Hva er holdbarheten til aluminiumsspole med møllefinish?
A: Mill finish coils holder vanligvis en holdbarhet på rundt seks måneder når de oppbevares riktig innendørs. Langtidslagring øker den naturlige oksidasjonsrisikoen betydelig, spesielt i fuktige eller fluktuerende miljøer. Du må oppbevare materialet i klimakontrollert lager. La alltid den originale fabrikkens fuktsperreemballasje være helt intakt til produksjonen fysisk starter.
Shandong Sino Steel Co., Ltd. er et omfattende selskap for stålproduksjon og handel. Virksomheten omfatter produksjon, prosessering, distribusjon, logistikk og import og eksport av stål.