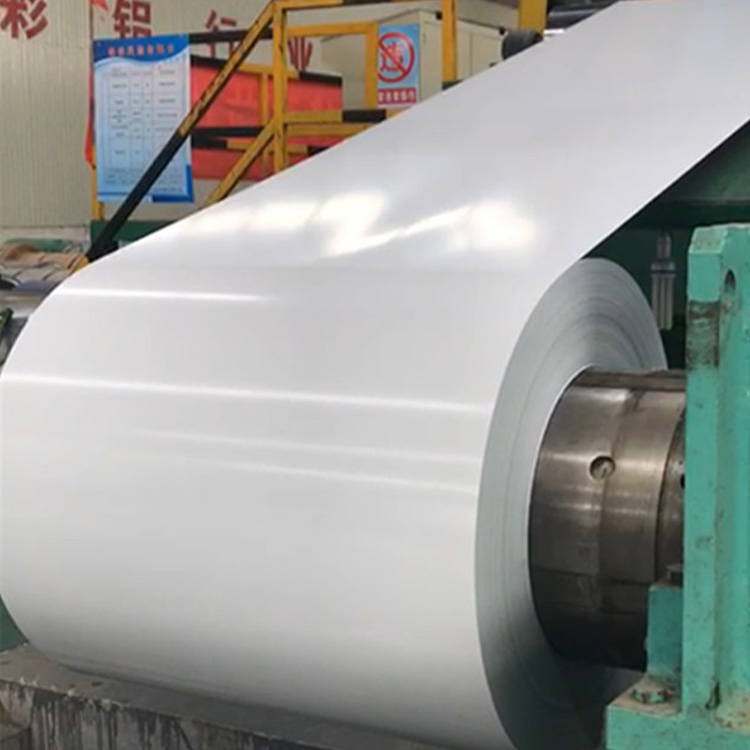
Pramoninių metalų tiekimas reikalauja subtilaus balanso. Turite nuolat vertinti medžiagų našumą su sąnaudų efektyvumu ir tiekimo grandinės patikimumu. Metalai sudaro šiuolaikinių gamybos linijų stuburą. Nors aliuminio ritė veikia kaip pagrindinė žaliava statybos, automobilių ir gamybos sektoriuose, o pagrindiniai jos niuansai yra tikrai svarbūs. Tikslių specifikacijų pasirinkimas tiesiogiai lemia bendrą jūsų projekto gyvybingumą. Neatitinkami medžiagų pasirinkimai dažnai sumažina produkto naudojimo trukmę ir padidina veiklos biudžetą.
Sukūrėme šį išsamų vadovą, kad padėtume sistemingai priimti šiuos svarbius sprendimus. Čia rasite tvirtą techninio ir komercinio vertinimo sistemą. Ši sistema moko, kaip pasirinkti idealų lydinį, nustatyti optimalią paviršiaus apdailą ir pasirinkti patikimą tiekėją. Taikydami šias įžvalgas galite veiksmingai sumažinti pirkimo riziką ir užtikrinti nuolatinę gamybos sėkmę.
Key Takeaways
Medžiagų išlygiavimas: tinkamos lydinio klasės pasirinkimas (pvz., 3003 ir 5052) turi tiesioginės įtakos formavimui, konstrukcijos vientisumui ir projekto atitikčiai.
Apdorojimo kokybė: gamybos proceso supratimas padeda pirkėjams pastebėti svarbiausius kokybės rodiklius, tokius kaip matuoklio nuokrypiai ir krašto sąlygos.
Apdailos pasekmės: norint nurodyti malūno apdailą, o ne dengtą variantą, reikia pasverti greitą sutaupymą ir ilgalaikį poveikį aplinkai.
Tiekėjo patikrinimas: patikimas tiekėjas turi pasiūlyti skaidrius malūno bandymo sertifikatus (MTC), nuoseklų pristatymo laiką ir tvirtą gabenimo pakuotę.
Aliuminio ritinių medžiagos vaidmuo pramonėje
Neatitinkamos medžiagų specifikacijos dažnai sukelia rimtų gamybos defektų. Lenkimo metu galite įtrūkti. Ankstyvas lauko gedimas taip pat atsiranda, kai aplinkos sąlygos viršija medžiagų ribas. Renkantis tinkamą aliuminio ritės medžiaga tiesiogiai išsprendžia šias pagrindines verslo problemas. Inžinieriai turi apibrėžti aiškius sėkmės kriterijus kiekvienam projekto etapui. Tai apima stiprumo ir svorio santykio subalansavimą ir būtiną atsparumą korozijai. Šilumos laidumas taip pat atlieka gyvybiškai svarbų vaidmenį atsižvelgiant į galutinio naudojimo aplinką.
Skirtingoms programoms reikalingi labai skirtingi našumo rodikliai. Architektūrinei dangai reikalingas didelis atsparumas oro sąlygoms ir atsparumas vėjo apkrovai. Ir atvirkščiai, vidiniams ŠVOK pelekams reikia puikių šilumos perdavimo galimybių ir greito šilumos išsklaidymo. Pasirinkus bendrą metalą, abiejuose scenarijuose našumas dažnai būna prastesnis.
Metalai, tokie kaip plienas, turi didesnį pradinį tempimo stiprumą. Tačiau aliuminis šiuolaikinei pramonei suteikia išskirtinių pagrindinių pranašumų. Didelis perdirbamumas atitinka tvarios gamybos tikslus ir ekologiškų pastatų sertifikatus. Nuspėjamas apdirbamumas pagreitina nuolatines gamybos linijas. Jums taip pat naudinga išskirtinai žemi priežiūros reikalavimai, palyginti su sunkesniais ar koroziškesniais metalais.
Dažna klaida: pirkėjai dažnai per daug nurodo medžiagos stiprumą. Jie mano, kad kietesni metalai duoda geresnius galutinius produktus. Šis metodas dažnai sumažina formuojamumą. Tai sukelia nematomus mikrolūžius atliekant didelės spartos štampavimo operacijas.
Aliuminio ritės gamybos procesas: kokybės rodikliai, kuriuos reikia stebėti
Suprasdamas, aliuminio ritės gamybos procesas padeda pastebėti svarbiausius kokybės rodiklius. Pirkėjai šias žinias naudoja kaip vertinimo objektyvą ilgalaikiam rizikos mažinimui. Gamybos procesas apima kelis labai tikslius veiksmus. Kiekviename etape pateikiami galimi kintamieji.
Liejimas: malūnuose naudojamos tiesioginio šaldymo (DC) liejimo arba nuolatinio liejimo technologijos. Jie sukuria didelius, vienodus aliuminio luitus arba ištisinius lakštus iš išlydyto metalo.
Karštas valcavimas: Sunkiosios pramoninės mašinos šildo aliuminį. Tada jis išlygina luitą į daug storesnį preliminarų lakštą.
Šaltasis valcavimas: kambario temperatūros volai sumažina lakštą iki galutinio tikslaus storio. Šis etapas labai įtakoja medžiagos paviršiaus kokybę.
Pjaustymas: tikslūs sukamieji peiliai supjausto plačią pagrindinę ritę į specifinius siaurus pločius, kurių reikalauja galutiniai vartotojai.
Šio proceso metu turite stebėti konkrečius matmenų nuokrypius. Šaltojo valcavimo skirtumai neigiamai veikia automatines štampavimo operacijas. Ritinio formavimo linijos greitai užstringa, kai storis svyruoja už priimtinų ribų. Net kelių tūkstantųjų colių dispersija sutrikdo kalibravimą.
Terminis apdorojimas stipriai veikia temperamentą ir kietumą. Nuoseklus atkaitinimas apsaugo nuo medžiagos atsitraukimo gamybos metu. Tai užtikrina vienodą grūdelių struktūrą per visą ritės ilgį. Be tinkamo atkaitinimo metalas lenkimo metu elgiasi nenuspėjamai.
Pjovimo kokybė yra tokia pat svarbi kaip riedėjimo tikslumas. Jums reikia absoliučiai nesubraižytų kraštų ir tvirtos ritės įtempimo. Laisvos ritės arba šiurkščios briaunos sukelia kliūtis gaminant nepertraukiamą tiekimą. Tai sustabdo gamybą, eikvoja žaliavą ir sugadina brangius formavimo štampelius.
Aliuminio ritės kokybės įvertinimas jūsų projektui
Vertinant aliuminio ritės rūšys užtikrina, kad sprendimai atitiktų projekto poreikius. Pramonė skirsto lydinius į atskiras serijas pagal jų pirminę cheminę sudėtį. Kiekviena serija atitinka skirtingus mechaninius reikalavimus.
1000 serijoje yra komerciškai gryno aliuminio. Tokiose klasėse kaip 1050 ir 1100 yra daugiau nei 99% aliuminio. Jie pasižymi puikiu šilumos ir elektros laidumu. Tačiau jie turi mažą mechaninį stiprumą. Šie lydiniai geriausiai tinka cheminio apdorojimo įrangai, apšvietimo atšvaitams ir sudėtingai dekoratyvinei apdailai.
3000 serija naudojama kaip bendrosios paskirties standartas visose konstrukcijose. Mills legiruoja šias rūšis naudodami manganą. Šis papildymas padidina stiprumą maždaug 20%, palyginti su 1000 serija. Tokios markės kaip 3003 ir 3105 užtikrina vidutinį stiprumą ir puikų formavimąsi. Jas rasite standartinėse stogo dangų plokštėse, lietaus latakuose ir architektūrinėse apdailos srityse.
5000 serija naudoja magnį, kad pagerintų struktūrą. Tokios klasės kaip 5052 pasižymi dideliu atsparumu tempimui ir išskirtiniu jūrinio atsparumo korozijai. Jie veiksmingai atsparūs sūraus vandens purslams. Šios klasės tebėra privalomos konstrukcinėms plokštėms, degalų bakams ir sunkiojo transporto komponentams.
Jūsų pasirinkimo sistema turi tiksliai nustatyti konkrečius formavimo poreikius. Įvertinkite reikiamą atsparumą tempimui ir aplinkos poveikį atsižvelgiant į konkrečius lydinio temperamentus. Pavyzdžiui, H14 temperamentas (pusiau kietas) labai skiriasi nuo H24 temperamento (pusiau kietas ir iš dalies atkaitintas) lankstumu ir atsparumu įtrūkimams esant siauro spindulio posūkiams.
Paviršiaus apdorojimas: frezavimo aliuminio ritė ir dengtos galimybės
Paviršiaus apdorojimas diktuoja ir estetinį patrauklumą, ir ilgalaikį atsparumą aplinkai. Suprasdami šias apdailos medžiagas, išvengsite brangių priešlaikinių pakeitimų.
Kas tiksliai yra a malūno apdailos aliuminio ritė ? Jis atrodo neapdorotas, neapdorotas tiesiai iš valcavimo staklyno. Galite pastebėti lengvą paviršiaus oksidaciją arba labai neryškias, matomas riedėjimo linijas. Ši apdaila išsiskiria paslėptais konstrukciniais komponentais. Jis puikiai tinka vidinėms ŠVOK dalims, važiuoklės korpusams ir šiluminiams barjerams. Tai taip pat gerai tinka gamintojams, kurie naudoja savo apdailos linijas po gamybos. Šiais konkrečiais naudojimo atvejais svarbiausias prioritetas išlieka sąnaudų efektyvumas.
Dengtos ir anoduotos alternatyvos tarnauja visiškai skirtingiems tikslams. Gamintojai taiko specializuotas dažų sistemas, kol ritė pasiekia jūsų įmonę. Spalvotos ritės dažnai naudoja PE (poliesterio) arba PVDF (polivinilideno fluorido) dažų sistemas.
PE (poliesterio) dangos: užtikrina ekonomišką, gyvybingą apdailą. Jie geriausiai tinka naudoti viduje arba išorėje esant švelnioms oro sąlygoms.
PVDF dangos: turi ypač stiprius anglies-fluoro ryšius. Jie reikalingi aukščiausios klasės architektūrinėms reikmėms, kurioms reikalingas stiprus atsparumas UV spinduliams. Jie dešimtmečius apsaugo nuo išblukimo ir kreidos ant išorinių pastatų fasadų.
Turite atidžiai įvertinti šį apdailos matmenį. Palyginkite išankstines iš anksto nudažytų ritinių kainas su vidaus dažymo kliūtimis. Didelės gamyklos apdailos oksidacijos rizikos veiksnys atšiaurioje pakrantės ar pramoninėje aplinkoje. Įsigijus iš anksto nudažytą medžiagą, jūsų įmonėje taip pat pašalinama lakiųjų organinių junginių (LOJ) emisija. Tai supaprastina aplinkosaugos atitikties ataskaitas.
Diagramos pavadinimas: malūno apdaila ir padengtos apdailos charakteristikos
Funkcija
Malūno apdaila
Padengtas PE
Padengtas PVDF
Vizualinė išvaizda
Neapdorotos, metalinės, nežymios riedėjimo linijos
Blizgus arba matinis, plati spalvų įvairovė
Aukščiausios kokybės matinis arba metalinis, labai vientisas
Atsparumas UV ir oro sąlygoms
Žemas (linkęs į natūralią oksidaciją)
Vidutinis (tinka švelniam klimatui)
Išskirtinis (idealiai tinka esant atšiauriai saulei)
Išankstinė kaina
Žemiausias
Vidutinis
Aukščiausias
Kaip įvertinti ir į sąrašą įtraukti aliuminio ritinių tiekėjus
Bendradarbiavimas su dešiniaisiais aliuminio ritės tiekėjas apsaugo visą jūsų gamybos grafiką. Patikimas pardavėjas aktyviai demonstruoja patikimumą ir griežtą pramonės atitiktį. Jie veikia kaip strateginis partneris, o ne tik sandorio pardavėjas.
Niekada neįsigykite žaliavų nepatikrinę malūno bandymo sertifikatų (MTC). Šie esminiai dokumentai patvirtina tikslią cheminę sudėtį. Jie taip pat išsamiai apibūdina tikslias konkrečios partijos mechanines savybes. Turėtumėte reikalauti ISO 9001 (kokybės vadybos) ir ISO 14001 (aplinkos vadybos) dokumentų. Tai įrodo jų struktūrinį įsipareigojimą siekti gamybos kokybės ir tvarios aplinkosaugos praktikos.
Įgyvendinant reikia įvertinti praktinius veiklos apribojimus. Turite suderinti tiekėjo minimalius užsakymo kiekius (MOQ) su dabartine atsargų strategija. „Just-in-Time“ (JIT) gamybos strategija reikalauja žymiai mažesnių MOQ ir dažnų pristatymų. Masinio sandėliavimo metodams taikomos didesnės apimties nuolaidos, tačiau pririšamas kapitalas.
Griežtai įvertinkite tiekėjo pakavimo standartus. Aptarkite 'akis į dangų' ir 'akis iki sienos' paletavimo orientacijas. Jūsų pasirinkimas visiškai priklauso nuo jūsų įrenginio šakinio krautuvo ir krano valdymo galimybių. Drėgmės barjero įvyniojimas lieka visiškai nediskutuotinas. Netinkama pakuotė tiesiogiai sukelia žalą transportuojant. Susidursite su vandens dėmėmis, baltųjų rūdžių oksidacija arba stipriais kraštų įlenkimais. Dėl to visa pagrindinė ritė bus netinkama naudoti atvykus į jūsų doką.
Patikrinkite pristatymo laiką ir gamybos mastelį. Paklauskite būsimų partnerių apie jų vidaus atsargų atsargas ir tarptautinio importo tranzito laiką. Tiekimo grandinės išlieka pažeidžiamos dėl geopolitinių pokyčių ir uostų perkrovos. Šis skaidrumas apsaugo jūsų kasdienes operacijas nuo staigaus medžiagų trūkumo.
Geriausia tiekėjų tikrinimo praktika:
Prieš pateikdami masinius užsakymus, paprašykite mažų ritinių pavyzdžių, kad jie išbandytų jūsų konkrečias ritininio formavimo mašinas.
Įsitikinkite, kad tiekėjas visoms tarptautinėms siuntoms naudoja ISPM-15 atitinkančią medinę pakuotę, kad išvengtumėte muitinės vėlavimų.
Prieš pasirašydami pirkimo užsakymus, sudarykite aiškias tolerancijos sutartis raštu dėl storio, pločio ir kampo.
Išvada
Norint užbaigti metalo įsigijimą, reikia kruopštaus kelių matmenų išlyginimo. Turite meistriškai suderinti konkrečias lydinio klases, atsparumą ir paviršiaus apdailą pagal savo unikalius naudojimo poreikius. Ilgalaikė sėkmė taip pat visiškai priklauso nuo tiekėjo, kuris garantuoja griežtas gamybos tolerancijas ir patikimą logistiką, pasirinkimo. Kiekvienas sprendimas, kurį priimate šioje grandinėje, turi įtakos gamybos greičiui ir galutinio produkto kokybei.
Labai raginame imtis aktyvių tolesnių veiksmų šiandien. Paprašykite medžiagos pavyzdžio, kad galėtumėte išbandyti tiesiogiai savo gamybos mašinoje. Kartu su savo inžinierių komanda atidžiai peržiūrėkite techninių duomenų lapus. Suplanuokite išsamią kvalifikuoto metalurgo arba techninio pardavimo inžinieriaus konsultaciją. Šie konkretūs veiksmai padeda užbaigti tikslias specifikacijas ir išvengti brangių pirkimų klaidų.
DUK
Kl .: koks yra standartinis aliuminio apdailos ritės storis?
A: Aliuminio apdailos ritė paprastai svyruoja nuo 0,019 iki 0,024 colio storio. 0,019 colio matuoklis suteikia puikų lankstumą standartiniam gyvenamųjų patalpų apvyniojimui ir sudėtingam lenkimui. Storesnis 0,024 colio matuoklis užtikrina didesnį atsparumą įlenkimams, naudojant sudėtingas komercines programas arba esant sunkioms oro sąlygoms. Prieš rinkdamiesi matuoklį, visada patikrinkite savo stabdžių spaudimo galimybes.
K: Kaip apskaičiuojamas aliuminio ritės svoris?
A: Svorį apskaičiuojate naudodami pagrindinę tūrio ir tankio formulę. Padauginkite plotį, storį ir bendrą ilgį, kad rastumėte kubinį tūrį. Tada padauginkite šį tūrį iš aliuminio tankio, kuris yra maždaug 2,7 gramo kubiniame centimetre. Tikslūs svorio skaičiavimai išlieka būtini, siekiant optimizuoti gabenimo logistiką ir valdyti plokščių krovinių pajėgumus.
Kl .: Koks yra malūno apdailos aliuminio ritės galiojimo laikas?
A: Malūnų apdailos ritės paprastai galioja maždaug šešis mėnesius, kai jos tinkamai laikomos patalpose. Ilgalaikis saugojimas žymiai padidina natūralios oksidacijos riziką, ypač drėgnoje arba svyruojančioje aplinkoje. Medžiagą turite laikyti sandėliuose, kuriuose kontroliuojamas klimatas. Visada palikite originalią gamyklinę drėgmės barjero pakuotę visiškai nepažeistą, kol fiziškai prasidės gamyba.
Shandong Sino Steel Co., Ltd. yra visapusiška plieno gamybos ir prekybos įmonė. Jos veikla apima plieno gamybą, perdirbimą, platinimą, logistiką ir importą bei eksportą.