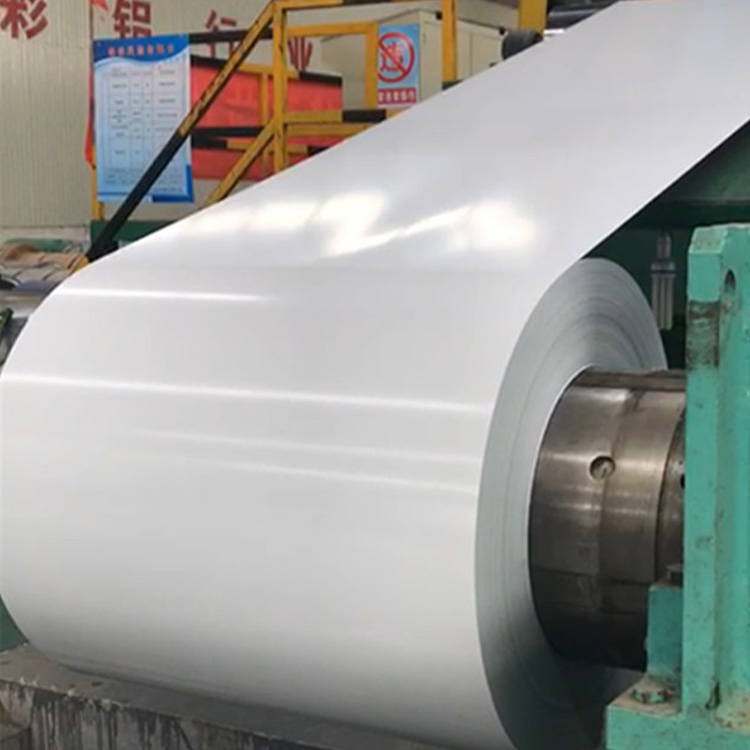
L’approvvigionamento di metalli industriali richiede un delicato equilibrio. È necessario valutare costantemente le prestazioni dei materiali rispetto all'efficienza dei costi e all'affidabilità della catena di fornitura. I metalli costituiscono la spina dorsale delle moderne linee di produzione. Mentre La bobina di alluminio funge da materia prima fondamentale nei settori dell'edilizia, automobilistico e manifatturiero, le sue sfumature sottostanti contano davvero. La selezione delle specifiche precise determina direttamente la fattibilità complessiva del progetto. La scelta inadeguata dei materiali spesso compromette la durata del prodotto e gonfia i budget operativi.
Abbiamo creato questa guida completa per aiutarti a orientarti sistematicamente in queste decisioni critiche. Qui scoprirai un solido quadro di valutazione tecnica e commerciale. Questo quadro ti insegna come selezionare la lega ideale, determinare la finitura superficiale ottimale e controllare un fornitore affidabile. Applicando queste informazioni è possibile mitigare efficacemente i rischi di approvvigionamento e garantire un successo produttivo costante.
Punti chiave
Allineamento dei materiali: la scelta del giusto grado di lega (ad esempio, 3003 rispetto a 5052) ha un impatto diretto sulla formabilità, sull'integrità strutturale e sulla conformità del progetto.
Qualità di lavorazione: comprendere il processo di produzione aiuta gli acquirenti a individuare indicatori di qualità critici, come tolleranze di calibro e condizioni dei bordi.
Implicazioni relative alla finitura: specificare la finitura in cartiera rispetto alle opzioni rivestite richiede di valutare i risparmi sui costi immediati rispetto all'esposizione ambientale a lungo termine.
Controllo dei fornitori: un fornitore affidabile deve offrire certificati di test di produzione trasparenti (MTC), tempi di consegna coerenti e imballaggi robusti per il trasporto.
Il ruolo del materiale della bobina in alluminio nelle applicazioni industriali
Specifiche dei materiali non corrispondenti spesso portano a gravi difetti di produzione. Potrebbero verificarsi delle crepe durante le operazioni di piegatura. Il guasto prematuro del campo si verifica anche quando le condizioni ambientali superano i limiti del materiale. Scegliere il giusto il materiale della bobina in alluminio risolve direttamente questi problemi aziendali principali. Gli ingegneri devono definire chiari criteri di successo per ogni fase del progetto. Ciò comporta il bilanciamento del rapporto resistenza/peso con la necessaria resistenza alla corrosione. Anche la conduttività termica gioca un ruolo vitale in base all’ambiente di utilizzo finale.
Applicazioni diverse richiedono parametri prestazionali molto diversi. Il rivestimento architettonico richiede un'elevata resistenza agli agenti atmosferici e al carico del vento. Al contrario, le alette HVAC interne richiedono capacità di trasferimento termico superiori e una rapida dissipazione del calore. La selezione di un metallo generico spesso porta a prestazioni inferiori alla media in entrambi gli scenari.
I metalli come l'acciaio offrono una resistenza alla trazione di base più elevata. Tuttavia, l’alluminio offre vantaggi fondamentali distinti per l’industria moderna. L’elevata riciclabilità fa appello agli obiettivi di produzione sostenibile e alle certificazioni di bioedilizia. La lavorabilità prevedibile accelera le linee di produzione continue. Beneficerete inoltre di requisiti di manutenzione eccezionalmente bassi rispetto ai metalli più pesanti o più corrosivi.
Errore comune: gli acquirenti spesso specificano eccessivamente la resistenza del materiale. Presumono che i metalli più duri producano prodotti finali migliori. Questo approccio spesso riduce la formabilità. Provoca microfratture invisibili durante le operazioni di stampaggio ad alta velocità.
Il processo di produzione delle bobine di alluminio: indicatori di qualità da tenere d'occhio
Comprendere il Il processo di produzione delle bobine di alluminio aiuta a individuare indicatori di qualità critici. Gli acquirenti utilizzano questa conoscenza come lente di valutazione per la mitigazione del rischio a lungo termine. Il percorso di produzione prevede diverse fasi estremamente precise. Ogni fase introduce potenziali variabili.
Colata: gli stabilimenti utilizzano tecnologie di colata Direct Chill (DC) o di colata continua. Creano lingotti di alluminio grandi e uniformi o fogli continui da metallo fuso.
Laminazione a caldo: i macchinari industriali pesanti riscaldano l'alluminio. Quindi appiattisce il lingotto in un foglio preliminare molto più spesso.
Laminazione a freddo: i rulli a temperatura ambiente riducono la lamiera al suo preciso spessore finale. Questa fase influenza fortemente la qualità della superficie del materiale.
Taglio: le lame rotanti di precisione tagliano l'ampia bobina principale nelle larghezze strette e specifiche richieste dagli utenti finali.
È necessario monitorare le tolleranze dimensionali specifiche durante questo processo. La variazione nella laminazione a freddo influisce negativamente sulle operazioni di stampaggio automatizzate. Le linee di profilatura si inceppano rapidamente quando lo spessore oscilla oltre i margini accettabili. Anche una variazione di pochi millesimi di pollice disturba la calibrazione.
Il trattamento termico influisce pesantemente sulla tempra e sulla durezza. La ricottura coerente previene il ritorno elastico del materiale durante la fabbricazione. Garantisce una struttura dei grani uniforme su tutta la lunghezza della bobina. Senza un'adeguata ricottura, il metallo si comporta in modo imprevedibile durante la piegatura.
La qualità del taglio è importante tanto quanto la precisione della laminazione. Sono necessari bordi assolutamente privi di bave e una tensione di avvolgimento elevata. Bobine allentate o bordi irregolari causano intoppi nella produzione ad alimentazione continua. Ciò arresta la produzione, spreca la materia prima e danneggia costosi stampi di formatura.
Valutazione delle qualità dei coil di alluminio per il tuo progetto
Valutare I tipi di coil in alluminio garantiscono la corrispondenza delle soluzioni alle esigenze del progetto. L'industria classifica le leghe in serie distinte in base alla loro composizione chimica primaria. Ciascuna serie soddisfa diversi requisiti meccanici.
La serie 1000 è caratterizzata da alluminio commercialmente puro. Gradi come 1050 e 1100 contengono oltre il 99% di alluminio. Offrono un'eccellente conduttività termica ed elettrica. Possiedono però una bassa resistenza meccanica. Queste leghe funzionano meglio per apparecchiature di trattamento chimico, riflettori di illuminazione e intricate finiture decorative.
La serie 3000 funge da standard generale in tutta la costruzione. Gli stabilimenti legano questi gradi utilizzando manganese. Questa aggiunta aumenta la resistenza di circa il 20% rispetto alla serie 1000. Gradi come 3003 e 3105 forniscono resistenza moderata e formabilità eccellente. Li troverete standard nei pannelli per coperture, nelle grondaie e nelle applicazioni di rifiniture architettoniche.
La serie 5000 utilizza il magnesio per un significativo miglioramento strutturale. Gradi come il 5052 offrono un'elevata resistenza alla trazione e un'eccezionale resistenza alla corrosione di tipo marino. Resistono efficacemente agli spruzzi di acqua salata. Questi gradi rimangono obbligatori per pannelli strutturali, serbatoi di carburante e componenti per trasporti pesanti.
Il quadro di selezione deve mappare accuratamente le esigenze specifiche di formabilità. Valuta la resistenza alla trazione richiesta e l'esposizione ambientale rispetto a specifici stati di lega. Ad esempio, uno stato H14 (semi-duro) differisce significativamente da uno stato H24 (semi-duro e parzialmente ricotto) per quanto riguarda la flessibilità e la resistenza alle cricche durante piegature a raggio stretto.
Titolo della tabella: Confronto delle categorie comuni di leghe
Serie in lega
Elemento legante primario
Caratteristiche chiave
Applicazioni tipiche
Serie 1000 (ad esempio, 1050, 1100)
Nessuno (99%+alluminio puro)
Alta conduttività, massima formabilità, bassa resistenza.
Attrezzature chimiche, scambiatori di calore, riflettori di illuminazione.
Serie 3000 (ad esempio, 3003, 3105)
Manganese
Resistenza moderata, eccellente resistenza alla corrosione, altamente formabile.
Coperture, grondaie, rivestimenti in lamiera, lattine per bevande.
Serie 5000 (ad esempio, 5052)
Magnesio
Elevata resistenza alla trazione, resistenza superiore alla corrosione marina.
Componenti marini, recipienti a pressione, pannelli strutturali.
Trattamenti superficiali: bobina in alluminio con finitura di laminazione e opzioni rivestite
I trattamenti superficiali determinano sia l’aspetto estetico che la resilienza ambientale a lungo termine. Comprendere queste finiture previene costose sostituzioni premature.
Che cosa è esattamente a bobina in alluminio con finitura fresata ? Presenta un aspetto grezzo, non trattato direttamente dal laminatoio. Potresti notare una leggera ossidazione superficiale o linee di rotolamento molto deboli e visibili. Questa finitura eccelle nei componenti strutturali nascosti. Funziona perfettamente per parti HVAC interne, involucri di chassis e barriere termiche. Funziona bene anche per i produttori che gestiscono le proprie linee di finitura post-fabbricazione. L’efficienza dei costi rimane la massima priorità in questi casi d’uso specifici.
Le alternative rivestite e anodizzate hanno scopi completamente diversi. I produttori applicano sistemi di verniciatura specializzati prima che la bobina raggiunga la vostra struttura. Le bobine rivestite a colori utilizzano spesso sistemi di verniciatura PE (poliestere) o PVDF (polivinilidene fluoruro).
Rivestimenti in PE (poliestere): forniscono una finitura economica e vivace. Funzionano meglio per applicazioni interne o ambienti esterni con condizioni climatiche miti.
Rivestimenti PVDF: contengono legami carbonio-fluoro eccezionalmente forti. Questi sono necessari per applicazioni architettoniche di fascia alta che richiedono un'intensa resistenza ai raggi UV. Prevengono per decenni lo scolorimento e lo sfarinamento delle facciate esterne degli edifici.
È necessario valutare attentamente questa dimensione di finitura. Confronta il costo iniziale del coil preverniciato con i colli di bottiglia della verniciatura interna. Considera il grave rischio di ossidazione della finitura della laminazione in ambienti costieri o industriali difficili. L'acquisto di materiale preverniciato elimina anche le emissioni di composti organici volatili (COV) nella vostra struttura. Ciò semplifica il reporting sulla conformità ambientale.
Titolo del grafico: Caratteristiche della finitura di laminazione e della finitura rivestita
Caratteristica
Finitura del mulino
Rivestimento in PE
Rivestimento in PVDF
Aspetto visivo
Linee grezze, metalliche, leggermente ondulate
Lucido o opaco, ampia varietà di colori
Premium opaco o metallico, altamente uniforme
Resistenza ai raggi UV e agli agenti atmosferici
Basso (incline all'ossidazione naturale)
Moderato (buono per climi miti)
Eccezionale (ideale per l'esposizione al sole intenso)
Costo iniziale
Il più basso
Moderare
Più alto
Come valutare e selezionare un fornitore di bobine di alluminio
Collaborare con la destra Il fornitore di bobine di alluminio protegge l'intero programma di produzione. Un fornitore affidabile dimostra attivamente affidabilità e rigorosa conformità del settore. Agiscono come partner strategico piuttosto che come semplice fornitore transazionale.
Non procurarsi mai materie prime senza verificare i certificati di test della fabbrica (MTC). Questi documenti essenziali confermano l'esatta composizione chimica. Inoltre descrivono in dettaglio le proprietà meccaniche precise del tuo lotto specifico. Dovresti richiedere la documentazione ISO 9001 (Gestione della qualità) e ISO 14001 (Gestione ambientale). Ciò dimostra il loro impegno strutturale verso la qualità della produzione e le pratiche ambientali sostenibili.
L’implementazione richiede la valutazione dei vincoli operativi pratici. È necessario allineare le quantità minime di ordine del fornitore (MOQ) con la strategia di inventario attuale. Una strategia di produzione Just-in-Time (JIT) richiede MOQ significativamente più bassi e consegne frequenti. Gli approcci allo stoccaggio di grandi quantità beneficiano di sconti sui volumi più elevati ma vincolano il capitale.
Valutare rigorosamente gli standard di imballaggio dei fornitori. Discutere gli orientamenti di pallettizzazione 'occhio-cielo' e 'occhio-parete'. La vostra scelta dipende interamente dalle capacità di movimentazione dei carrelli elevatori e delle gru della vostra struttura. L'avvolgimento con barriera all'umidità rimane assolutamente non negoziabile. Un imballaggio scadente porta direttamente a danni da trasporto. Dovrai affrontare macchie d'acqua, ossidazione della ruggine bianca o gravi ammaccature sui bordi. Ciò rende l'intera bobina principale inutilizzabile all'arrivo al molo.
Verificare i tempi di consegna e la scalabilità della produzione. Chiedi ai potenziali partner informazioni sulle loro riserve azionarie nazionali rispetto ai tempi di transito delle importazioni internazionali. Le catene di approvvigionamento rimangono vulnerabili ai cambiamenti geopolitici e alla congestione dei porti. Questa trasparenza protegge le vostre operazioni quotidiane da improvvise carenze materiali.
Migliori pratiche per la valutazione dei fornitori:
Richiedi piccoli campioni di bobine da testare sul tuo macchinario specifico per la profilatura prima di effettuare ordini all'ingrosso.
Verifica che il fornitore utilizzi imballaggi in legno conformi allo standard ISPM-15 per tutte le spedizioni internazionali per evitare ritardi doganali.
Stabilire chiari accordi di tolleranza per iscritto riguardanti spessore, larghezza e curvatura prima di firmare gli ordini di acquisto.
Conclusione
La finalizzazione dell'approvvigionamento di metalli richiede un attento allineamento multidimensionale. È necessario abbinare in modo esperto tipi di leghe, stati e finiture superficiali specifici alle vostre specifiche esigenze applicative. Il successo a lungo termine dipende interamente anche dalla scelta di un fornitore che garantisca tolleranze di produzione strette e una logistica solida. Ogni decisione presa lungo questa catena influisce sulla velocità di produzione e sulla qualità del prodotto finale.
Ti invitiamo vivamente a compiere i prossimi passi proattivi oggi stesso. Richiedi un campione di materiale da testare direttamente sui tuoi macchinari di produzione. Esamina attentamente le schede tecniche insieme al tuo team di ingegneri. Pianifica una consulenza completa con un metallurgista qualificato o un ingegnere tecnico-commerciale. Queste azioni specifiche aiutano a finalizzare le vostre specifiche esatte e a prevenire costosi errori di approvvigionamento lungo la linea.
Domande frequenti
D: Qual è lo spessore standard per la bobina di rivestimento in alluminio?
R: La bobina di rivestimento in alluminio ha in genere uno spessore compreso tra 0,019' e 0,024'. Il calibro da 0,019' offre un'eccellente flessibilità per il rivestimento residenziale standard e le piegature complesse. Il calibro più spesso da 0,024' fornisce una maggiore resistenza alle ammaccature per applicazioni commerciali impegnative o ambienti con condizioni atmosferiche difficili. Verifica sempre le tue capacità di pressa freno prima di selezionare un manometro.
D: Come viene calcolato il peso di una bobina di alluminio?
R: Calcoli il peso utilizzando una formula fondamentale di volume e densità. Moltiplica la larghezza, lo spessore e la lunghezza totale per trovare il volume cubico. Quindi moltiplica questo volume per la densità dell'alluminio, che è di circa 2,7 grammi per centimetro cubo. I calcoli accurati del peso rimangono essenziali per ottimizzare la logistica delle spedizioni e gestire le capacità di trasporto dei pianali.
D: Qual è la durata di conservazione della bobina di alluminio con finitura laminata?
R: I coil con finitura laminata generalmente mantengono una durata di circa sei mesi se conservati adeguatamente al chiuso. Lo stoccaggio a lungo termine aumenta significativamente i rischi di ossidazione naturale, soprattutto in ambienti umidi o fluttuanti. È necessario conservare il materiale in magazzini climatizzati. Lasciare sempre l'imballaggio originale di barriera contro l'umidità completamente intatto fino all'inizio fisico della produzione.
Shandong Sino Steel Co., Ltd. è un'azienda globale per la produzione e il commercio di acciaio. La sua attività comprende la produzione, lavorazione, distribuzione, logistica e importazione ed esportazione di acciaio.