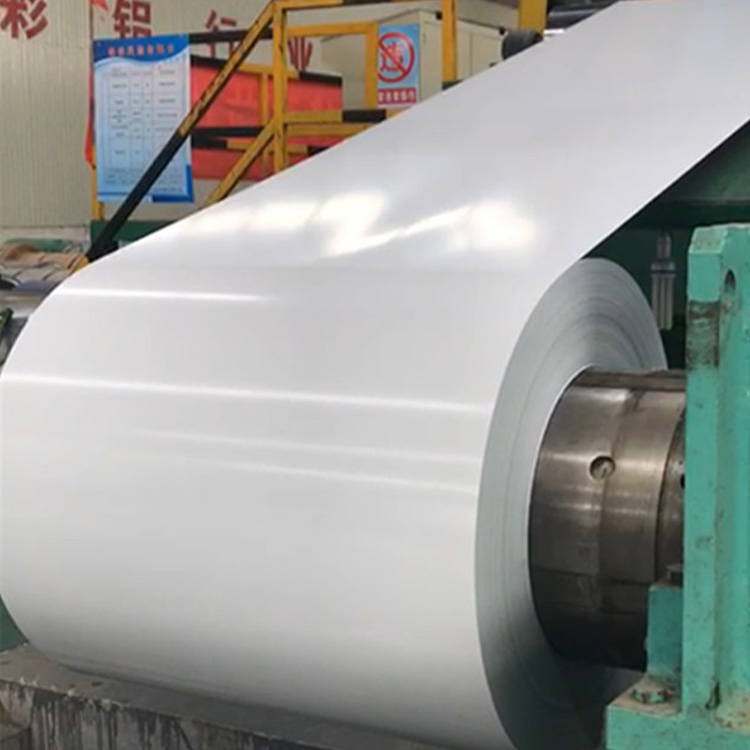
L’approvisionnement en métaux industriels nécessite un équilibre délicat. Vous devez constamment mettre en balance les performances des matériaux, la rentabilité et la fiabilité de la chaîne d’approvisionnement. Les métaux constituent l’épine dorsale des lignes de production modernes. Alors que La bobine d'aluminium agit comme une matière première fondamentale dans les secteurs de la construction, de l'automobile et de la fabrication, ses nuances sous-jacentes comptent vraiment. La sélection des spécifications précises dicte directement la viabilité globale de votre projet. Des choix de matériaux inadaptés compromettent souvent la durée de vie des produits et gonflent les budgets opérationnels.
Nous avons créé ce guide complet pour vous aider à prendre systématiquement ces décisions critiques. Vous découvrirez ici un cadre d’évaluation technique et commercial robuste. Ce cadre vous apprend à sélectionner l'alliage idéal, à déterminer la finition de surface optimale et à sélectionner un fournisseur fiable. En appliquant ces informations, vous pouvez atténuer efficacement les risques liés aux achats et garantir un succès de fabrication constant.
Points clés à retenir
Alignement des matériaux : le choix de la bonne nuance d'alliage (par exemple, 3003 ou 5052) a un impact direct sur la formabilité, l'intégrité structurelle et la conformité du projet.
Qualité de traitement : Comprendre le processus de fabrication aide les acheteurs à repérer les indicateurs de qualité critiques, tels que les tolérances des calibres et les conditions des bords.
Implications en matière de finition : La spécification d'une finition en usine par rapport aux options de revêtement nécessite de comparer les économies de coûts immédiates et l'exposition environnementale à long terme.
Vérification des fournisseurs : un fournisseur fiable doit proposer des certificats de test d'usine (MTC) transparents, des délais de livraison cohérents et un emballage de transport robuste.
Le rôle du matériau des bobines d'aluminium dans les applications industrielles
Des spécifications de matériaux incompatibles entraînent souvent de graves défauts de fabrication. Vous pourriez rencontrer des fissures lors des opérations de pliage. Une défaillance prématurée sur le terrain se produit également lorsque les conditions environnementales dépassent les limites des matériaux. Choisir le bon Le matériau de la bobine d'aluminium résout directement ces problèmes commerciaux fondamentaux. Les ingénieurs doivent définir des critères de réussite clairs pour chaque phase du projet. Cela implique d’équilibrer les rapports résistance/poids par rapport à la résistance à la corrosion nécessaire. La conductivité thermique joue également un rôle essentiel en fonction de l'environnement d'utilisation finale.
Différentes applications exigent des mesures de performances très différentes. Le revêtement architectural nécessite une résistance élevée aux intempéries et à la charge du vent. À l’inverse, les ailettes internes CVC exigent des capacités de transfert thermique supérieures et une dissipation thermique rapide. La sélection d’un métal générique conduit souvent à des performances médiocres dans les deux scénarios.
Les métaux comme l’acier offrent une résistance à la traction de base plus élevée. Cependant, l’aluminium offre des avantages fondamentaux distincts pour l’industrie moderne. Une recyclabilité élevée fait appel aux objectifs de fabrication durable et aux certifications de bâtiments écologiques. Une usinabilité prévisible accélère les lignes de production continue. Vous bénéficiez également de besoins d’entretien exceptionnellement faibles par rapport aux métaux plus lourds ou plus corrosifs.
Erreur courante : les acheteurs sur-spécifient souvent la résistance des matériaux. Ils supposent que les métaux plus durs donnent de meilleurs produits finaux. Cette approche réduit souvent la formabilité. Il provoque des micro-fractures invisibles lors des opérations d'emboutissage à grande vitesse.
Le processus de fabrication des bobines d’aluminium : les indicateurs de qualité à surveiller
Comprendre le Le processus de fabrication de bobines d’aluminium vous aide à repérer les indicateurs de qualité critiques. Les acheteurs utilisent ces connaissances comme outil d’évaluation pour atténuer les risques à long terme. Le parcours de production comporte plusieurs étapes très précises. Chaque étape introduit des variables potentielles.
Coulée : les usines utilisent des technologies de coulée Direct Chill (DC) ou de coulée continue. Ils créent de grands lingots d'aluminium uniformes ou des feuilles continues à partir de métal en fusion.
Laminage à chaud : Les machines industrielles lourdes chauffent l’aluminium. Il aplatit ensuite le lingot en une feuille préliminaire beaucoup plus épaisse.
Laminage à froid : les rouleaux à température ambiante réduisent la feuille à son épaisseur finale précise. Cette étape influence fortement la qualité de surface du matériau.
Refendage : des lames rotatives de précision coupent la large bobine principale en largeurs étroites spécifiques requises par les utilisateurs finaux.
Vous devez surveiller les tolérances dimensionnelles spécifiques au cours de ce processus. La variation du laminage à froid affecte négativement les opérations d’emboutissage automatisées. Les lignes de profilage se bloquent rapidement lorsque l'épaisseur fluctue au-delà des marges acceptables. Même un écart de quelques millièmes de pouce perturbe l’étalonnage.
Le traitement thermique a un impact important sur l'état et la dureté. Un recuit constant empêche le retour élastique du matériau pendant la fabrication. Il assure une structure de grain uniforme sur toute la longueur de la bobine. Sans un recuit approprié, le métal se comporte de manière imprévisible lors du pliage.
La qualité du refendage compte tout autant que la précision du laminage. Vous avez besoin de bords absolument sans bavures et d’une tension d’enroulement serrée. Les bobines lâches ou les bords rugueux provoquent des accrocs lors de la fabrication d’alimentation continue. Cela arrête la production, gaspille des matières premières et endommage des matrices de formage coûteuses.
Évaluation des qualités de bobines d'aluminium pour votre projet
Évaluation Les qualités de bobines d'aluminium vous garantissent d'adapter les solutions aux exigences du projet. L'industrie classe les alliages en séries distinctes en fonction de leur composition chimique primaire. Chaque série répond à différentes exigences mécaniques.
La série 1000 est composée d'aluminium commercialement pur. Les qualités comme 1050 et 1100 contiennent plus de 99 % d'aluminium. Ils offrent une excellente conductivité thermique et électrique. Cependant, ils possèdent une faible résistance mécanique. Ces alliages fonctionnent mieux pour les équipements de traitement chimique, les réflecteurs d’éclairage et les garnitures décoratives complexes.
La série 3000 sert de norme à usage général dans toute la construction. Les usines allient ces qualités en utilisant du manganèse. Cet ajout augmente la résistance d'environ 20 % par rapport à la série 1000. Les nuances comme 3003 et 3105 offrent une résistance modérée et une excellente formabilité. Vous les trouverez en standard dans les panneaux de toiture, les gouttières et les applications de garnitures architecturales.
La série 5000 utilise du magnésium pour une amélioration structurelle significative. Les nuances comme le 5052 offrent une résistance élevée à la traction et une résistance exceptionnelle à la corrosion de qualité marine. Ils résistent efficacement aux embruns salés. Ces qualités restent obligatoires pour les panneaux structurels, les réservoirs de carburant et les composants de transport lourd.
Votre cadre de sélection doit cartographier avec précision les besoins spécifiques en matière de formabilité. Évaluez la résistance à la traction et l'exposition environnementale requises par rapport à des états d'alliage spécifiques. Par exemple, un état H14 (mi-dur) diffère considérablement d'un état H24 (mi-dur et partiellement recuit) en ce qui concerne la flexibilité et la résistance aux fissures lors de courbures à rayon serré.
Titre du tableau : Comparaison des catégories d’alliages courantes
Équipements chimiques, échangeurs de chaleur, réflecteurs d'éclairage.
Série 3000 (par exemple, 3003, 3105)
Manganèse
Résistance modérée, excellente résistance à la corrosion, hautement formable.
Toiture, gouttières, bobines de garniture, canettes de boissons.
Série 5000 (par exemple, 5052)
Magnésium
Haute résistance à la traction, résistance supérieure à la corrosion marine.
Composants marins, appareils sous pression, panneaux structurels.
Traitements de surface : bobine d'aluminium à finition usinée par rapport aux options de revêtement
Les traitements de surface déterminent à la fois l’esthétique et la résilience environnementale à long terme. Comprendre ces finitions évite des remplacements prématurés coûteux.
Qu'est-ce qu'au juste un bobine d'aluminium de finition d'usine ? Il présente un aspect brut, non traité, directement sorti du laminoir. Vous remarquerez peut-être une légère oxydation de la surface ou des lignes de roulement très faibles et visibles. Cette finition excelle dans les composants structurels cachés. Il fonctionne parfaitement pour les pièces CVC internes, les boîtiers de châssis et les barrières thermiques. Cela fonctionne également bien pour les fabricants qui exploitent leurs propres lignes de finition post-fabrication. La rentabilité reste la priorité absolue dans ces cas d’utilisation spécifiques.
Les alternatives revêtues et anodisées servent à des fins totalement différentes. Les fabricants appliquent des systèmes de peinture spécialisés avant que la bobine n'atteigne votre installation. Les bobines à revêtement coloré utilisent souvent des systèmes de peinture PE (polyester) ou PVDF (fluorure de polyvinylidène).
Revêtements PE (polyester) : offrent une finition économique et éclatante. Ils fonctionnent mieux pour les applications intérieures ou extérieures avec des conditions météorologiques douces.
Revêtements PVDF : contiennent des liaisons carbone-fluor exceptionnellement fortes. Ceux-ci sont nécessaires pour les applications architecturales haut de gamme nécessitant une résistance intense aux UV. Ils empêchent la décoloration et le farinage sur les façades extérieures des bâtiments pendant des décennies.
Vous devez évaluer soigneusement cette dimension de finition. Comparez le coût initial des bobines pré-peintes aux goulots d’étranglement de la peinture en interne. Tenez compte du risque grave d’oxydation de la finition d’usine dans des environnements côtiers ou industriels difficiles. L’achat de matériaux pré-peints élimine également les émissions de composés organiques volatils (COV) dans votre installation. Cela simplifie vos rapports de conformité environnementale.
Titre du graphique : Caractéristiques du fini usiné et du fini enduit
Fonctionnalité
Finition du moulin
Enduit PE
Revêtement PVDF
Apparence visuelle
Lignes brutes, métalliques, légèrement roulantes
Brillant ou mat, grande variété de couleurs
Premium mat ou métallisé, très cohérent
Résistance aux UV et aux intempéries
Faible (sujet à l'oxydation naturelle)
Modéré (bon pour les climats doux)
Exceptionnel (Idéal pour une forte exposition au soleil)
Coût initial
Le plus bas
Modéré
Le plus haut
Comment évaluer et présélectionner un fournisseur de bobines d'aluminium
Partenariat avec la droite Le fournisseur de bobines d'aluminium protège l'ensemble de votre calendrier de production. Un fournisseur fiable démontre activement sa fiabilité et sa stricte conformité avec l’industrie. Ils agissent comme un partenaire stratégique plutôt que comme un simple fournisseur transactionnel.
N'achetez jamais de matières premières sans vérifier les certificats d'essai d'usine (MTC). Ces documents essentiels confirment la composition chimique exacte. Ils détaillent également les propriétés mécaniques précises de votre lot spécifique. Vous devez exiger la documentation ISO 9001 (gestion de la qualité) et ISO 14001 (gestion environnementale). Cela prouve leur engagement structurel envers la qualité de fabrication et les pratiques environnementales durables.
La mise en œuvre nécessite d’évaluer les contraintes opérationnelles pratiques. Vous devez aligner les quantités minimales de commande (MOQ) des fournisseurs sur votre stratégie d'inventaire actuelle. Une stratégie de fabrication juste à temps (JIT) nécessite des MOQ nettement inférieurs et des livraisons fréquentes. Les approches d’entreposage en vrac bénéficient de remises sur volume plus élevées mais immobilisent du capital.
Évaluez rigoureusement les normes d’emballage des fournisseurs. Discutez des orientations de palettisation « œil vers ciel » et « œil vers mur ». Votre choix dépend entièrement des capacités de manutention des chariots élévateurs et des grues de votre installation. L’emballage barrière à l’humidité reste absolument non négociable. Un mauvais emballage entraîne directement des dommages pendant le transport. Vous serez confronté à des taches d’eau, à une oxydation de rouille blanche ou à de graves bosses sur les bords. Cela rend l'ensemble de la bobine principale inutilisable à son arrivée à votre quai.
Vérifier les délais et l’évolutivité de la production. Renseignez-vous auprès des partenaires potentiels sur leurs réserves de stocks nationales par rapport aux délais de transit des importations internationales. Les chaînes d’approvisionnement restent vulnérables aux changements géopolitiques et à la congestion portuaire. Cette transparence protège vos opérations quotidiennes contre les pénuries soudaines de matériaux.
Meilleures pratiques pour la vérification des fournisseurs :
Demandez de petits échantillons de bobines à tester sur vos machines de profilage spécifiques avant de passer des commandes groupées.
Vérifiez que le fournisseur utilise des emballages en bois conformes à la NIMP-15 pour toutes les expéditions internationales afin d'éviter les retards douaniers.
Établissez par écrit des accords de tolérance clairs concernant l’épaisseur, la largeur et la cambrure avant de signer les bons de commande.
Conclusion
La finalisation de votre approvisionnement en métal nécessite un alignement minutieux et multidimensionnel. Vous devez adapter de manière experte les nuances d'alliage, les états et les finitions de surface spécifiques aux exigences uniques de votre application. Le succès à long terme dépend également entièrement du choix d’un fournisseur qui garantit des tolérances de fabrication strictes et une logistique robuste. Chaque décision que vous prenez tout au long de cette chaîne a un impact sur la vitesse de production et la qualité du produit final.
Nous vous encourageons vivement à prendre les prochaines mesures proactives dès aujourd’hui. Demandez un échantillon de matériau à tester directement sur vos propres machines de production. Examinez attentivement les fiches techniques aux côtés de votre équipe d’ingénierie. Planifiez une consultation complète avec un métallurgiste qualifié ou un ingénieur technico-commercial. Ces actions spécifiques vous aident à finaliser vos spécifications exactes et à éviter des erreurs d'approvisionnement coûteuses sur toute la ligne.
FAQ
Q : Quelle est l’épaisseur standard de la bobine de garniture en aluminium ?
R : La bobine de garniture en aluminium a généralement une épaisseur comprise entre 0,019 ' et 0,024 '. La jauge de 0,019' offre une excellente flexibilité pour l'emballage résidentiel standard et le pliage complexe. La jauge plus épaisse de 0,024' offre une résistance améliorée aux bosses pour les applications commerciales exigeantes ou les environnements météorologiques difficiles. Vérifiez toujours vos capacités de presse à frein avant de sélectionner une jauge.
Q : Comment est calculé le poids d’une bobine d’aluminium ?
R : Vous calculez le poids à l’aide d’une formule fondamentale de volume et de densité. Multipliez la largeur, l'épaisseur et la longueur totale pour trouver le volume cubique. Ensuite, multipliez ce volume par la densité de l'aluminium, qui est d'environ 2,7 grammes par centimètre cube. Des calculs de poids précis restent essentiels pour optimiser la logistique d’expédition et gérer les capacités de fret à plat.
Q : Quelle est la durée de conservation de la bobine d’aluminium de finition d’usine ?
R : Les bobines de finition en usine conservent généralement une durée de conservation d’environ six mois lorsqu’elles sont stockées correctement à l’intérieur. Le stockage à long terme augmente considérablement les risques naturels d’oxydation, notamment dans les environnements humides ou fluctuants. Vous devez conserver le matériel dans un entrepôt climatisé. Laissez toujours l’emballage d’origine de protection contre l’humidité complètement intact jusqu’au début physique de la production.
Shandong Sino Steel Co., Ltd. est une société globale de production et de commerce d'acier. Son activité comprend la production, la transformation, la distribution, la logistique et l'importation et l'exportation d'acier.