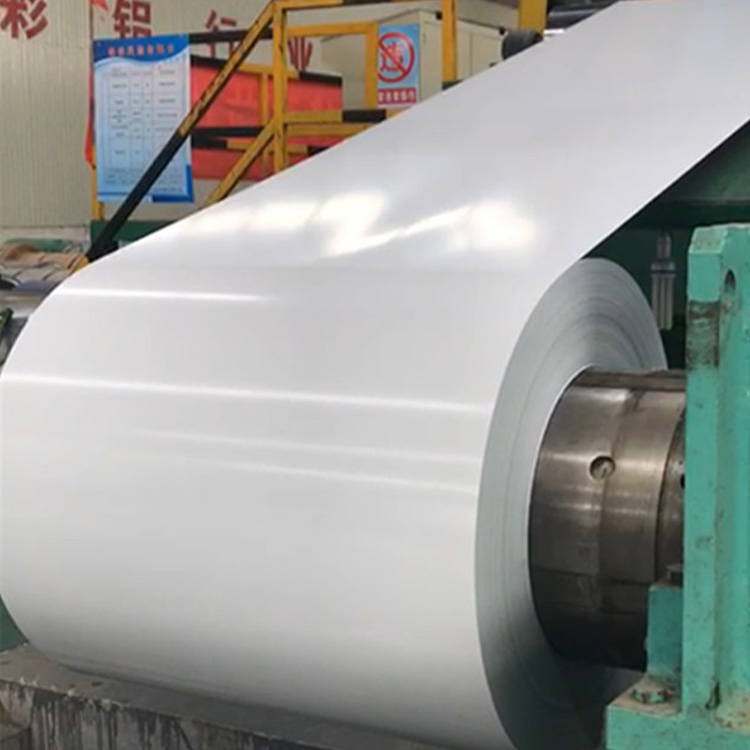
Pozyskiwanie metali przemysłowych wymaga delikatnej równowagi. Należy stale równoważyć wydajność materiałów z efektywnością kosztową i niezawodnością łańcucha dostaw. Metale stanowią kręgosłup nowoczesnych linii produkcyjnych. Chwila cewka aluminiowa działa jako podstawowy surowiec w sektorach budowlanym, motoryzacyjnym i produkcyjnym, a jej podstawowe niuanse są naprawdę ważne. Wybór dokładnych specyfikacji bezpośrednio decyduje o ogólnej wykonalności projektu. Niewłaściwie dobrane materiały często zagrażają żywotności produktu i zawyżają budżety operacyjne.
Stworzyliśmy ten obszerny przewodnik, aby pomóc Ci w systematycznym podejmowaniu kluczowych decyzji. Tutaj znajdziesz solidne ramy oceny technicznej i komercyjnej. W ramach tych ram dowiesz się, jak wybrać idealny stop, określić optymalne wykończenie powierzchni i zweryfikować niezawodnego dostawcę. Stosując te spostrzeżenia, możesz skutecznie ograniczyć ryzyko związane z zaopatrzeniem i zapewnić stały sukces produkcyjny.
Kluczowe dania na wynos
Dostosowanie materiału: Wybór odpowiedniego gatunku stopu (np. 3003 vs. 5052) ma bezpośredni wpływ na odkształcalność, integralność strukturalną i zgodność projektu.
Jakość przetwarzania: Zrozumienie procesu produkcyjnego pomaga kupującym dostrzec krytyczne wskaźniki jakości, takie jak tolerancje grubości i stan krawędzi.
Konsekwencje wykończenia: Określenie opcji wykończenia walcowanego w porównaniu z opcjami powlekanymi wymaga rozważenia natychmiastowych oszczędności w porównaniu z długoterminowym narażeniem na środowisko.
Weryfikacja dostawcy: Niezawodny dostawca musi oferować przejrzyste certyfikaty testów walcowni (MTC), stałe terminy dostaw i solidne opakowanie transportowe.
Rola materiału zwojów aluminium w zastosowaniach przemysłowych
Niedopasowane specyfikacje materiałów często prowadzą do poważnych wad produkcyjnych. Podczas operacji gięcia mogą wystąpić pęknięcia. Przedwczesne uszkodzenie pola ma miejsce również wtedy, gdy warunki środowiskowe przekraczają granice materiałowe. Wybór słuszności Materiał cewki aluminiowej bezpośrednio rozwiązuje te podstawowe problemy biznesowe. Inżynierowie muszą zdefiniować jasne kryteria sukcesu dla każdej fazy projektu. Obejmuje to zrównoważenie stosunku wytrzymałości do masy z niezbędną odpornością na korozję. Przewodność cieplna również odgrywa istotną rolę w zależności od środowiska użytkowania końcowego.
Różne aplikacje wymagają bardzo różnych wskaźników wydajności. Okładziny architektoniczne wymagają wysokiej odporności na warunki atmosferyczne i obciążenie wiatrem. I odwrotnie, wewnętrzne żeberka HVAC wymagają doskonałych możliwości przenoszenia ciepła i szybkiego rozpraszania ciepła. Wybór metalu generycznego często prowadzi do gorszych wyników w obu scenariuszach.
Metale takie jak stal oferują wyższą podstawową wytrzymałość na rozciąganie. Jednak aluminium zapewnia wyraźne podstawowe korzyści dla nowoczesnego przemysłu. Wysoka zdolność do recyklingu przemawia do celów zrównoważonej produkcji i certyfikatów budynków ekologicznych. Przewidywalna obrabialność przyspiesza ciągłe linie produkcyjne. Korzyścią są także wyjątkowo niskie wymagania konserwacyjne w porównaniu z cięższymi lub bardziej korozyjnymi metalami.
Częsty błąd: Kupujący często zawyżają specyfikację wytrzymałości materiału. Zakładają, że twardsze metale dają lepsze produkty końcowe. Takie podejście często zmniejsza odkształcalność. Powoduje niewidoczne mikropęknięcia podczas operacji tłoczenia z dużą prędkością.
Proces produkcji cewek aluminiowych: wskaźniki jakości, na które warto zwrócić uwagę
Zrozumienie Proces produkcji cewek aluminiowych pomaga wykryć krytyczne wskaźniki jakości. Kupujący wykorzystują tę wiedzę jako obiektyw oceny długoterminowego ograniczania ryzyka. Droga produkcyjna składa się z kilku bardzo precyzyjnych etapów. Każdy etap wprowadza potencjalne zmienne.
Odlewanie: Młyny wykorzystują technologię odlewania bezpośredniego lub ciągłego odlewania na zimno (DC). Tworzą duże, jednolite wlewki aluminiowe lub ciągłe arkusze ze stopionego metalu.
Walcowanie na gorąco: Ciężkie maszyny przemysłowe podgrzewają aluminium. Następnie spłaszcza wlewek w znacznie grubszy arkusz wstępny.
Walcowanie na zimno: Walce o temperaturze pokojowej redukują arkusz do ostatecznej, dokładnej grubości. Ten etap ma duży wpływ na jakość powierzchni materiału.
Cięcie wzdłużne: Precyzyjne ostrza obrotowe tną szeroką cewkę główną na określone, wąskie szerokości wymagane przez użytkowników końcowych.
Podczas tego procesu należy monitorować określone tolerancje wymiarowe. Różnice w walcowaniu na zimno negatywnie wpływają na zautomatyzowane operacje tłoczenia. Linie do formowania rolkowego szybko się zacinają, gdy grubość przekracza akceptowalny margines. Nawet odchylenie rzędu kilku tysięcznych cala zakłóca kalibrację.
Obróbka cieplna ma duży wpływ na temperament i twardość. Stałe wyżarzanie zapobiega sprężynowaniu materiału podczas produkcji. Zapewnia jednolitą strukturę ziaren na całej długości zwoju. Bez odpowiedniego wyżarzania metal zachowuje się nieprzewidywalnie podczas zginania.
Jakość cięcia jest tak samo ważna jak precyzja walcowania. Potrzebujesz absolutnie pozbawionych zadziorów krawędzi i dobrego naprężenia zwoju. Luźne zwoje lub ostre krawędzie powodują problemy w ciągłej produkcji pasz. To wstrzymuje produkcję, marnuje surowiec i uszkadza drogie matryce formujące.
Ocena gatunków zwojów aluminiowych dla Twojego projektu
Ocenianie gatunki zwojów aluminium zapewniają dopasowanie rozwiązań do wymagań projektu. Przemysł dzieli stopy na odrębne serie w oparciu o ich podstawowy skład chemiczny. Każda seria spełnia inne wymagania mechaniczne.
Seria 1000 jest wykonana z czystego na rynku aluminium. Gatunki takie jak 1050 i 1100 zawierają ponad 99% aluminium. Zapewniają doskonałą przewodność cieplną i elektryczną. Mają jednak niską wytrzymałość mechaniczną. Stopy te najlepiej sprawdzają się w urządzeniach do przetwarzania chemicznego, reflektorach oświetleniowych i skomplikowanych wykończeniach dekoracyjnych.
Seria 3000 służy jako standard ogólnego przeznaczenia w budownictwie. Młyny stopują te gatunki przy użyciu manganu. Dodatek ten zwiększa wytrzymałość o około 20% w porównaniu z serią 1000. Gatunki takie jak 3003 i 3105 zapewniają umiarkowaną wytrzymałość i doskonałą odkształcalność. Znajdziesz je standardowo w panelach dachowych, rynnach deszczowych i wykończeniach architektonicznych.
Seria 5000 wykorzystuje magnez w celu znacznego ulepszenia konstrukcji. Gatunki takie jak 5052 zapewniają wysoką wytrzymałość na rozciąganie i wyjątkową odporność na korozję klasy morskiej. Skutecznie opierają się rozpryskom słonej wody. Gatunki te pozostają obowiązkowe w przypadku paneli konstrukcyjnych, zbiorników paliwa i elementów transportu ciężkiego.
Ramy wyboru muszą dokładnie odzwierciedlać określone potrzeby w zakresie formowalności. Oceń wymaganą wytrzymałość na rozciąganie i narażenie na środowisko w odniesieniu do określonych temperatur stopów. Na przykład stan H14 (półtwardy) różni się znacznie od stanu H24 (półtwardy i częściowo wyżarzany) pod względem elastyczności i odporności na pękanie podczas zgięcia o małym promieniu.
Tytuł tabeli: Porównanie popularnych kategorii stopów
Obróbka powierzchni: Cewka aluminiowa z wykończeniem walcowniczym a opcje powlekane
Obróbka powierzchni decyduje zarówno o estetyce, jak i długoterminowej odporności na środowisko. Zrozumienie tych wykończeń pozwala uniknąć kosztownych przedwczesnych wymian.
Czym dokładnie jest A cewka aluminiowa z wykończeniem młyna ? Ma surowy, nieobrobiony wygląd prosto z walcowni. Możesz zauważyć lekkie utlenianie powierzchni lub bardzo słabe, widoczne linie toczenia. To wykończenie doskonale sprawdza się w przypadku ukrytych elementów konstrukcyjnych. Doskonale sprawdza się w przypadku wewnętrznych części HVAC, obudów podwozi i barier termicznych. Świetnie sprawdza się także u producentów posiadających własne linie do wykańczania poprodukcyjnego. Efektywność kosztowa pozostaje najwyższym priorytetem w tych konkretnych przypadkach zastosowań.
Alternatywy powlekane i anodowane służą zupełnie innym celom. Producenci stosują specjalistyczne systemy malarskie, zanim wężownica dotrze do Twojego zakładu. W cewkach powlekanych kolorowo często stosuje się systemy farb PE (poliester) lub PVDF (polifluorek winylidenu).
Powłoki PE (poliestrowe): Zapewniają ekonomiczne, żywe wykończenie. Najlepiej sprawdzają się w zastosowaniach wewnętrznych lub zewnętrznych przy łagodnych warunkach pogodowych.
Powłoki PVDF: Zawierają wyjątkowo silne wiązania węgiel-fluor. Są one niezbędne w przypadku zaawansowanych zastosowań architektonicznych wymagających intensywnej odporności na promieniowanie UV. Zapobiegają blaknięciu i kredowaniu zewnętrznych elewacji budynków przez dziesięciolecia.
Należy dokładnie ocenić ten wymiar wykończenia. Porównaj początkowy koszt wstępnie pomalowanej cewki z wąskimi gardłami w malowaniu w firmie. Uwzględnij poważne ryzyko utleniania wykończenia walcowniczego w trudnych warunkach przybrzeżnych lub przemysłowych. Zakup wstępnie pomalowanego materiału eliminuje również emisję lotnych związków organicznych (LZO) w Twoim zakładzie. Upraszcza to raportowanie zgodności z wymogami ochrony środowiska.
Tytuł tabeli: Charakterystyka wykończenia walcowanego i wykończenia powlekanego
Funkcja
Wykończenie młyna
Powlekany PE
Pokryty PVDF
Wygląd wizualny
Surowe, metaliczne, lekko toczące się linie
Błyszczący lub matowy, szeroka gama kolorystyczna
Premium matowy lub metaliczny, bardzo spójny
Odporność na promieniowanie UV i warunki atmosferyczne
Niska (podatna na naturalne utlenianie)
Umiarkowany (dobry dla łagodnego klimatu)
Wyjątkowy (idealny do ostrego nasłonecznienia)
Koszt początkowy
Najniższy
Umiarkowany
Najwyższy
Jak ocenić i umieścić na krótkiej liście dostawcę cewek aluminiowych
Współpraca z prawicą dostawca cewek aluminiowych chroni cały harmonogram produkcji. Niezawodny dostawca aktywnie wykazuje się wiarygodnością i rygorystyczną zgodnością z przepisami branżowymi. Działają jako partner strategiczny, a nie tylko sprzedawca transakcyjny.
Nigdy nie kupuj surowców bez sprawdzenia certyfikatów testów młyna (MTC). Te niezbędne dokumenty potwierdzają dokładny skład chemiczny. Wyszczególniają również dokładne właściwości mechaniczne konkretnej partii. Powinieneś żądać dokumentacji ISO 9001 (Zarządzanie Jakością) i ISO 14001 (Zarządzanie Środowiskiem). Dowodzi to ich strukturalnego zaangażowania w jakość produkcji i zrównoważone praktyki środowiskowe.
Wdrożenie wymaga oceny praktycznych ograniczeń operacyjnych. Należy dostosować minimalną ilość zamówienia (MOQ) dostawcy do bieżącej strategii dotyczącej zapasów. Strategia produkcji Just-in-Time (JIT) wymaga znacznie niższych MOQ i częstych dostaw. Metody magazynowania masowego korzystają z wyższych rabatów ilościowych, ale wiążą kapitał.
Rygorystycznie oceniaj standardy pakowania dostawców. Omów orientację paletyzacji „oko w niebo” i „oko w ścianę”. Twój wybór zależy całkowicie od możliwości obsługi wózków widłowych i dźwigów w Twoim obiekcie. Opakowanie chroniące przed wilgocią nie podlega negocjacjom. Złe opakowanie prowadzi bezpośrednio do uszkodzeń w transporcie. Będziesz musiał stawić czoła plamom wodnym, utlenianiu się białej rdzy lub poważnym wgnieceniom krawędzi. To sprawia, że cała cewka główna staje się bezużyteczna po przybyciu do stacji dokującej.
Weryfikuj czasy realizacji i skalowalność produkcji. Zapytaj potencjalnych partnerów o ich krajowe rezerwy magazynowe w porównaniu z czasem tranzytu międzynarodowego importu. Łańcuchy dostaw pozostają podatne na zmiany geopolityczne i zatory w portach. Ta przejrzystość chroni Twoją codzienną działalność przed nagłymi brakami materiałowymi.
Najlepsze praktyki dotyczące weryfikacji dostawców:
Przed złożeniem zamówienia zbiorczego poproś o małe próbki cewek do przetestowania na konkretnej maszynie do formowania rolek.
Sprawdź, czy dostawca używa drewnianych opakowań zgodnych z ISPM-15 do wszystkich przesyłek międzynarodowych, aby uniknąć opóźnień celnych.
Przed podpisaniem zamówienia należy ustalić jasne, pisemne ustalenia dotyczące tolerancji dotyczące grubości, szerokości i pochylenia.
Wniosek
Finalizowanie zakupu metalu wymaga starannego, wielowymiarowego dostosowania. Musisz fachowo dopasować określone gatunki stopów, temperamenty i wykończenia powierzchni do unikalnych wymagań aplikacji. Długoterminowy sukces zależy również całkowicie od wyboru dostawcy, który gwarantuje wąskie tolerancje produkcyjne i solidną logistykę. Każda decyzja podejmowana w tym łańcuchu ma wpływ na szybkość produkcji i jakość produktu końcowego.
Gorąco zachęcamy Cię do podjęcia kolejnych, proaktywnych kroków już dziś. Poproś o próbkę materiału do przetestowania bezpośrednio na własnych maszynach produkcyjnych. Razem z zespołem inżynierów dokładnie przejrzyj arkusze danych technicznych. Umów się na kompleksową konsultację z wykwalifikowanym metalurgiem lub technicznym inżynierem sprzedaży. Te konkretne działania pomagają sfinalizować dokładne specyfikacje i zapobiec kosztownym błędom w zaopatrzeniu na późniejszym etapie.
Często zadawane pytania
P: Jaka jest standardowa grubość aluminiowej cewki wykończeniowej?
Odp.: Aluminiowa cewka wykończeniowa ma zazwyczaj grubość od 0,019 cala do 0,024 cala. Grubość 0,019 cala zapewnia doskonałą elastyczność w przypadku standardowego owijania budynków mieszkalnych i skomplikowanego zginania. Grubsza grubość 0,024 cala zapewnia większą odporność na wgniecenia w wymagających zastosowaniach komercyjnych lub w trudnych warunkach pogodowych. Przed wybraniem miernika należy zawsze sprawdzić możliwości prasy hamulcowej.
P: Jak obliczana jest waga cewki aluminiowej?
Odp.: Obliczasz wagę, korzystając z podstawowego wzoru na objętość i gęstość. Pomnóż szerokość, grubość i długość całkowitą, aby znaleźć objętość sześcienną. Następnie pomnóż tę objętość przez gęstość aluminium, która wynosi około 2,7 grama na centymetr sześcienny. Dokładne obliczenia masy są nadal niezbędne do optymalizacji logistyki transportu i zarządzania pojemnością ładunków platformowych.
P: Jaki jest okres trwałości cewki aluminiowej z wykończeniem walcowniczym?
Odp.: Zwoje wykończone metodą walcowania zazwyczaj zachowują okres przydatności do spożycia wynoszący około sześciu miesięcy, jeśli są prawidłowo przechowywane w pomieszczeniu. Długoterminowe przechowywanie znacznie zwiększa ryzyko naturalnego utleniania, szczególnie w wilgotnym lub zmiennym środowisku. Materiał należy przechowywać w magazynie o kontrolowanej temperaturze. Zawsze pozostawiaj oryginalne fabryczne opakowanie barierowe dla wilgoci w stanie nienaruszonym do czasu fizycznego rozpoczęcia produkcji.
Shandong Sino Steel Co., Ltd. to kompleksowa firma zajmująca się produkcją i handlem stalą. Jej działalność obejmuje produkcję, przetwarzanie, dystrybucję, logistykę oraz import i eksport stali.