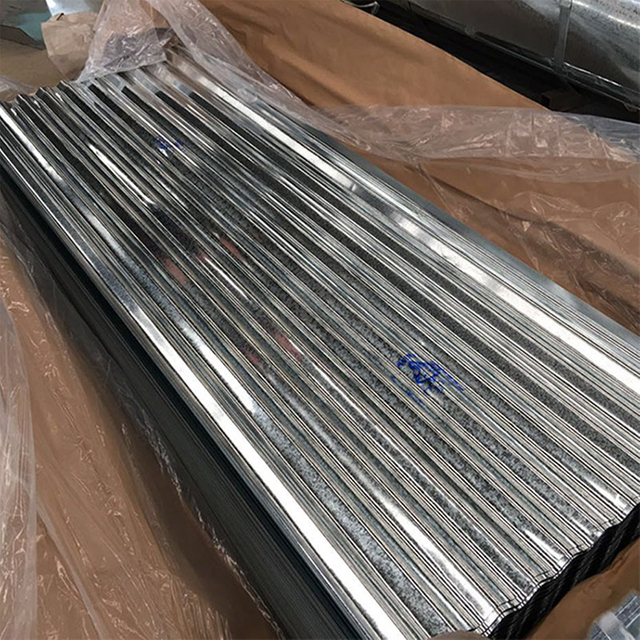
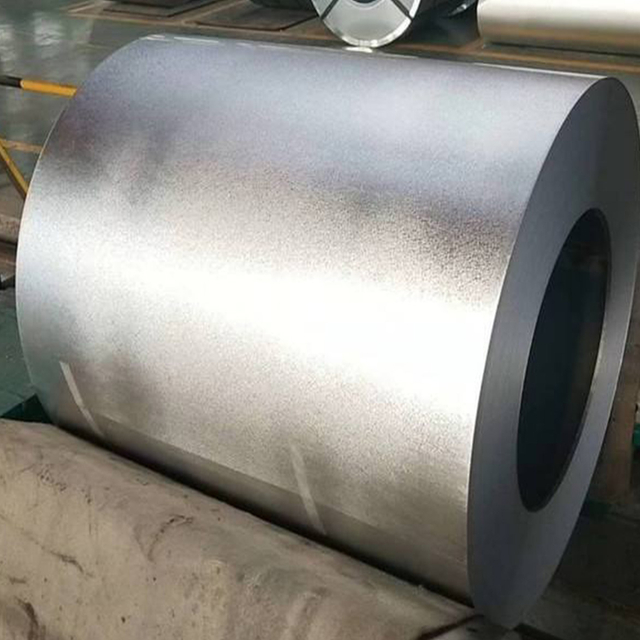
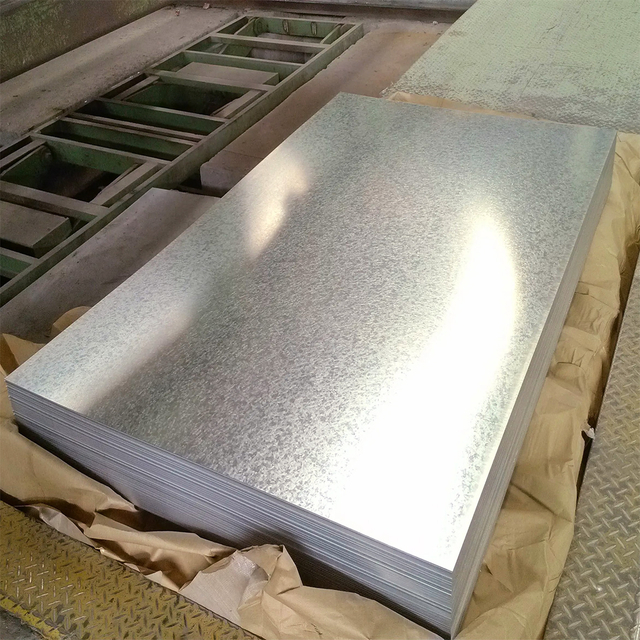
Megérteni, hogyan A horganyzott acél gyártása kritikus fontosságú a mérnökök, a beszerzési csapatok és a projektmenedzserek számára. A megalapozott döntések meghozatalához értékelnie kell az anyagok élettartamát, a szerkezeti integritást és a szállítói képességeket.
Nem minden horganyzási eljárás ad azonos eredményt. A konkrét gyártási módszer határozza meg a bevonat vastagságát, alakíthatóságát és a projekt hosszú távú életképességét. A nem megfelelő eljárásra hagyatkozás idő előtti korrózióhoz vagy katasztrofális szerkezeti meghibásodásokhoz vezethet.
Ez az útmutató lebontja a horganyzás mögötti pontos vegyi és ipari folyamatokat. A különféle gyártási módszereket közvetlenül a legjobb ipari alkalmazásaikhoz igazítjuk. Emellett bizonyítékokon alapuló keretrendszert is kap az acélbeszállítók értékeléséhez. A cikk végére pontosan meg fogja érteni, hogyan kell kiválasztani a megfelelő anyagot a következő nagy projekthez.
Kulcs elvitelek
**Katódos védelem:** A cink feláldozó anódként működik (standard elektródapotenciál -980 mV az acél -400 mV-tal szemben), megvédi az alapfémet akkor is, ha a bevonat 5 mm-es sugarú körben megkarcolódik.
**A folyamat szabványosítása:** A szabványos forró mártási eljárás szigorú hőmérséklet-szabályozást igényel, nevezetesen 450 °C-os (842 °F) olvadt cinkfürdőt.
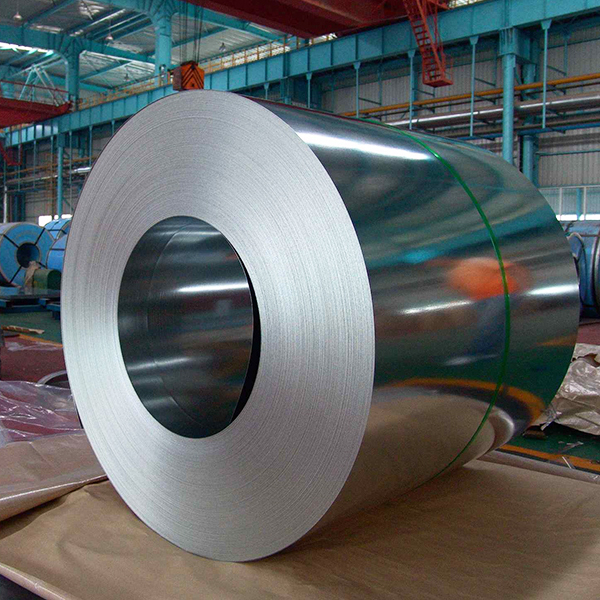
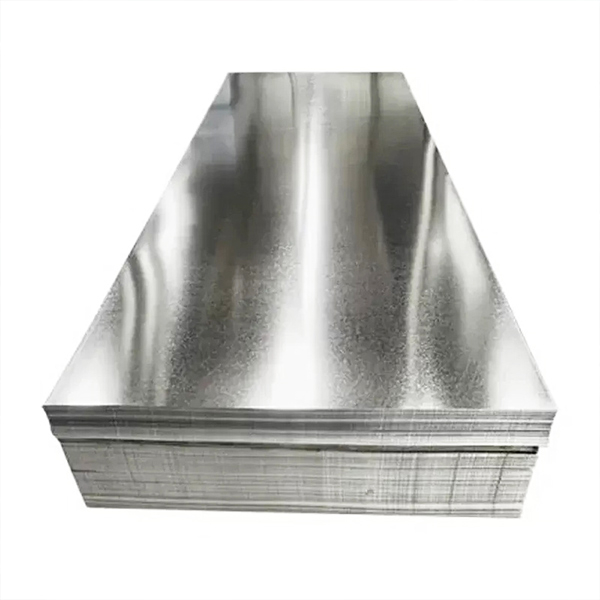
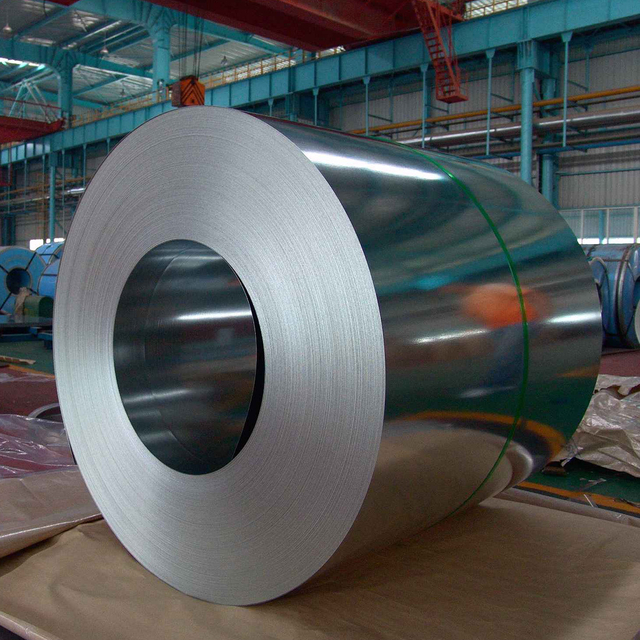
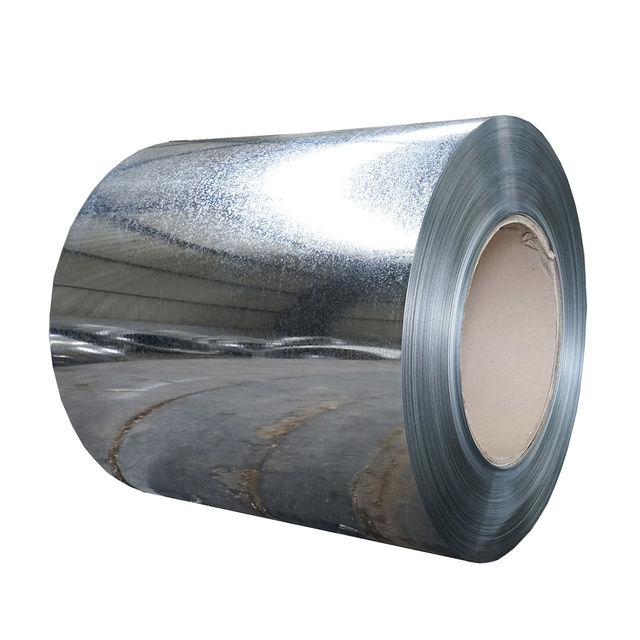
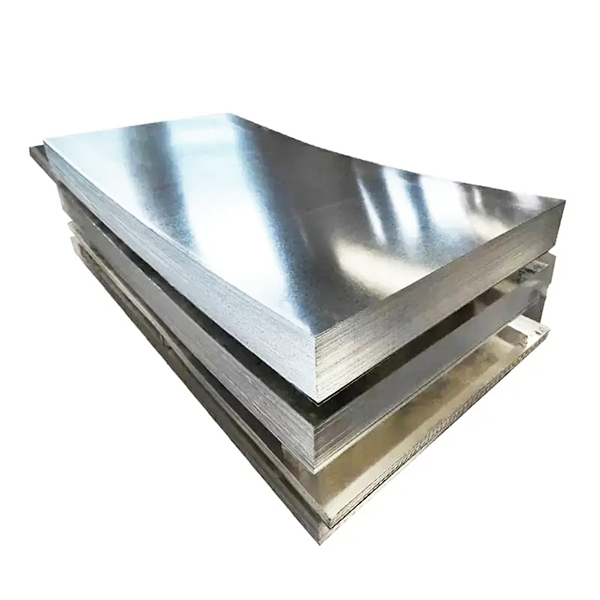
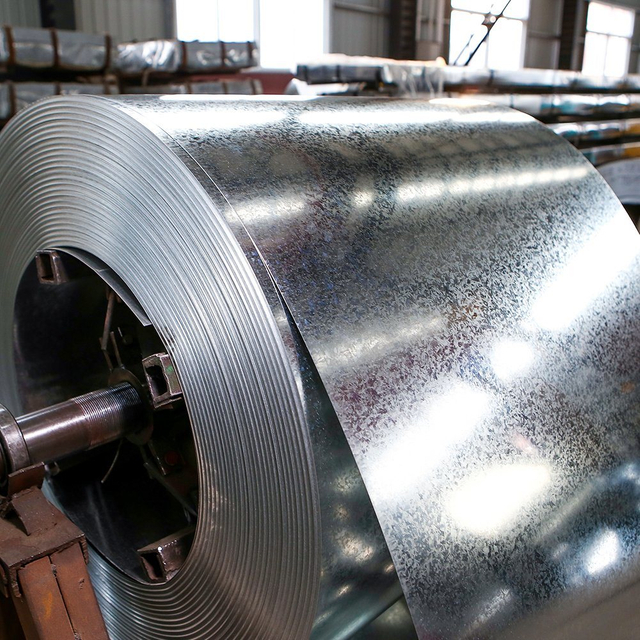
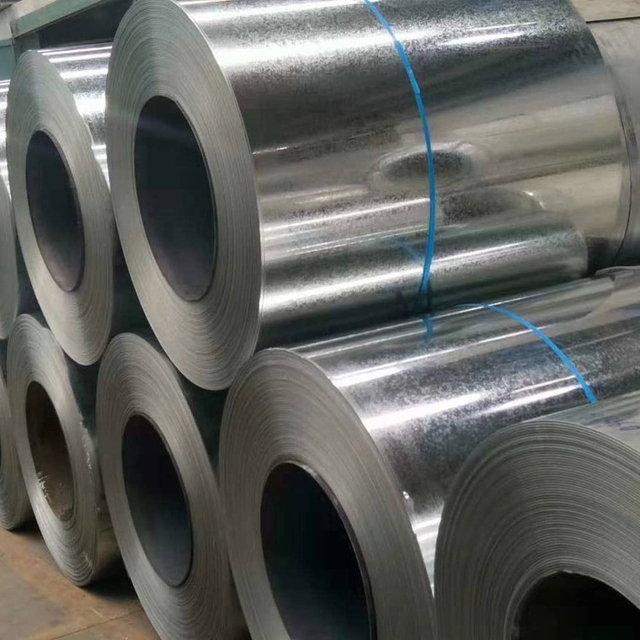
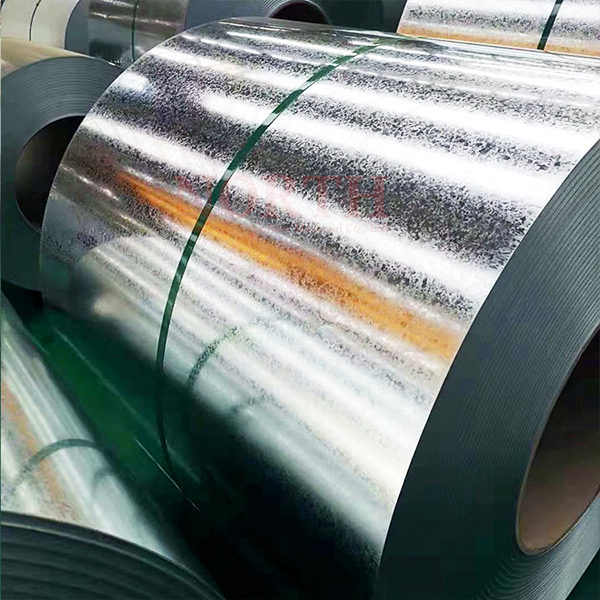
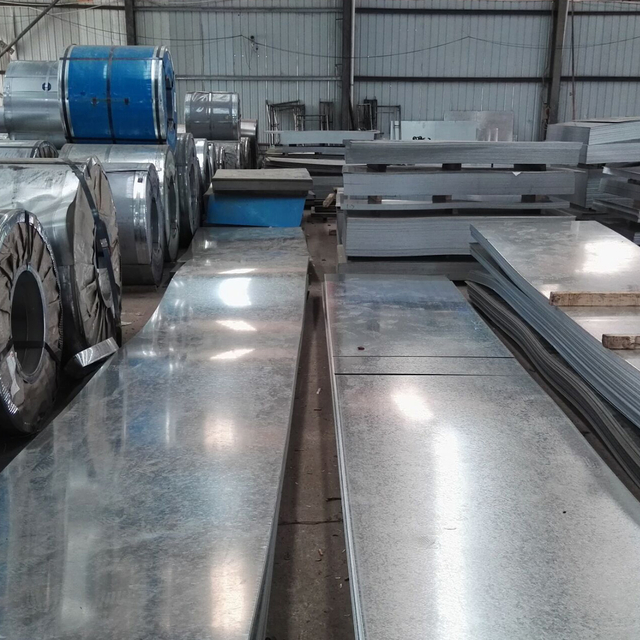
**Térfogatgyártás:** Kereskedelmi **horganyzott acéltekercs** és **horganyzott acéllemez** folyamatos horganyzási vonalakra támaszkodik, fejlett technikákat használva, mint például a Sendzimir-módszer, és a precíz bevonatszabályozás érdekében levegőkés.
**Alkalmazási specifikusság:** A kiválasztásnak meg kell felelnie a módszernek (tűzi mártott, elektromos horganyzott, horganyzott) és az eredménynek (pl. maximális korrózióállóság kontra festhetőség).
**Ismert korlátok:** A horganyzott acél speciális tárolást igényel a 'fehérrozsda' elkerülése érdekében, és nem alkalmas erősen savas környezetben, illetve nem megfelelő fémekkel, például rézzel való közvetlen érintkezésre.
Az alapvető tudomány: Hogyan védi a cink az acélt
A gyártási folyamat teljes megértéséhez először meg kell értenünk a védőmechanizmusokat. A cink nemcsak a vasat takarja. Kémiailag kötődik az alapfémhez, kétrétegű védelmi rendszert kínálva.
A fizikai akadály
A cink erősen kötött kohászati réteget hoz létre az aljzaton. Ez a robusztus pajzs teljesen elzárja a nedvességet, az oxigént és a korrozív kloridokat. A hagyományos festékektől eltérően a cinkötvözet rétegei magából az acélból nőnek ki szervesen. Ez a szoros kötés megakadályozza a hólyagosodást és a hámlást. A külső réteg tiszta cinkből áll, míg a belső rétegek összetett, ultrakemény cink-vas ötvözeteket alkotnak. Ezek a belső rétegek gyakran jobban ellenállnak a kopásnak, mint az alapacél.
Elektrokémiai mikroakkumulátor (áldozati anód)
Az eljárás igazi zsenialitása a katódos védelemben rejlik. A cink lényegesen elektronegatívabb, mint a vas. A galvanikus skálán a cink szabványos elektródapotenciálja -980 mV, míg az acél nagyjából -400 mV.
Mivel a cink aktívabb, készségesen feláldozza saját elektronjait, hogy megvédje az alatta lévő acélt. Ha a mechanikai sérülések szabaddá teszik a csupasz fémet, mikroszkopikus akkumulátor képződik. A környező cink anódként működik, a szabaddá vált acél pedig katód lesz. A cink előnyösen cink-karbonáttá oxidálódik. Ez a kapott vegyület védődugót képez a karcoláson. Gyakorlati alkalmazásokban ez az áldozati mechanizmus aktívan védi a szabaddá tett acélt 5 mm-es gyűrűátmérőig.
Élettartam-gazdaságtan
Ha a gyártók helyesen alkalmazzák, ez a kettős védelmi mechanizmus drasztikusan meghosszabbítja az anyag élettartamát. A kiváló minőségű cinkbevonatok könnyen 50 év feletti élettartamot biztosítanak normál légköri környezetben. Ez a hihetetlen tartósság kiküszöböli a rutin karbantartási költségeket. A létesítménykezelőknek többé nem kell költséges másodlagos terepi festést ütemezniük. Az anyag egyszerűen évről évre teljesít.
A 4 lépéses szabványos tűzihorganyzási eljárás
A csúcskategóriás gyártólétesítmények szigorú szabványos működési eljárást (SOP) követnek. Ez a szigorú protokoll tökéletes kohászati kötést biztosít. Az alábbiakban az iparágban használt szabványos 4 lépésből álló sorozat látható.
1. fázis: Felülettisztítás (zsírtalanítás és pácolás)
A hibátlan bevonat hibátlan felületet igényel. A létesítmények először a fémet melegített lúgos oldatokba merítik. Ez eltávolítja a szennyeződéseket, olajat és szerves szennyeződéseket. Ezután az anyagot egy környezeti hőmérsékletű sósavat (vagy melegített kénsavat) tartalmazó pácolótartályba mártják. Ez a savas fürdő eltávolítja a malomkövet és a vas-oxidokat.
Bevált gyakorlat: A végső ellenőrzés során továbbra is az elégtelen zsírtalanítás a 'csupasz foltok' fő oka.
2. fázis: Fluxus
Öblítés után az acél folyósításon megy keresztül. A dolgozók az alkatrészeket 65–80 °C-ra melegített cink-ammónium-klorid oldatba merítik. A fluxus eltávolítja a végső mikroszkopikus oxidokat. Ennél is fontosabb, hogy megváltoztatja a fém felületi feszültségét. Ez a kémiai módosítás lehetővé teszi, hogy az olvadt cink megfelelően 'nedvesítse' az acélt a belépéskor.
3. fázis: A horganyzófürdő
Az acél ezután belép a fő vízforralóba. Ez a fürdő olvadt cinket tartalmaz, amelyet pontosan 450 °C (842 °F) körül tartanak. A tipikus merítés 4-5 percig tart, bár a nehéz szerkezeti részek több időt igényelnek. A hő hatására a vas heves reakcióba lép az olvadt cinkkel. Ez a reakció képezi a szorosan kötődő cink-vas ötvözet rétegeket.
Gyakori hiba: Az acél túl gyors kihúzása megakadályozza a megfelelő ötvözetképződést, ami vékony, törékeny bevonatokhoz vezet.
4. fázis: Utókezelés és kvencselés
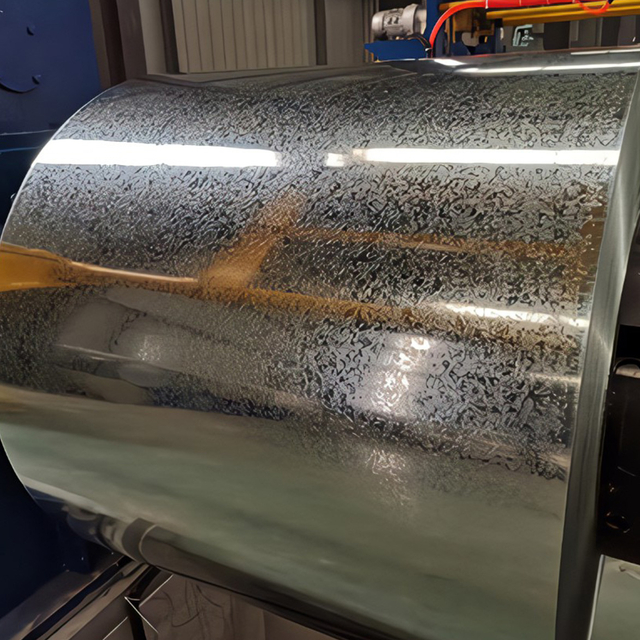
Kivételkor a berendezés azonnal lehűti a fémet. Általában vízhűtést vagy szabályozott léghűtést alkalmaznak. A gyors hűtés leállítja a kohászati reakciót. Elősegíti a jellegzetes kristályos felületi mintázat kialakulását is. Az iparág ezt a vizuálisan megkülönböztethető mintát 'spangle' néven említi.
Horganyzott acéltekercs és -lemez gyártása (folyamatos feldolgozás)
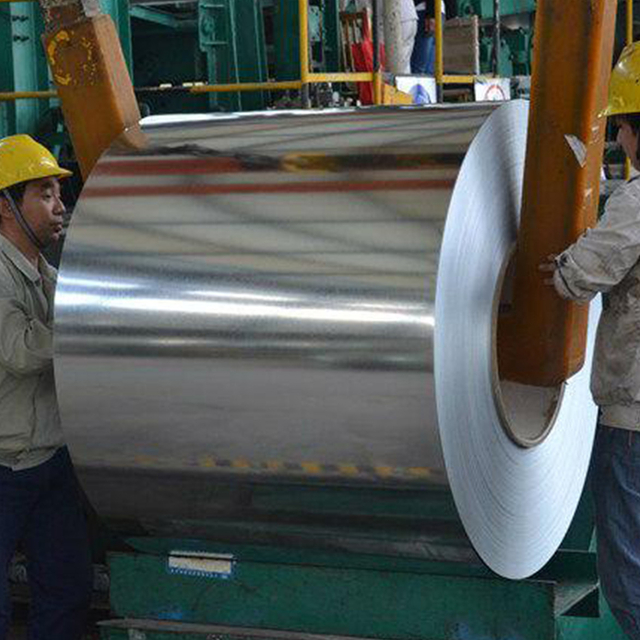
Míg a szakaszos horganyzás jól működik a szerkezeti gerendáknál, az eredeti gyártók és gyártók nagy mennyiségű gyártást igényelnek. A folyamatos feldolgozósorok a hét minden napján, 24 órában üzemelnek, és hatalmas mennyiséget állítanak elő horganyzott acél tekercs . Ezek az automatizált sorok fejlett kohászatot alkalmaznak a tökéletes konzisztencia biztosítása érdekében.
A Sendzimir módszer (oxidáció-redukció)
A modern folyamatos vonalak gyakran alkalmazzák a Sendzimir módszert. A nyers acélszalag gyorsan letekercselődik, és folyamatos izzítókemencéken fut végig, elérve a 980°C-os hőmérsékletet.
E hőút során a kezelők szándékosan oxidálják a szalagot. Ezután azonnal redukálják vissza tiszta vasra egy szabályozott redukáló atmoszférában. Ez az extrém kémiai visszaállítás minden gördülőolajat és szénmaradványt eléget. Biztosítja a hibátlan cink tapadást, amikor a csík belemerül az olvadt cinkedénybe.
Bevonatvastagság szabályozása
A pontosság határozza meg a folyamatos gyártást. Ahogy a horganyzott acéllemez függőlegesen lép ki a horganyzott edényből, áthalad a precíziós szerszámok között.
Levegőkés módszer: A precízen kalibrált fúvókák milliméterekre helyezkednek el a rohanó acéltól. Erősen sűrített levegőt vagy túlhevített gőzt fújnak közvetlenül a szalagra. Ez a láthatatlan penge fizikailag letörli a felesleges olvadt cinket, és visszanyomja az edénybe.
Beszerzési megjegyzés: A légkés pontossága mindent diktál. A kalibrálatlan légkés egyenetlen bevonatokat hoz létre. Ez közvetlenül befolyásolja a nagy tekercsrendelések általános költséghatékonyságát és teljesítményét. A beszállítók értékelésekor kifejezetten rá kell kérdezni a légkés vezérlőrendszereikre.
Alternatív gyártási módszerek vs. Hot-Dip
A forró merítés továbbra is az iparág szabványa a maximális tartósság érdekében. A mérnökök azonban alternatív gyártási módszereket alkalmaznak bizonyos felhasználási esetekben. A módszert közvetlenül a projekt követelményeihez kell igazítania.
Gyártási módszer |
Hogyan működik |
Elsődleges használati eset |
Kulcselőny |
Elektrogalvanizálás |
Az egyenáram a cinkionokat elektrolitoldattal továbbítja (hideg eljárás). |
Autóipari fehér karosszéria (BIW) külső panelek. |
Rendkívül precíz, vékony bevonat, ideális mélyhúzáshoz és autófestéshez. |
Galvanizálás |
Hot-dip eljárás, amelyet azonnal egy soros hőkezelés követ. |
HVAC panelek, jól látható építészeti homlokzatok. |
Matt-szürke ötvözetet hoz létre, amely kivételesen fogékony az alapozó nélküli festésre. |
Előgalvanizálás |
A hengerelt acél folyamatos horganyzást kap a végső vágás előtt. |
Unistrut csatornák, kábeltálcák, védőcsövek. |
Rendkívül egységes és költséghatékony nagy tételekhez. |
Hot-Dip Batch |
A megmunkált acél teljesen elmerül az olvadt cinkben. |
Nehéz infrastruktúra, hidak, kültéri szerkezeti keretezés. |
Maximális bevonatvastagság és élek/hegesztési varratok teljes lefedettsége. |
Elektrogalvanizálás (hideg eljárás)
Ez a módszer teljesen kihagyja a hőt. A cinkionok kémiai elektrolit oldaton keresztül, egyenárammal jutnak az acélba. Rendkívül precíz, vékony bevonatot eredményez. Az autógyártók nagymértékben támaszkodnak erre a módszerre a karosszériaelemek esetében. A vékony réteg tökéletesen kezeli a mélybélyegzést. Noha a melegbemerítéshez képest gyengébb abszolút korrózióállósággal büszkélkedhet, hibátlan vásznat biztosít az autófestési rendszerek számára.
Galvanizálás (termikus ötvözés)
A galvanizálás egy további lépést ad a folyamatos vonalhoz. Közvetlenül azután, hogy az acél kilép a cinkfürdőből és áthalad a levegőkéseken, belép egy izzítókemencébe. A hő arra kényszeríti a vasat az acél hordozóról, hogy kifelé diffundáljon a cinkbevonatba. Ez tompa, mattszürke cink-vas ötvözetet eredményez. Rendkívül karcálló. A hegesztők előnyben részesítik, mert kevesebb fröcskölést termel, a festők pedig azért szeretik, mert nincs szükség maratási alapozókra.
Előhorganyzás (Malom horganyzás)
A malmok gyakran horganyozzák a hengerelt acéllemezeket, mielőtt a gyártók meghatározott méretre vágnák azokat. Kiváló egyenletességet garantál a felületen. Ennek azonban van egy ismert korlátja. A vágott élek teljesen bevonatlanok maradnak. Ezek a csupasz élek teljes mértékben a környező cink feláldozó anódhatásán alapulnak a védelem érdekében. Beltéren jól működik, de erősen korrozív tengeri környezetben küzd.
Műszaki korlátozások és kockázatcsökkentés
Minden ipari anyagnak vannak korlátai. E sérülékenységek átlátható értékelése megakadályozza a projektek katasztrofális kudarcait. Aktívan meg kell határoznia ezeket a konkrét kockázatokat.
Környezeti sebezhetőség: A cink gyorsan lebomlik erősen savas vagy erősen lúgos környezetben. Az expozíció pH-ját mindig szigorúan a 6-12 tartományban tartsa. A kemény vegyi üzemek gyakran kiegészítő védőbevonatot igényelnek a cink felett.
Tárolási kockázatok (fehér rozsda): Ez továbbra is hatalmas fejfájást okoz az iparág számára. A tárolás során megfelelő légáramlás nélkül álló nedvességnek való kitettség gyors oxidációt okoz. A cink cink-hidroxiddá, porszerű fehér anyaggá alakul. Ez rontja a bevonatot a beépítés megkezdése előtt. A kötegeket mindig zárt térben tárolja, emelve és a vízelvezetés érdekében megdöntve.
Magas hőmérsékletű meghibásodás: Kerülje az extrém hőhatásokat. A 200°C (392°F) feletti folyamatos expozíció szerkezetileg károsítja az anyagot. Az intermetallikus ötvözetrétegek végül lehámlanak és elválnak az acél hordozótól.
Galvanikus korrózió: A rézzel való közvetlen fizikai érintkezés felgyorsítja az elektrokémiai korróziót. A réztetőkről a cinkpanelekre lefolyó víz gyorsan eltávolítja a bevonatot. Hasonlóképpen, bizonyos kezelt faanyagok durva rézalapú tartósítószereket tartalmaznak. Mindig használjon zárómembránt ezen inkompatibilis anyagok között.
Hegesztési veszélyek: A magas hegesztési hő elpárologtatja a védőbevonatot. Ez a folyamat rendkívül mérgező cink-oxid gőzöket bocsát ki. A létesítményeknek speciális szellőztetési protokollokat és megfelelő légzőkészüléket kell előírniuk minden kezelő számára.
Beszerzési ellenőrzőlista: A minőség és a beszállítói képességek értékelése
A gyártó kiválasztásához kellő gondossággal kell eljárni a tölcsér alján. Egy szállítót nem lehet pusztán a tonnánkénti árazás alapján értékelni. Használja ezt az ellenőrző listát a beszállítói létesítmények ellenőrzésére és az anyagminőség garantálására.
Szabvány megfelelőség
Soha ne fogadjon el dokumentálatlan acélt. Ellenőrizni kell a nemzetközi szabványok szigorú betartását. Kérjen frissített malomvizsgálati tanúsítványokat. Keresse az ASTM A123-at a gyártott szerkezeti profilokhoz. Folyamatos lemeztermékek esetén meg kell követelni az ASTM A653 megfelelést. Az európai piacok gyakran egyenértékű EN szabványokat követelnek meg, míg az ázsiai piacok a JIS specifikációkat használják.
A bevonat tömege a vastagság függvényében
Gondoskodjon arról, hogy szállítója átlátható adatleképezést biztosítson bizonyos G-besorolásokhoz. Észak-Amerikában a G90 besorolás azt jelenti, hogy a fém négyzetméterenként 0,90 uncia cinket hordoz (összesen mindkét oldalon). A G60 kevesebbet visz. Igazítsa a bevonat tömegét közvetlenül a kívánt környezeti expozícióhoz. A tengerparti környezet nehéz bevonatokat igényel, míg a beltéri HVAC csatornák könnyen túlélik a könnyebb szelvényeket.
Vizuális ellenőrzés kritériumai
A kiváló minőségű kimenet tisztán néz ki. A súlyos hibákat mutató szállítmányokat vissza kell utasítania. Gondosan ellenőrizze a szállítmányt. Ügyeljen a salakzárványokra, amelyek éles, homokos pattanásoknak tűnnek a felületen. Ellenőrizze, hogy vannak-e csupasz foltok, ahol a cink nem tapadt meg. Kerülje el az erős folyasztószeres foltosodást okozó anyagokat, mivel ez a gyári rossz tisztítási protokollt jelzi.
A hosszú távú érték értékelése
Fordítsa el a beszerzési fókuszt a kezdeti beszerzési költségekről. Számolja ki a hosszú távú pénzügyi hasznot. Tényező a rutin szerkezeti karbantartások teljes kiküszöbölésében. Fontolja meg a hatalmas pénzügyi megtakarításokat, ha elkerüli a berendezések leállását. Ez különösen kritikus a távoli szél-, napenergia- és távközlési eszközök esetében. Végül vegye figyelembe a másodlagos terepi festési követelmények hiányát a telepítéskor.
Következtetés
A gyártási folyamat határozza meg az anyag végső kohászati tulajdonságait. A masszív tekercseket előállító folyamatos melegmerítési sor teljesen más mérnöki igényeket szolgál ki, mint az autóipari paneleket készítő galvanizáló sor. A cink egyedülálló áldozati anód tulajdonságai páratlan védelmet nyújtanak a durva elemekkel szemben.
A mérnöki és beszerzési csapatoknak rendszeresen ellenőrizniük kell a beszállítói létesítmények képességeit. Ellenőrizze a lágyító kemence technológiáját, és ellenőrizze a légkés pontosságát. Az adott horganyzási módszert mindig pontosan igazítsa a telephely környezeti és szerkezeti követelményeihez.
Ne bízza a véletlenre az anyagi teljesítményt. Kérjen anyagmintát, kérjen részletes árajánlatot, vagy kérjen műszaki konzultációt szállítójával még ma, hogy a következő projektje kiállja az idő próbáját.
GYIK
K: Mennyi ideig tart a tűzihorganyzás?
V: Míg az olvadt cink bemerítése mindössze 4-5 percet vesz igénybe, a teljes ciklus sokkal tovább tart. A megfelelő felülettisztítás, savelőkészítés, folyósítás, bevonatolás és hűtés időt igényel. A kereskedelemben kapható galvanizálók általában 3 napos átfutási időt igényelnek a teljes folyamat megfelelő végrehajtásához.
K: Mi a különbség a horganyzott acél tekercs és a lemez között?
V: A tekercsek masszív, folyamatos kezelt acélhengerek. A gyártók azokat a gyártókhoz szállítják, amelyek készen állnak a nagy volumenű folyamatos hengeralakításra vagy mélysajtolásra. A lapok egyszerűen tekercsek, amelyeket a létesítmények letekernek, a kiegyenlítőkön keresztül lapítják, és meghatározott hosszúságúra vágják az azonnali, helyi gyártás érdekében.
K: Miért tűnik a horganyzott acél néha fényesnek és néha fénytelennek?
V: A vizuális megjelenés, az úgynevezett spangle, teljes mértékben a hűtési sebességtől és a cinkfürdő specifikus kémiájától függ. A gyártók szándékosan tompa, mattszürke bevonatokat hoznak létre a galvanizálási eljárással. Ez a fénytelen felület lényegesen jobb tapadást biztosít a másodlagos festékfelviteleknél.
K: Tud-e hegeszteni horganyzott acélt?
V: Igen, de alapos előkészítést igényel. A közvetlen hegesztési kötésnél mechanikusan le kell csiszolni a cinkbevonatot, hogy biztosítsa a varrat abszolút integritását. Ezenkívül a hegesztés elpárologtatja a cinket, és mérgező füstöket szabadít fel. Az üzleteknek erős füstelszívó rendszereket kell alkalmazniuk a kezelők védelme érdekében.