镀锌钢是什么样的
浏览次数: 0 作者: 本站编辑 发布时间: 2026-06-02 来源: 地点
查询
工程师、制造商和采购团队经常通过外观来判断镀锌金属。您可能会看到一批新的钢材,并期望获得闪亮、完美的表面。然而,诸如光泽或传统“亮片”之类的视觉特征并不是实际耐腐蚀性能的良好指标。许多买家错误地拒绝暗灰色组件,错误地认为保护层有缺陷。
真正的质量验证需要了解冶金反应。您必须评估钢材的基本化学成分并验证严格的 ASTM 合规性,而不仅仅是寻找银色表面。仅依靠目视检查通常会导致代价高昂的项目延误。
本指南提供了视觉识别镀锌涂层的技术框架。我们将探讨为什么批次颜色在生产过程中差异很大。最后,您将学习如何建立客观的评估标准来采购可靠的材料,确保您的下一个结构项目符合严格的工程标准。
要点
外观≠性能: 暗淡、哑光的灰色表面通常表示较厚、高度耐用的锌铁合金层,而不是有缺陷的涂层。
“亮片”神话: 历史上,突出的雪花状亮片是铅杂质的副产品;现代、环保的镀锌钢通常具有更光滑、更少纹理的外观。
验证需要仪器: 虽然目视和现场测试(如酸反应)提供了线索,但确认真正的热浸镀锌涂层需要通过实验室测试或磁性测厚仪测量冶金金属间化合物层。
通过数据而非美观来指定: 成功的采购依赖于将工厂测试报告 (MTR) 和 ASTM 标准与您的特定应用相匹配,而不是规定精确的颜色匹配。
视觉特征:亮银色、暗灰色和“亮片”
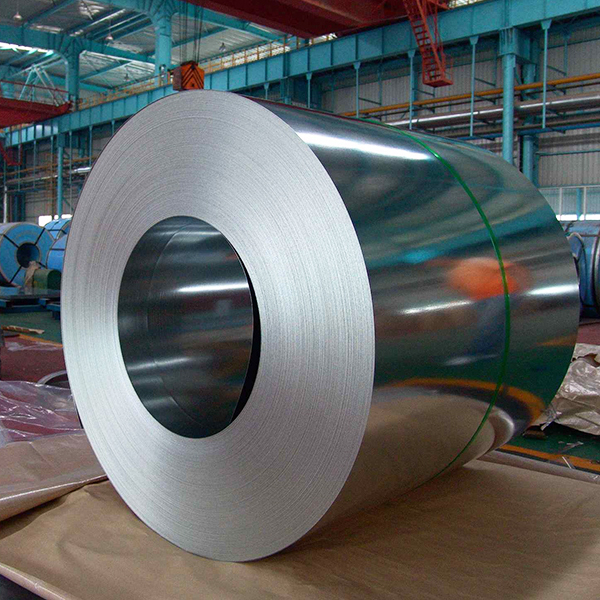
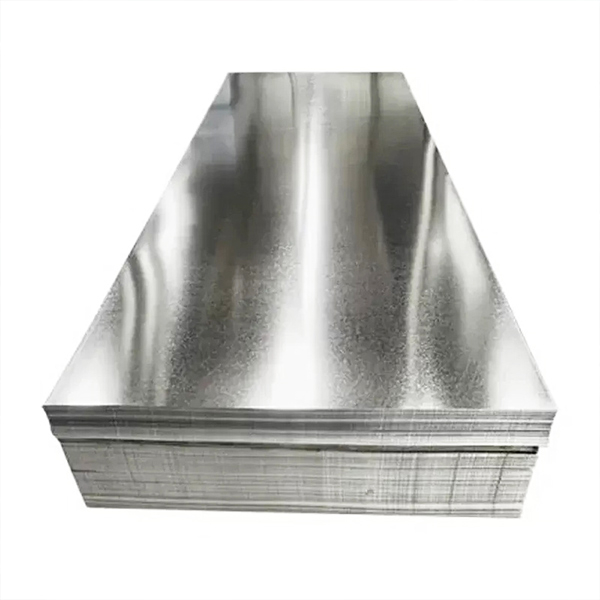
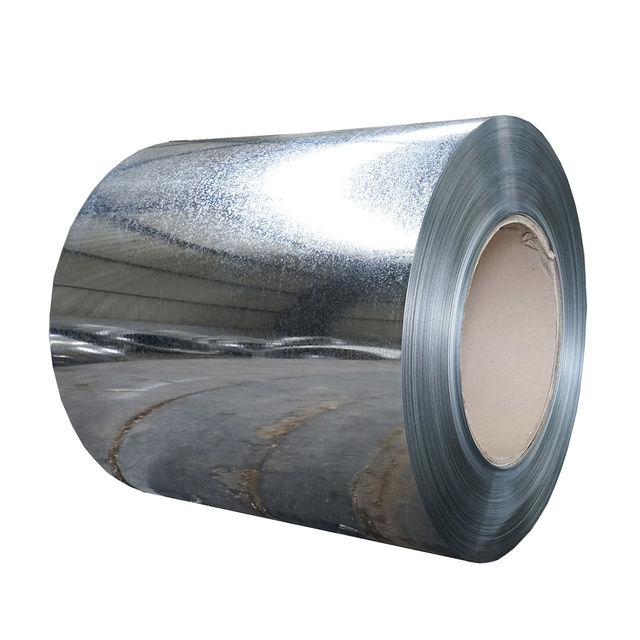
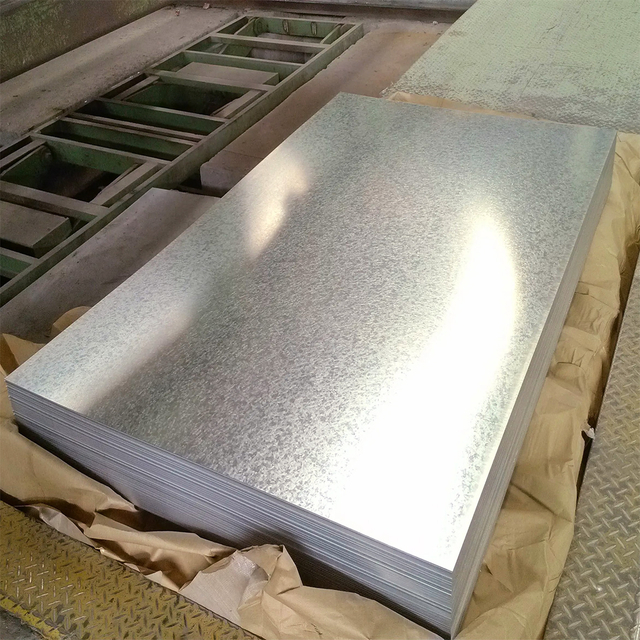
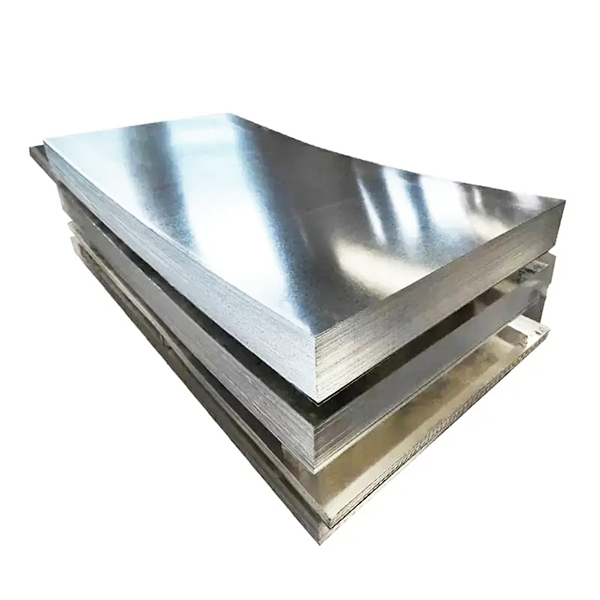
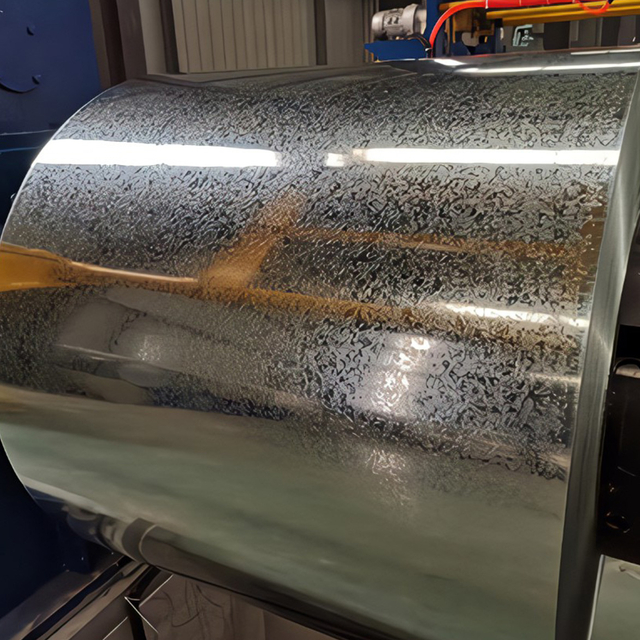
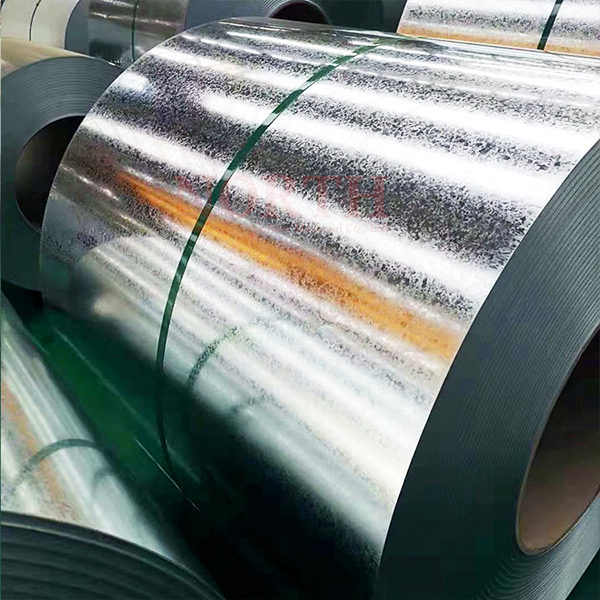
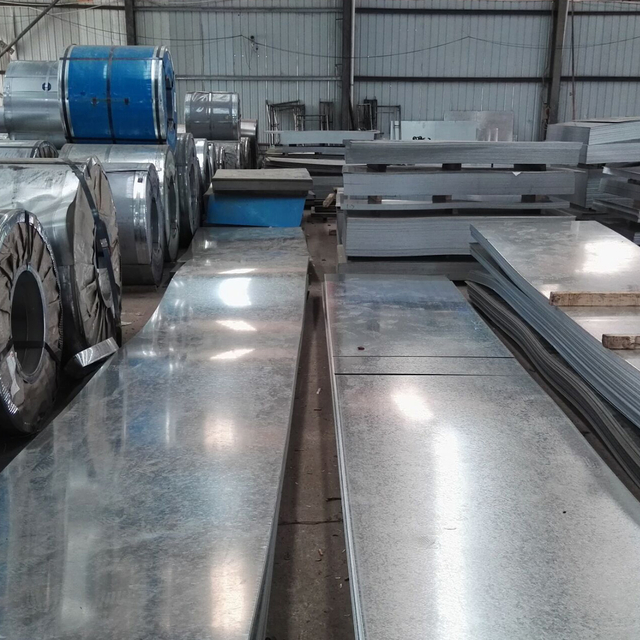
新加工材料的标准视觉范围差异很大。在检查新鲜加工的货物时,您可能会注意到极端的审美差异。单个 镀锌钢板 可能会呈现从明亮、反光的银色到平坦、暗灰色的饰面。这种变化通常发生在金属离开锌浴后的初始冷却阶段。
为了更好地理解这些表面差异,我们可以将初始饰面分类为定义的美学范围。下图总结了您在车间通常会遇到的视觉条件。
视觉效果 |
主要原因 |
表面纹理 |
明亮/闪亮的银色 |
存在纯“游离锌”外层(Eta 层)。 |
光滑,高反光。 |
哑光/暗灰色 |
冷却过程中锌铁合金层到达外表面。 |
平坦、稍粗糙、不反光。 |
杂色(混合) |
单个大型零件的不同部分的冷却速率不均匀。 |
闪亮和暗淡区域的斑驳组合。 |
解码“亮片”图案
术语“亮片”是指金属表面上可见的水晶美感。这种图案是通过特定的成核过程形成的。当熔融锌冷却到 787°F 以下时,锌原子附着在钢表面的晶种上。随着温度下降,它们形成独特的六方晶体图案。
行业现实检验: 大型、高度可见的亮片基本上已经成为过去。早期的镀锌工艺使用有毒的铅添加剂来降低锌浴的粘度,从而无意中产生了这些巨大的雪花图案。买家逐渐习惯了这种外观。现代设施现在优先考虑环境安全和工人健康。他们使用锑等安全添加剂或完全消除添加剂。结果,当代 镀锌钢 具有更小的亮片或完全光滑的表面。
风化进程
您还应该认识到金属外观在现场是如何演变的。镀锌表面不会永远保持光泽。在户外暴露的前 6 至 8 个月内,表面会经历自然风化过程。金属与大气中的水分和二氧化碳发生反应。最初的亮度逐渐减弱,转变为均匀、柔和的灰色锌铜绿。这种碳酸锌层提供了一种极其坚韧的、天然存在的屏障,可防止环境腐蚀。
为什么涂层外观并不决定耐腐蚀性
买家在收到一批深色或哑光金属时常常会感到严重焦虑。他们认为暗灰色表面表明镀锌过程失败。这种“暗灰色”的质量误解会导致不必要的材料拒收和紧张的供应商关系。事实上,美观与材料的最终耐腐蚀性几乎没有关系。
钢铁化学的作用
基础钢的反应性实际上决定了视觉效果。具体来说,原钢中的硅和磷含量决定了铁与熔融锌反应的剧烈程度。高活性钢在冷却过程中将更多的铁拉入锌层中。如果钢材属于高反应性类别,则即使在钢材离开镀锌浴后,冶金反应也会继续进行。
锌铁合金的优势
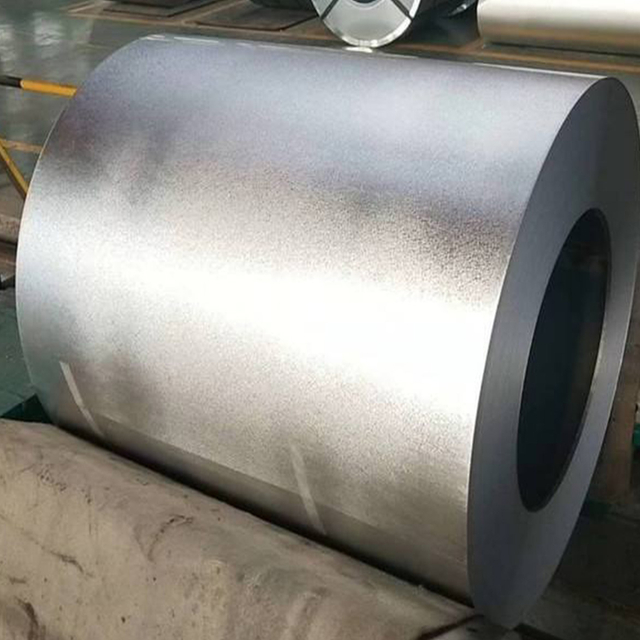
深色、哑光表面表明涂层几乎完全由锌铁金属间化合物层组成。普通镀锌涂层的外层是纯锌,具有闪亮的外观。活性钢消耗了这种纯锌层,将其完全转化为锌铁合金。
决策框架: 您应该将这种哑光灰色饰面视为优点而不是缺陷。虽然它缺乏闪亮的“游离锌”层,但加速反应通常会产生完全更厚的整体涂层。较厚的涂层直接意味着在恶劣环境下具有相同或更长的使用寿命。然而,处理者和制造者必须小心谨慎。纯锌铁合金层往往稍微更脆。应避免剧烈的机械撞击或过度弯曲,以防止局部剥落。
如何准确识别镀锌钢
纯粹依赖视觉美学会产生风险。您需要经验方法来验证镀锌涂层的存在和质量。这些方法的范围从简单的车间黑客到严格的实验室分析。
初步目视和现场检查(“研讨会黑客”)
现场工作人员经常使用快速检查来评估未知的金属库存。这些方法并不能取代正式测试,但它们可以提供快速的初步线索。
锈迹检查: 检查工件是否有活跃的红锈。真正的镀锌涂层可防止红锈形成。您可能会发现白色粉末状残留物(白锈),但没有红色氧化铁强烈表明存在保护性锌层。
醋/酸测试: 在表面滴几滴弱酸性溶液,如家用醋或稀盐酸。产生气泡的温和化学反应表明存在锌。请记住,该测试仅证明锌的存在;它无法识别所使用的具体镀锌应用方法。
车间无损检测 (NDT)
为了准确地进行车间验证,质量控制团队依靠无损检测设备。磁性或电子涂层测厚仪可提供即时、可操作的数据。这些手持设备确认黑色基体金属上是否存在有色涂层。
通过测量精确的密耳厚度,检查员可以验证是否符合要求。结构部件通常必须符合 ASTM A123 厚度标准。根据材料类别和钢材厚度,可接受的范围通常在 1.4 至 3.9 密耳之间。该范围内的读数有效地确认了足够的保护水平。
实验室验证(终极证明)
有时,您必须明确区分真正的热浸镀锌与富锌涂料、热喷涂或机械电镀。所有这些方法都利用锌,使得基本化学测试没有结论。
科学证据: 真正的热浸镀锌以其冶金结构而闻名。它是唯一创建具有三个不同金属间化合物层(Gamma、Delta 和 Zeta)的真正冶金结合的应用方法。实验室技术人员通过横截面显微摄影验证了这种结构独特的特征。或者,科学家使用电子顺磁共振 (EPR) 来检测热浸镀工艺特有的特定铁-锌结合。
将镀锌钢的类型与您的应用相匹配
采购的成功需要将制造工艺与您的环境需求相匹配。并非所有镀锌金属的性能都相同。指定正确的材料可以防止过早降解并优化制造效率。
热浸镀锌 (HDG): 此工艺将钢直接浸入熔融锌中。它提供尽可能厚的涂层。 HDG 仍然是实现最大户外寿命和结构完整性的绝对最佳选择。由于剧烈的冶金反应,其最终外观仍然存在很大差异。
电镀锌 (EG): 制造商在化学浴中使用电流涂锌。这样就形成了一层非常薄、均匀且异常闪亮的层。 EG 是室内应用或在喷漆前需要完美美观的部件的理想选择。然而,它在恶劣的户外环境中提供最低限度的重型腐蚀保护。
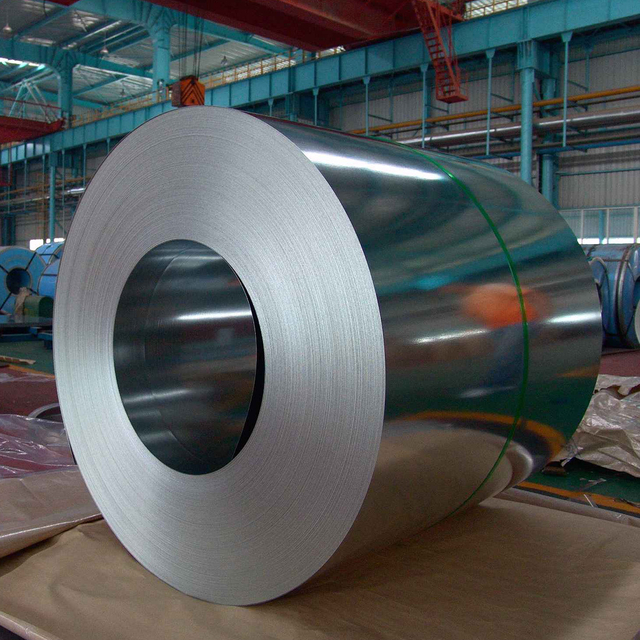
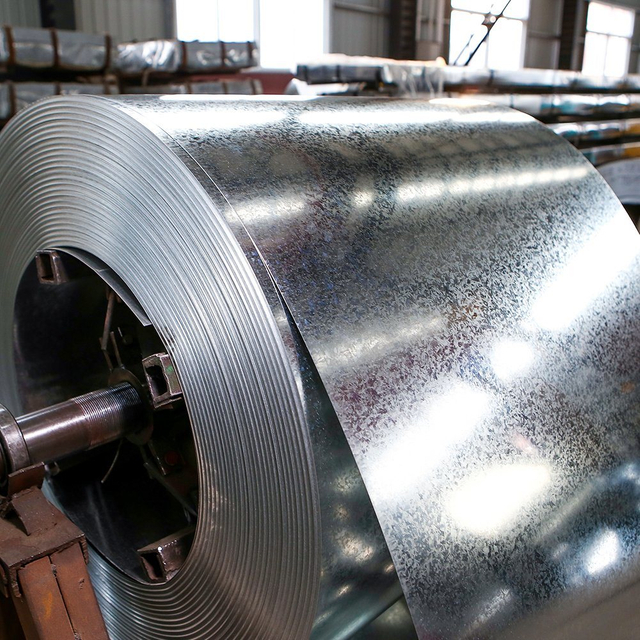
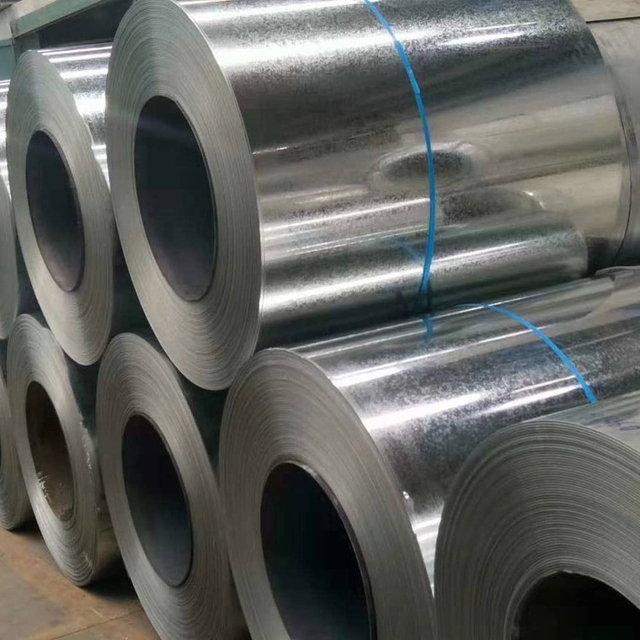
镀锌钢: 采用专门的二次工艺。初次涂覆后, 镀锌钢卷 立即进行热处理过程。热量迫使基础钢中的铁完全扩散到锌层中。它留下哑光灰色表面,具有轻微多孔的纹理。由此产生的表面具有高度可焊接性,并具有卓越的油漆附着力,使其在汽车制造中得到广泛应用。
选择矩阵逻辑: 我们建议买家优先考虑预期结果而不是原始金属美学。使用下面的矩阵来指导您的采购策略。
申请目标 |
推荐类型 |
主要特点 |
原始户外暴露(例如高速公路护栏) |
热镀锌 (HDG) |
最大厚度,可变美学。 |
室内电器面板(预涂漆) |
电镀锌 (EG) |
表面光滑无瑕,保护层薄。 |
汽车车身零件(可焊接和可涂漆) |
镀锌钢 |
哑光合金表面,漆面附着力极佳。 |
采购危险信号:白锈和采购标准
当货物到达时,目视检查对于识别存储和处理问题仍然至关重要。您必须区分装饰性表面污渍和真正的贱金属缺陷。
识别“白锈”(湿存储污渍)
您有时可能会发现新交付的金属上覆盖着白色粉末状残留物。这种物质俗称“白锈”或湿储污渍。白锈由氢氧化锌组成。当水分被困在紧密堆叠的金属表面之间而没有足够的气流时,它会迅速形成。
这种情况经常发生在防水布下的运输过程中或通过不良的仓库存储实践时。白锈看起来令人担忧,但这并不一定是母材的故障。轻质粉状白锈很容易被刷掉,很少影响长期的耐腐蚀性。然而,厚的、深色的、结壳的地层需要积极的机械清洁,并且可能表明涂层的使用寿命受到影响。
与供应商设定期望
主动采购需要清晰的沟通和数据驱动的期望。您可以通过采用严格的文档记录实践来消除大多数供应链纠纷。
索取工厂测试报告 (MTR): 在发出采购订单之前,请务必向供应商索取 MTR。检查硅和磷的含量。确保基础钢化学成分处于理想参数范围内,有助于您预测最终的美观效果。
风险缓解: 我们强烈建议不要在热浸镀材料的采购合同中指定“颜色一致性”或“均匀的亮片”。冶金现实使得不同批次之间不可能实现绝对的视觉一致性。
指定标准: 指定严格遵守行业标准,而不是关注美观。规定结构部件符合 ASTM A123 或板材和卷材产品符合 ASTM A653。
结论
镀锌钢的外观是冶金学、冷却速率和钢材化学成分复杂相互作用的结果。虽然闪亮的银色饰面在工厂车间看起来很吸引人,但暗灰色合金层通常可以提供卓越、持久的环境保护。仅凭肉眼判断材料质量会导致不必要的拒绝和资源浪费。
我们鼓励您严格根据涂层厚度、合金成分和公认的 ASTM 合规标准而不是表面光泽来评估发货。真正的品质在于微观的冶金结合,而不是反射光泽。
邀请您的采购团队和工程师在设计阶段的早期咨询材料专家。通过了解这些技术现状,您可以自信地选择特定操作环境所需的镀锌金属的确切规格。
常问问题
问:用磁铁可以判断钢材是否镀锌吗?
答:不会。基体钢材有磁性,但锌层没有磁性。磁铁会粘在镀锌钢上,但这只能证明底座是含铁的,而不是涂层的性质。
问:为什么同批次的镀锌件有的看起来有光泽,而有的看起来暗淡?
答:冷却速率的差异或局部钢化学成分(特别是硅和磷含量)的微小变化会导致铁锌合金的形成速率不同。
问:镀锌钢比普通钢重吗?
答:是的,但是程度很小。镀锌层增加了少量的总重量,在比较两个相同的部件时,这可以作为次要指标。
问:如果您不喜欢镀锌钢的外观,可以在镀锌钢上喷漆吗?
答:是的,使用“双面系统”。但是,表面必须经过适当的轮廓和风化处理,或者必须根据 ASTM D6386 标准使用特定的底漆以防止剥落。