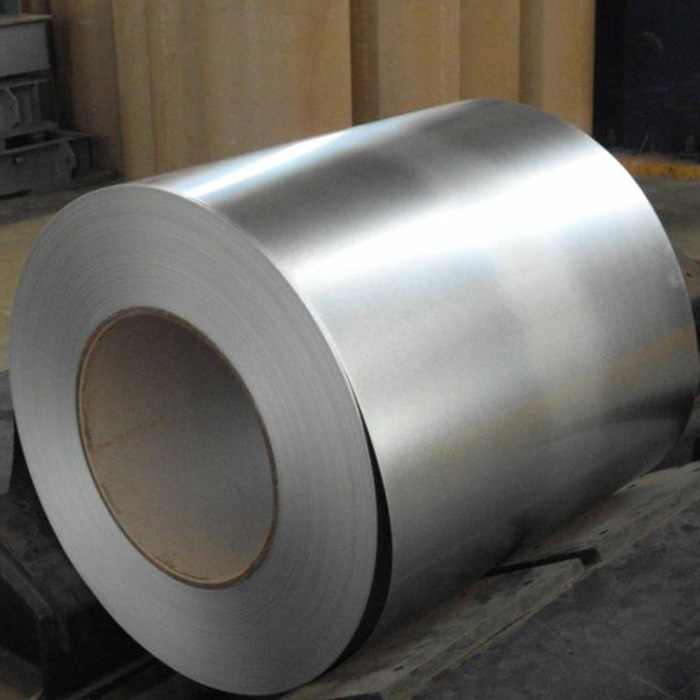
Innkjøp av materialer for industriell produksjon krever absolutt presisjon. Å velge feil metallspesifikasjoner avsporer ofte prosjektets tidslinjer og kompromitterer den strukturelle integriteten. Anskaffelse av feil Galvalume-spesifikasjoner fører til for tidlig korrosjon, rulleformingsfeil eller unødvendig budsjettoppblåsning på overkonstruerte materialer. For industrielle kjøpere, arkitekter og produsenter er det avgjørende å matche de nøyaktige metallurgiske egenskapene til prosjektmiljøet for livssyklus-ROI. Å stole på gjetting garanterer ganske enkelt fremtidige feil i feltet. For å forhindre dette trenger innkjøpsteam en systematisk tilnærming til materialvalg.
Denne artikkelen gir et strengt, ingeniørbasert rammeverk for å definere de nødvendige spesifikasjonene dine før du sender inn en tilbudsforespørsel til en fabrikk eller et servicesenter. Du vil lære hvordan du vurderer beleggvekter, velger de riktige strukturelle kvalitetene og verifiserer leverandørens samsvar sømløst. Sikre en pålitelig forsyning av Galvalume Steel Coil avhenger sterkt av den første RFQ-klarheten din.
Viktige takeaways
Belegget er kontekstuelt: Valg av AZ-beleggvekt (f.eks. AZ50 vs. AZ150) må samsvare direkte med miljøkorrosiviteten til sluttbruksapplikasjonen.
Formbarhet vs. utbytte: Høyere strukturelle karakterer ofrer formbarhet; kjøpere må balansere mekanisk flytestyrke med de fysiske begrensningene til prosessutstyret deres.
Overflateforberedelse er viktig: Valg av riktig overflatebehandling (som AFP eller passivering) dikterer nedstrøms malingsvedheft og lagringslengde.
Leverandørverifisering: Pålitelig anskaffelse krever obligatoriske Mill Test Certificates (MTCs) og streng overholdelse av internasjonale standarder (ASTM A792 eller EN 10346).
Anskaffelse av metall uten et strengt evalueringsrammeverk inviterer til betydelig operasjonell risiko. Kostnaden for feiljustering kan ødelegge et prosjekt. Underspesifikasjoner forårsaker katastrofale feltfeil. Rød rust utvikler seg raskt på underbeskyttede overflater. Kantkryp undergraver den strukturelle integriteten til takpaneler. Motsatt tapper overspesifikasjoner anskaffelsesbudsjettene unødvendig. Spesifisering av for høye beleggvekter for milde innendørsmiljøer sløser med verdifull kapital. Du må finne en nøyaktig ingeniørmessig balanse.
Sluttbrukskartlegging er din første forsvarslinje. Du må matche de fysiske egenskapene til spolen til dens primære bruk. Taktekking med stående søm krever utmerket værbestandighet og moderat fleksibilitet. Landbrukssiloer krever høy flytestyrke for å tåle indre belastningstrykk. HVAC-komponenter krever spesialisert kondensmotstand og tette bøyeegenskaper. Hver applikasjon krever en unik metallurgisk profil. Kjøpere kan ikke stole på en tilnærming som passer for alle.
Før de kontakter en fabrikk, må anskaffelsesteam fullføre en omfattende tilbudsforespørsel. Manglende datapunkter fører til unøyaktige tilbud og forsinket produksjon. Standardisering av forespørselen sikrer sammenligninger mellom epler og epler. Du må definere din nøyaktige galvalume coil spesifikasjoner før forhandlinger åpnes.
Sjekklisten for obligatorisk tilbudsforespørsel:
Tykkelse: Spesifiser basemetalltykkelse (BMT) eller total belagt tykkelse (TCT).
Bredde: Detaljer nøyaktige mål og oppgi om du trenger fresekant eller spaltekant.
Karakter: Definer tydelig de mekaniske ytelseskravene (f.eks. CS Type B eller SS Grade 80).
Beleggvekt: Dikter AZ-betegnelsen basert på miljøeksponering.
Overflatefinish: Be om spesifikk passivering, AFP eller oljebehandlinger.
ID/OD-grenser: Oppgi maksimale indre diameter og ytre diameter for å sikre utstyrskompatibilitet.
Dechiffrere AZ belegg vektkrav
Å forstå AZ-betegnelsen er grunnleggende for materialytelse. 'AZ' betyr et belegg av aluminium-sinklegering. Denne legeringen består vanligvis av 55 % aluminium, 43,4 % sink og 1,6 % silisium. Dette spesifikke forholdet gir bemerkelsesverdig holdbarhet. Aluminium gir langsiktig barrierebeskyttelse mot elementene. Sink gir galvanisk offerbeskyttelse ved kuttkanter og riper. Silisium binder belegget sikkert til stålunderlaget. Produsenter måler denne beleggvekten i unser per kvadratfot (oz/ft⊃2;) eller gram per kvadratmeter (g/m²).
Evaluering av ytelse mot kostnad krever vurdering av installasjonsmiljøet. Å velge riktig AZ-beleggets vekt dikterer levetiden til sluttproduktet. Standardmiljøer krever vanligvis en AZ50- eller AZ55-betegnelse. I metriske termer tilsvarer dette AZ150. Disse vektene gir tilstrekkelig barrierebeskyttelse for typiske boligtak og moderate industrisoner.
Diagram: AZ Coating Weight Application Guide
Beleggvekt (USA)
Beleggvekt (metrisk)
Ideell miljø
Vanlige applikasjoner
AZ50
AZ150
Mild til Moderat / Innlandet
Boligtak, VVS-kanaler, veggpaneler
AZ55
AZ165
Moderat / lett industrielt
Næringsbyggkledning, gjerde
AZ60
AZ180
Aggressiv / høy luftfuktighet
Landbruksbygg, tunge industrisoner
AZ70
AZ210
Alvorlig / kystnær / kjemisk
Kystinfrastruktur, kjemiske prosessanlegg
Aggressive miljøer krever en annen strategi. Kjøpere må rettferdiggjøre den høyere kostnaden for AZ60- eller AZ70-belegg (AZ180 eller AZ200 metrisk). Kystområder står overfor konstant saltsprut. Kjemiske anlegg utsetter metaller for etsende luftbårne partikler. Miljøer med høy luftfuktighet akselererer oksidasjon. I disse scenariene forhindrer tyngre belegg for tidlig strukturell feil.
Imidlertid medfører for høye beleggvekter betydelige implementeringsrisikoer. Kjøpere antar ofte at tykkere belegg alltid gir bedre resultater. Denne antagelsen ignorerer fysiske behandlingsgrenser. Aluminium-sink-legeringen er iboende hardere enn ren sink. Når produsenter bøyer tunge AZ-belegg rundt tette radier, oppstår mikrosprekker. Disse mikroskopiske bruddene utsetter basisstålet for fuktighet. Rust utvikler seg raskt innenfor disse sprekkene. Du må balansere miljøbehovet for tunge belegg mot de geometriske realitetene til rulleformingsprofilene dine.
Velge riktige Galvalume stålspiralkvaliteter
Mekaniske egenskaper dikterer hvordan stålet oppfører seg under produksjon. Kjøpere må balansere flytestyrke, strekkstyrke og forlengelse. Flytegrense måler spenningen som kreves for å deformere stålet permanent. Strekkfasthet indikerer den maksimale påkjenningen materialet kan håndtere før brudd. Forlengelse måler materialets evne til å strekke seg uten å sprekke. Å få denne balansen riktig forhindrer kostbare produksjonsforsinkelser.
Du må velge mellom kommersielle og strukturelle kategorier. Kommersielt stål (CS Type A, B og C) utmerker seg i grunnleggende profilering. Disse karakterene prioriterer fleksibilitet og formbarhet. De har plass til komplekse former, dyp tegning og trange bøyninger. Produsenter bruker kommersielle karakterer for arkitektoniske trimmer, takrenner og intrikate paneler. Materialet flyter lett gjennom rulleformingsutstyr uten for stor motstand.
Strukturelt stål (SS-kvaliteter 33, 37, 40, 50 og 80) tjener et helt annet formål. Bærende applikasjoner krever disse høystyrkekvalitetene. Strukturelt terrassebord, kraftige grener og landbruksrammer er avhengige av dem. Disse karakterene motstår deformasjon under store fysiske belastninger. Denne styrken går imidlertid på bekostning av formbarheten. Høyere strukturelle karakterer mangler forlengelsen som er nødvendig for kompleks profilering.
Matcher det passende galvalume stålspolekvaliteter til dine produksjonsevner er en kritisk beslutningsfaktor. Å velge klasse 80 stål for et komplekst arkitektonisk panel garanterer feil. Materialet vil motstå bøyning. Springback vil vri den endelige profilen ut av toleranse. Videre fører høystrekkstål gjennom verktøy designet for kommersielle kvaliteter alvorlig slitasje. Dine rulleformingsformer vil degraderes raskt. Rådfør deg alltid med produksjonsteamet ditt før du spesifiserer strukturelle karakterer med høy avkastning.
Dimensjonstoleranser: Galvalume ståltykkelse og bredde
Å definere tykkelse nøyaktig forhindrer massive tvister om samsvar ved levering. Kjøpere forveksler ofte Gauge, Base Metal Thickness (BMT) og Total Coated Thickness (TCT). Gauge er et arkaisk målesystem som mangler moderne presisjon. Moderne ingeniørkunst er avhengig av desimalmålinger. BMT refererer utelukkende til den rå stålkjernen før noe belegg påføres. TCT inkluderer både stålkjernen og aluminium-sinklegeringslagene. Hvis ingeniørplanene dine krever en 0,50 mm BMT, men du bestiller en 0,50 mm TCT, vil sluttproduktet mangle den nødvendige strukturelle stålmassen.
Standard tilgjengelighet for galvalume ståltykkelse varierer vanligvis fra 0,12 mm til 2,0 mm. Tykkelse påvirker direkte strukturell integritet. Tykkere materialer støtter større belastninger, men øker den totale prosjektvekten. Denne vekten påvirker logistisk planlegging og installasjonsarbeid. Videre dikterer tykkelsen vekt-per-kvadratmeter-beregninger. Nøyaktige beregninger sikrer at du bestiller nok lineære opptak til å fullføre produksjonskjøringene uten budsjettoverskridelser.
Bredde og slissetoleranser krever også nøye vurdering. Standard spolebredder varierer vanligvis fra 600 mm til 1250 mm. Du må velge mellom fresekant- og spaltekantalternativer. Fresekanter forblir nøyaktig når de forlot produksjonslinjen. Noen ganger har de mindre uregelmessigheter. Spaltekanter gjennomgår en sekundær kutteprosess for nøyaktig presisjon. Hvis rulleformingsutstyret ditt krever stramme matingstoleranser, må du spesifisere spaltekanter. Dette minimerer skrapavfall under produksjon og forhindrer fastkjøring i førerne.
Vanlige feil i dimensjonsspesifikasjoner:
Bestilling etter måler i stedet for desimal BMT eller TCT.
Unnlatelse av å ta hensyn til tykkelsen på AZ-belegglaget.
Ignorerer den maksimale spolebreddekapasiteten til decoilermaskinen.
Aksepterer spoler med fresekanter for svært presis rulleforming med smale profiler.
Spesifisering av Galvalume overflatebehandling og overflatebehandling
Overflatebehandlinger beskytter spolen under transport og dikterer fremtidig prosessuksess. Bare galvalume er svært utsatt for hvitrust under lagring. Kjemisk passivering reduserer denne risikoen. Passivering påfører en mikroskopisk beskyttende film over belegget. Kromaterte behandlinger gir robust beskyttelse, men står overfor økende miljørestriksjoner. Ikke-kromatisert passivering gir et sikrere, RoHS-kompatibelt alternativ. Den forhindrer hvitrust effektivt samtidig som den oppfyller moderne miljøstandarder.
Anti-Fingerprint (AFP) harpiksbelegg gir enorm verdi for umalte applikasjoner. Håndtering av bart metall etterlater tydelige, stygge fingeravtrykk. Disse merkene oksiderer og gir permanent flekker på overflaten. AFP-belegg forhindrer denne håndteringsskaden. Du kan spesifisere klar eller farget AFP. Utover estetikk fungerer AFP som et tørt smøremiddel. Den lar metallet gli jevnt gjennom rullformingsdyser uten å kreve våte oljer.
Har du tenkt å male materialet, må du velge mellom oljet og uoljet finish. Kjøpere som kjører spolen gjennom umiddelbare forhåndslakkeringslinjer (PPGL) må gjøre dette valget nøye. Oljede spoler motstår fuktighet under transport, men krever grundig kjemisk rengjøring før maling. Uoljede spoler hopper over avfettingstrinnet, men risikerer korrosjon hvis de lagres for lenge før maleprosessen starter.
Å velge riktig galvalume overflatebehandling forhindrer nedstrøms feil. Hvis du prøver å male over et tungt AFP-lag uten skikkelig kjemisk etsing, vil malingen delaminere. Hvis du lagrer upassiverte spoler i et fuktig lager, vil hvit rust ødelegge overflaten. Tilpass overflatens spesifikasjoner strengt med ditt neste produksjonstrinn.
Vurdere en Galvalume-leverandør: samsvars- og shortlistingslogikk
Å sikre nøyaktige spesifikasjoner spiller liten rolle hvis leverandøren ikke klarer å levere dem. Streng undersøkelse beskytter investeringen din. Kvalitetssikringsdokumentasjon er ikke omsettelig. Kjøpere må kreve varmetall for full materialsporbarhet. Verifiserbare Mill Test Certificates (MTC-er) må følge med hver forsendelse. Disse sertifikatene beviser at den kjemiske sammensetningen, flytestyrken og beleggets vekt oppfyller dine eksakte RFQ-krav. Godta aldri levering uten å ha gjennomgått MTC.
Overholdelse av internasjonale standarder fungerer som din målestokk for kvalitet. Sørg for at du har valgt galvalume-leverandøren produserer strengt etter anerkjente protokoller. ASTM A792/A792M styrer det nordamerikanske markedet. EN 10346 tjener den europeiske standarden. JIS G 3321 dikterer asiatiske produksjonstoleranser. En anerkjent leverandør vil eksplisitt oppgi hvilken standard de følger. Dette garanterer at de metallurgiske egenskapene forblir konsistente på tvers av flere bestillinger.
Logistikk og emballasje utgjør store risikofaktorer. En perfekt produsert spole blir skrapmetall hvis den blir skadet under transport. Vurder leverandørens emballasjestandarder omhyggelig. Eye-to-Sky-emballasje plasserer spolen flatt på en pall, ideell for visse gaffeltrucker. Eye-to-Wall-emballasje står spolen oppreist. Be om stålkonvolutter for å beskytte de delikate kantene mot støt. Insister på VCI (Volatile Corrosion Inhibitor) papirinnpakning. Dette spesialiserte papiret frigjør beskyttende damper for å forhindre inntrengning av fuktighet under lange havfrakter.
Overgang til ny leverandør krever strukturerte neste trinns handlinger. Legg aldri inn en massiv massebestilling umiddelbart. Strukturer en pilotordre først. Bruk denne første forsendelsen til å teste konsistensen over hele spolens lengde. Kontroller beleggets jevnhet ved hjelp av elektroniske tykkelsesmålere. Til slutt, evaluer deres ledetidspålitelighet og kommunikasjon. En vellykket pilotordre bygger grunnlaget for et langsiktig innkjøpspartnerskap.
Konklusjon
Innkjøp av disse materialene er fortsatt en svært teknisk ingeniørbeslutning, ikke bare en prisforhandling. Nøyaktige metallurgiske spesifikasjoner dikterer sluttproduktets strukturelle levetid. Å stole på vage bestillinger garanterer inkonsekvente produksjonsresultater og potensielle feltfeil.
Innkjøpsteam bør ta i bruk disse umiddelbare neste trinnene:
Lås inn nøyaktige kombinasjoner av karakter, AZ-vekt og tykkelse innenfor alle leverandørkontrakter.
Beordre inkludering av spesifikke internasjonale produksjonsstandarder (som ASTM A792) i tilbudene dine.
Krev verifiserbare mølletestsertifikater før sluttbetalinger frigis.
Rådfør deg med metallurgiske eksperter når du går inn i nye, svært korrosive geografiske markeder.
Å ta kontroll over spesifikasjonene dine styrker produksjonslinjen din. Vi oppfordrer kjøpere til å sende inn detaljerte, svært strukturerte tilbud til kvalifiserte servicesentre for å sikre nøyaktige, pålitelige priser.
FAQ
Spørsmål: Hva er forskjellen mellom Galvalume og galvaniserte stålspoler?
A: Den primære forskjellen ligger i beleggsammensetningen. Galvanisert stål bruker et 100 % rent sinkbelegg. Galvalume bruker en aluminium-sink-legering (55 % Al, 43,4 % Zn, 1,6 % Si). Galvalume tilbyr overlegen langsiktig korrosjonsbestandighet i tøffe miljøer. Imidlertid gir rent galvanisert stål bedre galvanisk beskyttelse ved kuttekanter, mens Galvalume-kanter kan vise litt rust tidligere.
Spørsmål: Hvordan beregner jeg vekten til en Galvalume stålspole?
A: Du kan beregne vekten ved å bruke standardtettheten til stål (omtrent 7,85 g/cm³). Multipliser bredden (i meter) med tykkelsen (i millimeter) med lengden (i meter) med 7,85. Dette gir totalvekten i kilo. Mange kjøpere er avhengige av spolekalkulatorer levert av servicesentre for raske estimater.
Spørsmål: Krever Galvalume-stål en spesifikk type maling?
A: Ja. Du kan ikke påføre standard maling direkte på bart metall. Overflaten krever riktig kjemisk forbehandling for å sikre vedheft. Produsenter bruker spesialiserte primere formulert for aluminium-sink-overflater. For ferdigmalte applikasjoner (PPGL), gir høyytelses polyester, SMP eller PVDF toppstrøk best lang levetid og fargebevaring.
Spørsmål: Hva betyr 'spangle' i galvalume-spolespesifikasjoner?
Sv: Spangle refererer til det synlige, krystallinske metalliske mønsteret på metallets overflate, skapt når belegget avkjøles. Vanlig spangle viser et distinkt, blomsterlignende mønster verdsatt for umalte estetiske applikasjoner. Minimert spangle gir en jevnere, mer jevn finish. Minimert spangle er generelt foretrukket når spolen skal males, noe som sikrer et feilfritt toppstrøk.
Shandong Sino Steel Co., Ltd. er et omfattende selskap for stålproduksjon og handel. Virksomheten omfatter produksjon, prosessering, distribusjon, logistikk og import og eksport av stål.