Optraghueler gesinn dacks gemoolt Zink als e massive Spill. Dir héiert konstant Industriegeschichten iwwer katastrophal Peeling an Adhäsiounsfehler, déi bannent Méint no der Fäerdegstellung vum Projet geschitt. D'Skepsis ass ganz verständlech. Allerdéngs ass d'Realitéit kloer: jo, Dir kënnt et erfollegräich molen. A kommerziellen an industriellen Uwendungen nennen Fachleit dëse Prozess en 'Duplex System.'
D'Spiller sinn héich. Wann Dir et richteg ausféiert, molen a galvaniséieren en héich synergistesche Verteidegungsmechanismus. Wann Dir et schlecht ausféiert - dacks andeems Dir op Standard mechanesch Schleifen a konventionell Epoxien vertrauen - verschwënnt et einfach Äre Budget a beschleunegt lokaliséiert Korrosioun. Är Faarf wäert wuertwiertlech aus dem Metal rutschen.
Mir hunn dëse Guide entworf fir d'Guesswork ze eliminéieren. Eist Zil ass Optraghueler, Spezifizéierer, a Beschaffungsteams mat den ongewollten chemesche Realitéiten ze equipéieren. Dir léiert déi exakt Virbereedungsnormen erfuerderlech, inklusiv vital ASTM Protokoller. Dir wäert och d'Logik vun der Beschichtungsauswiel entdecken, déi néideg ass fir e verifizéierbaren, flawless a laang dauerhafte Finish ze garantéieren.
Schlëssel Takeaways
D'Adhäsioun hänkt vun der Uewerflächechemie of, net nëmmen op Rauhheet: Standard mechanesch Schleifen kompromittéiert dacks d'Zinkschicht ouni d'Lackhaltung ze garantéieren.
Alter diktéiert de Prozess: Nei galvaniséiert, deelweis verwittert a voll verwittert Zink erfuerdert komplett aner Virbereedungsprotokoller.
Benotzt ni Alkyd- oder Uelegbaséiert Primer: Si reagéieren mat Zink (Versäfung), verwandelen d'Primer-Interface an eng rutscheg Seifeschicht, wat zu totaler Peeling féiert.
Evaluéiert Alternativen fréi: Fir héich präzis Versammlungen, déi ufälleg sinn fir thermesch Verzerrung, kënnen héich performant Zink-räiche Primer op bloe Stol e bessere ROI ubidden wéi Hot-Dip Galvaniséierung (HDG) plus Lack.
De Business Case fir den 'Duplex System'
Mir mussen als éischt den Duplex System definéieren fir säi Wäert ze verstoen. Et ass déi strategesch Kombinatioun vun enger waarmverzinkter (HDG) Beschichtung an enger spezialiséierter Flëssegkeet oder Pulver Topcoat. Fir dëst korrekt z'erreechen, muss de ganze Prozess strikt konform bleiwen mam ASTM D6386 Standard. Dëse Standard regéiert d'Virbereedung vun Zinkflächen fir Molerei.
De Kärvirdeel vun dësem System läit a sengem synergistesche Resultat. De baussenzege Lackfilm wierkt als Barrière. Et schützt déi ënnerierdesch Zinkbeschichtung vu virzäitegen Konsum verursaacht duerch atmosphäresch Verschmotzung. Am Géigesaz bitt den ënnerierdesche Zink en immense kathodesche Schutz. Wann d'Faarwen kraazt oder gekräizt gëtt, wierkt den Zink als Opferanode. Et verhënnert Ënner-Film Rost Kreepage, garantéiert datt de Schued lokaliséiert bleift.
Dësen Dual-Layer Verteidegungsmechanismus verlängert d'Liewensdauer drastesch. Den Total Liewensdauer vun engem Duplex System ass typesch 1,5 bis 2,5 Mol d'Zomm vun den individuellen Liewensdauer vum Zink a molen eleng. Dir kritt net nëmmen zwou Schichten Schutz; Dir kritt e Multiplikatoreffekt.
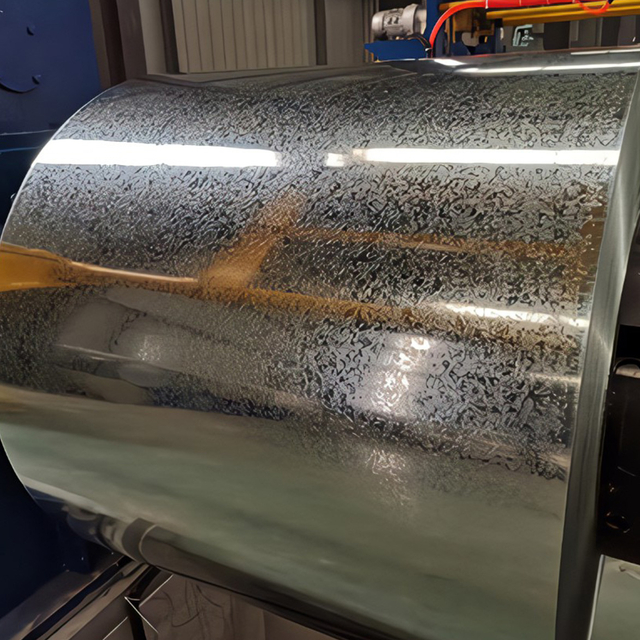
Dës Logik gëllt iwwer vill Skalierbarkeetapplikatiounen. Dir kéint schwéier Post-Fabrikatioun strukturell Stol fir en Outdoor Stadion behandelen. Ëmgekéiert, kënnt Dir pre-gemoolt benotzen galvanized Stol coil an galvanized Stol Blat Material fir héich-Volumen architektonesch Fabrikatioun. Déi ënnerierdesch Chimie a Schutzprinzipien bleiwen identesch onofhängeg vum Materialformat.
Bewäerten Beschichtung Conditioun: Déi 3 Etappe vun Weathering
Ären Uewerflächevaluatiounskader diktéiert Erfolleg oder Echec. D'Virbereedung Protokoll hänkt ganz op wéi laang de Galvaniséierte Stol ass an der Atmosphär ausgesat ginn. Dir kënnt net al Zink an neien Zénk op déiselwecht Manéier behandelen.
Nei galvaniséiert (0 bis 48 Stonnen)
An dëser initialer Fënster ass den Zoustand vum Metall extrem glat an héich reflektiv. Bal keng Zinkverbindunge sinn nach op der Uewerfläch geformt. D'Metall ass komplett net porös. Well et keng Textur feelt, huet d'Faarwen näischt ze gräifen. Aktioun ass obligatoresch. D'Uewerfläch erfuerdert grëndlech Botzen an obligatoresch chemesch oder mechanesch Profiléierung. Dir musst d'Uewerfläch ätze fir mikroskopesch Verankerungspunkte fir Adhäsioun ze kreéieren.
Deelweis verwittert (2 Deeg bis 1 Joer) - Déi héchste Risiko Stage
Dëst ass déi geféierlechst Etapp fir Beschichtungsapplikatiounen. Wärend dëse Méint ännert sech d'Uewerflächekonditioun séier. Et gëtt ofgedeckt a locker hänken Zinkoxiden a Zinkhydroxide. Dir gesitt dat dacks als e wäisse puderesche Rost um Metall. Dës locker Verbindungen stéieren drastesch mat der Lackhaftung. Wann Dir iwwer si molen, hält d'Faarwen un de Pudder, an de Pulver zitt aus dem Stol ewech. Aktioun verlaangt aggressiv Botzen an profiling. Dir musst dës kalkeg Depositioune komplett ewechhuelen ier Dir e Primer applizéiert.
Voll Wieder (1 Joer+)
No engem Joer vun der Belaaschtung stabiliséiert d'Metall. D'Uewerflächekonditioun transforméiert wéi et Kuelendioxid aus der Loft absorbéiert. Et formt Zinkkarbonat. Dëst ass eng enk agebonnen, Waasser-onlöslech Verbindung. Zinkkarbonat ass tatsächlech en exzellenten, natierlech rau Substrat fir Faarwen. Aktioun hei verlaangt Vorsicht. Dir braucht nëmme mëll Botzen mat waarme Waasser an engem sanft Entfetter. Et ass entscheedend datt Dir d'Zinkkarbonatschicht net beim Botzen läscht.
Wiederstatioun Etapp |
Zäitframe |
Uewerfläch Zoustand |
Néideg Aktioun |
Nei galvaniséiert |
0 bis 48 Stonnen |
Glat, glänzend, net porös |
grëndlech botzen; gëllen chemesch oder mechanesch Ätzen. |
Deelweis Wieder |
2 Deeg bis 1 Joer |
Wäisspuderroscht (Zinkoxide/Hydroxide) |
Aggressiv ewechzehuelen all loose Verbindungen a Profil. |
Voll Wieder |
1 Joer + |
Stabil Zinkkarbonatschicht |
nëmme mëll Entfettung; den Zinkkarbonat konservéieren. |
Uewerfläch Virbereedung: Mitigéieren Feeler Risiken
Och wann Dir d'Wiederstufe genee identifizéiert, eng schlecht Ausféierung wärend der Virbereedung wäert den Duplex System sabotéieren. Dir musst strikt Protokoller verfollegen fir Feelerrisiken ze reduzéieren.
Risikoreduktioun (Chromate Testen)
Ariichtungen daucht dacks nei geprägte Stol a Chromatbäder. Dës Passivatiounsmëttele verhënneren naass Späicherfleck beim Versand. Wéi och ëmmer, Chromaten repetéieren aktiv Lack. Dir musst ëmmer fir Passivatiounsagenten testen mat dem ASTM B201 Protokoll. Wann den Test Chromaten opdeckt, kënnt Dir d'Metall net direkt molen. D'Chromate mussen natierlech ewechhuelen, oder Dir musst se aggressiv iwwer mechanesch Profiléierung ewechhuelen.
Botzen Protokoller
Ier Dir d'Uewerfläch gräift, musst Dir all Dreck, Ueleg an organesch Verschmotzung entfernen. Follegt dës sequentiell Schrëtt fir eng optimal Botzen:
Gitt eng alkalesch oder sauer Reinigungsléisung (typesch 25: 1 verdënntem) op d'Uewerfläch.
Benotzt e mëllen Borscht Pinsel fir haartnäckeg organesch Verschmotzungen ze agitéieren.
Spülen d'Uewerfläch grëndlech mat propperem, frësche Waasser fir d'Botzmëttelen ze neutraliséieren.
Loosst d'Metall komplett dréchen ier Dir op d'Profiléierungsstadie weidergeet.
Fir onbeschiedegt nei Blatflächen, en industrielle wäisse Esseg ofwëschen kann eng héich effektiv, mëll Säure Ätz ubidden a gläichzäiteg liicht Ueleger ewechhuelen.
Profiléieren (D'Ankermuster erstellen)
Lack brauch mikroskopesch Däller a Peaks fir ze spären. Mir nennen dëst den Ankermuster. Dir hutt e puer Weeër dëst z'erreechen ouni d'Metall ze zerstéieren.
Sweep Blasting (SSPC-SP 16): Dëst ass den Industriestandard fir mechanesch Profiléierung. Dir musst eng niddereg-Wénkel Héichiewe Technik benotzen. Halt d'Düse tëscht 30 an 60 Grad. Benotzt e Schleifmëttel mat enger niddereger Hardness. De Schleifmëttel muss mat enger Mohs-Härheet vu 5 oder méi niddereg sinn (wéi Walnussmuschelen, Maiskolben oder spezifesche Mineralsand). Halt d'Partikelgréisst tëscht 200 an 500 Mikron.
D'Overblasting Risiko: Dir musst Standard 90-Grad Sandstralung zu all Käschten vermeiden. Standard Sprengung wäert de mëllen Zink komplett aussträichen. Dëst zerstéiert den Opferanodeschutz, wat de ganze Galvaniséierungsprozess sënnlos mécht. Wann d'Sweep Sprengung ze riskant fillt fir Är Feldcrew, Standard op chemesch Methoden.
Wash Primer / Acryl Pretreatment: Dëst sinn sauer Formuléierungen entwéckelt fir d'Zink Uewerflächespannung chemesch z'änneren. Si zwéngen den Zink fir Lack ze akzeptéieren ouni mechanesch Abriebung ze erfuerderen. Dëst eliminéiert de Risiko fir Iwwerbléisung komplett.
Beschichtungsauswiel: Chimie déi tatsächlech hält
Är Virbereedung kéint flawless sinn, awer déi falsch Chimie applizéieren wäert nach ëmmer katastrophal Echec verursaachen. Zénk ass en alkalescht Metall, an et reagéiert hefteg mat bestëmmte Lackformuléierungen.
D'Kardinal Regel (Wat ze vermeiden)
Dir musst streng Alkyd-baséiert Faarwen a Standard Ueleg-baséiert Primer verbidden. Wann Zénk Alkydharze begéint, geschitt eng onkontrolléierbar chemesch Reaktioun. Dëst ass bekannt als Saponifikatioun. Den alkalesche Zink reagéiert mat den Ueleger fir eng wuertwiertlech Seefschicht ënner dem Lackfilm ze kreéieren. Wann d'Saponifikatioun geschitt ass, gëtt d'Beschichtung a grousse, flexibele Blieder ofschielen. Dëst garantéiert total Beschichtungsfehler.
Genehmegt Primer Systemer
Dir musst primers spezifizéieren explizit formuléiert fir Interface mat Zink. D'Industrie erkennt zwou primär Kategorien.
Spezialiséiert Self-Etching Primer: Dës gi speziell formuléiert fir waarm galvaniséierte Flächen. Si entspriechen Spezifikatioune wéi SSPC Paint 27. Si bitzen chemesch an d'Metall.
Acryl Metal Primer: Héichqualitativ Waassergehalt Acrylprimer weisen exzellent Adhäsioun op richteg gereinegt Zink. Si bleiwen flexibel a widderstoen d'Saponifikatioun ganz.
High-Performance Topcoats
Wann Dir d'Uewerfläch priméiert, braucht Dir e robusten Topcoat fir Ëmweltmëssbrauch ze widderstoen. Mir recommandéieren Direct-To-Metal (DTM) Acryl-Latex-Faarwen oder DTM Acryl-Emaljen fir déi meescht baussenzeg architektonesch Uwendungen.
Fir aggressiv Ëmfeld, musst Dir Är Spezifikatioune upgraden. Betruecht héich-Chlor aquatesch Zentren. Standard Polyester Pulvermantel falen séier wann se un Indoor Pooldampen ausgesat sinn. An dësen Szenarie spezifizéieren industriell-Schouljoer eent-Schrëtt Faarwen. Dës spezialiséiert industriell Faarwen ëmgoen de Besoin fir getrennten Ätzprimer, well se chemesch direkt un d'Zinkschicht binden.
Beschichtung Kategorie |
Beispiller / Typen |
Uerteel fir Duplex Systemer |
Verbueden Formuléierungen |
Alkyd Emailen, Standard Ueleg-baséiert Primer |
Streng Vermeiden. Verursacht Versécherung (Seefbildung) a total Peeling. |
Genehmegt Primer |
SSPC Paint 27, Acryl Metal Primer, Wash Primer |
Héich recommandéiert. Bitt stabil chemesch Adhäsioun ouni negativ ze reagéieren. |
Ideal Topcoats |
DTM Acryl Latex, DTM Emailen, industriell een-Schrëtt Zink Faarwen |
Héich recommandéiert. Formt eng haltbar, flexibel, Wiederbeständeg Barrière. |
De Géigeargument: Wann Dir Galvaniséierung + Paint iwwerspréngt
Mir mussen eng kritesch Ëmsetzung Realitéit adresséieren. Hot-Dip Galvaniséierung gefollegt vu Molerei ass en onheemlech komplexe Multi-Handel Prozess. Et huet eng bemierkenswäert héich Marge fir Feeler. Heiansdo ass en Duplex System déi falsch Wiel fir Äre Projet.
Ëmsetzung Realitéiten & Qualitéitskontroll
Fabrikatioun geet selten perfekt. Feldanpassungen erfuerderen Schweißen op der Plaz. Schweess zerstéiert direkt d'HDG Schicht. Wann d'Entrepreneuren dës Schweißen am Feld mat kale Zinkspray reparéieren, ass d'Reparatur vill méi schlecht wéi d'Fabréck Heissgalvaniséierung. Dir kreéiert e schwaache Link an Ärer Anti-Korrosiounskette.
Thermal Verzerrung Risiko
Dir musst och déi intensiv Hëtzt vum Galvaniséierungsbad berücksichtegen. Komplex oder héich präzis strukturell Stolarchitekturen sinn aussergewéinlech ufälleg fir Warpage a Verzerrung wärend dem Tauchprozess. Wann Ären architektoneschen Design exakt Toleranzen erfuerdert, musst Dir ASTM A384 Richtlinne fir thermesch Verzerrung konsultéieren. Dacks ass den Hëtztrisiko einfach ze héich.
D'High-Performance Primer Alternativ
Bedenkt d'Uewerflächepräparatiounsufuerderunge vun Ärem finalen Topcoat. E puer Premium Marine-Grad oder Industrie Topcoats verlaangen e 'Near-White Blast' Profil fir eng korrekt Adhäsioun. Wann Dir eng galvaniséierter Uewerfläch zu engem Near-White Standard sprengt, zerstéiert dës aggressiv Sprengung d'Zinkschicht komplett. Dir wäert Är Investitioun an de Stëbs sprengen.
Entscheedung Logik
An héich-Präzisioun Szenarie, oder an schwéier industriell Uwendungen déi intensiv Explosioun Profiling erfuerderen, ass et vill méi praktesch waarm-Dip galvanizing komplett iwwersprangen. Fëllt e Premium Zink-räiche Primer direkt op richteg geblosent Stahl. Follegt dëst mat Ärem High-Performance Topcoat. Dir wäert vergläichbar Liewensdauer erreechen, thermesch Verzerrungsrisiken eliminéieren an Är Versuergungskette drastesch vereinfachen.
Conclusioun
Zinkflächen molen ass héich effektiv, awer de Prozess ass grondsätzlech intolerant géint Ofkierzungen. Äre Succès hänkt ganz op d'Ausféierung vun enger präzis Wiederbewäertung, d'Ausféierung vun enger präzis Profiléierungstechnik, a strikt vermeit inkompatibel Harze wéi Alkyden.
Ier Dir Ären nächste Projet lancéiert, maacht Handlung fir Är Spezifizéierung ze schützen. Beroden Är Beschaffungs- an Ingenieursteams fir aggressiv Fournisseur Workflows z'iwwerpréiwen. Vergewëssert Iech datt se d'voll Konformitéit mat ASTM D6386 fir Uewerflächepräparatioun an SSPC-SP 16 fir d'Sweep Sprengung verifizéieren. Andeems Dir d'Anhale vun dëse Standarden fuerdert, transforméiert Dir e riskant Molerei an e prévisibel, héich haltbar Duplex System.
FAQ
Q: Kënnt Dir direkt iwwer galvaniséierte Stol molen?
A: Nee Onpreparéiert, nei galvaniséierte Flächen si vill ze glat a chemesch reaktiv fir Standardfaarfhaftung. Dir musst d'Metall grëndlech botzen, et profiléieren mat enger chemescher Ätze oder engem nidderegen Drock-Sweep-Explosioun, an als éischt e spezialiséierte Metallprimer applizéieren.
Q: Wéi eng Zort Lack hält op galvaniséiertem Metall?
A: Dir sollt Direct-To-Metal (DTM) Acryl-Latex-Faarwen, Acryl-Emaljen oder spezialiséiert industriell Een-Schrëtt-Faarwen benotzen, déi fir Zink formuléiert sinn. Dir däerf ni Alkyd- oder Uelegbaséiert Faarwen benotzen, well se Versécherung verursaachen an zwangsleefeg Schielen.
Q: Wéi molen ech rustéiert (verwiedert) galvaniséiertem Metall?
A: Wann Dir 'Wäissrust' (Zinkoxid) gesitt, musst Dir se grëndlech ewechhuelen iwwer aggressiv Botzen an Entfettung. Wann Dir roude Rost gesitt, ass dat ënnerierdesche Stol ausgesat. Dir musst traditionell Rostsanéierung ausféieren an en Zinkräiche Patch-Primer applizéieren ier Dir d'Uewerfläch komplett beschichtet.
Q: Braucht ech e spezielle Primer fir eng galvaniséierte Stolspiral?
A: Jo. Coils weisen dacks Passivatiounsbehandlungen wéi Chromaten oder Rollende Ueleger, déi an der Fabréck applizéiert ginn. Dir musst dës Schutzschichten als éischt chemesch ewechhuelen. Duerno musst Dir e selbst Ätzen oder Acryl-baséiert Metallprimer applizéieren ier Dir Äre leschte Topcoat opdroen.