你能焊接镀锌钢吗
浏览次数: 0 作者: 本站编辑 发布时间: 2026-06-03 来源: 地点
查询
连接镀锌金属提出了独特的制造挑战。您必须在不破坏保护性锌涂层的情况下形成安全、耐用的接缝。损害该外层通常会使下面的基底金属快速生锈并导致接头过早失效。是的,可以成功焊接 适用于多种应用的镀锌钢 。然而,由于锌表面会主动排斥标准的松香芯焊料,因此您不能将其视为基本的电气工作。该工艺需要特定的酸基助熔剂和严格的温度控制才能形成真正的冶金结合。
本文可作为您掌握这种连接方法的技术决策指南。我们将探讨如何选择合适的耗材并评估必要的工具。您还将学习如何安全地执行整个过程,而不必冒接触剧毒烟雾的风险。通过了解这些材料要求,您可以构建可靠、防水的接头。
要点
可行性: 焊接对于低应力密封和连接非常有效,比高温焊接更好地保护母材。
关键材料: 成功取决于使用氯化锌基液体焊剂和高锡合金(如 60/40 或 40/60)。
安全要务: 加热锌会释放有毒烟雾;必须严格通风以防止“金属烟雾热”。
准备工作: 为了获得正确的焊料附着力,必须遵循 ASTM A780 表面清洁指南。
评估镀锌钢的焊接与替代方法
在进行任何特定过程之前,您必须确定接头的机械要求。每种连接技术处理压力、热量和环境暴露的能力都不同。焊接为防水密封提供了极佳的解决方案。然而,它对于承重结构应用来说仍然完全不够。您必须仔细评估您的项目需求。
锡焊与焊接
焊接要求您完全剥离接头处的锌层。极高的热量会改变周围金属的物理特性。这种高温过程还会在操作过程中产生严重的有毒烟雾危害。仅当您需要高应力结构接头时,焊接仍然是最佳选择。焊缝的强度与母材本身相匹配。
焊接工作温度要低得多,通常在 600°F 左右。这种较低的热量保持了底层结构的完整性。它直接与现有的镀锌层形成牢固的冶金结合。您不需要剥去金属裸露。这使得焊接成为 HVAC 管道系统、屋顶防水板或定制雨水槽等应用的理想选择。
焊接与粘合剂
工业粘合剂完全避免加热。这完全消除了有毒烟雾风险和热变形。然而,粘合剂提供的表面粘合力较弱。随着时间的推移,这些化学键仍然很容易降解。紫外线、湿气和温度波动最终会分解粘合剂。焊接提供永久的金属密封。
加盟方式 |
工作温度 |
接头强度概况 |
理想的应用场景 |
焊接 |
~600°F(低热) |
低到中度(防水) |
防水板、管道系统、低应力密封 |
焊接 |
>3000°F(高温) |
高(承重) |
结构框架、重型机械 |
粘合剂 |
室温 |
低(仅表面) |
临时持有、异种材料 |
耗材和工具评估
采购正确的材料决定了项目的成功。标准电子焊接套件在镀锌金属上将立即失效。您不能使用碱性松香助焊剂或小型电路板熨斗。材料化学需要工业级供应。
选择正确的助焊剂
标准松香助焊剂无法穿透坚韧的氧化锌层。如果你尝试一下,焊料就会像水从蜡上滚下来一样从金属上滚下来。您必须指定并使用酸基或氯化锌液体助焊剂。这种腐蚀性化学物质会蚀刻微观表面层。它可以清除氧化物,并使熔融金属顺利流过接缝。
选择焊料合金
选择合金时有两条主要路径。这两种选择都需要高锡含量才能与锌正确粘合。
热源要求
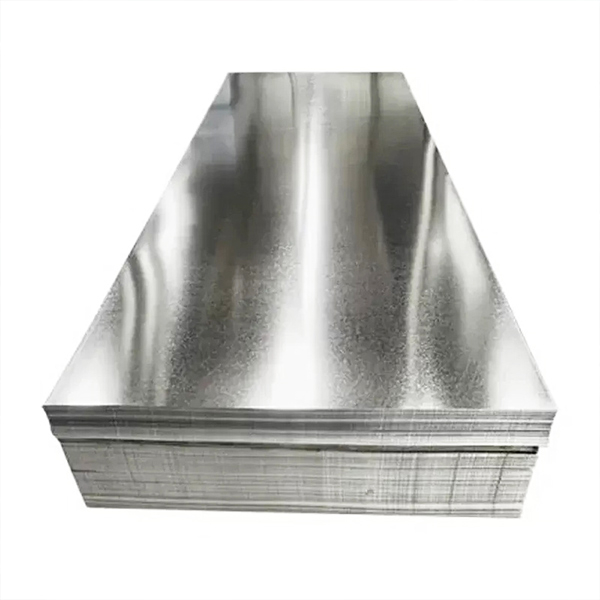
金属的作用就像热海绵。大型散热器的巨大散热效果 镀锌钢板 或大规格钢丝需要大量的热量输出。一支标准的 40 瓦电子笔在接触金属时就会失去所有热量。
您需要重型、高功率烙铁(100W 或更高)来进行精密板材加工。或者,您可以使用标准丙烷火炬来测量较厚的规格。如果您使用手电筒,则必须使用精确、扫过的动作。保持割炬静止不动会立即蒸发锌并损坏工件。
实施:焊接镀锌钢卷和钢板的 5 个步骤
实现完美接缝需要纪律。跳过步骤将导致粘合力弱或未来发生灾难性的腐蚀。仔细遵循此顺序以确保长期耐用性。
1. 机械表面处理
您必须严格遵守 ASTM A780 表面处理标准。使用干净的不锈钢钢丝刷或细砂纸。轻轻擦洗接合处,去除表面氧化层、污垢和白锈。您想要创建一种稍微暗淡、磨损的纹理。避免施加重压。不得将锌层完全研磨至裸露的钢材。焊料需要锌层才能有效地夹紧。
2.化学除油
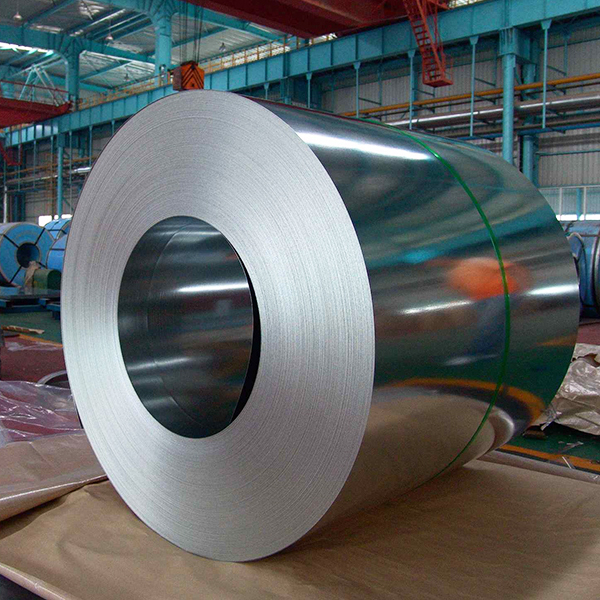
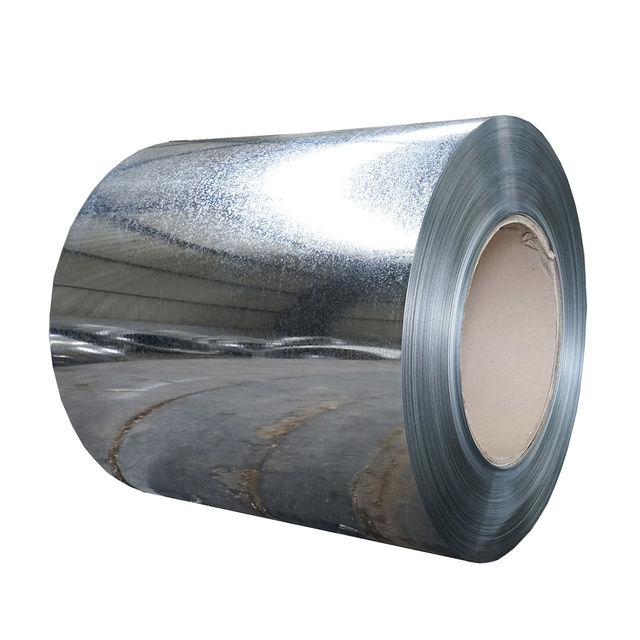
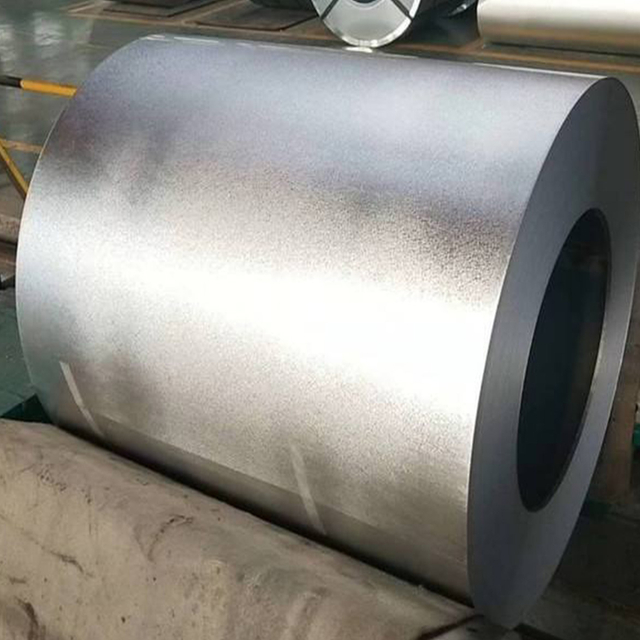
机械擦洗会留下微小的灰尘。此外,您经常会在新机器上发现残留的机油或防锈涂层。 镀锌钢卷。用速效商用脱脂剂或异丙醇擦拭准备好的区域。使用不起毛的抹布。一旦溶剂蒸发,您必须立即进行下一步。将裸露的、清洁过的锌暴露在空气中时间过长会导致快速再氧化。
3. 助焊剂的应用
将您选择的氯化锌液体焊剂直接涂在接缝上。您可以使用酸性刷子将其均匀地涂在目标区域上。确保液体渗透到任何重叠的间隙中。当金属加热时,助焊剂会对金属进行化学清洁。请勿将焊剂撒到预期接合区域之外,因为它具有高度腐蚀性。
4. 加热和焊料流动
将热源施加到基底金属本身。请勿将火焰或烙铁头直接施加到焊锡丝上。将钢逐渐加热至约 600°F。定期将焊锡丝接触金属接缝。一旦钢达到正确的温度,焊料就会在接触时立即熔化。毛细管作用会自动将液态金属吸入接缝深处。沿着接缝平稳移动热源,让流动的金属跟随热量。
5. 焊后中和(关键)
您不能跳过这最后一步。如果不进行处理,酸性焊剂残留物会迅速腐蚀下面的钢材。一旦接头自然冷却至室温,您必须强制进行彻底清洁。用温水和干净的湿布大力清洗冷却的接头。一些操作员使用温和的小苏打溶液来确保完全中和酸。随后用压缩空气或干毛巾彻底擦干该区域。
降低风险:金属烟雾热和过热
使用经过处理的金属会带来严重的健康和材料风险。您必须尊重加热锌的固有危险。正确的安全协议将专业结果与危险的业余错误区分开来。
通风和个人防护装备
锌在高温下会产生危险的行为。当锌达到汽化温度时,会产生浓稠的有毒白烟。吸入这种烟雾会导致严重的急性病症,称为“金属烟雾热”。症状类似于严重流感,包括剧烈发冷、身体疼痛、胸痛和发烧。这些症状通常在接触后几个小时出现。
您必须要求严格的安全协议。始终佩戴专为焊接烟雾设计的 P100 半面罩呼吸器。一个简单的纸质防尘口罩可以对锌蒸气提供零防护。此外,您必须在工作场所实施强制排气通风。将烟雾从您的呼吸区推开,并将其安全地排出室外。
温度控制
您始终面临着施加过多热量的风险,尤其是在使用丙烷火炬时。锌的熔化温度约为 787°F。火把的燃烧温度比这高数千度。该区域过热会破坏直接接合区域外的锌涂层。这种热损伤使下面的钢材完全裸露,并且容易快速生锈。最终,烧掉锌会损害整个项目的结构完整性。保持割炬不断移动,以防止局部过热。
质量保证和故障分析
在将零件投入使用之前,您必须验证接头的机械和化学性能是否成功。正确的评估可以防止代价高昂的现场故障。
目视检查
您可以通过基本的视觉评估快速识别成功的接头。健康的焊点应显得光滑、略带光泽,并且金属边缘完全润湿。金属应完美地融入基材中。
注意常见的视觉缺陷。珠状或“球状”焊料表明存在严重问题。这通常意味着您使用的热量不足或施加的助焊剂不足。焊料未能破坏表面张力和粘合。如果接头看起来发黑、结晶或烧焦,则表明您施加了过多的热量并烧毁了合金。
腐蚀检查
生产后监控与初始检查一样重要。如果在项目完成几天后接缝处出现过早生锈,则说明发生了化学故障。您几乎总是可以将其诊断为在最后一步中未能洗掉腐蚀性酸助熔剂。捕获的氯化物只是腐蚀了锌并开始破坏钢材。您必须改进焊后中和工艺来解决此问题。
结论
对于低应力、防水应用来说,焊接仍然是一种高度可靠、经过验证的方法。它完美地平衡了强大的联合创造和材料保存。只要操作员尊重锌的耐化学性并使用正确的材料,该过程就会非常有效。
为了确保您的下一个项目取得成功,请立即对您的设置采取行动。首先,审核您当前的工作空间,以保证足够的强制通风能力。其次,采购专用的氯化锌助熔剂和高瓦数热源。最后,在投入最终生产材料之前,请务必在一块废金属上测试您的热应用。
常问问题
问:我可以在镀锌金属上使用普通电子烙铁吗?
答:一般来说不会。标准熨斗缺乏将大型镀锌部件加热至所需 600°F 所需的热质量。金属片带走热量的速度太快。要成功,绝对需要重型熨斗 (100W+) 或精心控制的丙烷火炬。
问:我必须使用含铅焊料吗?
答:不需要。虽然 60/40 锡/铅由于其熔点低且流动性优异而最容易使用,但这不是强制性的。无铅含银焊料在锌涂层上效果极佳,前提是您的热源足够强大,能够达到稍高的熔点。
问:为什么我的焊点立即生锈?
答:这几乎总是由于金属上留下酸基助焊剂残留物造成的。助焊剂中的侵蚀性氯化物充当蚀刻剂。如果接头冷却后不立即中和并用温水冲洗掉,它们会猛烈地侵蚀锌和钢。