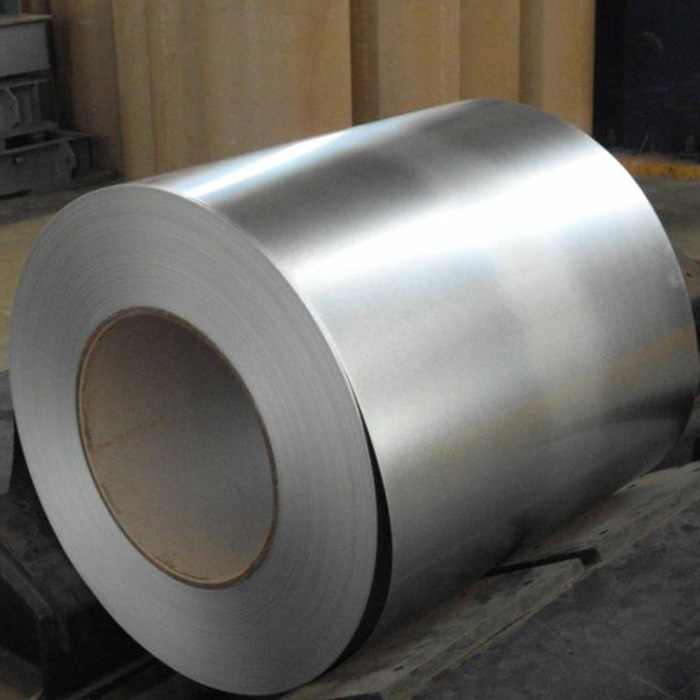
Набирането на материали за промишленото производство изисква абсолютна прецизност. Изборът на неправилни метални спецификации често нарушава сроковете на проекта и компрометира структурната цялост. Осигуряването на грешни спецификации на Galvalume води до преждевременна корозия, повреди при формоване на рула или ненужно раздуване на бюджета за прекалено проектирани материали. За промишлени купувачи, архитекти и производители съвпадението на точните металургични свойства със средата на проекта е от решаващо значение за възвръщаемостта на инвестициите през жизнения цикъл. Разчитането на предположения просто гарантира бъдещи провали в тази област. За да се предотврати това, екипите за доставки се нуждаят от систематичен подход към избора на материали.
Тази статия предоставя строга, инженерно обоснована рамка за дефиниране на необходимите ви спецификации, преди да изпратите RFQ до завод или сервизен център. Ще научите как да оценявате теглото на покритието, да избирате правилните структурни класове и безпроблемно да проверявате съответствието на доставчика. Осигуряване на надеждни доставки на Galvalume Steel Coil зависи до голяма степен от вашата първоначална яснота на RFQ.
Ключови изводи
Покритието е контекстуално: Изборът на теглото на покритието AZ (напр. AZ50 срещу AZ150) трябва да съответства директно на корозивността на околната среда на приложението за крайна употреба.
Формоспособност срещу добив: По-високите структурни степени жертват формоспособността; купувачите трябва да балансират механичната граница на провлачване с физическите ограничения на тяхното оборудване за обработка.
Подготовката на повърхността има значение: Изборът на правилната повърхностна обработка (като AFP или пасивиране) диктува адхезията на боята надолу по веригата и дълголетието на съхранение.
Проверка на доставчика: Надеждното снабдяване изисква задължителни сертификати за изпитване на мелница (MTC) и стриктно спазване на международните стандарти (ASTM A792 или EN 10346).
Определяне на вашите спецификации на бобина Galvalume: Рамката за оценка
Доставянето на метал без стриктна рамка за оценка води до значителен оперативен риск. Цената на несъответствието може да унищожи проект. Недостатъчните спецификации причиняват катастрофални повреди. Червената ръжда се развива бързо върху недостатъчно защитени повърхности. Пълзенето на ръбовете подкопава структурната цялост на покривните панели. Обратно, прекомерното спецификиране източва ненужно бюджетите за доставки. Определянето на прекомерни тегла на покритието за мека вътрешна среда губи ценен капитал. Трябва да постигнете точен инженерен баланс.
Картографирането на крайната употреба е вашата първа линия на защита. Трябва да съобразите физическите свойства на бобината с нейното основно приложение. Покривът със стоящ шев изисква отлична устойчивост на атмосферни влияния и умерена гъвкавост. Селскостопанските силози изискват висока граница на провлачване, за да издържат на вътрешни натоварвания. HVAC компонентите изискват специална устойчивост на кондензация и възможности за плътно огъване. Всяко приложение изисква уникален металургичен профил. Купувачите не могат да разчитат на универсален подход.
Преди да се свържат с фабрика, екипите за доставки трябва да финализират изчерпателна заявка за оферта. Липсващите данни водят до неточни котировки и забавено производство. Стандартизирането на вашата заявка гарантира сравнения между доставчици на ябълки. Трябва да определите точния си спецификации на бобината galvalume преди започване на преговори.
Задължителният списък за проверка на RFQ:
Дебелина: Посочете дебелината на основния метал (BMT) или общата дебелина на покритието (TCT).
Ширина: Уточнете точните размери и посочете дали имате нужда от фрезован ръб или шлицов ръб.
Степен: Ясно дефинирайте изискванията за механична еластичност (напр. CS Тип B или SS Клас 80).
Тегло на покритието: Продиктувайте обозначението AZ въз основа на експозицията на околната среда.
Повърхностно покритие: Поискайте специфично пасивиране, AFP или обработка с масло.
Ограничения за ID/OD: Осигурете максимални стойности за вътрешен диаметър и външен диаметър, за да осигурите съвместимост на оборудването.
Дешифриране на изискванията за тегло на покритието AZ
Разбирането на обозначението AZ е от основно значение за характеристиките на материала. 'AZ' означава покритие от алуминиево-цинкова сплав. Тази сплав обикновено се състои от 55% алуминий, 43,4% цинк и 1,6% силиций. Това специфично съотношение осигурява забележителна издръжливост. Алуминият осигурява дългосрочна бариерна защита срещу елементите. Цинкът осигурява жертвена галванична защита при срязани ръбове и драскотини. Силиконът свързва сигурно покритието със стоманения субстрат. Производителите измерват теглото на това покритие в унции на квадратен фут (oz/ft⊃2;) или грамове на квадратен метър (g/m²).
Оценката на производителността спрямо разходите изисква оценка на инсталационната среда. Изборът на правилния Теглото на покритието AZ определя продължителността на живота на крайния продукт. Стандартните среди обикновено изискват обозначение AZ50 или AZ55. В метрични условия това се равнява на AZ150. Тези тежести осигуряват достатъчна бариерна защита за типични жилищни покриви и умерени индустриални зони.
Диаграма: Ръководство за нанасяне на теглото на покритието AZ
Тегло на покритието (САЩ)
Тегло на покритието (метрични)
Идеална среда
Общи приложения
AZ50
AZ150
Лек до умерен / вътрешно
Жилищни покриви, ОВК канали, стенни панели
AZ55
AZ165
Умерено / Лека промишленост
Облицовки на търговски сгради, огради
AZ60
AZ180
Агресивен / Висока влажност
Селскостопански сгради, тежки индустриални зони
AZ70
AZ210
Тежки / Крайбрежни / Химически
Крайбрежна инфраструктура, химически заводи
Агресивните среди изискват различна стратегия. Купувачите трябва да оправдаят по-високата цена на покритията AZ60 или AZ70 (метрика AZ180 или AZ200). Крайбрежните райони са изправени пред постоянни солени пръски. Химическите заводи излагат металите на корозивни частици във въздуха. Средата с висока влажност ускорява окисляването. В тези сценарии по-тежките покрития предотвратяват преждевременна структурна повреда.
Прекомерното тегло на покритието обаче крие значителни рискове при внедряването. Купувачите често приемат, че по-дебелите покрития винаги се представят по-добре. Това предположение пренебрегва ограниченията за физическа обработка. Алуминиево-цинковата сплав е по своята същност по-твърда от чистия цинк. Когато производителите огъват тежки AZ покрития около тесни радиуси, възникват микропукнатини. Тези микроскопични фрактури излагат основната стомана на влага. Ръждата се развива бързо в тези пукнатини. Трябва да балансирате екологичната необходимост от тежки покрития срещу геометричните реалности на вашите профили за валцуване.
Избор на правилните марки стоманени бобини Galvalume
Механичните свойства диктуват как стоманата се държи по време на производството. Купувачите трябва да балансират границата на провлачване, якостта на опън и удължението. Якостта на провлачване измерва напрежението, необходимо за трайна деформация на стоманата. Якостта на опън показва максималното напрежение, което материалът може да издържи, преди да се счупи. Удължението измерва способността на материала да се разтяга без счупване. Постигането на този правилен баланс предотвратява скъпи забавяния в производството.
Трябва да избирате между търговски и структурни категории. Търговската стомана (CS типове A, B и C) се отличава с основно профилиране. Тези степени дават приоритет на гъвкавостта и формоспособността. Те се приспособяват към сложни форми, дълбоко изтегляне и тесни завои. Производителите използват търговски класове за архитектурни облицовки, улуци и сложни панели. Материалът тече лесно през оборудването за валцуване без прекомерно съпротивление.
Конструкционната стомана (SS степени 33, 37, 40, 50 и 80) служи за съвсем различна цел. Носещите приложения изискват тези класове с висока якост. Структурните настилки, тежките греди и селскостопанските рамки разчитат на тях. Тези класове издържат на деформация при големи физически натоварвания. Тази здравина обаче идва за сметка на формоспособността. По-високите структурни класове нямат необходимото удължение за сложно профилиране.
Съвпадение на подходящото galvalume стоманени рулони за вашите производствени възможности е критичен фактор за вземане на решения. Изборът на стомана клас 80 за сложен архитектурен панел гарантира повреда. Материалът ще издържи на огъване. Springback ще изкриви крайния профил извън толеранса. Освен това преминаването на високоякостна стомана през инструменти, предназначени за търговски класове, причинява сериозно износване. Вашите матрици за валцуване ще се развалят бързо. Винаги се консултирайте с вашия производствен екип, преди да определите структурни степени с висок добив.
Допустими отклонения на размерите: дебелина и ширина на стомана Galvalume
Точното определяне на дебелината предотвратява масови спорове за съответствие при доставка. Купувачите често бъркат габарита, дебелината на основния метал (BMT) и общата дебелина на покритието (TCT). Манометърът е архаична система за измерване, на която липсва съвременна точност. Съвременното инженерство разчита на десетични измервания. BMT се отнася изключително за сърцевината от необработена стомана преди нанасянето на каквото и да е покритие. TCT включва както стоманената сърцевина, така и слоевете от алуминиево-цинкова сплав. Ако вашите инженерни планове изискват 0,50 mm BMT, но вие поръчате 0,50 mm TCT, на крайния ви продукт ще липсва необходимата структурна стоманена маса.
Стандартна наличност за Дебелината на стоманата galvalume обикновено варира от 0,12 mm до 2,0 mm. Дебелината пряко влияе върху структурната цялост. По-дебелите материали поддържат по-големи натоварвания, но увеличават общото тегло на проекта. Това тегло оказва влияние върху логистичното планиране и работата по монтажа. Освен това дебелината диктува изчисленията на теглото на квадратен метър. Точните изчисления гарантират, че поръчвате достатъчно линейни кадри, за да завършите производствените си серии без преразход на бюджета.
Допустимите отклонения на ширината и разрязването също изискват внимателна оценка. Стандартната ширина на бобината обикновено варира от 600 mm до 1250 mm. Трябва да избирате между опциите с фрезован ръб и с прорязан ръб. Ръбовете на мелницата остават точно както са излезли от производствената линия. От време на време имат малки нередности. Срязаните ръбове се подлагат на вторичен процес на рязане за точна прецизност. Ако вашето оборудване за формоване на рула изисква тесни толеранси на подаване, трябва да посочите ръбове с прорези. Това минимизира отпадъците от скрап по време на производството и предотвратява задръстване във водачите.
Често срещани грешки в спецификацията на размерите:
Подреждане по габарит вместо десетичен BMT или TCT.
Неотчитане на дебелината на слоя AZ покритие.
Пренебрегване на максималната ширина на намотката на машината за размотаване.
Приемане на намотки с фрезови ръбове за високо прецизно формоване на тесен профил.
Специфициране на Galvalume повърхностна обработка и покрития
Повърхностните обработки предпазват бобината по време на транспортиране и определят успеха на бъдещата обработка. Голият галвалум е силно податлив на бяла ръжда по време на съхранение. Химическата пасивация намалява този риск. Пасивирането нанася микроскопичен защитен филм върху покритието. Хромираните обработки предлагат стабилна защита, но са изправени пред нарастващи ограничения на околната среда. Нехромираната пасивация осигурява по-безопасна алтернатива, съвместима с RoHS. Предотвратява ефективно бялата ръжда, като същевременно отговаря на съвременните екологични стандарти.
Покритието от смола против пръстови отпечатъци (AFP) предлага огромна стойност за небоядисани приложения. Боравенето с гол метал оставя отчетливи, грозни пръстови отпечатъци. Тези следи окисляват и оцветяват трайно повърхността. AFP покритията предотвратяват тази повреда при работа. Можете да посочите прозрачен или оцветен AFP. Освен естетиката, AFP действа като суха смазка. Позволява на метала да се плъзга гладко през матриците за формоване на руло, без да изисква мокри масла.
Ако възнамерявате да боядисвате материала, трябва да избирате между омаслени и неомаслени покрития. Купувачите, които пускат бобината през линии за незабавно предварително боядисване (PPGL), трябва да направят този избор внимателно. Омаслените намотки са устойчиви на влага по време на транспортиране, но изискват стриктно химическо почистване преди боядисване. Неомаслените бобини пропускат етапа на обезмасляване, но рискуват корозия, ако се съхраняват твърде дълго преди началото на процеса на боядисване.
Изборът на правилния повърхностната обработка с galvalume предотвратява повреди надолу по веригата. Ако се опитате да рисувате върху тежък AFP слой без подходящо химическо ецване, боята ще се разслои. Ако съхранявате непасивирани бобини във влажен склад, бялата ръжда ще разруши повърхността. Съобразете стриктно вашата спецификация за повърхностно покритие със следващата ви производствена стъпка.
Проверка на доставчик на Galvalume: Логика за съответствие и избор на кратък списък
Осигуряването на точни спецификации няма голямо значение, ако доставчикът не ги достави. Строгата проверка защитава вашата инвестиция. Документацията за осигуряване на качеството не подлежи на обсъждане. Купувачите трябва да изискват топлинни номера за пълна проследимост на материала. Проверяемите сертификати за изпитване на мелницата (MTC) трябва да придружават всяка пратка. Тези сертификати доказват, че химическият състав, границата на провлачване и теглото на покритието отговарят на вашите точни изисквания за RFQ. Никога не приемайте доставка, без да прегледате MTC.
Съответствието с международните стандарти служи като еталон за качество. Уверете се, че сте избрали доставчикът на galvalume произвежда стриктно по признати протоколи. ASTM A792/A792M управлява северноамериканския пазар. EN 10346 служи на европейския стандарт. JIS G 3321 диктува азиатски производствени толеранси. Реномираният доставчик ще посочи изрично кой стандарт следва. Това гарантира, че металургичните свойства остават постоянни при множество поръчки.
Логистиката и опаковането са основни рискови фактори. Перфектно произведената бобина се превръща в метален скрап, ако се повреди при транспортиране. Оценявайте щателно стандартите за опаковане на доставчика. Опаковката Eye-to-Sky поставя намотката плоска върху палет, идеална за определени мотокари. Опаковката Eye-to-Wall стои намотката изправена. Изисквайте стоманени пликове за защита на деликатните ръбове от удар. Настоявайте за опаковане с хартия VCI (летлив инхибитор на корозия). Тази специализирана хартия отделя защитни изпарения, за да предотврати проникването на влага по време на дълги морски превози.
Преминаването към нов доставчик изисква структурирани следващи действия. Никога не правете масивна групова поръчка веднага. Първо структурирайте пилотна поръчка. Използвайте тази първоначална доставка, за да тествате последователността на габарита по цялата дължина на намотката. Проверете равномерността на покритието с помощта на електронни дебеломери. И накрая, оценете тяхната надеждност и комуникация във времето за изпълнение. Успешната пилотна поръчка изгражда основата за дългосрочно партньорство за доставки.
Заключение
Набавянето на тези материали остава високо техническо инженерно решение, а не просто договаряне на цената. Прецизните металургични спецификации диктуват структурния живот на вашия краен продукт. Разчитането на неясни поръчки гарантира непоследователни производствени резултати и потенциални повреди на място.
Екипите за обществени поръчки трябва да предприемат следните незабавни следващи стъпки:
Заключете точните комбинации от клас, AZ тегло и дебелина във всички договори с доставчици.
Наредете включването на конкретни международни производствени стандарти (като ASTM A792) във вашите RFQ.
Изисквайте проверими сертификати за изпитване на мелница преди освобождаване на окончателните плащания.
Консултирайте се с металургични експерти, когато навлизате в нови, силно корозивни географски пазари.
Поемането на контрол върху вашите спецификации дава възможност на вашата производствена линия. Насърчаваме купувачите да изпращат подробни, силно структурирани RFQ до квалифицирани сервизни центрове, за да осигурят точно и надеждно ценообразуване.
ЧЗВ
В: Каква е разликата между Galvalume и рулони от поцинкована стомана?
О: Основната разлика е в състава на покритието. Поцинкованата стомана използва 100% чисто цинково покритие. Galvalume използва алуминиево-цинкова сплав (55% Al, 43,4% Zn, 1,6% Si). Galvalume предлага превъзходна дългосрочна устойчивост на корозия в тежки среди. Въпреки това, чистата галванизирана стомана осигурява по-добра галванична защита на срязаните ръбове, докато ръбовете Galvalume могат да покажат лека ръжда по-рано.
В: Как да изчисля теглото на стоманена рулона Galvalume?
О: Можете да изчислите теглото, като използвате стандартната плътност на стоманата (приблизително 7,85 g/cm³). Умножете ширината (в метри) по дебелината (в милиметри) по дължината (в метри) по 7,85. Това осигурява общото тегло в килограми. Много купувачи разчитат на калкулатори за бобини, предоставени от сервизните центрове за бързи оценки.
В: Стоманата Galvalume изисква ли специфичен тип боя?
A: Да. Не можете да нанасяте стандартни бои директно върху гол метал. Повърхността изисква правилна предварителна химическа обработка, за да се осигури адхезия. Производителите използват специализирани грундове, формулирани за алуминиево-цинкови повърхности. За предварително боядисани приложения (PPGL), високоефективните полиестерни, SMP или PVDF покривни покрития осигуряват най-добра дълготрайност и запазване на цвета.
Въпрос: Какво означава 'блестяк' в спецификациите на бобината Galvalume?
A: Искрящ се отнася до видимата, кристална метална шарка върху повърхността на метала, създадена при охлаждане на покритието. Обикновеният блясък показва отчетлив модел, подобен на цвете, ценен за небоядисани естетически приложения. Минимизираните искри представляват по-гладък и по-равномерен завършек. Минимизираните блясъци обикновено се предпочитат, когато намотката ще бъде боядисана, осигурявайки безупречен горен слой.
Shandong Sino Steel Co., Ltd. е всеобхватна компания за производство и търговия със стомана. Дейността й включва производство, обработка, дистрибуция, логистика и внос и износ на стомана.