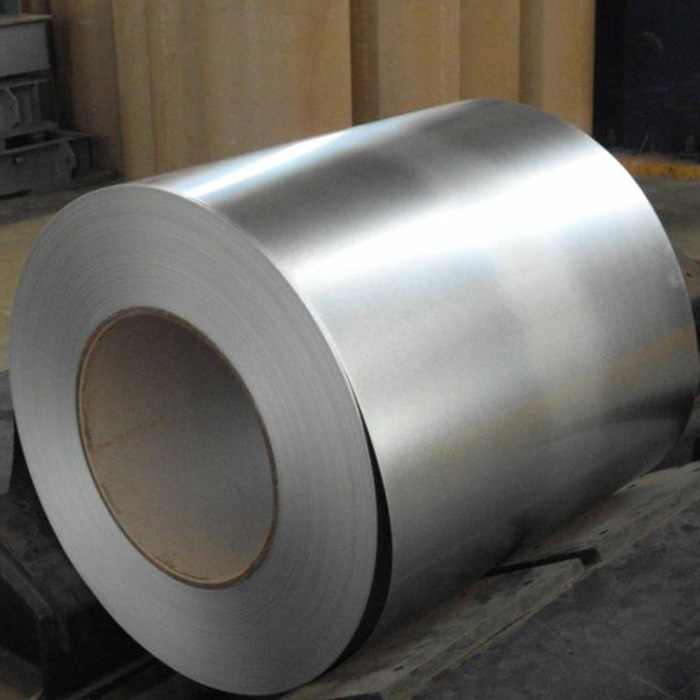
Nabavka materijala za industrijsku proizvodnju zahtijeva apsolutnu preciznost. Odabir pogrešnih specifikacija metala često poremeti rokove projekta i ugrožava strukturalni integritet. Nabava pogrešnih Galvalume specifikacija dovodi do preuranjene korozije, kvarova pri oblikovanju valjaka ili nepotrebnog povećanja proračuna za pretjerano projektirane materijale. Za industrijske kupce, arhitekte i proizvođače, usklađivanje točnih metalurških svojstava s projektnim okruženjem ključno je za povrat ulaganja u životnom ciklusu. Oslanjanje na nagađanje jednostavno jamči buduće neuspjehe na terenu. Kako bi se to spriječilo, timovi za nabavu trebaju sustavan pristup odabiru materijala.
Ovaj članak pruža rigorozan, inženjerski utemeljen okvir za definiranje vaših potrebnih specifikacija prije podnošenja Zahtjeva za ponudu tvornici ili servisnom centru. Naučit ćete kako procijeniti težinu premaza, odabrati prave strukturne stupnjeve i neprimjetno provjeriti usklađenost dobavljača. Osiguravanje pouzdane opskrbe Galvalume Steel Coil uvelike ovisi o vašoj početnoj jasnoći Zahtjeva za ponudu.
Ključni podaci za van
Premaz je kontekstualan: Odabir težine AZ premaza (npr. AZ50 u odnosu na AZ150) mora biti izravno usklađen s korozivnošću okoliša krajnje upotrebe.
Mogućnost oblikovanja u odnosu na izdašnost: viši strukturni stupnjevi žrtvuju sposobnost oblikovanja; kupci moraju uravnotežiti mehaničku granicu tečenja s fizičkim ograničenjima svoje opreme za obradu.
Priprema površine je važna: Odabir ispravne površinske obrade (kao što je AFP ili pasivizacija) diktira daljnje prianjanje boje i dugovječnost skladištenja.
Provjera dobavljača: Pouzdana nabava zahtijeva obvezne potvrde o ispitivanju mlina (MTC) i strogo pridržavanje međunarodnih standarda (ASTM A792 ili EN 10346).
Definiranje vaših specifikacija Galvalume zavojnice: okvir za evaluaciju
Nabava metala bez strogog okvira za procjenu dovodi do značajnog operativnog rizika. Cijena neusklađenosti može uništiti projekt. Nedostatak specifikacija uzrokuje katastrofalne kvarove na terenu. Crvena hrđa se brzo razvija na nedovoljno zaštićenim površinama. Rubno puzanje narušava strukturni integritet krovnih ploča. Nasuprot tome, pretjerano specifikacijiranje bespotrebno crpi proračune za nabavu. Određivanje prekomjerne težine premaza za blage unutarnje okoline gubi vrijedan kapital. Morate postići preciznu inženjersku ravnotežu.
Mapiranje krajnje upotrebe vaša je prva linija obrane. Fizička svojstva zavojnice morate uskladiti s njenom primarnom primjenom. Krov sa stojećim šavovima zahtijeva izvrsnu otpornost na vremenske uvjete i umjerenu fleksibilnost. Poljoprivredni silosi zahtijevaju visoku granicu razvlačenja kako bi izdržali unutrašnje pritiske opterećenja. HVAC komponente zahtijevaju specijaliziranu otpornost na kondenzaciju i sposobnost čvrstog savijanja. Svaka primjena zahtijeva jedinstveni metalurški profil. Kupci se ne mogu osloniti na pristup koji odgovara svima.
Prije kontaktiranja tvornice, timovi za nabavu moraju dovršiti sveobuhvatan Zahtjev za ponudu. Podaci koji nedostaju dovode do netočnih ponuda i odgođene proizvodnje. Standardizacija vašeg zahtjeva osigurava usporedbu dobavljača između jabuka i jabuka. Morate definirati svoju preciznu specifikacije galvalume zavojnice prije otvaranja pregovora.
Kontrolni popis obveznih zahtjeva za ponudu:
Debljina: Navedite debljinu osnovnog metala (BMT) ili ukupnu debljinu premaza (TCT).
Širina: Detaljno navedite točne dimenzije i navedite trebate li rub za glodanje ili rub za prorez.
Klasa: Jasno definirajte mehaničke zahtjeve istezanja (npr. CS Tip B ili SS Grade 80).
Težina premaza: Diktirajte oznaku AZ na temelju izloženosti okoliša.
Površinska obrada: Zatražite posebne tretmane pasivizacijom, AFP ili uljem.
ID/OD ograničenja: Navedite maksimalne unutarnje i vanjske promjere kako biste osigurali kompatibilnost opreme.
Dešifriranje zahtjeva za težinu premaza AZ
Razumijevanje oznake AZ temeljno je za performanse materijala. 'AZ' označava premaz od legure aluminija i cinka. Ova se legura obično sastoji od 55% aluminija, 43,4% cinka i 1,6% silicija. Ovaj specifični omjer osigurava izuzetnu trajnost. Aluminij pruža dugotrajnu zaštitu od vremenskih nepogoda. Cink pruža žrtvovanu galvansku zaštitu na reznim rubovima i ogrebotinama. Silicij čvrsto veže premaz za čeličnu podlogu. Proizvođači mjere težinu ovog premaza u uncama po kvadratnoj stopi (oz/ft⊃2;) ili gramima po kvadratnom metru (g/m²).
Procjena performansi u odnosu na troškove zahtijeva procjenu okruženja instalacije. Odabir ispravnog Težina AZ premaza diktira životni vijek konačnog proizvoda. Standardna okruženja obično zahtijevaju oznaku AZ50 ili AZ55. U metričkom smislu, to je jednako AZ150. Ove težine pružaju dovoljnu zaštitu barijere za tipične stambene krovove i umjerene industrijske zone.
Tablica: Vodič za nanošenje težine premaza AZ
Težina premaza (SAD)
Težina premaza (metrički)
Idealno okruženje
Uobičajene aplikacije
AZ50
AZ150
Blaga do umjerena / unutrašnjost
Stambeni krovovi, HVAC kanali, zidne ploče
AZ55
AZ165
Umjerena / Laka industrija
Oblaganje poslovnih zgrada, ograde
AZ60
AZ180
Agresivno / visoka vlažnost
Poljoprivredni objekti, teške industrijske zone
AZ70
AZ210
Teška / obalna / kemijska
Obalna infrastruktura, postrojenja za kemijsku preradu
Agresivna okruženja zahtijevaju drugačiju strategiju. Kupci moraju opravdati višu cijenu premaza AZ60 ili AZ70 (metrika AZ180 ili AZ200). Obalna područja stalno se suočavaju s prskanjem soli. Kemijska postrojenja izlažu metale korozivnim česticama u zraku. Okolina s visokom vlagom ubrzava oksidaciju. U tim scenarijima, teži premazi sprječavaju prerano oštećenje strukture.
Međutim, prekomjerne težine premaza nose značajne rizike implementacije. Kupci često pretpostavljaju da su deblji premazi uvijek bolji. Ova pretpostavka zanemaruje ograničenja fizičke obrade. Legura aluminija i cinka je sama po sebi tvrđa od čistog cinka. Kada proizvođači savijaju teške AZ premaze oko uskih radijusa, dolazi do mikropukotina. Ovi mikroskopski lomovi izlažu osnovni čelik vlazi. Unutar ovih pukotina brzo se razvija hrđa. Morate uravnotežiti ekološku potrebu za teškim premazima u odnosu na geometrijsku realnost vaših profila za valjanje.
Odabir pravih Galvalume klasa čelika u koturovima
Mehanička svojstva određuju kako će se čelik ponašati tijekom proizvodnje. Kupci moraju uravnotežiti granicu tečenja, vlačnu čvrstoću i istezanje. Granica tečenja mjeri naprezanje potrebno za trajno deformiranje čelika. Vlačna čvrstoća označava maksimalno naprezanje koje materijal može podnijeti prije pucanja. Istezanje mjeri sposobnost materijala da se rasteže bez loma. Postizanje te ravnoteže sprječava skupa kašnjenja u proizvodnji.
Morate birati između komercijalnih i strukturnih kategorija. Komercijalni čelik (CS vrste A, B i C) ističe se u osnovnom profiliranju. Ove ocjene daju prednost fleksibilnosti i mogućnosti oblikovanja. Prilagođavaju se složenim oblicima, dubokom izvlačenju i uskim zavojima. Proizvođači koriste komercijalne kvalitete za arhitektonske obloge, oluke i zamršene ploče. Materijal lako teče kroz opremu za valjanje bez pretjeranog otpora.
Konstrukcijski čelik (SS stupnjevi 33, 37, 40, 50 i 80) služi sasvim drugoj svrsi. Nosive primjene zahtijevaju ove kvalitete visoke čvrstoće. Na njih se oslanjaju strukturni podovi, podrožnice za teške uvjete rada i poljoprivredni okviri. Ovi stupnjevi otporni su na deformacije pod teškim fizičkim opterećenjima. Međutim, ova čvrstoća dolazi nauštrb mogućnosti oblikovanja. Višim strukturnim stupnjevima nedostaje istezanje potrebno za složeno profiliranje.
Odgovarajući odgovarajuće Galvalume stupnjevi čeličnih kotura za vaše proizvodne mogućnosti ključni su čimbenici odluke. Odabir čelika razreda 80 za složenu arhitektonsku ploču jamči neuspjeh. Materijal će se oduprijeti savijanju. Opruga će iskriviti konačni profil izvan tolerancije. Nadalje, provlačenje čelika visoke čvrstoće kroz alate dizajnirane za komercijalne kvalitete uzrokuje ozbiljno trošenje. Vaši kalupi za valjanje će se brzo razgraditi. Uvijek se posavjetujte sa svojim proizvodnim timom prije navođenja strukturnih razreda visokog prinosa.
Tolerancije dimenzija: Galvalume debljina i širina čelika
Točno definiranje debljine sprječava velike sporove u vezi s usklađenošću nakon isporuke. Kupci često brkaju mjeru, debljinu osnovnog metala (BMT) i ukupnu debljinu premaza (TCT). Mjerilo je arhaičan mjerni sustav kojem nedostaje moderna preciznost. Moderno inženjerstvo oslanja se na decimalna mjerenja. BMT se odnosi isključivo na jezgru od sirovog čelika prije nanošenja bilo kakvog premaza. TCT uključuje i čeličnu jezgru i slojeve legure aluminija i cinka. Ako vaši inženjerski planovi zahtijevaju BMT od 0,50 mm, ali naručite TCT od 0,50 mm, vašem konačnom proizvodu neće nedostajati potrebna masa konstrukcijskog čelika.
Standardna dostupnost za debljina galvalume čelika obično se kreće od 0,12 mm do 2,0 mm. Debljina izravno utječe na strukturni integritet. Deblji materijali podnose veća opterećenja, ali povećavaju ukupnu težinu projekta. Ova težina utječe na logističko planiranje i instalacijski rad. Nadalje, debljina diktira izračun težine po kvadratnom metru. Precizni izračuni osiguravaju da naručite dovoljno linearnih snimaka za dovršetak proizvodnih serija bez prekoračenja proračuna.
Tolerancije širine i rezanja također zahtijevaju pažljivu procjenu. Standardne širine svitka obično se kreću od 600 mm do 1250 mm. Morate birati između opcija glodanja i proreza. Rubovi glodalice ostaju točno onakvi kakvima su izašli iz proizvodne trake. Povremeno imaju manje nepravilnosti. Rubovi proreza podvrgavaju se sekundarnom procesu rezanja za točnu preciznost. Ako vaša oprema za oblikovanje valjaka zahtijeva uske tolerancije uvlačenja, morate navesti prorezane rubove. Time se smanjuje otpadni otpad tijekom proizvodnje i sprječava zaglavljivanje u vodilicama.
Uobičajene pogreške u specifikaciji dimenzija:
Redoslijed prema mjerilu umjesto decimalnog BMT ili TCT.
Ne uzimajući u obzir debljinu AZ sloja premaza.
Zanemarivanje maksimalnog kapaciteta širine namotaja stroja za odmotavanje.
Prihvaća zavojnice rubova glodalica za vrlo precizno oblikovanje valjaka uskog profila.
Određivanje Galvalume površinske obrade i završnih obrada
Površinski tretmani štite zavojnicu tijekom transporta i određuju budući uspjeh obrade. Goli galvalum vrlo je osjetljiv na bijelu hrđu tijekom skladištenja. Kemijska pasivizacija umanjuje ovaj rizik. Pasivacija nanosi mikroskopski zaštitni film preko premaza. Kromirani tretmani nude snažnu zaštitu, ali se suočavaju sa sve većim ograničenjima okoliša. Nekromirana pasivizacija predstavlja sigurniju alternativu usklađenu s RoHS-om. Učinkovito sprječava bijelu hrđu dok istovremeno zadovoljava moderne ekološke standarde.
Smolasti premaz protiv otisaka prstiju (AFP) nudi ogromnu vrijednost za neobojene primjene. Rukovanje golim metalom ostavlja jasne, neugledne otiske prstiju. Ove mrlje oksidiraju i trajno ostavljaju mrlje na površini. AFP premazi sprječavaju ovu štetu pri rukovanju. Možete navesti prozirni ili obojeni AFP. Osim estetike, AFP djeluje kao suho mazivo. Omogućuje glatko klizanje metala kroz kalupe za valjanje bez potrebe za vlažnim uljima.
Ako namjeravate bojati materijal, morate birati između nauljenih i neuljenih završnih slojeva. Kupci koji provode zavojnicu kroz linije neposrednog prethodnog bojanja (PPGL) moraju pažljivo odabrati ovaj izbor. Nauljene zavojnice otporne su na vlagu tijekom transporta, ali zahtijevaju rigorozno kemijsko čišćenje prije bojanja. Nepodmazane zavojnice preskaču korak odmašćivanja, ali postoji opasnost od korozije ako se skladište predugo prije početka procesa lakiranja.
Odabir ispravnog površinska obrada galvalumeom sprječava nizvodne kvarove. Ako pokušate slikati preko teškog AFP sloja bez odgovarajućeg kemijskog jetkanja, boja će se raslojiti. Ako nepasivirane zavojnice skladištite u vlažnom skladištu, bijela će hrđa uništiti površinu. Strogo uskladite svoju specifikaciju završne obrade površine sa svojim sljedećim korakom u proizvodnji.
Provjera dobavljača Galvalume: usklađenost i logika ulaska u uži izbor
Osiguravanje točnih specifikacija nije važno ako ih dobavljač ne dostavi. Stroga provjera štiti vaše ulaganje. O dokumentaciji za osiguranje kvalitete nema pregovaranja. Kupci moraju zahtijevati toplinske brojeve za potpunu sljedivost materijala. Potvrde o ispitivanju mlina (MTC) moraju pratiti svaku pošiljku. Ovi certifikati dokazuju da kemijski sastav, granica razvlačenja i težina premaza zadovoljavaju vaše točne zahtjeve RFQ-a. Nikada ne prihvaćajte isporuku bez pregleda MTC-a.
Usklađenost s međunarodnim standardima služi kao vaše mjerilo kvalitete. Uvjerite se da ste odabrali Dobavljač galvalume proizvodi strogo prema priznatim protokolima. ASTM A792/A792M upravlja tržištem Sjeverne Amerike. EN 10346 služi europskoj normi. JIS G 3321 diktira azijske proizvodne tolerancije. Renomirani dobavljač će izričito navesti koji standard slijede. To jamči da će metalurška svojstva ostati dosljedna u više narudžbi.
Logistika i pakiranje glavni su čimbenici rizika. Savršeno proizvedena zavojnica postaje staro željezo ako se ošteti u transportu. Pažljivo procijenite standarde pakiranja dobavljača. Pakiranje Eye-to-Sky postavlja zavojnicu ravno na paletu, idealno za određene viličare. Eye-to-Wall pakiranje drži zavojnicu uspravno. Zahtijevajte čelične omotnice za zaštitu osjetljivih rubova od udaraca. Inzistirajte na VCI (Volatile Corrosion Inhibitor) papirnom omotu. Ovaj specijalizirani papir oslobađa zaštitne pare kako bi spriječio prodor vlage tijekom dugih prekooceanskih tereta.
Prijelaz na novog dobavljača zahtijeva strukturirane sljedeće korake. Nikada nemojte odmah naručivati veliku količinu. Prvo strukturirajte pilot narudžbu. Upotrijebite ovu početnu isporuku za testiranje konzistencije mjerne veličine po cijeloj duljini svitka. Provjerite ujednačenost premaza pomoću elektroničkih mjerača debljine. Na kraju, procijenite njihovu pouzdanost i komunikaciju u vremenu isporuke. Uspješna pilot narudžba gradi temelje za dugoročno partnerstvo u nabavi.
Zaključak
Nabavka ovih materijala ostaje visoko tehnička inženjerska odluka, a ne samo pregovaranje o cijeni. Precizne metalurške specifikacije određuju strukturni životni vijek vašeg konačnog proizvoda. Oslanjanje na nejasne narudžbe jamči nedosljedne rezultate proizvodnje i potencijalne kvarove na terenu.
Timovi za nabavu trebaju odmah poduzeti sljedeće korake:
Zaključajte točne kombinacije kvalitete, AZ težine i debljine unutar svih ugovora s dobavljačima.
Obvezujte uključivanje određenih međunarodnih proizvodnih standarda (kao što je ASTM A792) u svoje zahtjeve za ponudu.
Zatražite provjerljive potvrde o ispitivanju mlina prije izdavanja konačnih plaćanja.
Posavjetujte se s metalurškim stručnjacima kada ulazite na nova, vrlo korozivna geografska tržišta.
Preuzimanje kontrole nad vašim specifikacijama osnažuje vašu proizvodnu liniju. Potičemo kupce da predaju detaljne, visoko strukturirane Zahtjeve za ponudu kvalificiranim servisnim centrima kako bi osigurali točne i pouzdane cijene.
FAQ
P: Koja je razlika između Galvalume i pocinčanih čeličnih zavojnica?
O: Glavna razlika leži u sastavu premaza. Galvanizirani čelik koristi 100% čisti cink premaz. Galvalume koristi leguru aluminija i cinka (55% Al, 43,4% Zn, 1,6% Si). Galvalume nudi vrhunsku dugotrajnu otpornost na koroziju u teškim uvjetima. Međutim, čisti pocinčani čelik pruža bolju galvansku zaštitu na reznim rubovima, dok Galvalume rubovi mogu ranije pokazati blagu hrđu.
P: Kako mogu izračunati težinu Galvalume čelične zavojnice?
O: Možete izračunati težinu koristeći standardnu gustoću čelika (približno 7,85 g/cm³). Pomnožite širinu (u metrima) s debljinom (u milimetrima) i duljinom (u metrima) sa 7,85. Ovo daje ukupnu težinu u kilogramima. Mnogi se kupci oslanjaju na kalkulatore zavojnica koje pružaju servisni centri za brze procjene.
P: Zahtijeva li Galvalume čelik određenu vrstu boje?
O: Da. Ne možete nanositi standardne boje izravno na goli metal. Površina zahtijeva odgovarajuću kemijsku prethodnu obradu kako bi se osiguralo prianjanje. Proizvođači koriste specijalizirane temeljne premaze formulirane za površine od aluminija i cinka. Za prethodno obojene primjene (PPGL), završni premazi od poliestera, SMP ili PVDF visoke učinkovitosti pružaju najbolju dugotrajnost i zadržavanje boje.
P: Što znači 'spangl' u specifikacijama galvalume zavojnice?
O: Svjetlucanje se odnosi na vidljivi, kristalni metalni uzorak na površini metala, koji se stvara kako se premaz hladi. Obična šljokica prikazuje jasan uzorak nalik cvijetu koji je cijenjen za neobojene estetske primjene. Smanjene šljokice predstavljaju glatkiju, ujednačeniju završnicu. Minimizirane šljokice općenito se preferiraju kada će se zavojnica bojati, čime se osigurava besprijekoran gornji sloj.
Shandong Sino Steel Co., Ltd. sveobuhvatna je tvrtka za proizvodnju i trgovinu čelikom. Djelatnost uključuje proizvodnju, preradu, distribuciju, logistiku te uvoz i izvoz čelika.