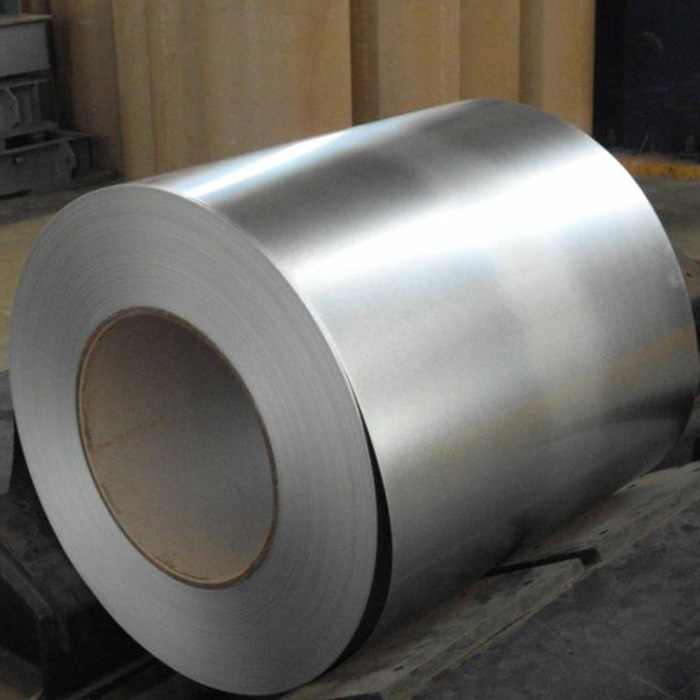
Pengadaan bahan untuk manufaktur industri menuntut ketelitian mutlak. Memilih spesifikasi logam yang salah sering kali menggagalkan jadwal proyek dan membahayakan integritas struktural. Pengadaan spesifikasi Galvalume yang salah menyebabkan korosi dini, kegagalan pembentukan gulungan, atau pembengkakan anggaran yang tidak perlu pada material yang direkayasa secara berlebihan. Bagi pembeli industri, arsitek, dan produsen, mencocokkan sifat metalurgi yang tepat dengan lingkungan proyek sangat penting untuk ROI siklus hidup. Mengandalkan dugaan hanya menjamin kegagalan di masa depan di lapangan. Untuk mencegah hal ini, tim pengadaan memerlukan pendekatan sistematis dalam pemilihan material.
Artikel ini memberikan kerangka kerja yang ketat dan berbasis teknik untuk menentukan spesifikasi yang diperlukan sebelum mengirimkan RFQ ke pabrik atau pusat layanan. Anda akan mempelajari cara mengevaluasi bobot lapisan, memilih tingkat struktur yang tepat, dan memverifikasi kepatuhan pemasok dengan lancar. Mengamankan pasokan yang dapat diandalkan Kumparan Baja Galvalume sangat bergantung pada kejernihan RFQ awal Anda.
Poin Penting
Pelapisan bersifat Kontekstual: Pemilihan berat pelapis AZ (misalnya, AZ50 vs. AZ150) harus selaras langsung dengan korosivitas lingkungan dari aplikasi penggunaan akhir.
Sifat mampu bentuk vs. Hasil: Nilai struktural yang lebih tinggi mengorbankan kemampuan mampu bentuk; pembeli harus menyeimbangkan kekuatan hasil mekanis dengan keterbatasan fisik peralatan pemrosesan mereka.
Persiapan Permukaan Penting: Memilih perawatan permukaan yang tepat (seperti AFP atau pasivasi) menentukan daya rekat cat hilir dan umur simpan yang lama.
Verifikasi Pemasok: Pengadaan yang andal memerlukan Sertifikat Uji Pabrik (MTC) wajib dan kepatuhan ketat terhadap standar internasional (ASTM A792 atau EN 10346).
Pengadaan logam tanpa kerangka evaluasi yang ketat akan menimbulkan risiko operasional yang signifikan. Biaya ketidakselarasan dapat menghancurkan suatu proyek. Spesifikasi yang kurang menyebabkan kegagalan lapangan yang sangat besar. Karat merah berkembang dengan cepat pada permukaan yang kurang terlindungi. Tepi merayap merusak integritas struktural panel atap. Sebaliknya, penetapan spesifikasi yang berlebihan akan menghabiskan anggaran pengadaan barang dan jasa secara tidak perlu. Menentukan bobot lapisan yang berlebihan untuk lingkungan dalam ruangan yang ringan akan membuang-buang modal yang berharga. Anda harus mencapai keseimbangan teknik yang tepat.
Pemetaan penggunaan akhir adalah garis pertahanan pertama Anda. Anda harus mencocokkan sifat fisik koil dengan aplikasi utamanya. Atap jahitan berdiri menuntut ketahanan cuaca yang sangat baik dan fleksibilitas yang moderat. Silo pertanian memerlukan kekuatan leleh yang tinggi untuk menahan tekanan beban internal. Komponen HVAC memerlukan ketahanan kondensasi khusus dan kemampuan pembengkokan yang ketat. Setiap aplikasi memerlukan profil metalurgi yang unik. Pembeli tidak bisa mengandalkan pendekatan satu ukuran untuk semua.
Sebelum menghubungi pabrik, tim pengadaan harus menyelesaikan RFQ yang komprehensif. Poin data yang hilang menyebabkan penawaran harga tidak akurat dan produksi tertunda. Standarisasi permintaan Anda memastikan perbandingan vendor yang tepat sasaran. Anda harus mendefinisikan secara tepat spesifikasi kumparan galvalum sebelum membuka negosiasi.
Daftar Periksa RFQ Wajib:
Ketebalan: Tentukan Base Metal Thickness (BMT) atau Total Coated Thickness (TCT).
Lebar: Detailkan dimensi yang tepat dan nyatakan apakah Anda memerlukan tepi giling atau tepi celah.
Grade: Tentukan dengan jelas persyaratan hasil mekanis (misalnya, CS Tipe B atau SS Grade 80).
Berat Lapisan: Tentukan penunjukan AZ berdasarkan paparan lingkungan.
Permukaan Selesai: Minta pasivasi khusus, AFP, atau perawatan meminyaki.
Batas ID/OD: Memberikan maksimum Diameter Dalam dan Diameter Luar untuk memastikan kompatibilitas peralatan.
Menguraikan Persyaratan Berat Lapisan AZ
Memahami penunjukan AZ merupakan hal mendasar untuk kinerja material. Huruf 'AZ' menandakan lapisan paduan Aluminium-Seng. Paduan ini biasanya terdiri dari 55% aluminium, 43,4% seng, dan 1,6% silikon. Rasio spesifik ini memberikan daya tahan yang luar biasa. Aluminium memberikan perlindungan penghalang jangka panjang terhadap berbagai elemen. Seng memberikan perlindungan galvanik yang dikorbankan pada tepian dan goresan yang terpotong. Silikon mengikat lapisan dengan aman ke substrat baja. Produsen mengukur berat lapisan ini dalam ons per kaki persegi (oz/ft⊃2;) atau gram per meter persegi (g/m²).
Mengevaluasi kinerja terhadap biaya memerlukan penilaian lingkungan instalasi. Memilih yang benar Berat lapisan AZ menentukan umur produk akhir. Lingkungan standar biasanya memerlukan penunjukan AZ50 atau AZ55. Dalam istilah metrik, ini setara dengan AZ150. Bobot ini memberikan perlindungan penghalang yang cukup untuk atap perumahan pada umumnya dan zona industri moderat.
Bagan: Panduan Penerapan Berat Lapisan AZ
Berat Lapisan (AS)
Berat Lapisan (Metrik)
Lingkungan Ideal
Aplikasi Umum
AZ50
AZ150
Ringan hingga Sedang / Pedalaman
Atap perumahan, saluran udara HVAC, panel dinding
AZ55
AZ165
Industri Sedang/Ringan
Pelapis bangunan komersial, pagar
AZ60
AZ180
Agresif/Kelembaban Tinggi
Bangunan pertanian, kawasan industri berat
AZ70
AZ210
Parah / Pesisir / Kimia
Infrastruktur pesisir, pabrik pengolahan bahan kimia
Lingkungan yang agresif memerlukan strategi yang berbeda. Pembeli harus membenarkan biaya pelapisan AZ60 atau AZ70 yang lebih tinggi (metrik AZ180 atau AZ200). Wilayah pesisir terus menerus menghadapi semprotan garam. Pabrik kimia memaparkan logam pada partikel korosif di udara. Lingkungan dengan kelembaban tinggi mempercepat oksidasi. Dalam skenario ini, lapisan yang lebih tebal mencegah kegagalan struktural dini.
Namun, bobot pelapisan yang berlebihan membawa risiko penerapan yang signifikan. Pembeli sering kali berasumsi bahwa lapisan yang lebih tebal selalu memiliki kinerja yang lebih baik. Asumsi ini mengabaikan batasan pemrosesan fisik. Paduan Aluminium-Seng secara inheren lebih keras daripada seng murni. Ketika pabrikan membengkokkan lapisan AZ yang berat di sekitar jari-jari yang rapat, terjadi retakan mikro. Rekahan mikroskopis ini membuat baja dasar terkena kelembapan. Karat berkembang pesat di celah-celah ini. Anda harus menyeimbangkan kebutuhan lingkungan akan lapisan tebal dengan realitas geometris profil pembentuk gulungan Anda.
Memilih Nilai Kumparan Baja Galvalum yang Tepat
Sifat mekanik menentukan bagaimana baja berperilaku selama pembuatan. Pembeli harus menyeimbangkan kekuatan luluh, kekuatan tarik, dan perpanjangan. Kekuatan luluh mengukur tegangan yang diperlukan untuk merusak baja secara permanen. Kekuatan tarik menunjukkan tegangan maksimum yang dapat ditahan material sebelum patah. Pemanjangan mengukur kemampuan material untuk meregang tanpa patah. Mendapatkan keseimbangan yang tepat akan mencegah penundaan produksi yang mahal.
Anda harus memilih antara kategori komersial dan struktural. Baja Komersial (CS Tipe A, B, dan C) unggul dalam pembuatan profil dasar. Nilai ini mengutamakan fleksibilitas dan sifat mampu bentuk. Mereka mengakomodasi bentuk yang rumit, gambar yang dalam, dan tikungan yang sempit. Produsen menggunakan nilai komersial untuk trim arsitektur, talang, dan panel rumit. Material mengalir dengan mudah melalui peralatan pembentuk gulungan tanpa hambatan yang berlebihan.
Baja Struktural (SS Kelas 33, 37, 40, 50, dan 80) memiliki tujuan yang sama sekali berbeda. Aplikasi penahan beban menuntut kualitas berkekuatan tinggi ini. Penghiasan struktural, purlin tugas berat, dan rangka pertanian bergantung padanya. Nilai ini tahan terhadap deformasi di bawah beban fisik yang berat. Namun, kekuatan ini mengorbankan sifat mampu bentuk. Nilai struktural yang lebih tinggi tidak memiliki perpanjangan yang diperlukan untuk pembuatan profil yang kompleks.
Mencocokkan yang sesuai Nilai kumparan baja galvalum sesuai dengan kemampuan manufaktur Anda merupakan faktor keputusan yang penting. Memilih baja Kelas 80 untuk panel arsitektur yang kompleks menjamin kegagalan. Bahannya akan tahan terhadap tekukan. Springback akan mengubah profil akhir di luar toleransi. Selain itu, menjalankan baja dengan tegangan tarik tinggi melalui perkakas yang dirancang untuk kualitas komersial menyebabkan keausan yang parah. Cetakan roll-forming Anda akan cepat rusak. Selalu konsultasikan dengan tim produksi Anda sebelum menentukan nilai struktural hasil tinggi.
Toleransi Dimensi: Tebal dan Lebar Baja Galvalume
Mendefinisikan ketebalan secara akurat mencegah perselisihan kepatuhan besar-besaran pada saat pengiriman. Pembeli sering bingung antara Gauge, Base Metal Thickness (BMT), dan Total Coated Thickness (TCT). Gauge adalah sistem pengukuran kuno yang kurang presisi modern. Rekayasa modern bergantung pada pengukuran desimal. BMT mengacu secara eksklusif pada inti baja mentah sebelum pelapisan apa pun diterapkan. TCT mencakup inti baja dan lapisan paduan aluminium-seng. Jika rencana teknik Anda memerlukan BMT 0,50 mm, tetapi Anda memesan TCT 0,50 mm, produk akhir Anda akan kekurangan massa baja struktural yang diperlukan.
Ketersediaan standar untuk ketebalan baja galvalum biasanya berkisar antara 0,12 mm hingga 2,0 mm. Ketebalan secara langsung berdampak pada integritas struktural. Bahan yang lebih tebal mendukung beban yang lebih besar tetapi meningkatkan bobot proyek secara keseluruhan. Bobot ini berdampak pada perencanaan logistik dan tenaga kerja instalasi. Selain itu, ketebalan menentukan perhitungan berat per meter persegi. Perhitungan yang akurat memastikan Anda memesan rekaman linier yang cukup untuk menyelesaikan proses produksi tanpa pembengkakan anggaran.
Toleransi lebar dan celah juga memerlukan evaluasi yang cermat. Lebar koil standar umumnya berkisar antara 600mm hingga 1250mm. Anda harus memilih antara opsi tepi giling dan tepi celah. Tepi gilingan tetap sama persis seperti saat keluar dari jalur produksi. Kadang-kadang mereka menampilkan penyimpangan kecil. Tepi celah menjalani proses pemotongan sekunder untuk presisi yang tepat. Jika peralatan pembentuk gulungan Anda memerlukan toleransi pengumpanan yang ketat, Anda harus menentukan tepi celah. Hal ini meminimalkan sisa limbah selama produksi dan mencegah kemacetan pada pemandu.
Kesalahan Umum dalam Spesifikasi Dimensi:
Memesan berdasarkan ukuran, bukan BMT atau TCT desimal.
Gagal memperhitungkan ketebalan lapisan pelapis AZ.
Mengabaikan kapasitas lebar kumparan maksimum mesin decoiler.
Menerima gulungan mill-edge untuk pembentukan gulungan profil sempit yang sangat presisi.
Menentukan Perawatan dan Penyelesaian Permukaan Galvalum
Perawatan permukaan melindungi koil selama transit dan menentukan keberhasilan pemrosesan di masa depan. Galvalum telanjang sangat rentan terhadap karat putih selama penyimpanan. Pasifasi bahan kimia mengurangi risiko ini. Pasifasi menerapkan film pelindung mikroskopis di atas lapisan. Perawatan krom menawarkan perlindungan yang kuat namun menghadapi keterbatasan lingkungan yang semakin besar. Pasivasi non-krom memberikan alternatif yang lebih aman dan sesuai RoHS. Ini mencegah karat putih secara efektif sekaligus memenuhi standar lingkungan modern.
Lapisan resin Anti-Sidik Jari (AFP) menawarkan nilai luar biasa untuk aplikasi yang tidak dicat. Menangani logam kosong akan meninggalkan sidik jari yang berbeda dan tidak sedap dipandang. Tanda-tanda ini mengoksidasi dan menodai permukaan secara permanen. Lapisan AFP mencegah kerusakan penanganan ini. Anda dapat menentukan AFP bening atau berwarna. Selain estetika, AFP juga bertindak sebagai pelumas kering. Hal ini memungkinkan logam meluncur dengan lancar melalui cetakan pembentuk gulungan tanpa memerlukan minyak basah.
Jika Anda ingin mengecat bahannya, Anda harus memilih antara hasil akhir yang diminyaki dan tidak. Pembeli yang menjalankan kumparan melalui jalur pra-pengecatan langsung (PPGL) harus membuat pilihan ini dengan hati-hati. Kumparan yang diminyaki menahan kelembapan selama transit tetapi memerlukan pembersihan kimiawi yang ketat sebelum pengecatan. Kumparan yang tidak diminyaki melewatkan langkah degreasing tetapi berisiko menimbulkan korosi jika disimpan terlalu lama sebelum proses pengecatan dimulai.
Memilih yang benar perawatan permukaan galvalum mencegah kegagalan hilir. Jika Anda mencoba mengecat lapisan AFP yang tebal tanpa pengetsaan kimia yang tepat, cat akan terkelupas. Jika Anda menyimpan kumparan yang tidak dipasivasi di gudang yang lembab, karat putih akan merusak permukaannya. Sejajarkan spesifikasi permukaan akhir Anda dengan langkah produksi berikutnya.
Memeriksa Pemasok Galvalume: Logika Kepatuhan dan Penciutan
Mendapatkan spesifikasi yang akurat tidak akan berarti apa-apa jika pemasok gagal mengirimkannya. Pemeriksaan yang ketat melindungi investasi Anda. Dokumentasi jaminan kualitas tidak dapat dinegosiasikan. Pembeli harus meminta nomor panas untuk ketertelusuran material secara penuh. Sertifikat Uji Pabrik yang Dapat Diverifikasi (MTC) harus menyertai setiap pengiriman. Sertifikat ini membuktikan komposisi kimia, kekuatan luluh, dan berat lapisan memenuhi persyaratan RFQ Anda. Jangan pernah menerima pengiriman tanpa meninjau MTC.
Kepatuhan terhadap standar internasional berfungsi sebagai tolak ukur kualitas Anda. Pastikan Anda memilih pemasok galvalum memproduksi secara ketat dengan protokol yang diakui. ASTM A792/A792M menguasai pasar Amerika Utara. EN 10346 melayani standar Eropa. JIS G 3321 menentukan toleransi manufaktur Asia. Pemasok yang memiliki reputasi baik akan secara eksplisit menyatakan standar mana yang mereka ikuti. Hal ini menjamin sifat metalurgi tetap konsisten di berbagai pesanan.
Logistik dan pengemasan menghadirkan faktor risiko utama. Kumparan yang diproduksi dengan sempurna menjadi besi tua jika rusak dalam perjalanan. Evaluasi standar pengemasan pemasok dengan cermat. Kemasan Eye-to-Sky menempatkan kumparan rata di atas palet, ideal untuk forklift tertentu. Kemasan Eye-to-Wall membuat kumparan tegak. Mintalah selubung baja untuk melindungi bagian tepi yang halus dari benturan. Gunakan kertas pembungkus VCI (Volatile Corrosion Inhibitor). Kertas khusus ini melepaskan uap pelindung untuk mencegah masuknya uap air selama pengangkutan laut dalam waktu lama.
Transisi ke pemasok baru memerlukan tindakan langkah berikutnya yang terstruktur. Jangan pernah melakukan pemesanan dalam jumlah besar dengan segera. Susunlah perintah percontohan terlebih dahulu. Gunakan pengiriman awal ini untuk menguji konsistensi pengukur di seluruh panjang kumparan. Periksa keseragaman lapisan menggunakan pengukur ketebalan elektronik. Terakhir, evaluasi keandalan dan komunikasi waktu tunggunya. Pesanan percontohan yang berhasil akan membangun landasan bagi kemitraan pengadaan jangka panjang.
Kesimpulan
Pengadaan bahan-bahan ini masih merupakan keputusan rekayasa yang sangat teknis, bukan sekadar negosiasi harga. Spesifikasi metalurgi yang tepat menentukan umur struktural produk akhir Anda. Mengandalkan pesanan yang tidak jelas menjamin hasil produksi yang tidak konsisten dan potensi kegagalan di lapangan.
Tim pengadaan harus segera mengambil langkah-langkah berikut ini:
Kunci kombinasi yang tepat antara kadar, berat AZ, dan ketebalan dalam semua kontrak vendor.
Mandat untuk memasukkan standar manufaktur internasional tertentu (seperti ASTM A792) dalam RFQ Anda.
Minta Sertifikat Uji Pabrik yang dapat diverifikasi sebelum mengeluarkan pembayaran akhir.
Konsultasikan dengan ahli metalurgi ketika memasuki pasar geografis baru yang sangat korosif.
Mengontrol spesifikasi Anda memberdayakan lini produksi Anda. Kami mendorong pembeli untuk mengirimkan RFQ yang terperinci dan sangat terstruktur ke pusat layanan yang memenuhi syarat untuk mendapatkan harga yang akurat dan andal.
Pertanyaan Umum
Q: Apa perbedaan antara kumparan baja Galvalume dan Galvanis?
J: Perbedaan utamanya terletak pada komposisi pelapisnya. Baja galvanis menggunakan lapisan seng murni 100%. Galvalum menggunakan paduan Aluminium-Seng (55% Al, 43,4% Zn, 1,6% Si). Galvalume menawarkan ketahanan korosi jangka panjang yang unggul di lingkungan yang keras. Namun, baja Galvanis murni memberikan perlindungan galvanis yang lebih baik pada tepi potongan, sedangkan tepi Galvalum mungkin menunjukkan sedikit karat lebih awal.
Q: Bagaimana cara menghitung berat kumparan baja Galvalum?
J: Anda dapat menghitung berat menggunakan massa jenis baja standar (kira-kira 7,85 g/cm³). Kalikan lebar (dalam meter) dengan ketebalan (dalam milimeter) dan panjang (dalam meter) dengan 7,85. Ini memberikan berat total dalam kilogram. Banyak pembeli mengandalkan kalkulator koil yang disediakan oleh pusat layanan untuk estimasi cepat.
Q: Apakah baja Galvalume memerlukan jenis cat tertentu?
J: Ya. Anda tidak dapat mengaplikasikan cat standar langsung ke logam polos. Permukaan memerlukan perlakuan awal kimia yang tepat untuk memastikan daya rekat. Pabrikan menggunakan primer khusus yang diformulasikan untuk permukaan Aluminium-Seng. Untuk aplikasi pra-cat (PPGL), lapisan atas poliester, SMP, atau PVDF berperforma tinggi memberikan umur panjang dan retensi warna terbaik.
T: Apa yang dimaksud dengan 'spangle' dalam spesifikasi kumparan galvalum?
J: Spangle mengacu pada pola logam kristal yang terlihat pada permukaan logam, yang tercipta saat lapisan mendingin. Kida-kida biasa menampilkan pola seperti bunga yang berbeda yang dihargai untuk aplikasi estetika yang tidak dicat. Spangle yang diperkecil menghadirkan hasil akhir yang lebih halus dan seragam. Kida-kida yang diminimalkan umumnya lebih disukai saat kumparan akan dicat, untuk memastikan lapisan atas yang sempurna.
Shandong Sino Steel Co, Ltd adalah perusahaan komprehensif untuk produksi dan perdagangan baja. Bisnisnya meliputi produksi, pengolahan, distribusi, logistik dan impor & ekspor baja.