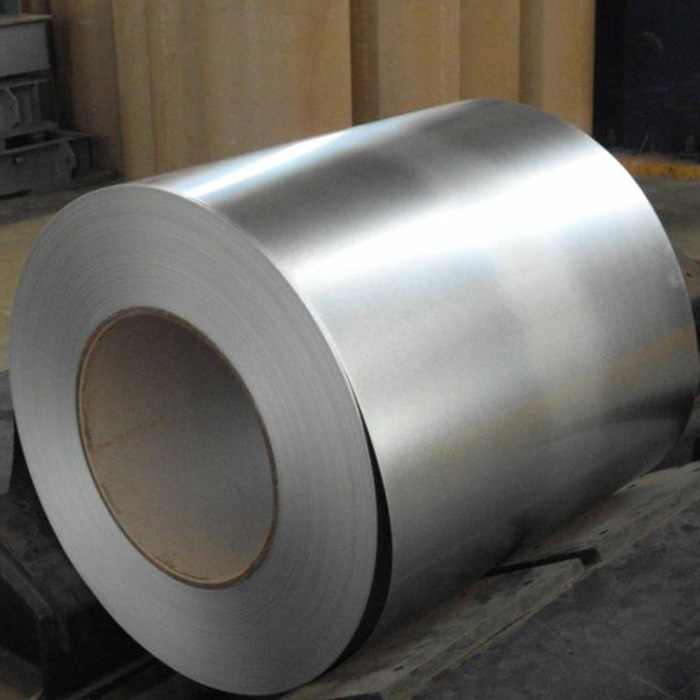
කාර්මික නිෂ්පාදන සඳහා මූලාශ්ර ද්රව්ය නිරපේක්ෂ නිරවද්යතාවයක් අවශ්ය වේ. වැරදි ලෝහ පිරිවිතර තේරීම බොහෝ විට ව්යාපෘති කාල නියමයන් පීලි පැනීමට සහ ව්යුහාත්මක අඛණ්ඩතාවට බාධා කරයි. වැරදි Galvalume පිරිවිතරයන් ලබා ගැනීම නොමේරූ විඛාදනයට, රෝල් සෑදීමේ අසාර්ථකත්වයට හෝ අධික ලෙස නිර්මාණය කරන ලද ද්රව්ය මත අනවශ්ය අයවැය ඉදිමීමකට තුඩු දෙයි. කාර්මික ගැනුම්කරුවන්, ගෘහ නිර්මාණ ශිල්පීන් සහ නිෂ්පාදකයින් සඳහා, ව්යාපෘති පරිසරයට නිශ්චිත ලෝහමය ගුණාංග ගැලපීම ජීවන චක්ර ROI සඳහා ඉතා වැදගත් වේ. අනුමාන මත විශ්වාසය තැබීම හුදෙක් ක්ෂේත්රයේ අනාගත අසාර්ථකත්වය සහතික කරයි. මෙය වළක්වා ගැනීම සඳහා, ද්රව්ය තෝරාගැනීම සඳහා ප්රසම්පාදන කණ්ඩායම් ක්රමානුකූල ප්රවේශයක් අවශ්ය වේ.
මෙම ලිපිය මෝලකට හෝ සේවා මධ්යස්ථානයකට RFQ ඉදිරිපත් කිරීමට පෙර ඔබට අවශ්ය පිරිවිතරයන් නිර්වචනය කිරීම සඳහා දැඩි, ඉංජිනේරුමය පදනමක් සහිත රාමුවක් සපයයි. ආලේපන බර ඇගයීම, නිවැරදි ව්යුහාත්මක ශ්රේණි තෝරා ගැනීම සහ සැපයුම්කරුගේ අනුකූලතාවය බාධාවකින් තොරව සත්යාපනය කරන්නේ කෙසේදැයි ඔබ ඉගෙන ගනු ඇත. විශ්වසනීය සැපයුමක් සුරක්ෂිත කිරීම Galvalume Steel Coil ඔබගේ මූලික RFQ පැහැදිලිකම මත දැඩි ලෙස රඳා පවතී.
ප්රධාන රැගෙන යාම
ආෙල්පනය සන්දර්භීය වේ: AZ ආෙල්පන බර තෝරාගැනීම (උදා, AZ50 එදිරිව AZ150) අවසාන භාවිත යෙදුමේ පාරිසරික විඛාදනයට සෘජුවම සමපාත විය යුතුය.
Formability එදිරිව අස්වැන්න: ඉහළ ව්යුහාත්මක ශ්රේණිවල හැඩගැස්වීමේ හැකියාව කැප කරයි; ගැනුම්කරුවන් ඔවුන්ගේ සැකසුම් උපකරණවල භෞතික සීමාවන් සමඟ යාන්ත්රික අස්වැන්න ශක්තිය සමතුලිත කළ යුතුය.
මතුපිට සකස් කිරීම වැදගත් වේ: නිවැරදි මතුපිට ප්රතිකාරය (AFP හෝ passivation වැනි) තෝරා ගැනීමෙන් පහළට තීන්ත ඇලවීම සහ ගබඩා කිරීමේ දීර්ඝ ආයුෂ නියම කරයි.
සැපයුම්කරු සත්යාපනය: විශ්වාසනීය ප්රසම්පාදනය සඳහා අනිවාර්ය මෝල් පරීක්ෂණ සහතික (MTCs) සහ ජාත්යන්තර ප්රමිතීන් (ASTM A792 හෝ EN 10346) දැඩි ලෙස පිළිපැදීම අවශ්ය වේ.
ඔබගේ ගැල්වලියම් දඟර පිරිවිතර නිර්වචනය කිරීම: ඇගයීම් රාමුව
දැඩි ඇගයීම් රාමුවකින් තොරව ලෝහ ලබා ගැනීම සැලකිය යුතු මෙහෙයුම් අවදානමකට ආරාධනා කරයි. වැරදි ලෙස සකස් කිරීමේ පිරිවැය ව්යාපෘතියක් විනාශ කළ හැකිය. අඩු පිරික්සීම ව්යසනකාරී ක්ෂේත්ර අසාර්ථක වීමට හේතු වේ. රතු මලකඩ අඩු ආරක්ෂිත පෘෂ්ඨ මත වේගයෙන් වර්ධනය වේ. Edge creep සෙවිලි පුවරු වල ව්යුහාත්මක අඛණ්ඩතාව අඩාල කරයි. අනෙක් අතට, අධික පිරිවිතරයන් අනවශ්ය ලෙස ප්රසම්පාදන අයවැය ඉවත් කරයි. මෘදු ගෘහස්ථ පරිසරයන් සඳහා අධික ආලේපන බර නියම කිරීම වටිනා ප්රාග්ධනය නාස්ති කරයි. ඔබ නිශ්චිත ඉංජිනේරු ශේෂයක් ලබා ගත යුතුය.
අවසාන-භාවිත සිතියම්කරණය ඔබේ පළමු ආරක්ෂක මාර්ගයයි. ඔබ දඟරයේ භෞතික ගුණාංග එහි මූලික යෙදුමට ගැලපිය යුතුය. ස්ථාවර මැහුම් සෙවිලි කිරීම සඳහා විශිෂ්ට කාලගුණික සහ මධ්යස්ථ නම්යශීලී බවක් අවශ්ය වේ. අභ්යන්තර බර පීඩනයට ඔරොත්තු දීම සඳහා කෘෂිකාර්මික සිලෝස් සඳහා ඉහළ අස්වැන්නක් අවශ්ය වේ. HVAC සංරචක විශේෂිත ඝනීභවනය ප්රතිරෝධය සහ දැඩි නැමීමේ හැකියාවන් ඉල්ලා සිටී. සෑම යෙදුමකටම අද්විතීය ලෝහ විද්යාත්මක පැතිකඩක් අවශ්ය වේ. ගැනුම්කරුවන්ට එක් ප්රමාණයකට ගැලපෙන ප්රවේශයක් මත විශ්වාසය තැබිය නොහැක.
මෝලක් සම්බන්ධ කර ගැනීමට පෙර, ප්රසම්පාදන කණ්ඩායම් විසින් විස්තීර්ණ RFQ එකක් අවසන් කළ යුතුය. දත්ත ලක්ෂ්ය අස්ථානගත වීම සාවද්ය උපුටා දැක්වීම්වලට සහ නිෂ්පාදනය ප්රමාද කිරීමට හේතු වේ. ඔබගේ ඉල්ලීම ප්රමිතිගත කිරීම ඇපල්-ඇපල් වෙළෙන්දා සැසඳීම් සහතික කරයි. ඔබ ඔබේ නිශ්චිතභාවය නිර්වචනය කළ යුතුය ගැල්වලූම් දඟර පිරිවිතර . සාකච්ඡා ආරම්භ කිරීමට පෙර
අනිවාර්ය RFQ පිරික්සුම් ලැයිස්තුව:
ඝනකම: මූලික ලෝහ ඝනකම (BMT) හෝ සම්පූර්ණ ආලේපිත ඝණකම (TCT) සඳහන් කරන්න.
පළල: නිශ්චිත මානයන් විස්තර කරන්න සහ ඔබට අවශ්ය වන්නේ මෝල් දාරය හෝ ස්ලිට් දාරයද යන්න.
ශ්රේණිය: යාන්ත්රික අස්වැන්න අවශ්යතා පැහැදිලිව නිර්වචනය කරන්න (උදා, CS වර්ගය B හෝ SS ශ්රේණිය 80).
ආලේපන බර: පාරිසරික නිරාවරණය මත පදනම්ව AZ තනතුර නියම කරන්න.
මතුපිට නිමාව: නිශ්චිත නිෂ්ක්රීයකරණය, AFP හෝ තෙල් ආලේපන ප්රතිකාර ඉල්ලා සිටින්න.
ID/OD සීමාවන්: උපකරණ ගැළපුම සහතික කිරීම සඳහා අභ්යන්තර විෂ්කම්භය සහ පිටත විෂ්කම්භය උපරිම ලබා දෙන්න.
AZ ආලේපන බර අවශ්යතා විකේතනය කිරීම
ද්රව්යමය කාර්ය සාධනය සඳහා AZ තනතුර අවබෝධ කර ගැනීම මූලික වේ. 'AZ' යනු ඇලුමිනියම්-සින්ක් මිශ්ර ලෝහ ආලේපනයකි. මෙම මිශ්ර ලෝහය සාමාන්යයෙන් 55% ඇලුමිනියම්, 43.4% සින්ක් සහ 1.6% සිලිකන් වලින් සමන්විත වේ. මෙම නිශ්චිත අනුපාතය කැපී පෙනෙන කල්පැවැත්මක් සපයයි. ඇලුමිනියම් මූලද්රව්යවලට එරෙහිව දිගු කාලීන බාධක ආරක්ෂාවක් සපයයි. සින්ක් කැපුම් දාර සහ සීරීම් වලදී පූජා ගැල්වනික් ආරක්ෂාව සපයයි. සිලිකන් වානේ උපස්ථරයට ආරක්ෂිතව ආලේපනය බන්ධනය කරයි. නිෂ්පාදකයන් මෙම ආලේපන බර වර්ග අඩියකට අවුන්ස (oz/ft⊃2;) හෝ වර්ග මීටරයකට ග්රෑම් (g/m²) වලින් මනිනු ලබයි.
පිරිවැයට සාපේක්ෂව කාර්ය සාධනය ඇගයීම ස්ථාපන පරිසරය තක්සේරු කිරීම අවශ්ය වේ. නිවැරදි තේරීම AZ ආලේපන බර අවසාන නිෂ්පාදනයේ ආයු කාලය නියම කරයි. සම්මත පරිසරයන්ට සාමාන්යයෙන් AZ50 හෝ AZ55 තනතුරක් අවශ්ය වේ. මෙට්රික් අනුව, මෙය AZ150 ට සමාන වේ. මෙම බර සාමාන්ය නේවාසික සෙවිලි සහ මධ්යස්ථ කාර්මික කලාප සඳහා ප්රමාණවත් බාධක ආරක්ෂාවක් සපයයි.
වගුව: AZ ආලේපන බර යෙදුම් මාර්ගෝපදේශය
ආලේපන බර (එක්සත් ජනපදය) |
ආලේපන බර (මෙට්රික්) |
පරමාදර්ශී පරිසරය |
පොදු යෙදුම් |
AZ50 |
AZ150 |
මෘදු සිට මධ්යස්ථ / අභ්යන්තරය |
නේවාසික සෙවිලි, HVAC නාලිකා, බිත්ති පුවරු |
AZ55 |
AZ165 |
මධ්යස්ථ / සැහැල්ලු කාර්මික |
වාණිජ ගොඩනැගිලි ආවරණ, වැටවල් |
AZ60 |
AZ180 |
ආක්රමණශීලී / අධික ආර්ද්රතාවය |
කෘෂිකාර්මික ගොඩනැගිලි, බර කාර්මික කලාප |
AZ70 |
AZ210 |
දරුණු / වෙරළ / රසායනික |
වෙරළ යටිතල පහසුකම්, රසායනික සැකසුම් කම්හල් |
ආක්රමණශීලී පරිසරයන්ට වෙනස් උපාය මාර්ගයක් අවශ්ය වේ. AZ60 හෝ AZ70 ආලේපනවල (AZ180 හෝ AZ200 මෙට්රික්) වැඩි මිල ගැනුම්කරුවන් සාධාරණීකරණය කළ යුතුය. වෙරළබඩ කලාප නිරන්තර ලුණු ඉසීමට මුහුණ දෙයි. රසායනික කම්හල් මගින් විඛාදන වාතයේ ඇති අංශු වලට ලෝහ නිරාවරණය කරයි. අධික ආර්ද්රතාවය සහිත පරිසරයන් ඔක්සිකරණය වේගවත් කරයි. මෙම අවස්ථා වලදී, බර ආලේපන නොමේරූ ව්යුහාත්මක අසාර්ථකත්වය වළක්වයි.
කෙසේ වෙතත්, අධික ආලේපන බර සැලකිය යුතු ක්රියාත්මක කිරීමේ අවදානමක් දරයි. ගැනුම්කරුවන් බොහෝ විට ඝන ආලේපන සෑම විටම වඩා හොඳින් ක්රියා කරයි. මෙම උපකල්පනය භෞතික සැකසුම් සීමාවන් නොසලකා හරියි. ඇලුමිනියම්-සින්ක් මිශ්ර ලෝහය සහජයෙන්ම පිරිසිදු සින්ක් වලට වඩා දැඩි වේ. නිෂ්පාදකයන් තද රේඩිය වටා බර AZ ආලේපන නැමූ විට, ක්ෂුද්ර ඉරිතැලීම් සිදු වේ. මෙම අන්වීක්ෂීය අස්ථි බිඳීම් මූලික වානේ තෙතමනයට නිරාවරණය කරයි. මෙම ඉරිතැලීම් තුළ මලකඩ වේගයෙන් වර්ධනය වේ. ඔබ ඔබේ රෝල් සාදන පැතිකඩවල ජ්යාමිතික යථාර්ථයන්ට එරෙහිව බර ආලේපන සඳහා පාරිසරික අවශ්යතාවය සමතුලිත කළ යුතුය.
නිවැරදි Galvalume වානේ දඟර ශ්රේණි තෝරා ගැනීම
නිෂ්පාදනයේදී වානේ හැසිරෙන ආකාරය යාන්ත්රික ලක්ෂණ නියම කරයි. ගැනුම්කරුවන් අස්වැන්න ශක්තිය, ආතන්ය ශක්තිය සහ දිගු කිරීම තුලනය කළ යුතුය. අස්වැන්න ශක්තිය වානේ ස්ථිරව විකෘති කිරීමට අවශ්ය ආතතිය මනිනු ලබයි. ආතන්ය ශක්තිය මගින් ද්රව්යය කැඩීමට පෙර හැසිරවිය හැකි උපරිම ආතතිය පෙන්නුම් කරයි. දිගු කිරීම මගින් අස්ථි බිඳීමකින් තොරව දිගු කිරීමට ද්රව්යයේ හැකියාව මනිනු ලැබේ. මෙම ශේෂය නිවැරදිව ලබා ගැනීම මිල අධික නිෂ්පාදන ප්රමාදයන් වළක්වයි.
ඔබ වාණිජ සහ ව්යුහාත්මක කාණ්ඩ අතර තෝරාගත යුතුය. වාණිජ වානේ (CS වර්ග A, B, සහ C) මූලික පැතිකඩෙහි විශිෂ්ටයි. මෙම ශ්රේණි නම්යශීලීභාවයට සහ හැඩගැස්වීමේ හැකියාවට ප්රමුඛත්වය දෙයි. ඔවුන් සංකීර්ණ හැඩයන්, ගැඹුරු ඇඳීම් සහ තද නැමීම් සඳහා පහසුකම් සපයයි. නිෂ්පාදකයින් වාස්තුවිද්යාත්මක සැරසිලි, පීලි සහ සංකීර්ණ පැනල් සඳහා වාණිජ ශ්රේණි භාවිතා කරයි. ද්රව්යය අධික ප්රතිරෝධයකින් තොරව රෝල් සාදන උපකරණ හරහා පහසුවෙන් ගලා යයි.
ව්යුහාත්මක වානේ (SS ශ්රේණි 33, 37, 40, 50, සහ 80) සම්පූර්ණයෙන්ම වෙනස් අරමුණක් ඉටු කරයි. බර දරණ යෙදුම් මෙම ඉහළ ශක්ති ශ්රේණි ඉල්ලා සිටී. ව්යුහාත්මක තට්ටුව, බරින් යුත් පර්ලින් සහ කෘෂිකාර්මික රාමු ඒවා මත රඳා පවතී. මෙම ශ්රේණි අධික භෞතික බර යටතේ විරූපණයට ප්රතිරෝධය දක්වයි. කෙසේ වෙතත්, මෙම ශක්තිය හැඩගැසීමේ වියදමෙන් පැමිණේ. ඉහළ ව්යුහාත්මක ශ්රේණිවල සංකීර්ණ පැතිකඩ සඳහා අවශ්ය දිගුවක් නොමැත.
සුදුසු පරිදි ගැලපීම ඔබේ නිෂ්පාදන හැකියාවන්ට ගැල්වලූම් වානේ දඟර ශ්රේණි තීරණාත්මක තීරණාත්මක සාධකයකි. සංකීර්ණ වාස්තු විද්යාත්මක පුවරුවක් සඳහා 80 ශ්රේණියේ වානේ තෝරාගැනීම අසාර්ථක වීම සහතික කරයි. ද්රව්යය නැමීමට ප්රතිරෝධී වනු ඇත. ස්ප්රිංබැක් අවසාන පැතිකඩ ඉවසීමෙන් විකෘති කරනු ඇත. තවද, වාණිජ ශ්රේණි සඳහා නිර්මාණය කර ඇති මෙවලම් හරහා අධි ආතන්ය වානේ ධාවනය කිරීම දැඩි ඇඳීමට හේතු වේ. ඔබේ රෝල් සාදන ඩයිස් වේගයෙන් පිරිහී යනු ඇත. ඉහළ අස්වැන්නක් සහිත ව්යුහාත්මක ශ්රේණි සඳහන් කිරීමට පෙර සෑම විටම ඔබේ නිෂ්පාදන කණ්ඩායමෙන් විමසන්න.
Dimension Tolerances: Galvalume වානේ ඝණකම සහ පළල
ඝනකම නිවැරදිව නිර්වචනය කිරීම භාරදීමේදී දැවැන්ත අනුකූලතා ආරවුල් වළක්වයි. ගැනුම්කරුවන් බොහෝ විට මානය, මූලික ලෝහ ඝනකම (BMT) සහ සම්පූර්ණ ආලේපිත ඝණකම (TCT) ව්යාකූල කරයි. මානය යනු නවීන නිරවද්යතාවයක් නොමැති පුරාවිද්යාත්මක මිනුම් පද්ධතියකි. නවීන ඉංජිනේරු විද්යාව දශම මිනුම් මත රඳා පවතී. BMT යනු කිසියම් ආලේපනයක් යෙදීමට පෙර අමු වානේ හරයට පමණක් යොමු වේ. TCT වානේ හරය සහ ඇලුමිනියම්-සින්ක් මිශ්ර ලෝහ ස්ථර දෙකම ඇතුළත් වේ. ඔබේ ඉංජිනේරු සැලසුම් සඳහා 0.50mm BMT අවශ්ය නම්, නමුත් ඔබ 0.50mm TCT එකක් ඇණවුම් කරන්නේ නම්, ඔබේ අවසාන නිෂ්පාදනයට අවශ්ය ව්යුහාත්මක වානේ ස්කන්ධය නොමැති වනු ඇත.
සඳහා සම්මත ලබා ගැනීමේ හැකියාව ගැල්වලූම් වානේ ඝණකම සාමාන්යයෙන් 0.12mm සිට 2.0mm දක්වා පරාසයක පවතී. ඝනකම ව්යුහාත්මක අඛණ්ඩතාවයට සෘජුවම බලපායි. ඝන ද්රව්ය වැඩි බරක් සඳහා සහාය වන නමුත් සමස්ත ව්යාපෘති බර වැඩි කරයි. මෙම බර සැපයුම් සැලසුම් සහ ස්ථාපන ශ්රමයට බලපායි. තවද, ඝනකම වර්ග මීටරයකට බර ගණනය කිරීම් නියම කරයි. නිවැරදි ගණනය කිරීම් මඟින් අයවැය ඉක්මවා යාමකින් තොරව ඔබේ නිෂ්පාදන ධාවනය සම්පූර්ණ කිරීමට ප්රමාණවත් රේඛීය දර්ශන ඔබ ඇණවුම් කරන බව සහතික කරයි.
පළල සහ ස්ලිටිං ඉවසීම ද ප්රවේශමෙන් ඇගයීම අවශ්ය වේ. සම්මත දඟර පළල සාමාන්යයෙන් 600mm සිට 1250mm දක්වා පරාසයක පවතී. ඔබ මෝල්-අද්දර සහ ස්ලිට්-අද්දර විකල්ප අතර තෝරා ගත යුතුය. මෝල් දාර නිෂ්පාදන රේඛාවෙන් පිට වූ ආකාරයටම පවතී. ඒවා ඉඳහිට සුළු අක්රමිකතා දක්වයි. ස්ලිට් දාර නිශ්චිත නිරවද්යතාවය සඳහා ද්විතියික කැපුම් ක්රියාවලියකට භාජනය වේ. ඔබේ රෝල් සෑදීමේ උපකරණ දැඩි ආහාර ඉවසීමක් ඉල්ලා සිටින්නේ නම්, ඔබ කැපුම් දාර සඳහන් කළ යුතුය. මෙමගින් නිශ්පාදනය අතරතුර අපද්රව්ය අවම වන අතර මාර්ගෝපදේශ වල තදබදය වළක්වයි.
මාන පිරිවිතරයේ පොදු වැරදි:
දශම BMT හෝ TCT වෙනුවට මැනීම මගින් ඇණවුම් කිරීම.
AZ ආලේපන ස්ථරයේ ඝණකම ගණනය කිරීමට අසමත් වීම.
decoiler යන්ත්රයේ උපරිම දඟර පළල ධාරිතාව නොසලකා හැරීම.
ඉතා නිරවද්ය, පටු පැතිකඩ රෝල් සෑදීම සඳහා මෝල් දාර දඟර පිළිගැනීම.
Galvalume මතුපිට ප්රතිකාරය සහ නිමාව සඳහන් කිරීම
මතුපිට ප්රතිකාර මගින් සංක්රමණයේදී දඟරය ආරක්ෂා කරන අතර අනාගත සැකසුම් සාර්ථකත්වය නියම කරයි. Bare galvalume ගබඩා කිරීමේදී සුදු මලකඩ වලට බෙහෙවින් ගොදුරු වේ. රසායනික නිෂ්ක්රීයකරණය මෙම අවදානම අවම කරයි. Passivation ආලේපනය මත අන්වීක්ෂීය ආරක්ෂිත පටලයක් යොදයි. Chromated ප්රතිකාර මගින් ශක්තිමත් ආරක්ෂාවක් ලබා දෙන නමුත් වැඩිවන පාරිසරික සීමාවන්ට මුහුණ දෙයි. ක්රෝමීකරණය නොවන නිෂ්ක්රීයකරණය ආරක්ෂිත, RoHS-අනුකූල විකල්පයක් සපයයි. නවීන පාරිසරික ප්රමිතීන්ට අනුකූලව සුදු මලකඩ ඵලදායී ලෙස වළක්වයි.
Anti Fingerprint (AFP) දුම්මල ආලේපනය තීන්ත නොකළ යෙදුම් සඳහා ඉමහත් වටිනාකමක් ලබා දෙයි. හිස් ලෝහ හසුරුවීමෙන් වෙන් වෙන්, අපිරිසිදු ඇඟිලි සලකුණු ඉතිරි වේ. මෙම සලකුණු ඔක්සිකරණය වී මතුපිට ස්ථීර ලෙස පැල්ලම් කරයි. AFP ආලේපන මෙම හැසිරවීමේ හානිය වළක්වයි. ඔබට පැහැදිලි හෝ වර්ණ ගැන්වූ AFP සඳහන් කළ හැක. සෞන්දර්යය ඉක්මවා, AFP වියළි ලිහිසි තෙල් ලෙස ක්රියා කරයි. තෙත් තෙල් අවශ්ය නොවී රෝල් සාදන ඩයිස් හරහා ලෝහය සුමටව ලිස්සා යාමට එය ඉඩ සලසයි.
ඔබ ද්රව්ය තීන්ත ආලේප කිරීමට අදහස් කරන්නේ නම්, ඔබ තෙල් සහ තෙල් නොකළ නිමාව අතර තෝරා ගත යුතුය. ක්ෂණික පෙර පින්තාරු කිරීමේ රේඛා (PPGL) හරහා දඟරය ධාවනය කරන ගැනුම්කරුවන් මෙම තේරීම ප්රවේශමෙන් කළ යුතුය. තෙල් සහිත දඟර සංක්රමණයේදී තෙතමනයට ඔරොත්තු දෙන නමුත් පින්තාරු කිරීමට පෙර දැඩි රසායනික පිරිසිදු කිරීමක් අවශ්ය වේ. Uninoiled coils degreasing පියවර මඟ හරින නමුත් පින්තාරු කිරීමේ ක්රියාවලිය ආරම්භ වීමට බොහෝ වේලාවකට පෙර ගබඩා කර තැබුවහොත් විඛාදනයට අවදානමක් ඇත.
නිවැරදි තේරීම ගැල්වලූම් මතුපිට ප්රතිකාරය පහළට සිදුවන අසාර්ථකත්වයන් වළක්වයි. ඔබ නිසි රසායනික කැටයම් කිරීමකින් තොරව බර AFP ස්ථරයක් මත පින්තාරු කිරීමට උත්සාහ කරන්නේ නම්, තීන්ත ඉවත් වේ. ඔබ තෙතමනය සහිත ගබඩාවක unpassivated දඟර ගබඩා කරන්නේ නම්, සුදු මලකඩ මතුපිට විනාශ කරයි. ඔබේ ඊළඟ නිෂ්පාදන පියවර සමඟ ඔබේ මතුපිට නිම කිරීමේ පිරිවිතර දැඩි ලෙස පෙළගස්වන්න.
ගැල්වලුම් සැපයුම්කරුවෙකු පරීක්ෂා කිරීම: අනුකූලතාවය සහ කෙටි ලැයිස්තුගත කිරීමේ තර්කය
සැපයුම්කරු ඒවා ලබා දීමට අපොහොසත් වුවහොත් නිවැරදි පිරිවිතර සුරක්ෂිත කිරීම වැදගත් නොවේ. දැඩි පරීක්ෂාව ඔබේ ආයෝජනය ආරක්ෂා කරයි. තත්ත්ව සහතික ලේඛන සාකච්ඡා කළ නොහැක. සම්පූර්ණ ද්රව්ය සොයාගැනීම සඳහා ගැනුම්කරුවන් තාප සංඛ්යා ඉල්ලා සිටිය යුතුය. සත්යාපනය කළ හැකි මෝල් පරීක්ෂණ සහතික (MTCs) සෑම නැව්ගත කිරීමක් සමඟම තිබිය යුතුය. මෙම සහතික මඟින් රසායනික සංයුතිය, අස්වැන්න ශක්තිය සහ ආලේපන බර ඔබේ නියම RFQ අවශ්යතා සපුරාලන බව සනාථ කරයි. MTC සමාලෝචනය නොකර කිසිවිටෙක භාරදීම පිළිගන්න එපා.
ජාත්යන්තර ප්රමිතියට අනුකූල වීම ගුණාත්මකභාවය සඳහා ඔබේ මිණුම් ලකුණ ලෙස ක්රියා කරයි. ඔබ තෝරාගත් බව සහතික කරන්න galvalume සැපයුම්කරු පිළිගත් ප්රොටෝකෝල වලට දැඩි ලෙස නිෂ්පාදනය කරයි. ASTM A792/A792M උතුරු ඇමරිකානු වෙළෙඳපොළ පාලනය කරයි. EN 10346 යුරෝපීය ප්රමිතියට සේවය කරයි. JIS G 3321 ආසියානු නිෂ්පාදන ඉවසීම නියම කරයි. පිළිගත් සැපයුම්කරුවෙකු ඔවුන් අනුගමනය කරන ප්රමිතිය පැහැදිලිව ප්රකාශ කරයි. මෙය බහුවිධ ඇණවුම් හරහා ලෝහමය ගුණාංග ස්ථාවරව පවතින බව සහතික කරයි.
ලොජිස්ටික් සහ ඇසුරුම්කරණය ප්රධාන අවදානම් සාධක ඉදිරිපත් කරයි. පරිපූර්ණව නිපදවන ලද දඟරයක් සංක්රමණයේදී හානි වුවහොත් පරණ ලෝහ බවට පත්වේ. සැපයුම්කරුගේ ඇසුරුම් ප්රමිතීන් ඉතා සූක්ෂම ලෙස ඇගයීමට ලක් කරන්න. ඇසට අහසට ඇසුරුම් කිරීම මගින් දඟරය තට්ටුවක් මත තබයි, සමහර ෆෝක්ලිෆ්ට් සඳහා වඩාත් සුදුසුය. ඇසට බිත්ති ඇසුරුම් කිරීම දඟරය කෙළින් තබා ඇත. බලපෑමෙන් සියුම් දාර ආරක්ෂා කිරීම සඳහා වානේ ලියුම් කවර ඉල්ලන්න. VCI (Volatile Corrosion Inhibitor) කඩදාසි එතීමට අවධාරනය කරන්න. මෙම විශේෂිත කඩදාසි දිගු සාගර භාණ්ඩ ප්රවාහනයේදී තෙතමනය ඇතුළු වීම වැළැක්වීම සඳහා ආරක්ෂිත වාෂ්ප නිකුත් කරයි.
නව සැපයුම්කරුවෙකු වෙත සංක්රමණය වීමට ව්යුහගත මීළඟ පියවර ක්රියාමාර්ග අවශ්ය වේ. කිසි විටෙකත් දැවැන්ත තොග ඇණවුමක් වහාම නොකරන්න. පළමුව නියමු ඇණවුමක් සකස් කරන්න. සම්පූර්ණ දඟර දිග හරහා මැනුම් අනුකූලතාව පරීක්ෂා කිරීමට මෙම මූලික නැව්ගත කිරීම භාවිතා කරන්න. ඉලෙක්ට්රොනික ඝනකමේ මිනුම් භාවිතා කරමින් ආලේපන ඒකාකාරිත්වය පරීක්ෂා කරන්න. අවසාන වශයෙන්, ඔවුන්ගේ ඊයම්-කාල විශ්වසනීයත්වය සහ සන්නිවේදනය ඇගයීම. සාර්ථක නියමු ඇණවුමක් දිගුකාලීන ප්රසම්පාදන හවුල්කාරිත්වයක් සඳහා පදනම ගොඩනඟයි.
නිගමනය
මෙම ද්රව්ය සපයා ගැනීම ඉතා ඉහළ තාක්ෂණික ඉංජිනේරු තීරණයක් ලෙස පවතී, හුදෙක් මිල සාකච්ඡා කිරීමක් නොවේ. නිරවද්ය ලෝහ විද්යාත්මක පිරිවිතර ඔබේ අවසාන නිෂ්පාදනයේ ව්යුහාත්මක ආයු කාලය නියම කරයි. නොපැහැදිලි ඇණවුම් මත විශ්වාසය තැබීම නොගැලපෙන නිෂ්පාදන ප්රතිඵල සහ විය හැකි ක්ෂේත්ර අසාර්ථකත්වය සහතික කරයි.
ප්රසම්පාදන කණ්ඩායම් මෙම ක්ෂණික ඊළඟ පියවර අනුගමනය කළ යුතුය:
සියලුම වෙළෙන්දා කොන්ත්රාත්තු තුළ ශ්රේණියේ, AZ බර, සහ ඝනකමේ නියම සංයෝජන අගුළු දමන්න.
ඔබේ RFQs තුළ නිශ්චිත ජාත්යන්තර නිෂ්පාදන ප්රමිතීන් (ASTM A792 වැනි) ඇතුළත් කිරීම අනිවාර්ය කරන්න.
අවසාන ගෙවීම් නිකුත් කිරීමට පෙර සත්යාපනය කළ හැකි මිල් පරීක්ෂණ සහතික ඉල්ලන්න.
නව, අධික ලෙස විඛාදනයට ලක්වන භූගෝලීය වෙලඳපොලවල් වලට ඇතුල් වන විට ලෝහ විද්යා විශේෂඥයින් සමඟ සාකච්ඡා කරන්න.
ඔබේ පිරිවිතරයන් පාලනය කිරීම ඔබේ නිෂ්පාදන රේඛාව සවිබල ගන්වයි. නිරවද්ය, විශ්වාසදායක මිල ගණන් සුරක්ෂිත කිරීම සඳහා සුදුසුකම් ලත් සේවා මධ්යස්ථාන වෙත සවිස්තරාත්මක, ඉහළ ව්යුහගත RFQ ඉදිරිපත් කරන ලෙස අපි ගැනුම්කරුවන් දිරිමත් කරමු.
නිති අසන පැණ
Q: Galvalume සහ Galvanized වානේ දඟර අතර වෙනස කුමක්ද?
A: මූලික වෙනස පවතින්නේ ආලේපන සංයුතියේ ය. ගැල්වනයිස් කරන ලද වානේ 100% පිරිසිදු සින්ක් ආලේපනයක් භාවිතා කරයි. Galvalume ඇලුමිනියම්-සින්ක් මිශ්ර ලෝහයක් භාවිතා කරයි (55% Al, 43.4% Zn, 1.6% Si). Galvalume දරුණු පරිසරවල දී උසස් දිගු කාලීන විඛාදන ප්රතිරෝධයක් ලබා දෙයි. කෙසේ වෙතත්, පිරිසිදු ගැල්වනයිස් කරන ලද වානේ කැපුම් දාරවල වඩා හොඳ ගැල්වනික් ආරක්ෂාවක් සපයන අතර, ගැල්වලූම් දාර කලින් මඳ මලකඩ පෙන්විය හැක.
Q: Galvalume වානේ දඟරයේ බර ගණනය කරන්නේ කෙසේද?
A: ඔබට වානේ සම්මත ඝනත්වය (ආසන්න වශයෙන් 7.85 g/cm³) භාවිතයෙන් බර ගණනය කළ හැක. පළල (මීටර් වලින්) ඝණකම (මිලිමීටර වලින්) දිග (මීටර් වලින්) 7.85 න් ගුණ කරන්න. මෙය සම්පූර්ණ බර කිලෝග්රෑම් වලින් සපයයි. බොහෝ ගැනුම්කරුවන් වේගවත් ඇස්තමේන්තු සඳහා සේවා මධ්යස්ථාන මගින් සපයන දඟර ගණක යන්ත්ර මත විශ්වාසය තබයි.
Q: Galvalume වානේ සඳහා නිශ්චිත තීන්ත වර්ගයක් අවශ්යද?
පිළිතුර: ඔව්. ඔබට හිස් ලෝහ සඳහා සම්මත තීන්ත කෙලින්ම යෙදිය නොහැක. මතුපිටට ඇලවීම සහතික කිරීම සඳහා නිසි රසායනික පූර්ව ප්රතිකාරයක් අවශ්ය වේ. නිෂ්පාදකයින් ඇලුමිනියම්-සින්ක් මතුපිට සඳහා සකස් කරන ලද විශේෂිත ප්රයිමර් භාවිතා කරයි. පෙර පින්තාරු කරන ලද යෙදුම් (PPGL) සඳහා, ඉහළ කාර්ය සාධනයක් සහිත පොලියෙස්ටර්, SMP, හෝ PVDF topcoats හොඳම කල්පැවැත්ම සහ වර්ණ රඳවා තබා ගැනීම සපයයි.
ප්ර: ගැල්වලූම් දඟර පිරිවිතරවල 'spangle' යන්නෙන් අදහස් කරන්නේ කුමක්ද?
A: Spangle යන්නෙන් අදහස් කරන්නේ ආලේපනය සිසිල් වන විට නිර්මාණය කරන ලද ලෝහයේ මතුපිට දෘශ්ය, ස්ඵටික ලෝහමය රටාවයි. නිත්ය ස්පන්ගල් තීන්ත නොකල සෞන්දර්යාත්මක යෙදුම් සඳහා අගය කරන ලද වෙනස්, මල් වැනි රටාවක් පෙන්වයි. අවම කරන ලද spangle සුමට, වඩාත් ඒකාකාරී නිමාවක් ඉදිරිපත් කරයි. දෝෂ රහිත ඉහළ කබායක් සහතික කරමින් දඟරය තීන්ත ආලේප කරන විට අවම කරන ලද ස්පන්ගල් සාමාන්යයෙන් වඩාත් කැමති වේ.