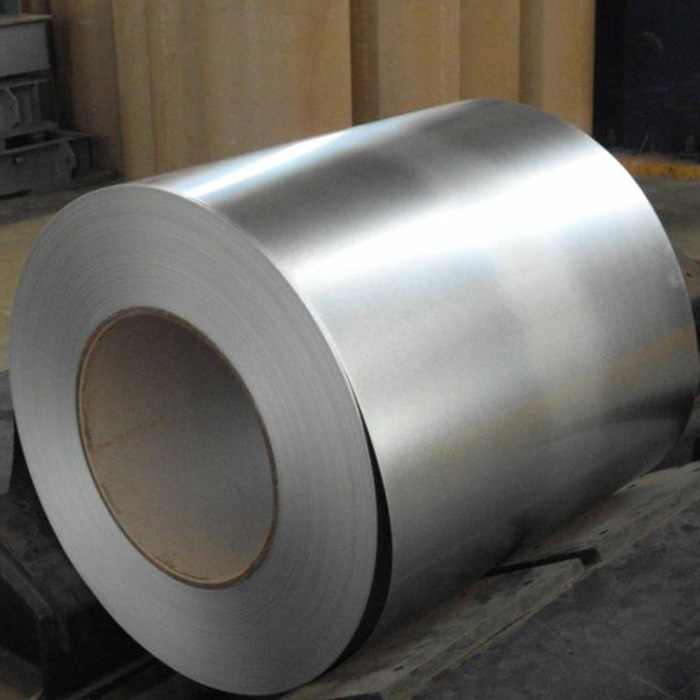
Die Beschaffung von Materialien für die industrielle Fertigung erfordert absolute Präzision. Die Auswahl falscher Metallspezifikationen führt häufig zu Projektzeitplänen und beeinträchtigt die strukturelle Integrität. Die Beschaffung falscher Galvalume-Spezifikationen führt zu vorzeitiger Korrosion, Rollformfehlern oder unnötiger Budgetaufblähung bei überentwickelten Materialien. Für industrielle Einkäufer, Architekten und Hersteller ist die Abstimmung der genauen metallurgischen Eigenschaften auf die Projektumgebung von entscheidender Bedeutung für den Lebenszyklus-ROI. Sich auf Vermutungen zu verlassen, garantiert einfach zukünftige Misserfolge auf diesem Gebiet. Um dies zu verhindern, benötigen Beschaffungsteams einen systematischen Ansatz bei der Materialauswahl.
Dieser Artikel bietet einen strengen, ingenieurwissenschaftlich fundierten Rahmen für die Definition Ihrer erforderlichen Spezifikationen, bevor Sie eine Angebotsanfrage an ein Werk oder ein Servicecenter senden. Sie erfahren, wie Sie Beschichtungsgewichte bewerten, die richtigen Strukturqualitäten auswählen und die Einhaltung der Lieferantenanforderungen nahtlos überprüfen. Sicherstellung einer zuverlässigen Versorgung mit Galvalume Steel Coil hängt stark von der Klarheit Ihrer anfänglichen Angebotsanfrage ab.
Wichtige Erkenntnisse
Die Beschichtung ist kontextabhängig: Die Auswahl des AZ-Beschichtungsgewichts (z. B. AZ50 vs. AZ150) muss direkt mit der Umweltkorrosivität der Endanwendung übereinstimmen.
Formbarkeit vs. Ausbeute: Höhere Strukturgüten beeinträchtigen die Formbarkeit; Käufer müssen die mechanische Streckgrenze mit den physikalischen Einschränkungen ihrer Verarbeitungsausrüstung in Einklang bringen.
Auf die Oberflächenvorbereitung kommt es an: Die Auswahl der richtigen Oberflächenbehandlung (wie AFP oder Passivierung) bestimmt die nachfolgende Lackhaftung und die Haltbarkeit der Lagerung.
Lieferantenüberprüfung: Für eine zuverlässige Beschaffung sind obligatorische Mill Test Certificates (MTCs) und die strikte Einhaltung internationaler Standards (ASTM A792 oder EN 10346) erforderlich.
Definieren Ihrer Galvalume-Spulenspezifikationen: Das Bewertungsrahmenwerk
Die Beschaffung von Metall ohne einen strengen Bewertungsrahmen birgt erhebliche Betriebsrisiken. Die Kosten einer Fehlausrichtung können ein Projekt ruinieren. Eine unzureichende Spezifikation führt zu katastrophalen Feldausfällen. Auf unzureichend geschützten Oberflächen entwickelt sich schnell roter Rost. Kantenkriechen beeinträchtigt die strukturelle Integrität von Dachplatten. Umgekehrt belasten übermäßige Spezifikationen die Beschaffungsbudgets unnötig. Die Angabe übermäßiger Beschichtungsgewichte für milde Innenumgebungen verschwendet wertvolles Kapital. Sie müssen eine präzise technische Balance finden.
Die Kartierung des Endverbrauchs ist Ihre erste Verteidigungslinie. Sie müssen die physikalischen Eigenschaften der Spule an ihre Hauptanwendung anpassen. Stehfalzdächer erfordern eine hervorragende Witterungsbeständigkeit und mäßige Flexibilität. Landwirtschaftliche Silos erfordern eine hohe Streckgrenze, um den inneren Belastungsdrücken standzuhalten. HVAC-Komponenten erfordern eine spezielle Kondensationsbeständigkeit und eine hohe Biegefähigkeit. Jede Anwendung erfordert ein einzigartiges metallurgisches Profil. Käufer können sich nicht auf einen einheitlichen Ansatz verlassen.
Bevor die Beschaffungsteams eine Mühle kontaktieren, müssen sie eine umfassende Angebotsanfrage abschließen. Fehlende Datenpunkte führen zu ungenauen Angeboten und verzögerter Produktion. Durch die Standardisierung Ihrer Anfrage sind Vergleiche zwischen verschiedenen Anbietern gewährleistet. Sie müssen Ihr genaues definieren Galvalume-Spulenspezifikationen vor der Aufnahme von Verhandlungen.
Die obligatorische RFQ-Checkliste:
Dicke: Geben Sie die Basismetalldicke (BMT) oder die Gesamtschichtdicke (TCT) an.
Breite: Geben Sie die genauen Abmessungen an und geben Sie an, ob Sie eine Fräskante oder eine Schlitzkante benötigen.
Güteklasse: Definieren Sie klar die Anforderungen an die mechanische Streckgrenze (z. B. CS Typ B oder SS Güteklasse 80).
Beschichtungsgewicht: Geben Sie die AZ-Bezeichnung basierend auf der Umweltbelastung vor.
Oberflächenbeschaffenheit: Fordern Sie spezifische Passivierungs-, AFP- oder Ölbehandlungen an.
ID/OD-Grenzwerte: Geben Sie Maximalwerte für Innen- und Außendurchmesser an, um die Gerätekompatibilität sicherzustellen.
Entschlüsselung der AZ-Beschichtungsgewichtsanforderungen
Das Verständnis der AZ-Bezeichnung ist für die Materialleistung von grundlegender Bedeutung. Das „AZ“ steht für eine Beschichtung aus einer Aluminium-Zink-Legierung. Diese Legierung besteht typischerweise aus 55 % Aluminium, 43,4 % Zink und 1,6 % Silizium. Dieses spezielle Verhältnis sorgt für eine bemerkenswerte Haltbarkeit. Aluminium bietet langfristigen Barriereschutz gegen Witterungseinflüsse. Zink bietet einen galvanischen Opferschutz an Schnittkanten und Kratzern. Silizium verbindet die Beschichtung sicher mit dem Stahluntergrund. Hersteller messen dieses Beschichtungsgewicht in Unzen pro Quadratfuß (oz/ft⊃2;) oder Gramm pro Quadratmeter (g/m²).
Um die Leistung im Vergleich zu den Kosten zu bewerten, muss die Installationsumgebung beurteilt werden. Das Richtige auswählen Das Gewicht der AZ-Beschichtung bestimmt die Lebensdauer des Endprodukts. Standardumgebungen erfordern normalerweise die Bezeichnung AZ50 oder AZ55. Metrisch entspricht dies AZ150. Diese Gewichte bieten ausreichend Barriereschutz für typische Wohndächer und mittelschwere Industriegebiete.
Tabelle: Anwendungsleitfaden für AZ-Beschichtungsgewichte
Aggressive Umgebungen erfordern eine andere Strategie. Käufer müssen die höheren Kosten für AZ60- oder AZ70-Beschichtungen (AZ180 oder AZ200 metrisch) rechtfertigen. Küstenregionen sind ständigem Salznebel ausgesetzt. Chemiefabriken setzen Metalle korrosiven Schwebstaub aus. Umgebungen mit hoher Luftfeuchtigkeit beschleunigen die Oxidation. In diesen Szenarien verhindern schwerere Beschichtungen ein vorzeitiges Strukturversagen.
Allerdings bergen zu hohe Beschichtungsgewichte erhebliche Umsetzungsrisiken. Käufer gehen oft davon aus, dass dickere Beschichtungen immer eine bessere Leistung erbringen. Diese Annahme ignoriert physikalische Verarbeitungsgrenzen. Die Aluminium-Zink-Legierung ist von Natur aus härter als reines Zink. Wenn Hersteller schwere AZ-Beschichtungen um enge Radien biegen, kommt es zu Mikrorissen. Diese mikroskopisch kleinen Brüche setzen den Basisstahl Feuchtigkeit aus. In diesen Rissen entwickelt sich schnell Rost. Sie müssen die Umweltanforderungen an schwere Beschichtungen gegen die geometrischen Gegebenheiten Ihrer Rollformprofile abwägen.
Auswahl der richtigen Galvalume-Stahlspulensorten
Die mechanischen Eigenschaften bestimmen, wie sich der Stahl während der Herstellung verhält. Käufer müssen Streckgrenze, Zugfestigkeit und Dehnung in Einklang bringen. Die Streckgrenze misst die Spannung, die erforderlich ist, um den Stahl dauerhaft zu verformen. Die Zugfestigkeit gibt die maximale Belastung an, der das Material standhalten kann, bevor es bricht. Die Dehnung misst die Fähigkeit des Materials, sich zu dehnen, ohne zu brechen. Durch die richtige Balance werden kostspielige Verzögerungen bei der Herstellung vermieden.
Sie müssen zwischen kommerziellen und strukturellen Kategorien wählen. Handelsstahl (CS-Typen A, B und C) zeichnet sich durch einfache Profilierung aus. Bei diesen Sorten stehen Flexibilität und Formbarkeit im Vordergrund. Sie eignen sich für komplexe Formen, Tiefziehen und enge Biegungen. Hersteller verwenden handelsübliche Qualitäten für Architekturverkleidungen, Dachrinnen und komplizierte Paneele. Das Material fließt problemlos und ohne übermäßigen Widerstand durch die Rollformanlage.
Baustahl (SS-Klassen 33, 37, 40, 50 und 80) dient einem völlig anderen Zweck. Tragende Anwendungen erfordern diese hochfesten Güten. Strukturelle Terrassendielen, Hochleistungspfetten und landwirtschaftliche Rahmen verlassen sich auf sie. Diese Güten widerstehen einer Verformung bei starker physikalischer Belastung. Allerdings geht diese Festigkeit zu Lasten der Formbarkeit. Höheren Strukturqualitäten fehlt die für eine komplexe Profilierung erforderliche Dehnung.
Passend zum passenden Die Anpassung der Galvalume-Stahlspulen an Ihre Fertigungskapazitäten ist ein entscheidender Entscheidungsfaktor. Die Wahl von Stahl der Güteklasse 80 für ein komplexes Architekturpaneel garantiert ein Scheitern. Das Material ist biegefest. Durch die Rückfederung wird das endgültige Profil außerhalb der Toleranz verformt. Darüber hinaus führt die Verarbeitung von hochfestem Stahl durch Werkzeuge, die für handelsübliche Qualitäten ausgelegt sind, zu starkem Verschleiß. Ihre Rollformwerkzeuge werden schnell verschleißen. Konsultieren Sie immer Ihr Produktionsteam, bevor Sie ertragsstarke Strukturqualitäten spezifizieren.
Maßtoleranzen: Dicke und Breite von Galvalume-Stahl
Die genaue Definition der Dicke verhindert massive Compliance-Streitigkeiten bei der Lieferung. Käufer verwechseln häufig Stärke, Basismetalldicke (BMT) und Gesamtschichtdicke (TCT). Gauge ist ein archaisches Messsystem, dem es an moderner Präzision mangelt. Die moderne Technik basiert auf Dezimalmessungen. BMT bezieht sich ausschließlich auf den Rohstahlkern vor dem Auftragen einer Beschichtung. TCT umfasst sowohl den Stahlkern als auch die Aluminium-Zink-Legierungsschichten. Wenn Ihre technischen Pläne ein 0,50-mm-BMT erfordern, Sie aber ein 0,50-mm-TCT bestellen, fehlt Ihrem Endprodukt die erforderliche Strukturstahlmasse.
Standardverfügbarkeit für Die Dicke von Galvalume-Stahl liegt typischerweise zwischen 0,12 mm und 2,0 mm. Die Dicke wirkt sich direkt auf die strukturelle Integrität aus. Dickere Materialien halten größeren Lasten stand, erhöhen aber das Gesamtgewicht des Projekts. Dieses Gewicht wirkt sich auf die logistische Planung und den Installationsaufwand aus. Darüber hinaus bestimmt die Dicke die Berechnung des Gewichts pro Quadratmeter. Präzise Berechnungen stellen sicher, dass Sie genügend lineares Filmmaterial bestellen, um Ihre Produktionsläufe ohne Budgetüberschreitungen abzuschließen.
Auch Breiten- und Schlitztoleranzen erfordern eine sorgfältige Bewertung. Standardspulenbreiten liegen üblicherweise zwischen 600 mm und 1250 mm. Sie müssen zwischen den Optionen „Fräskante“ und „Schlitzkante“ wählen. Die Fräskanten bleiben genau so, wie sie die Produktionslinie verlassen haben. Gelegentlich weisen sie kleinere Unregelmäßigkeiten auf. Geschlitzte Kanten werden einem zweiten Schneidprozess unterzogen, um eine exakte Präzision zu gewährleisten. Wenn Ihre Rollformanlage enge Vorschubtoleranzen erfordert, müssen Sie Schlitzkanten festlegen. Dies minimiert den Ausschussabfall während der Produktion und verhindert ein Verklemmen der Führungen.
Häufige Fehler bei der Maßangabe:
Bestellung nach Spurweite statt nach Dezimal-BMT oder TCT.
Die Dicke der AZ-Beschichtungsschicht wird nicht berücksichtigt.
Die maximale Spulenbreitenkapazität der Abwickelmaschine wird ignoriert.
Aufnahme von Walzkanten-Coils für hochpräzises Profilwalzen mit schmalem Profil.
Spezifizierung der Galvalume-Oberflächenbehandlung und -Veredelung
Oberflächenbehandlungen schützen das Coil während des Transports und bestimmen den zukünftigen Verarbeitungserfolg. Blankes Galvalume ist während der Lagerung sehr anfällig für Weißrost. Durch chemische Passivierung wird dieses Risiko gemindert. Durch die Passivierung wird ein mikroskopisch kleiner Schutzfilm auf die Beschichtung aufgetragen. Chromatierte Behandlungen bieten robusten Schutz, unterliegen jedoch zunehmenden Umweltauflagen. Eine nicht chromatierte Passivierung bietet eine sicherere, RoHS-konforme Alternative. Es verhindert wirksam Weißrost und erfüllt gleichzeitig moderne Umweltstandards.
Die Anti-Fingerprint-Harzbeschichtung (AFP) bietet einen enormen Mehrwert für unlackierte Anwendungen. Der Umgang mit blankem Metall hinterlässt deutliche, unschöne Fingerabdrücke. Diese Flecken oxidieren und verfärben die Oberfläche dauerhaft. AFP-Beschichtungen verhindern diese Handhabungsschäden. Sie können klares oder getöntes AFP angeben. Über die Ästhetik hinaus fungiert AFP als Trockenschmiermittel. Dadurch kann das Metall reibungslos durch die Rollformwerkzeuge gleiten, ohne dass nasse Öle erforderlich sind.
Wenn Sie beabsichtigen, das Material zu lackieren, müssen Sie zwischen geölten und ungeölten Oberflächen wählen. Käufer, die das Coil über Linien zur sofortigen Vorlackierung (PPGL) laufen lassen, müssen diese Wahl sorgfältig treffen. Geölte Spulen sind während des Transports feuchtigkeitsbeständig, erfordern jedoch vor dem Lackieren eine gründliche chemische Reinigung. Ungeölte Coils überspringen den Entfettungsschritt, riskieren jedoch Korrosion, wenn sie zu lange vor Beginn des Lackiervorgangs gelagert werden.
Das Richtige wählen Die Galvalume-Oberflächenbehandlung verhindert nachgelagerte Ausfälle. Wenn Sie versuchen, eine schwere AFP-Schicht ohne ordnungsgemäßes chemisches Ätzen zu überstreichen, löst sich die Farbe auf. Wenn Sie unpassivierte Spulen in einem feuchten Lagerhaus lagern, zerstört Weißrost die Oberfläche. Richten Sie Ihre Oberflächenbeschaffenheit genau auf Ihren nächsten Fertigungsschritt aus.
Überprüfung eines Galvalume-Lieferanten: Compliance und Auswahllogik
Die Sicherstellung genauer Spezifikationen spielt keine Rolle, wenn der Lieferant diese nicht liefert. Eine strenge Prüfung schützt Ihre Investition. Die Dokumentation der Qualitätssicherung ist nicht verhandelbar. Für eine vollständige Rückverfolgbarkeit des Materials müssen Käufer Schmelzenzahlen verlangen. Überprüfbare Mill Test Certificates (MTCs) müssen jeder Sendung beiliegen. Diese Zertifikate belegen, dass die chemische Zusammensetzung, die Streckgrenze und das Beschichtungsgewicht genau Ihren RFQ-Anforderungen entsprechen. Nehmen Sie niemals eine Lieferung an, ohne das MTC überprüft zu haben.
Die Einhaltung internationaler Standards dient als Maßstab für Qualität. Stellen Sie sicher, dass Sie ausgewählt haben Der Galvalume-Lieferant fertigt streng nach anerkannten Protokollen. ASTM A792/A792M regelt den nordamerikanischen Markt. EN 10346 dient der europäischen Norm. JIS G 3321 schreibt asiatische Fertigungstoleranzen vor. Ein seriöser Lieferant gibt explizit an, welchen Standard er befolgt. Dadurch wird gewährleistet, dass die metallurgischen Eigenschaften über mehrere Aufträge hinweg gleichbleibend bleiben.
Logistik und Verpackung stellen große Risikofaktoren dar. Ein perfekt gefertigtes Coil wird bei Transportschäden zu Altmetall. Bewerten Sie die Verpackungsstandards des Lieferanten sorgfältig. Bei der Eye-to-Sky-Verpackung wird das Coil flach auf eine Palette gelegt, ideal für bestimmte Gabelstapler. Bei der Eye-to-Wall-Verpackung steht die Spule aufrecht. Fordern Sie Stahlhüllen zum Schutz der empfindlichen Kanten vor Stößen. Bestehen Sie auf einer VCI-Papierverpackung (Volatile Corrosion Inhibitor). Dieses Spezialpapier setzt schützende Dämpfe frei, um das Eindringen von Feuchtigkeit bei langen Seefrachten zu verhindern.
Der Wechsel zu einem neuen Lieferanten erfordert strukturierte nächste Schritte. Geben Sie niemals sofort eine Großbestellung auf. Strukturieren Sie zunächst einen Pilotauftrag. Verwenden Sie diese Erstlieferung, um die Dickenkonsistenz über die gesamte Spulenlänge zu testen. Überprüfen Sie die Gleichmäßigkeit der Beschichtung mit elektronischen Dickenmessgeräten. Bewerten Sie abschließend ihre Durchlaufzeit-Zuverlässigkeit und Kommunikation. Ein erfolgreicher Pilotauftrag bildet den Grundstein für eine langfristige Beschaffungspartnerschaft.
Abschluss
Die Beschaffung dieser Materialien bleibt eine hochtechnische technische Entscheidung und nicht nur eine Preisverhandlung. Präzise metallurgische Spezifikationen bestimmen die strukturelle Lebensdauer Ihres Endprodukts. Sich auf vage Anweisungen zu verlassen, garantiert inkonsistente Fertigungsergebnisse und potenzielle Ausfälle vor Ort.
Beschaffungsteams sollten die folgenden unmittelbaren nächsten Schritte ergreifen:
Legen Sie in allen Lieferantenverträgen genaue Kombinationen von Güteklasse, AZ-Gewicht und Dicke fest.
Fordern Sie die Einbeziehung spezifischer internationaler Fertigungsstandards (wie ASTM A792) in Ihre Ausschreibungen auf.
Fordern Sie überprüfbare Mühlentestzertifikate an, bevor Sie die endgültigen Zahlungen freigeben.
Konsultieren Sie metallurgische Experten, wenn Sie neue, stark korrosive geografische Märkte erschließen.
Die Kontrolle über Ihre Spezifikationen stärkt Ihre Produktionslinie. Wir ermutigen Käufer, detaillierte, gut strukturierte Anfragen an qualifizierte Servicezentren zu senden, um genaue und zuverlässige Preise zu gewährleisten.
FAQ
F: Was ist der Unterschied zwischen Galvalume- und verzinkten Stahlspulen?
A: Der Hauptunterschied liegt in der Beschichtungszusammensetzung. Verzinkter Stahl verfügt über eine 100 % reine Zinkbeschichtung. Galvalume verwendet eine Aluminium-Zink-Legierung (55 % Al, 43,4 % Zn, 1,6 % Si). Galvalume bietet eine hervorragende langfristige Korrosionsbeständigkeit in rauen Umgebungen. Allerdings bietet rein verzinkter Stahl einen besseren galvanischen Schutz an Schnittkanten, wohingegen Galvalume-Kanten früher leichten Rost zeigen können.
F: Wie berechne ich das Gewicht einer Galvalume-Stahlspule?
A: Sie können das Gewicht anhand der Standarddichte von Stahl (ca. 7,85 g/cm³) berechnen. Multiplizieren Sie die Breite (in Metern) mit der Dicke (in Millimetern), der Länge (in Metern) mit 7,85. Daraus ergibt sich das Gesamtgewicht in Kilogramm. Viele Käufer verlassen sich für schnelle Schätzungen auf Spulenrechner, die von Service-Centern bereitgestellt werden.
F: Benötigt Galvalume-Stahl eine bestimmte Art von Farbe?
A: Ja. Sie können Standardlacke nicht direkt auf blankes Metall auftragen. Um die Haftung zu gewährleisten, muss die Oberfläche ordnungsgemäß chemisch vorbehandelt werden. Hersteller verwenden spezielle Grundierungen für Aluminium-Zink-Oberflächen. Für vorlackierte Anwendungen (PPGL) bieten Hochleistungsdecklacke aus Polyester, SMP oder PVDF die beste Langlebigkeit und Farberhaltung.
F: Was bedeutet „Spangle“ in den Galvalume-Spulenspezifikationen?
A: Spangle bezieht sich auf das sichtbare, kristalline Metallmuster auf der Metalloberfläche, das beim Abkühlen der Beschichtung entsteht. Regelmäßige Pailletten weisen ein ausgeprägtes, blumenartiges Muster auf, das für unlackierte ästhetische Anwendungen geschätzt wird. Minimierter Glitzer sorgt für ein glatteres, gleichmäßigeres Finish. Bei der Lackierung der Spule wird im Allgemeinen eine minimale Flitterbildung bevorzugt, um eine makellose Deckschicht zu gewährleisten.
Shandong Sino Steel Co., Ltd. ist ein umfassendes Unternehmen für Stahlproduktion und -handel. Das Geschäftsfeld umfasst Produktion, Verarbeitung, Vertrieb, Logistik sowie Import und Export von Stahl.