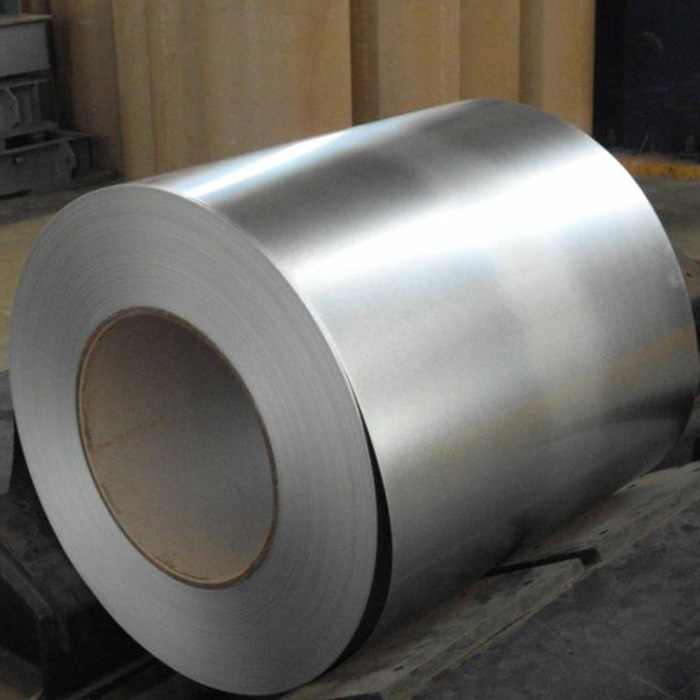
ઔદ્યોગિક ઉત્પાદન માટે સોર્સિંગ સામગ્રી સંપૂર્ણ ચોકસાઇ માંગે છે. અયોગ્ય મેટલ સ્પષ્ટીકરણો પસંદ કરવાથી ઘણીવાર પ્રોજેક્ટની સમયરેખા પાટા પરથી ઉતરી જાય છે અને માળખાકીય અખંડિતતા સાથે સમાધાન થાય છે. ખોટા ગેલવ્યુમ સ્પષ્ટીકરણો પ્રાપ્ત કરવાથી અકાળે કાટ, રોલ-ફોર્મિંગ નિષ્ફળતા અથવા ઓવર-એન્જિનિયર સામગ્રી પર બિનજરૂરી બજેટ બ્લોટ થાય છે. ઔદ્યોગિક ખરીદદારો, આર્કિટેક્ટ્સ અને ઉત્પાદકો માટે, પ્રોજેક્ટ પર્યાવરણ સાથે ચોક્કસ ધાતુશાસ્ત્રીય ગુણધર્મોને મેચ કરવું જીવનચક્ર ROI માટે મહત્વપૂર્ણ છે. અનુમાન પર આધાર રાખવો એ ક્ષેત્રમાં ભવિષ્યની નિષ્ફળતાઓની ખાતરી આપે છે. આને રોકવા માટે, પ્રાપ્તિ ટીમોને સામગ્રીની પસંદગી માટે વ્યવસ્થિત અભિગમની જરૂર છે.
આ લેખ મિલ અથવા સેવા કેન્દ્રમાં RFQ સબમિટ કરતા પહેલા તમારા જરૂરી વિશિષ્ટતાઓને વ્યાખ્યાયિત કરવા માટે સખત, એન્જિનિયરિંગ આધારિત ફ્રેમવર્ક પ્રદાન કરે છે. તમે કોટિંગ વજનનું મૂલ્યાંકન કેવી રીતે કરવું, યોગ્ય માળખાકીય ગ્રેડ પસંદ કરવા અને સપ્લાયરના અનુપાલનને એકીકૃત રીતે ચકાસવું તે શીખી શકશો. ની વિશ્વસનીય પુરવઠો સુરક્ષિત ગેલવ્યુમ સ્ટીલ કોઇલ તમારી પ્રારંભિક RFQ સ્પષ્ટતા પર ઘણો આધાર રાખે છે.
કી ટેકવેઝ
કોટિંગ સંદર્ભિત છે: AZ કોટિંગ વજનની પસંદગી (દા.ત., AZ50 વિ. AZ150) એ અંતિમ-ઉપયોગની એપ્લિકેશનની પર્યાવરણીય સંકોચન સાથે સીધી સંરેખિત હોવી જોઈએ.
ફોર્મેબિલિટી વિ. યીલ્ડ: ઉચ્ચ માળખાકીય ગ્રેડ ફોર્મેબિલિટીનું બલિદાન આપે છે; ખરીદદારોએ તેમના પ્રોસેસિંગ સાધનોની ભૌતિક મર્યાદાઓ સાથે યાંત્રિક ઉપજ શક્તિને સંતુલિત કરવી જોઈએ.
સપાટીની તૈયારીની બાબતો: સપાટીની યોગ્ય સારવાર (જેમ કે AFP અથવા પેસિવેશન) પસંદ કરવાથી ડાઉનસ્ટ્રીમ પેઇન્ટ સંલગ્નતા અને સંગ્રહ આયુષ્ય નક્કી થાય છે.
સપ્લાયર વેરિફિકેશન: વિશ્વસનીય પ્રાપ્તિ માટે ફરજિયાત મિલ ટેસ્ટ સર્ટિફિકેટ્સ (MTCs) અને આંતરરાષ્ટ્રીય ધોરણો (ASTM A792 અથવા EN 10346)નું કડક પાલન જરૂરી છે.
કડક મૂલ્યાંકન ફ્રેમવર્ક વિના ધાતુની ખરીદી નોંધપાત્ર ઓપરેશનલ જોખમને આમંત્રણ આપે છે. ખોટી ગોઠવણીનો ખર્ચ પ્રોજેક્ટને બરબાદ કરી શકે છે. અન્ડર-સ્પેસીંગ આપત્તિજનક ક્ષેત્ર નિષ્ફળતાનું કારણ બને છે. અન્ડર-સુરક્ષિત સપાટી પર લાલ રસ્ટ ઝડપથી વિકસે છે. એજ ક્રીપ રૂફિંગ પેનલ્સની માળખાકીય અખંડિતતાને નબળી પાડે છે. તેનાથી વિપરિત, ઓવર-સ્પેસીંગ ખરીદીના બજેટને બિનજરૂરી રીતે ડ્રેઇન કરે છે. હળવા ઇન્ડોર વાતાવરણ માટે અતિશય કોટિંગ વજનનો ઉલ્લેખ કરવાથી મૂલ્યવાન મૂડીનો વ્યય થાય છે. તમારે ચોક્કસ એન્જિનિયરિંગ બેલેન્સ સ્ટ્રાઇક કરવું આવશ્યક છે.
અંતિમ-ઉપયોગ મેપિંગ એ તમારી સંરક્ષણની પ્રથમ લાઇન છે. તમારે કોઇલના ભૌતિક ગુણધર્મોને તેની પ્રાથમિક એપ્લિકેશન સાથે મેચ કરવી આવશ્યક છે. સ્થાયી સીમ છત ઉત્તમ હવામાનક્ષમતા અને મધ્યમ સુગમતાની માંગ કરે છે. કૃષિ સિલોને આંતરિક ભારના દબાણનો સામનો કરવા માટે ઉચ્ચ ઉપજ શક્તિની જરૂર હોય છે. HVAC ઘટકો વિશિષ્ટ ઘનીકરણ પ્રતિકાર અને ચુસ્ત બેન્ડિંગ ક્ષમતાઓની માંગ કરે છે. દરેક એપ્લિકેશનને અનન્ય ધાતુશાસ્ત્રીય પ્રોફાઇલની જરૂર છે. ખરીદદારો એક-કદ-ફીટ-બધા અભિગમ પર આધાર રાખી શકતા નથી.
મિલનો સંપર્ક કરતા પહેલા, પ્રાપ્તિ ટીમોએ વ્યાપક RFQ ને અંતિમ સ્વરૂપ આપવું જોઈએ. ગુમ થયેલ ડેટા પોઈન્ટ અચોક્કસ અવતરણ અને વિલંબિત ઉત્પાદન તરફ દોરી જાય છે. તમારી વિનંતિને માનક બનાવવાથી સફરજન-થી-સફરજન વિક્રેતાની તુલના સુનિશ્ચિત થાય છે. તમારે તમારી ચોક્કસ વ્યાખ્યા કરવી જોઈએ galvalume કોઇલ સ્પષ્ટીકરણો . વાટાઘાટો ખોલતા પહેલા
ફરજિયાત RFQ ચેકલિસ્ટ:
જાડાઈ: બેઝ મેટલ થિકનેસ (BMT) અથવા ટોટલ કોટેડ થિકનેસ (TCT) નો ઉલ્લેખ કરો.
પહોળાઈ: ચોક્કસ પરિમાણોની વિગતો આપો અને જણાવો કે તમને મિલ-એજ અથવા સ્લિટ-એજની જરૂર છે.
ગ્રેડ: યાંત્રિક ઉપજ આવશ્યકતાઓને સ્પષ્ટપણે વ્યાખ્યાયિત કરો (દા.ત., CS પ્રકાર B અથવા SS ગ્રેડ 80).
કોટિંગનું વજન: પર્યાવરણીય સંપર્કના આધારે AZ હોદ્દો નક્કી કરો.
સરફેસ ફિનિશ: ચોક્કસ પેસિવેશન, AFP અથવા ઓઇલિંગ ટ્રીટમેન્ટની વિનંતી કરો.
ID/OD મર્યાદાઓ: સાધનસામગ્રીની સુસંગતતા સુનિશ્ચિત કરવા માટે આંતરિક વ્યાસ અને બાહ્ય વ્યાસ મહત્તમ પ્રદાન કરો.
AZ કોટિંગ વજનની આવશ્યકતાઓને સમજવું
AZ હોદ્દો સમજવો એ સામગ્રીની કામગીરી માટે મૂળભૂત છે. 'AZ' એ એલ્યુમિનિયમ-ઝિંક એલોય કોટિંગને દર્શાવે છે. આ એલોયમાં સામાન્ય રીતે 55% એલ્યુમિનિયમ, 43.4% ઝીંક અને 1.6% સિલિકોન હોય છે. આ ચોક્કસ ગુણોત્તર નોંધપાત્ર ટકાઉપણું પ્રદાન કરે છે. એલ્યુમિનિયમ તત્વો સામે લાંબા ગાળાના અવરોધ રક્ષણ આપે છે. ઝીંક કટ કિનારીઓ અને સ્ક્રેચ પર બલિદાન ગેલ્વેનિક રક્ષણ પૂરું પાડે છે. સિલિકોન કોટિંગને સ્ટીલ સબસ્ટ્રેટ સાથે સુરક્ષિત રીતે જોડે છે. ઉત્પાદકો આ કોટિંગ વજનને ઔંસ પ્રતિ ચોરસ ફૂટ (oz/ft⊃2;) અથવા ગ્રામ દીઠ ચોરસ મીટર (g/m²) માં માપે છે.
ખર્ચ સામે કામગીરીનું મૂલ્યાંકન કરવા માટે સ્થાપન વાતાવરણનું મૂલ્યાંકન કરવું જરૂરી છે. યોગ્ય પસંદ કરી રહ્યા છીએ AZ કોટિંગ વજન અંતિમ ઉત્પાદનના જીવનકાળને સૂચવે છે. માનક વાતાવરણને સામાન્ય રીતે AZ50 અથવા AZ55 હોદ્દાની જરૂર પડે છે. મેટ્રિક દ્રષ્ટિએ, આ AZ150 ની બરાબર છે. આ વજન સામાન્ય રહેણાંક છત અને મધ્યમ ઔદ્યોગિક ઝોન માટે પૂરતું અવરોધ રક્ષણ પૂરું પાડે છે.
આક્રમક વાતાવરણને અલગ વ્યૂહરચના જરૂરી છે. ખરીદદારોએ AZ60 અથવા AZ70 કોટિંગ્સ (AZ180 અથવા AZ200 મેટ્રિક) ની ઊંચી કિંમતને યોગ્ય ઠેરવવી આવશ્યક છે. દરિયાકાંઠાના પ્રદેશો સતત મીઠાના છંટકાવનો સામનો કરે છે. રાસાયણિક છોડ ધાતુઓને કાટ લાગતા એરબોર્ન પાર્ટિક્યુલેટ્સમાં ખુલ્લા પાડે છે. ઉચ્ચ ભેજવાળા વાતાવરણ ઓક્સિડેશનને વેગ આપે છે. આ પરિસ્થિતિઓમાં, ભારે થર અકાળ માળખાકીય નિષ્ફળતાને અટકાવે છે.
જો કે, અતિશય કોટિંગ વજન નોંધપાત્ર અમલીકરણ જોખમો ધરાવે છે. ખરીદદારો ઘણીવાર ધારે છે કે જાડા કોટિંગ હંમેશા સારું પ્રદર્શન કરે છે. આ ધારણા ભૌતિક પ્રક્રિયા મર્યાદાને અવગણે છે. એલ્યુમિનિયમ-ઝીંક એલોય શુદ્ધ ઝીંક કરતાં સ્વાભાવિક રીતે સખત હોય છે. જ્યારે ઉત્પાદકો ભારે AZ કોટિંગને ચુસ્ત ત્રિજ્યાની આસપાસ વાળે છે, ત્યારે માઇક્રો-ક્રેકીંગ થાય છે. આ માઇક્રોસ્કોપિક ફ્રેક્ચર્સ બેઝ સ્ટીલને ભેજ માટે ખુલ્લા પાડે છે. આ તિરાડોની અંદર રસ્ટ ઝડપથી વિકસે છે. તમારે તમારી રોલ-ફોર્મિંગ પ્રોફાઇલ્સની ભૌમિતિક વાસ્તવિકતાઓ સામે ભારે કોટિંગ્સની પર્યાવરણીય જરૂરિયાતને સંતુલિત કરવી આવશ્યક છે.
યોગ્ય ગેલવ્યુમ સ્ટીલ કોઇલ ગ્રેડ પસંદ કરી રહ્યા છીએ
યાંત્રિક ગુણધર્મો નિર્ધારિત કરે છે કે સ્ટીલ ઉત્પાદન દરમિયાન કેવી રીતે વર્તે છે. ખરીદદારોએ ઉપજની શક્તિ, તાણ શક્તિ અને વિસ્તરણને સંતુલિત કરવું આવશ્યક છે. યીલ્ડ સ્ટ્રેન્થ સ્ટીલને કાયમી ધોરણે વિકૃત કરવા માટે જરૂરી તણાવને માપે છે. તાણ શક્તિ સૂચવે છે કે સામગ્રી તૂટતા પહેલા મહત્તમ તણાવને નિયંત્રિત કરી શકે છે. વિસ્તરણ સામગ્રીની અસ્થિભંગ વિના ખેંચવાની ક્ષમતાને માપે છે. આ સંતુલન યોગ્ય રીતે મેળવવું ખર્ચાળ ઉત્પાદન વિલંબને અટકાવે છે.
તમારે વાણિજ્યિક અને માળખાકીય શ્રેણીઓ વચ્ચે પસંદગી કરવી આવશ્યક છે. કોમર્શિયલ સ્ટીલ (CS Types A, B, અને C) મૂળભૂત પ્રોફાઇલિંગમાં શ્રેષ્ઠ છે. આ ગ્રેડ લવચીકતા અને ફોર્મેબિલિટીને પ્રાથમિકતા આપે છે. તેઓ જટિલ આકારો, ઊંડા ચિત્ર અને ચુસ્ત વળાંકને સમાવે છે. ઉત્પાદકો આર્કિટેક્ચરલ ટ્રીમ્સ, ગટર અને જટિલ પેનલ્સ માટે વ્યાવસાયિક ગ્રેડનો ઉપયોગ કરે છે. સામગ્રી વધુ પડતા પ્રતિકાર વિના રોલ-ફોર્મિંગ સાધનો દ્વારા સરળતાથી વહે છે.
સ્ટ્રક્ચરલ સ્ટીલ (SS ગ્રેડ 33, 37, 40, 50, અને 80) સંપૂર્ણપણે અલગ હેતુ માટે કામ કરે છે. લોડ-બેરિંગ એપ્લિકેશન્સ આ ઉચ્ચ-શક્તિ ગ્રેડની માંગ કરે છે. સ્ટ્રક્ચરલ ડેકિંગ, હેવી-ડ્યુટી પર્લિન અને કૃષિ ફ્રેમ્સ તેમના પર આધાર રાખે છે. આ ગ્રેડ ભારે ભૌતિક ભાર હેઠળ વિકૃતિનો પ્રતિકાર કરે છે. જો કે, આ તાકાત ફોર્મેબિલિટીના ભોગે આવે છે. ઉચ્ચ માળખાકીય ગ્રેડમાં જટિલ રૂપરેખા માટે જરૂરી વિસ્તરણનો અભાવ છે.
યોગ્ય મેચિંગ ગેલવ્યુમ સ્ટીલ કોઇલ ગ્રેડ એ એક નિર્ણાયક નિર્ણય પરિબળ છે. તમારી ઉત્પાદન ક્ષમતાઓ માટે જટિલ આર્કિટેક્ચરલ પેનલ માટે ગ્રેડ 80 સ્ટીલની પસંદગી નિષ્ફળતાની ખાતરી આપે છે. સામગ્રી બેન્ડિંગ પ્રતિકાર કરશે. સ્પ્રિંગબેક અંતિમ રૂપરેખાને સહનશીલતામાંથી બહાર કાઢશે. વધુમાં, વાણિજ્યિક ગ્રેડ માટે રચાયેલ ટૂલિંગ દ્વારા હાઇ-ટેન્સાઇલ સ્ટીલ ચલાવવાથી ગંભીર ઘસારો થાય છે. તમારા રોલ-ફોર્મિંગ ડાઈઝ ઝડપથી બગડશે. ઉચ્ચ-ઉપજ માળખાકીય ગ્રેડનો ઉલ્લેખ કરતા પહેલા હંમેશા તમારી પ્રોડક્શન ટીમની સલાહ લો.
પરિમાણ સહનશીલતા: ગેલવ્યુમ સ્ટીલની જાડાઈ અને પહોળાઈ
જાડાઈને સચોટ રીતે વ્યાખ્યાયિત કરવાથી ડિલિવરી પર મોટા પ્રમાણમાં અનુપાલન વિવાદોને અટકાવે છે. ખરીદદારો ઘણીવાર ગેજ, બેઝ મેટલ થિકનેસ (BMT), અને ટોટલ કોટેડ થિકનેસ (TCT) ને ગૂંચવતા હોય છે. ગેજ એ એક પ્રાચીન માપન પ્રણાલી છે જેમાં આધુનિક ચોકસાઇનો અભાવ છે. આધુનિક ઇજનેરી દશાંશ માપ પર આધાર રાખે છે. કોઈપણ કોટિંગ લાગુ કરતાં પહેલાં BMT એ કાચા સ્ટીલ કોરનો જ ઉલ્લેખ કરે છે. TCTમાં સ્ટીલ કોર અને એલ્યુમિનિયમ-ઝીંક એલોય સ્તરો બંનેનો સમાવેશ થાય છે. જો તમારી એન્જિનિયરિંગ યોજનાઓ માટે 0.50mm BMTની જરૂર હોય, પરંતુ તમે 0.50mm TCTનો ઓર્ડર આપો છો, તો તમારા અંતિમ ઉત્પાદનમાં જરૂરી માળખાકીય સ્ટીલ માસનો અભાવ હશે.
માટે પ્રમાણભૂત ઉપલબ્ધતા ગેલવ્યુમ સ્ટીલની જાડાઈ સામાન્ય રીતે 0.12mm થી 2.0mm સુધીની હોય છે. જાડાઈ માળખાકીય અખંડિતતાને સીધી અસર કરે છે. જાડી સામગ્રી વધુ ભારને સમર્થન આપે છે પરંતુ એકંદર પ્રોજેક્ટ વજનમાં વધારો કરે છે. આ વજન લોજિસ્ટિકલ પ્લાનિંગ અને ઇન્સ્ટોલેશન લેબરને અસર કરે છે. વધુમાં, જાડાઈ વજન-દીઠ-ચોરસ-મીટર ગણતરીઓ સૂચવે છે. ચોક્કસ ગણતરીઓ સુનિશ્ચિત કરે છે કે તમે બજેટ ઓવરરન્સ વિના તમારા પ્રોડક્શન રનને પૂર્ણ કરવા માટે પૂરતા રેખીય ફૂટેજનો ઓર્ડર આપો છો.
પહોળાઈ અને સ્લિટિંગ સહિષ્ણુતાને પણ સાવચેત મૂલ્યાંકનની જરૂર છે. માનક કોઇલની પહોળાઇ સામાન્ય રીતે 600mm થી 1250mm સુધીની હોય છે. તમારે મિલ-એજ અને સ્લિટ-એજ વિકલ્પો વચ્ચે પસંદગી કરવી પડશે. મિલની ધાર બરાબર રહે છે કારણ કે તેઓ ઉત્પાદન લાઇનમાંથી બહાર નીકળ્યા હતા. તેઓ પ્રસંગોપાત નાની અનિયમિતતા દર્શાવે છે. સ્લિટ કિનારીઓ ચોક્કસ ચોકસાઇ માટે ગૌણ કટીંગ પ્રક્રિયામાંથી પસાર થાય છે. જો તમારા રોલ-ફોર્મિંગ સાધનો ચુસ્ત ફીડિંગ સહિષ્ણુતાની માંગ કરે છે, તો તમારે સ્લિટ કિનારીઓનો ઉલ્લેખ કરવો આવશ્યક છે. આ ઉત્પાદન દરમિયાન સ્ક્રેપ કચરો ઘટાડે છે અને માર્ગદર્શિકાઓમાં જામિંગ અટકાવે છે.
અત્યંત સચોટ, સાંકડી-પ્રોફાઇલ રોલ ફોર્મિંગ માટે મિલ-એજ કોઇલ સ્વીકારવી.
ગેલવ્યુમ સરફેસ ટ્રીટમેન્ટ અને ફિનિશનો ઉલ્લેખ કરવો
સરફેસ ટ્રીટમેન્ટ ટ્રાન્ઝિટ દરમિયાન કોઇલને સુરક્ષિત કરે છે અને ભવિષ્યની પ્રક્રિયાની સફળતા સૂચવે છે. બેર ગેલવ્યુમ સંગ્રહ દરમિયાન સફેદ રસ્ટ માટે અત્યંત સંવેદનશીલ હોય છે. રાસાયણિક નિષ્ક્રિયકરણ આ જોખમને ઘટાડે છે. પેસિવેશન કોટિંગ પર માઇક્રોસ્કોપિક રક્ષણાત્મક ફિલ્મ લાગુ કરે છે. ક્રોમેટેડ સારવાર મજબૂત રક્ષણ આપે છે પરંતુ પર્યાવરણીય પ્રતિબંધોનો સામનો કરે છે. નોન-ક્રોમેટેડ પેસિવેશન સુરક્ષિત, RoHS-સુસંગત વિકલ્પ પૂરો પાડે છે. આધુનિક પર્યાવરણીય ધોરણોને પૂર્ણ કરતી વખતે તે સફેદ રસ્ટને અસરકારક રીતે અટકાવે છે.
એન્ટિ-ફિંગરપ્રિન્ટ (AFP) રેઝિન કોટિંગ અનપેઇન્ટેડ એપ્લીકેશન માટે પુષ્કળ મૂલ્ય પ્રદાન કરે છે. એકદમ મેટલને હેન્ડલ કરવાથી અલગ, કદરૂપી ફિંગરપ્રિન્ટ્સ નીકળી જાય છે. આ ચિહ્નો ઓક્સિડાઇઝ કરે છે અને સપાટીને કાયમ માટે ડાઘ કરે છે. AFP કોટિંગ આ હેન્ડલિંગ નુકસાનને અટકાવે છે. તમે સ્પષ્ટ અથવા ટીન્ટેડ AFP નો ઉલ્લેખ કરી શકો છો. સૌંદર્ય શાસ્ત્ર ઉપરાંત, AFP શુષ્ક લુબ્રિકન્ટ તરીકે કામ કરે છે. તે ધાતુને ભીના તેલની જરૂર વગર રોલ-ફોર્મિંગ ડાઈઝ દ્વારા સરળતાથી સરકવા દે છે.
જો તમે સામગ્રીને રંગવાનું ઇચ્છતા હો, તો તમારે તેલયુક્ત અને તેલ વગરના ફિનીશ વચ્ચે પસંદગી કરવી પડશે. તાત્કાલિક પ્રી-પેઈન્ટિંગ લાઈન્સ (PPGL) દ્વારા કોઈલ ચલાવનારા ખરીદદારોએ આ પસંદગી કાળજીપૂર્વક કરવી જોઈએ. તેલયુક્ત કોઇલ પરિવહન દરમિયાન ભેજને પ્રતિકાર કરે છે પરંતુ પેઇન્ટિંગ પહેલાં સખત રાસાયણિક સફાઈની જરૂર પડે છે. બિનઉપયોગી કોઇલ ડિગ્રેઝિંગ સ્ટેપને છોડી દે છે પરંતુ જો પેઇન્ટિંગ પ્રક્રિયા શરૂ થાય તે પહેલાં ખૂબ લાંબો સમય સંગ્રહિત કરવામાં આવે તો કાટ લાગવાનું જોખમ રહે છે.
યોગ્ય પસંદ કરી રહ્યા છીએ galvalume સપાટી સારવાર ડાઉનસ્ટ્રીમ નિષ્ફળતા અટકાવે છે. જો તમે યોગ્ય રાસાયણિક કોતરણી વિના ભારે AFP સ્તર પર પેઇન્ટ કરવાનો પ્રયાસ કરો છો, તો પેઇન્ટ ડિલેમિનેટ થશે. જો તમે ભેજવાળા વેરહાઉસમાં બિનઉપયોગી કોઇલનો સંગ્રહ કરો છો, તો સફેદ રસ્ટ સપાટીને નષ્ટ કરશે. તમારા આગલા મેન્યુફેક્ચરિંગ સ્ટેપ સાથે તમારા સરફેસ ફિનિશ સ્પેસિફિકેશનને સખત રીતે સંરેખિત કરો.
ગેલવ્યુમ સપ્લાયરની ચકાસણી: અનુપાલન અને શોર્ટલિસ્ટિંગ લોજિક
જો સપ્લાયર તેમને પહોંચાડવામાં નિષ્ફળ જાય તો સચોટ વિશિષ્ટતાઓને સુરક્ષિત કરવી એ થોડું મહત્વનું છે. સખત ચકાસણી તમારા રોકાણને સુરક્ષિત કરે છે. ગુણવત્તા ખાતરી દસ્તાવેજીકરણ બિન-વાટાઘાટપાત્ર છે. ખરીદદારોએ સંપૂર્ણ સામગ્રી શોધી શકાય તે માટે હીટ નંબરની માંગ કરવી આવશ્યક છે. વેરિફાઈબલ મિલ ટેસ્ટ સર્ટિફિકેટ્સ (MTCs) દરેક શિપમેન્ટ સાથે હોવા જોઈએ. આ પ્રમાણપત્રો સાબિત કરે છે કે રાસાયણિક રચના, ઉપજની શક્તિ અને કોટિંગનું વજન તમારી ચોક્કસ RFQ જરૂરિયાતોને પૂર્ણ કરે છે. MTC ની સમીક્ષા કર્યા વિના ક્યારેય ડિલિવરી સ્વીકારશો નહીં.
આંતરરાષ્ટ્રીય ધોરણોનું પાલન ગુણવત્તા માટે તમારા બેન્ચમાર્ક તરીકે કામ કરે છે. તમારી પસંદગીની ખાતરી કરો galvalume સપ્લાયર માન્યતાપ્રાપ્ત પ્રોટોકોલ્સ માટે સખત રીતે ઉત્પાદન કરે છે. ASTM A792/A792M ઉત્તર અમેરિકન બજારનું સંચાલન કરે છે. EN 10346 યુરોપિયન સ્ટાન્ડર્ડની સેવા આપે છે. JIS G 3321 એશિયન ઉત્પાદન સહિષ્ણુતા સૂચવે છે. પ્રતિષ્ઠિત સપ્લાયર સ્પષ્ટપણે જણાવશે કે તેઓ કયા ધોરણને અનુસરે છે. આ બાંયધરી આપે છે કે ધાતુશાસ્ત્રના ગુણધર્મો બહુવિધ ઓર્ડરમાં સુસંગત રહે છે.
લોજિસ્ટિક્સ અને પેકેજિંગ મુખ્ય જોખમ પરિબળો રજૂ કરે છે. જો ટ્રાન્ઝિટમાં નુકસાન થાય તો સંપૂર્ણ રીતે ઉત્પાદિત કોઇલ સ્ક્રેપ મેટલ બની જાય છે. સપ્લાયરના પેકેજિંગ ધોરણોનું ઝીણવટપૂર્વક મૂલ્યાંકન કરો. આઇ-ટુ-સ્કાય પેકેજિંગ કોઇલને પેલેટ પર સપાટ રાખે છે, જે ચોક્કસ ફોર્કલિફ્ટ્સ માટે આદર્શ છે. આઇ-ટુ-વોલ પેકેજિંગ કોઇલને સીધું રાખે છે. નાજુક કિનારીઓને અસરથી બચાવવા માટે સ્ટીલના પરબિડીયાઓની માંગ કરો. VCI (વોલેટાઇલ કોરોઝન ઇન્હિબિટર) પેપર રેપિંગ પર આગ્રહ રાખો. આ વિશિષ્ટ કાગળ લાંબા દરિયાઈ નૂર દરમિયાન ભેજના પ્રવેશને રોકવા માટે રક્ષણાત્મક વરાળ છોડે છે.
નવા સપ્લાયરમાં સંક્રમણ માટે માળખાગત આગલા-પગલાની ક્રિયાઓની જરૂર છે. તુરંત જ મોટા પ્રમાણમાં બલ્ક ઓર્ડર ક્યારેય ન આપો. પ્રથમ પાઇલોટ ઓર્ડરની રચના કરો. સમગ્ર કોઇલ લંબાઈમાં ગેજ સુસંગતતા ચકાસવા માટે આ પ્રારંભિક શિપમેન્ટનો ઉપયોગ કરો. ઇલેક્ટ્રોનિક જાડાઈ ગેજનો ઉપયોગ કરીને કોટિંગની એકરૂપતા તપાસો. છેલ્લે, તેમની લીડ-ટાઇમ વિશ્વસનીયતા અને સંચારનું મૂલ્યાંકન કરો. સફળ પાયલોટ ઓર્ડર લાંબા ગાળાની પ્રાપ્તિ ભાગીદારી માટે પાયો બનાવે છે.
નિષ્કર્ષ
આ સામગ્રીઓનું સોર્સિંગ એ ઉચ્ચ તકનીકી ઇજનેરી નિર્ણય છે, માત્ર કિંમતની વાટાઘાટો નથી. ચોક્કસ ધાતુશાસ્ત્રની વિશિષ્ટતાઓ તમારા અંતિમ ઉત્પાદનના માળખાકીય જીવનકાળને નિર્ધારિત કરે છે. અસ્પષ્ટ ઓર્ડર પર આધાર રાખવો અસંગત ઉત્પાદન પરિણામો અને સંભવિત ક્ષેત્ર નિષ્ફળતાની બાંયધરી આપે છે.
પ્રાપ્તિ ટીમોએ આ તાત્કાલિક આગામી પગલાં અપનાવવા જોઈએ:
તમામ વિક્રેતા કરારમાં ગ્રેડ, AZ વજન અને જાડાઈના ચોક્કસ સંયોજનોને લૉક કરો.
તમારા RFQ માં ચોક્કસ આંતરરાષ્ટ્રીય ઉત્પાદન ધોરણો (જેમ કે ASTM A792) નો સમાવેશ કરવાનો આદેશ આપો.
અંતિમ ચૂકવણીઓ બહાર પાડતા પહેલા ચકાસી શકાય તેવા મિલ ટેસ્ટ પ્રમાણપત્રોની માંગ કરો.
નવા, અત્યંત ક્ષતિગ્રસ્ત ભૌગોલિક બજારોમાં પ્રવેશ કરતી વખતે ધાતુશાસ્ત્રના નિષ્ણાતો સાથે સંપર્ક કરો.
તમારા વિશિષ્ટતાઓનું નિયંત્રણ તમારી ઉત્પાદન લાઇનને સશક્ત બનાવે છે. અમે ખરીદદારોને સચોટ, વિશ્વસનીય કિંમતો સુરક્ષિત કરવા માટે લાયક સેવા કેન્દ્રો પર વિગતવાર, ઉચ્ચ માળખાગત RFQ સબમિટ કરવા પ્રોત્સાહિત કરીએ છીએ.
FAQ
પ્ર: ગેલ્વેનાઇઝ્ડ સ્ટીલ કોઇલ અને ગેલ્વેનાઇઝ્ડ કોઇલ વચ્ચે શું તફાવત છે?
A: પ્રાથમિક તફાવત કોટિંગની રચનામાં રહેલો છે. ગેલ્વેનાઈઝ્ડ સ્ટીલ 100% શુદ્ધ ઝીંક કોટિંગનો ઉપયોગ કરે છે. ગેલવ્યુમ એલ્યુમિનિયમ-ઝીંક એલોયનો ઉપયોગ કરે છે (55% Al, 43.4% Zn, 1.6% Si). ગાલવ્યુમ કઠોર વાતાવરણમાં શ્રેષ્ઠ લાંબા ગાળાના કાટ પ્રતિકાર પ્રદાન કરે છે. જો કે, શુદ્ધ ગેલ્વેનાઈઝ્ડ સ્ટીલ કટ કિનારીઓ પર વધુ સારી રીતે ગેલ્વેનિક રક્ષણ પૂરું પાડે છે, જ્યારે ગેલ્વેલ્યુમ કિનારીઓ અગાઉ થોડો કાટ દેખાડી શકે છે.
પ્ર: હું ગેલવ્યુમ સ્ટીલ કોઇલના વજનની ગણતરી કેવી રીતે કરી શકું?
A: તમે સ્ટીલની પ્રમાણભૂત ઘનતા (અંદાજે 7.85 g/cm³) નો ઉપયોગ કરીને વજનની ગણતરી કરી શકો છો. પહોળાઈ (મીટરમાં) ને જાડાઈ (મિલિમીટરમાં) લંબાઈ (મીટરમાં) 7.85 વડે ગુણાકાર કરો. આ કુલ વજન કિલોગ્રામમાં પ્રદાન કરે છે. ઘણા ખરીદદારો ઝડપી અંદાજો માટે સેવા કેન્દ્રો દ્વારા પ્રદાન કરવામાં આવતા કોઇલ કેલ્ક્યુલેટર પર આધાર રાખે છે.
પ્ર: શું ગેલવ્યુમ સ્ટીલને ચોક્કસ પ્રકારના પેઇન્ટની જરૂર છે?
A: હા. તમે સીધી ધાતુ પર પ્રમાણભૂત પેઇન્ટ લાગુ કરી શકતા નથી. સપાટીને સંલગ્નતા સુનિશ્ચિત કરવા માટે યોગ્ય રાસાયણિક સારવારની જરૂર છે. ઉત્પાદકો એલ્યુમિનિયમ-ઝિંક સપાટીઓ માટે રચાયેલ વિશિષ્ટ પ્રાઇમર્સનો ઉપયોગ કરે છે. પ્રી-પેઇન્ટેડ એપ્લીકેશન્સ (PPGL) માટે, ઉચ્ચ-પ્રદર્શન પોલિએસ્ટર, SMP અથવા PVDF ટોપકોટ્સ શ્રેષ્ઠ આયુષ્ય અને રંગ જાળવી રાખે છે.
પ્ર: ગેલવ્યુમ કોઇલ વિશિષ્ટતાઓમાં 'સ્પૅંગલ' નો અર્થ શું થાય છે?
A: સ્પૅન્ગલ એ ધાતુની સપાટી પર દેખાતી, સ્ફટિકીય ધાતુની પેટર્નનો સંદર્ભ આપે છે, જે કોટિંગ ઠંડું થતાં બનાવવામાં આવે છે. રેગ્યુલર સ્પૅંગલ એક અલગ, ફૂલ જેવી પેટર્ન દર્શાવે છે જે અનપેઇન્ટેડ સૌંદર્યલક્ષી એપ્લિકેશન માટે મૂલ્યવાન છે. ન્યૂનતમ સ્પૅંગલ એક સરળ, વધુ સમાન પૂર્ણાહુતિ રજૂ કરે છે. જ્યારે કોઇલને પેઇન્ટ કરવામાં આવશે ત્યારે સામાન્ય રીતે ન્યૂનતમ સ્પૅંગલ પસંદ કરવામાં આવે છે, જે દોષરહિત ટોપકોટની ખાતરી કરે છે.
Shandong Sino Steel Co., Ltd. સ્ટીલ ઉત્પાદન અને વેપાર માટે એક વ્યાપક કંપની છે. તેના વ્યવસાયમાં સ્ટીલનું ઉત્પાદન, પ્રક્રિયા, વિતરણ, લોજિસ્ટિક્સ અને આયાત અને નિકાસનો સમાવેશ થાય છે.