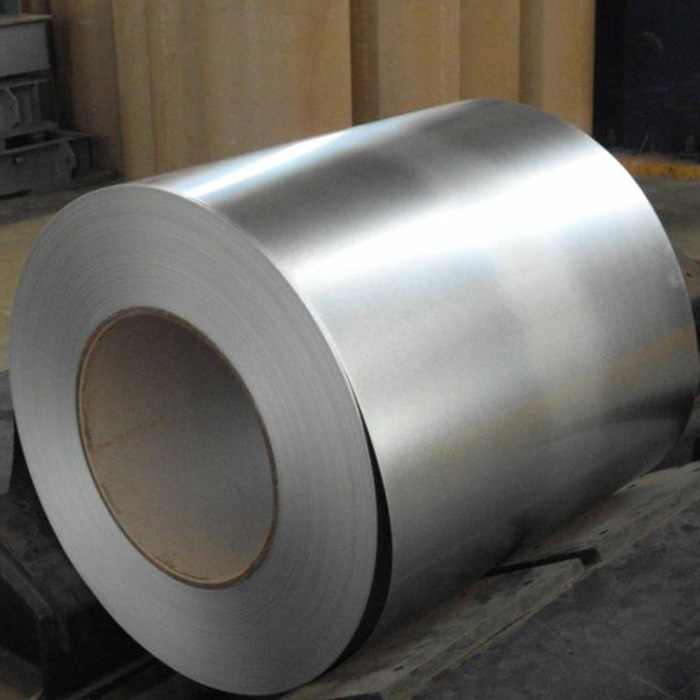
Sumber bahan kanggo manufaktur industri mbutuhake presisi mutlak. Milih spesifikasi logam sing salah asring ngrusak garis wektu proyek lan ngrusak integritas struktur. Ngasilake spesifikasi Galvalume sing salah nyebabake karat durung wayahe, gagal mbentuk gulungan, utawa kembung anggaran sing ora perlu kanggo bahan sing direkayasa. Kanggo para panuku, arsitek, lan pabrikan industri, cocog karo properti metalurgi sing pas karo lingkungan proyek penting kanggo ROI siklus urip. Ngandelake guesswork mung njamin kegagalan ing lapangan. Kanggo nyegah iki, tim pengadaan mbutuhake pendekatan sing sistematis kanggo milih materi.
Artikel iki nyedhiyakake kerangka kerja sing ketat lan adhedhasar teknik kanggo nemtokake spesifikasi sing dibutuhake sadurunge ngirim RFQ menyang pabrik utawa pusat layanan. Sampeyan bakal sinau babagan cara ngevaluasi bobot lapisan, pilih tingkat struktur sing tepat, lan verifikasi kepatuhan pemasok kanthi lancar. Ngamanake sumber dipercaya saka Galvalume Steel Coil gumantung banget marang kajelasan RFQ dhisikan.
Takeaways Key
Lapisan Kontekstual: Pamilihan bobot lapisan AZ (contone, AZ50 vs. AZ150) kudu selaras langsung karo korosi lingkungan saka aplikasi pungkasan.
Formability vs. Ngasilake: Nilai struktural sing luwih dhuwur kurban formability; panuku kudu Balance kekuatan ngasilaken mechanical karo watesan fisik saka peralatan Processing.
Perkawis Persiapan Lumahing: Milih perawatan permukaan sing bener (kaya AFP utawa passivation) ndhikte adhesi cat hilir lan umur dawa panyimpenan.
Verifikasi Supplier: Pengadaan sing dipercaya mbutuhake Sertifikat Tes Mill (MTC) wajib lan ketaatan sing ketat kanggo standar internasional (ASTM A792 utawa EN 10346).
Procuring logam tanpa kerangka evaluasi sing ketat ngundang risiko operasional sing signifikan. Biaya misalignment bisa ngrusak proyek. Under-speccing nyebabake gagal lapangan bencana. Teyeng abang berkembang kanthi cepet ing permukaan sing ora dilindhungi. Edge creep ngrusak integritas struktural panel roofing. Kosok baline, overspeccing ngeculake anggaran pengadaan tanpa perlu. Nemtokake bobot lapisan sing berlebihan kanggo lingkungan njero ruangan sing entheng mbuwang modal sing larang. Sampeyan kudu nggawe keseimbangan teknik sing tepat.
Pemetaan panggunaan pungkasan minangka pertahanan pertama sampeyan. Sampeyan kudu cocog sifat fisik kumparan kanggo aplikasi utami. Atap jahitan sing ngadeg mbutuhake cuaca sing apik lan keluwesan moderat. Silo pertanian mbutuhake kekuatan ngasilake dhuwur kanggo nahan tekanan beban internal. Komponen HVAC mbutuhake resistensi kondensasi khusus lan kemampuan mlengkung sing ketat. Saben aplikasi mbutuhake profil metalurgi sing unik. Para panuku ora bisa ngandelake pendekatan siji-ukuran-cocok-kabeh.
Sadurunge ngubungi pabrik, tim pengadaan kudu ngrampungake RFQ sing komprehensif. Titik data sing ilang nyebabake kuotasi sing ora akurat lan produksi telat. Standarisasi panyuwunan sampeyan njamin perbandingan vendor apel-kanggo-apel. Sampeyan kudu nemtokake persis sampeyan specifications coil galvalume sadurunge mbukak rembugan.
Daftar Priksa RFQ Wajib:
Kekandelan: Nemtokake Kekandelan Logam Dasar (BMT) utawa Kekandelan Dilapisi Total (TCT).
Jembar: Rincian dimensi sing tepat lan nyatakake apa sampeyan butuh pinggiran gilingan utawa pinggiran irisan.
Kelas: Nemtokake kanthi jelas syarat ngasilake mekanik (contone, CS Type B utawa SS Grade 80).
Bobot Coating: Dictate sebutan AZ adhedhasar cahya lingkungan.
Rampung lumahing: Nyuwun pasif khusus, AFP, utawa perawatan oiling.
Watesan ID / OD: Nyedhiyakake maksimal Diameter Inner lan Diameter Luar kanggo njamin kompatibilitas peralatan.
Deciphering AZ Coating Requirements Bobot
Pangertosan sebutan AZ minangka dhasar kanggo kinerja materi. 'AZ' tegese lapisan paduan Aluminium-Seng. Paduan iki biasane kasusun saka 55% aluminium, 43,4% seng, lan 1,6% silikon. Rasio spesifik iki nyedhiyakake daya tahan sing luar biasa. Aluminium menehi pangayoman alangi jangka panjang marang unsur. Seng nyedhiyakake proteksi galvanik kurban ing pinggir potong lan goresan. Silicon ngiket lapisan kanthi aman menyang landasan baja. Produsen ngukur bobot lapisan iki ing ons saben kaki persegi (oz/ft⊃2;) utawa gram saben meter persegi (g/m²).
Evaluasi kinerja marang biaya mbutuhake pambiji lingkungan instalasi. Milih sing bener Bobot lapisan AZ nemtokake umur produk pungkasan. Lingkungan standar biasane mbutuhake sebutan AZ50 utawa AZ55. Ing istilah metrik, iki padha karo AZ150. Bobot iki nyedhiyakake proteksi penghalang sing cukup kanggo atap omah khas lan zona industri moderat.
Bagan: Pandhuan Aplikasi Bobot Coating AZ
Bobot Coating (AS)
Bobot Lapisan (Metrik)
Lingkungan Ideal
Aplikasi umum
AZ50
AZ150
entheng nganti Sedheng / Inland
Atap omah, saluran HVAC, panel tembok
AZ55
AZ165
Industri Sedheng / Ringan
Cladding bangunan komersial, pagar
AZ60
AZ180
Agresif / Kelembapan Dhuwur
Bangunan pertanian, zona industri abot
AZ70
AZ210
Parah / Pesisir / Kimia
Infrastruktur pesisir, pabrik pangolahan kimia
Lingkungan agresif mbutuhake strategi sing beda. Para panuku kudu mbenerake biaya sing luwih dhuwur saka lapisan AZ60 utawa AZ70 (metrik AZ180 utawa AZ200). Wilayah pesisir ngadhepi semprotan uyah sing terus-terusan. Pabrik kimia mbabarake logam menyang partikel udhara korosif. Lingkungan asor dhuwur nyepetake oksidasi. Ing skenario kasebut, lapisan sing luwih abot nyegah kegagalan struktur sing durung wayahe.
Nanging, bobot lapisan sing berlebihan nggawa risiko implementasine sing signifikan. Para panuku asring nganggep lapisan sing luwih kandel mesthi luwih apik. Asumsi iki nglirwakake watesan pangolahan fisik. Paduan Aluminium-Seng pancen luwih angel tinimbang seng murni. Nalika manufaktur mlengkung lapisan AZ abot ing radius sing nyenyet, mikro-retak dumadi. Fraktur mikroskopik iki nyedhiyakake baja dhasar kanggo kelembapan. Karat berkembang kanthi cepet ing retakan kasebut. Sampeyan kudu ngimbangi kabutuhan lingkungan kanggo lapisan abot nglawan kasunyatan geometris saka profil gulung sampeyan.
Milih Kelas Galvalume Steel Coil Kanan
Sifat mekanik ndhikte kepiye tumindak baja sajrone manufaktur. Pembeli kudu ngimbangi kekuatan ngasilake, kekuatan tarik, lan elongasi. Kekuwatan ngasilake ngukur stres sing dibutuhake kanggo ngrusak baja kanthi permanen. Kekuwatan tensile nuduhake stres maksimal sing bisa ditindakake materi sadurunge rusak. Elongation ngukur kemampuan materi kanggo babagan tanpa patah. Nggawe imbangan iki kanthi bener nyegah wektu tundha manufaktur sing larang.
Sampeyan kudu milih antarane kategori komersial lan struktural. Baja Komersial (Tipe CS A, B, lan C) unggul ing profil dhasar. Gelar kasebut ngutamakake keluwesan lan keluwesan. Padha nampung wangun Komplek, drawing jero, lan bend nyenyet. Produsen nggunakake gelar komersial kanggo trims arsitektur, talang, lan panel rumit. Materi kasebut gampang mili liwat peralatan roll-forming tanpa resistensi sing gedhe banget.
Baja Struktural (SS Grades 33, 37, 40, 50, lan 80) nduweni tujuan sing beda banget. Aplikasi sing ngemot beban mbutuhake tingkat kekuatan dhuwur kasebut. Decking struktural, purlins tugas abot, lan pigura tetanèn gumantung ing. Gelar kasebut nolak deformasi ing beban fisik sing abot. Nanging, kekuatan iki teka ing beyo saka formability. Tingkat struktur sing luwih dhuwur ora nduweni elongasi sing dibutuhake kanggo profiling kompleks.
Cocog sing cocog gelar coil baja galvalume kanggo Kapabilitas Manufaktur Panjenengan faktor kaputusan kritis. Milih baja Grade 80 kanggo panel arsitektur kompleks njamin kegagalan. Materi bakal tahan mlengkung. Springback bakal ngrusak profil pungkasan saka toleransi. Salajengipun, mlaku baja dhuwur-tensile liwat perkakas dirancang kanggo gelar komersial nyebabake nyandhang abot. Rol-mbentuk mati bakal degradasi kanthi cepet. Tansah takon karo tim produksi sadurunge nemtokake tingkat struktural sing ngasilake dhuwur.
Toleransi Dimensi: Kekandelan lan Lebar Baja Galvalume
Nemtokake kekandelan kanthi akurat nyegah perselisihan kepatuhan massive nalika dikirim. Para panuku asring mbingungake Gauge, Base Metal Thickness (BMT), lan Total Coated Thickness (TCT). Gauge minangka sistem pangukuran kuno sing kurang presisi modern. Teknik modern gumantung ing pangukuran desimal. BMT nuduhake sacara eksklusif inti baja mentah sadurunge lapisan apa wae ditrapake. TCT kalebu inti baja lan lapisan paduan aluminium-seng. Yen plans engineering mbutuhake 0,50mm BMT, nanging sampeyan supaya 0,50mm TCT, produk final bakal lack massa baja struktural perlu.
kasedhiyan standar kanggo kekandelan baja galvalume biasane kisaran saka 0.12mm kanggo 2.0mm. Kekandelan langsung mengaruhi integritas struktur. Bahan sing luwih kandel ndhukung beban sing luwih gedhe nanging nambah bobot proyek sakabèhé. Bobot iki nyebabake perencanaan logistik lan tenaga kerja instalasi. Salajengipun, kekandelan ndhikte petungan bobot saben meter persegi. Petungan sing akurat mesthekake yen sampeyan ngurutake rekaman linear sing cukup kanggo ngrampungake produksi sampeyan tanpa overruns anggaran.
Toleransi jembar lan slitting uga mbutuhake evaluasi sing ati-ati. Jembar kumparan standar umume saka 600mm nganti 1250mm. Sampeyan kudu milih antarane opsi mill-edge lan slit-edge. Pinggiran pabrik tetep persis nalika metu saka jalur produksi. Padha sok-sok nampilake irregularities cilik. Pinggir irisan ngalami proses pemotongan sekunder kanthi presisi sing tepat. Yen peralatan roll-mbentuk nuntut toleransi dipakani nyenyet, sampeyan kudu nemtokake sudhut irisan. Iki nyilikake sampah kethokan sajrone produksi lan nyegah macet ing pandhuan.
Kesalahan Umum ing Spesifikasi Dimensi:
Urutan kanthi gauge tinimbang desimal BMT utawa TCT.
Gagal kanggo akun kanggo kekandelan lapisan lapisan AZ.
Nglirwakake kapasitas jembar maksimum coil saka mesin decoiler.
Nampa gulungan mill-pinggiran kanggo Highly pas, panah-profil muter mbentuk.
Nemtokake Perawatan Permukaan Galvalume lan Rampung
Pangobatan lumahing nglindhungi kumparan sajrone transit lan ndhikte sukses pangolahan ing mangsa ngarep. Galvalume Bare rentan banget kanggo teyeng putih sajrone panyimpenan. Pasivation kimia nyuda resiko iki. Passivation ditrapake film protèktif mikroskopik liwat lapisan. Pangobatan Chromated nawakake proteksi sing kuat nanging ngadhepi watesan lingkungan sing saya tambah. Non-chromated passivation menehi luwih aman, RoHS-cecek alternatif. Iki nyegah karat putih kanthi efektif nalika ketemu standar lingkungan modern.
Lapisan resin Anti-Fingerprint (AFP) nawakake regane gedhe kanggo aplikasi sing ora dicet. Nangani godhong logam gundhul sing béda, sidik jari sing ora katon. Tandha kasebut ngoksidasi lan ngrusak permukaan kanthi permanen. lapisan AFP nyegah karusakan nangani iki. Sampeyan bisa nemtokake AFP cetha utawa tinted. Ngluwihi estetika, AFP tumindak minangka pelumas garing. Iku ngidini logam kanggo geser lancar liwat muter-mbentuk mati tanpa mbutuhake lenga teles.
Yen sampeyan arep nglukis bahan kasebut, sampeyan kudu milih ing antarane lenga lan tanpa lenga. Para panuku sing nglakokake koil liwat garis pra-lukisan langsung (PPGL) kudu milih kanthi ati-ati. Kumparan lenga tahan kelembapan sajrone transit nanging mbutuhake reresik kimia sing ketat sadurunge dicet. Koil sing ora diresiki nglewati langkah degreasing nanging risiko karat yen disimpen suwe banget sadurunge proses lukisan diwiwiti.
Milih sing bener perawatan lumahing galvalume nyegah gagal hilir. Yen sampeyan nyoba kanggo Paint liwat lapisan AFP abot tanpa etsa kimia sing tepat, Paint bakal delaminate. Yen sampeyan nyimpen gulungan unpassivated ing gudang lembab, teyeng putih bakal numpes lumahing. Selarasake spesifikasi permukaan rampung kanthi ketat karo langkah manufaktur sabanjure.
Priksa Supplier Galvalume: Kepatuhan lan Logika Shortlisting
Ngamanake spesifikasi sing akurat ora pati penting yen supplier gagal ngirim. Vetting sing ketat nglindhungi investasi sampeyan. Dokumen jaminan kualitas ora bisa dirundingake. Para panuku kudu nuntut nomer panas supaya bisa dilacak kanthi lengkap. Sertifikat Uji Pabrik (MTC) sing bisa diverifikasi kudu ngiringi saben kiriman. Sertifikat kasebut mbuktekake komposisi kimia, kekuatan ngasilake, lan bobot lapisan cocog karo syarat RFQ sing tepat. Aja nampa kiriman tanpa mriksa MTC.
Kepatuhan standar internasional dadi pathokan kanggo kualitas. Priksa manawa sampeyan milih supplier galvalume mrodhuksi strictly kanggo protokol dikenali. ASTM A792/A792M ngatur pasar Amerika Utara. EN 10346 nyedhiyakake standar Eropa. JIS G 3321 ndhikte toleransi manufaktur Asia. Supplier sing biso dipercoyo bakal kanthi tegas nyatakake standar sing dituruti. Iki njamin sifat metalurgi tetep konsisten ing pirang-pirang pesenan.
Logistik lan kemasan nyedhiyakake faktor risiko utama. A kumparan sampurna diprodhuksi dadi scrap metal yen rusak ing transit. Evaluasi standar kemasan pemasok kanthi tliti. Kemasan Eye-to-Sky nempatake koil ing palet, cocog kanggo forklift tartamtu. Kemasan Eye-to-Wall ngadegake kumparan kanthi tegak. Njaluk amplop baja kanggo nglindhungi pinggiran alus saka impact. Nandheske bungkus kertas VCI (Volatile Corrosion Inhibitor). Kertas khusus iki ngeculake uap protèktif kanggo nyegah kelembapan ingress sajrone angkutan laut sing dawa.
Transisi menyang pemasok anyar mbutuhake tumindak langkah sabanjure sing terstruktur. Aja langsung nggawe pesenan massive. Susun urutan pilot dhisik. Gunakake kiriman awal iki kanggo nguji konsistensi ukuran ing kabeh dawa kumparan. Priksa keseragaman lapisan kanthi nggunakake alat ukur ketebalan elektronik. Pungkasan, evaluasi linuwih lan komunikasi wektu timbal. Pesenan pilot sing sukses mbangun dhasar kanggo kemitraan pengadaan jangka panjang.
Kesimpulan
Sumber bahan kasebut tetep dadi keputusan teknik teknis, ora mung negosiasi rega. Spesifikasi metalurgi sing tepat ndhikte umur struktural produk pungkasan. Ngandelake pesenan sing ora jelas njamin asil manufaktur sing ora konsisten lan potensial kegagalan lapangan.
Tim pengadaan kudu ngetrapake langkah-langkah sabanjure:
Kunci ing kombinasi pas kelas, bobot AZ, lan kekandelan ing kabeh kontrak vendor.
Amanake standar manufaktur internasional tartamtu (kaya ASTM A792) ing RFQ sampeyan.
Panjaluk Sertifikat Test Mill sing bisa diverifikasi sadurunge ngeculake pembayaran pungkasan.
Konsultasi karo ahli metalurgi nalika mlebu pasar geografi anyar sing korosif banget.
Ngontrol spesifikasi sampeyan nguatake jalur produksi sampeyan. Disaranake para panuku ngirim RFQ sing rinci lan terstruktur menyang pusat layanan sing berkualitas kanggo ngamanake rega sing akurat lan dipercaya.
FAQ
P: Apa bedane antarane gulungan baja Galvalume lan Galvanized?
A: Bentenipun utami dumunung ing komposisi lapisan. Baja galvanis nggunakake lapisan seng murni 100%. Galvalume nggunakake paduan Aluminium-Seng (55% Al, 43,4% Zn, 1,6% Si). Galvalume nawakake tahan korosi jangka panjang sing unggul ing lingkungan sing atos. Nanging, baja Galvanis murni nyedhiyakake proteksi galvanik sing luwih apik ing pinggir potong, dene pinggiran Galvalume bisa uga nuduhake karat tipis sadurunge.
A: Sampeyan bisa ngetung bobot nggunakake Kapadhetan standar saka baja (kira-kira 7,85 g / cm³). Multiply jembaré (ing meter) dening kekandelan (ing millimeters) dening dawa (ing meter) dening 7,85. Iki nyedhiyakake bobot total ing kilogram. Akeh panuku gumantung ing kalkulator coil sing diwenehake dening pusat layanan kanggo ngira kanthi cepet.
P: Apa baja Galvalume mbutuhake jinis cat tartamtu?
A: Nggih. Sampeyan ora bisa nggunakake cat standar langsung menyang logam kosong. Lumahing mbutuhake pretreatment kimia sing tepat kanggo njamin adhesi. Produsen nggunakake primer khusus sing diformulasikan kanggo permukaan Aluminium-Seng. Kanggo aplikasi sing wis dicet (PPGL), topcoat poliester, SMP, utawa PVDF kanthi kinerja dhuwur nyedhiyakake umur dawa lan retensi warna sing paling apik.
P: Apa tegese 'spangle' ing spesifikasi kumparan galvalume?
A: Spangle nuduhake pola metalik kristal sing katon ing permukaan logam, digawe nalika lapisan dadi adhem. Spangle reguler nampilake pola sing beda-beda, kaya kembang sing dihargai kanggo aplikasi estetika sing ora dicet. Spangle sing diminimalisir nyedhiyakake finish sing luwih alus lan seragam. Spangle minimal luwih disenengi nalika kumparan bakal dicet, njamin topcoat sing sampurna.
Shandong Sino Steel Co., Ltd. minangka perusahaan komprehensif kanggo produksi lan perdagangan baja. Bisnis kasebut kalebu produksi, pangolahan, distribusi, logistik lan impor & ekspor baja.