हो, तपाईले उत्कृष्ट क्षरण प्रतिरोधात्मक क्षमता प्रदान गर्ने बलियो 'डुप्लेक्स प्रणाली' सिर्जना गर्न ग्याल्भेनाइज्ड स्टिललाई सफलतापूर्वक पाउडर कोट गर्न सक्नुहुन्छ। यी दुई फरक सुरक्षात्मक तहहरू संयोजनले कठोर औद्योगिक वातावरणमा बाँच्न सक्षम एक सौन्दर्य फिनिश सिर्जना गर्दछ।
यद्यपि, नयाँ जस्ती सतह नुहाउने बाहिर पाउडर कोटिंगको लागि स्वाभाविक रूपमा तयार छैन। कठोर भौतिक र रासायनिक सतहको तयारी बिना, तपाईंको सुरक्षात्मक कोटिंग अनिवार्य रूपमा आउटग्यासिंग, पिनहोलिंग, र विनाशकारी डेलामिनेशनबाट पीडित हुनेछ। तपाईले केवल जस्तामा पाउडर स्प्रे गर्न सक्नुहुन्न र यसलाई लामो समयसम्म पालन गर्ने आशा गर्न सक्नुहुन्छ।
यो गाईडले डुप्लेक्स कोटिंग्सको पछाडिको इन्जिनियरिङ तर्क र तपाईंले बेवास्ता गर्नु पर्ने सामान्य समस्याहरूलाई तोड्छ। हामी कडा आसंजनको लागि आवश्यक कडा ASTM तयारी प्रोटोकलहरू अन्वेषण गर्नेछौं। हामी तपाईंलाई तपाईंको अर्को वास्तु वा निर्माण परियोजनाको लागि पाउडर-लेपित सामग्रीहरू ठीकसँग निर्दिष्ट गर्न मद्दत गर्न मूल्याङ्कन मापदण्ड पनि प्रदान गर्नेछौं।
कुञ्जी टेकवेहरू
2.5x गुणक: हट-डिप ग्याल्भेनाइजिंगसँग पाउडर कोटिंग संयोजनले एक सिनेर्जिस्टिक प्रभाव प्रदान गर्दछ, स्टिलको आयु 2.5 गुणा सम्म विस्तार गर्दछ जुन एक्लै कोटिंग भन्दा।
बाहिर निस्कने खतरा: जस्ता तहमा फसेको नमी र ग्यास पाउडर उपचारको क्रममा विस्तार हुनेछ, पिनहोलहरू निम्त्याउँछ। अनिवार्य 'पूर्व-बेकिंग' मात्र भरपर्दो शमन हो।
ऑक्सीकरण विन्डो: जस्ता अत्यधिक प्रतिक्रियाशील छ। एक पटक प्रोफाइल गरिसकेपछि, अदृश्य जस्ता अक्साइड गठन रोक्नको लागि ग्याल्भेनाइज्ड कम्पोनेन्टहरू समान कार्य शिफ्ट (आदर्श रूपमा १२ घण्टा भन्दा कम) भित्र लेपित हुनुपर्छ।
मानक अनुपालन: सफल अनुप्रयोगलाई ASTM D7803 र SSPC-SP 16 सतह तयारी दिशानिर्देशहरूको कडा पालना आवश्यक छ।
1. व्यापार मामला: किन डुप्लेक्स प्रणालीमा लगानी गर्ने?
पाउडर कोटिंग्स र जस्ता तहहरू बीचको अन्तरक्रिया बुझ्न महत्त्वपूर्ण छ। जब तपाइँ तिनीहरूलाई संयोजन गर्नुहुन्छ तपाइँ एक synergistic सुरक्षात्मक प्रभाव सिर्जना गर्नुहुन्छ। पलिएस्टर वा इपक्सी पाउडरले कडा शारीरिक बाधाको रूपमा कार्य गर्दछ। यसले आर्द्रता, कठोर रसायनहरू, र शारीरिक घर्षणहरू हटाउँछ। यदि गहिरो स्क्र्याचले यो अवरोध तोड्छ भने, अन्तर्निहित जस्ता तह सक्रिय हुन्छ। यसले बलिदानी एनोडिक सुरक्षा प्रदान गर्दछ, खियाबाट सुरक्षित स्टिललाई सुरक्षित राख्नको लागि पहिले कोर्रोडिङ।
यो दोहोरो-तह दृष्टिकोणले महत्त्वपूर्ण रूपमा जीवनचक्र मर्मत चक्र घटाउँछ। प्रारम्भिक आवेदन लागत स्वाभाविक रूपमा एकल कोटिंग प्रक्रिया भन्दा बढी छ। यद्यपि, चलिरहेको मर्मतसम्भारमा कडा कमीले डुप्लेक्स प्रणालीहरूलाई उच्च लागत-प्रभावी बनाउँछ। यस विस्तारित स्थायित्वबाट पूर्वाधार र वास्तुकला परियोजनाहरूले धेरै फाइदा लिन्छन्। तपाईंले अप्रत्याशित पुन: पेन्टिङ वा खिया कम गर्नका लागि अपरेसनहरू बन्द गर्न विरलै आवश्यक पर्दछ।
स्थिरताले पनि आधुनिक स्पेसिफिकेशनमा प्रमुख भूमिका खेल्छ। पाउडर कोटिंगले वस्तुतः शून्य वाष्पशील जैविक कम्पाउन्ड (VOC) उत्सर्जन दिन्छ। यसबाहेक, कुनै पनि ओभरस्प्रे सजिलै कब्जा र पुन: प्रयोग गरिन्छ। पाउडर-लेपित सामग्रीहरू प्रयोग गरेर LEED प्रमाणीकरण क्रेडिटहरूमा सीधा योगदान दिन सक्छ, विशेष गरी इनडोर वातावरणीय गुणस्तरको लागि। योजनाकारहरूले यी कम उत्सर्जन निर्माण सामग्रीहरूलाई उच्च मूल्याङ्कन गर्छन्।
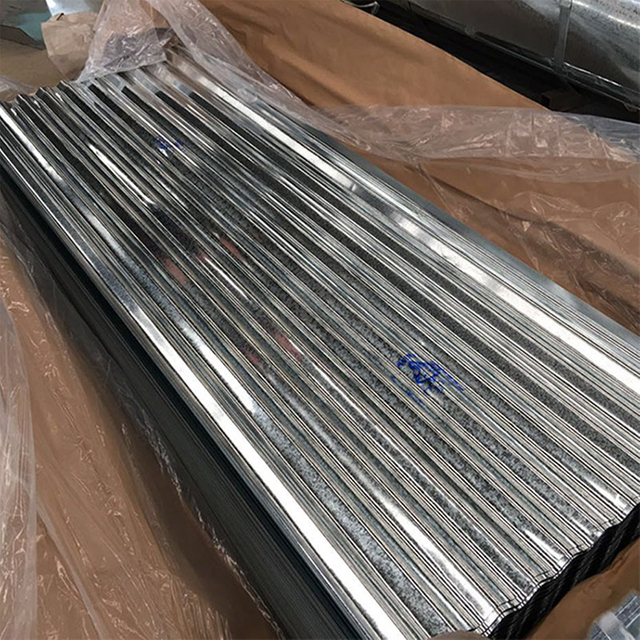
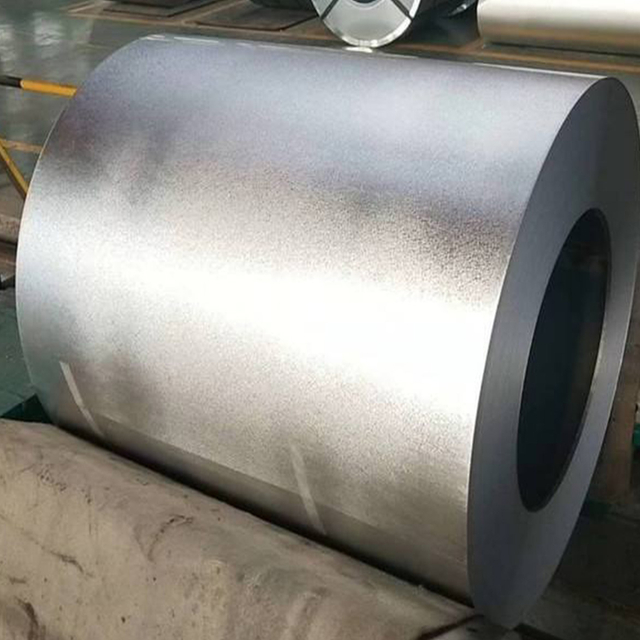
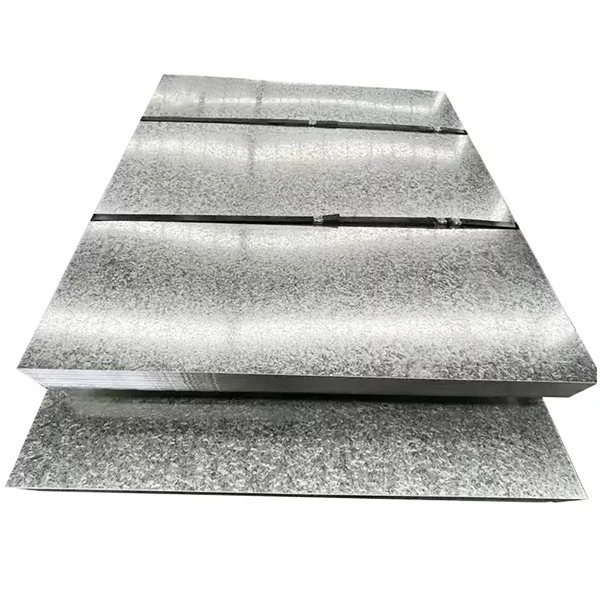
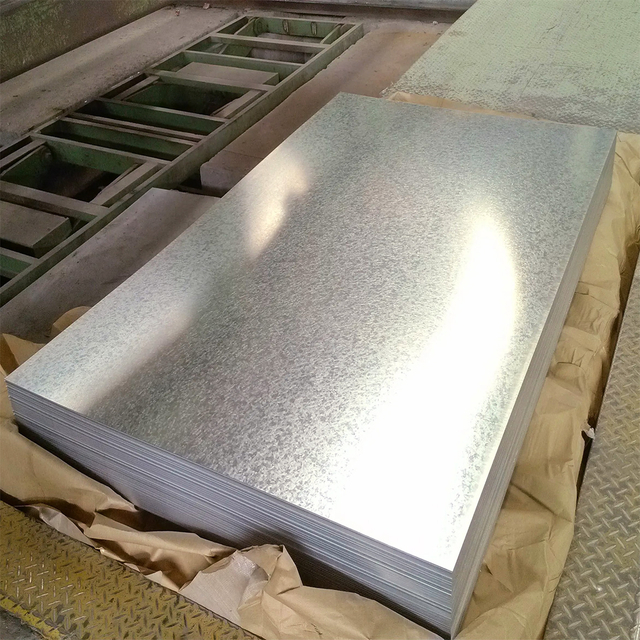
अन्तमा, डुप्लेक्स प्रणालीहरूले विशाल सामग्री बहुमुखी प्रतिभा प्रदान गर्दछ। एप्लिकेसनले विभिन्न परियोजना आकारहरूमा सुन्दर ढंगले मापन गर्दछ। तपाईं यसलाई ठूलो ब्याच-लेपित संरचनात्मक स्टील बीमहरूमा लागू गर्न सक्नुहुन्छ। तपाईं यसलाई निरन्तर रूपमा लागू गर्न सक्नुहुन्छ जस्ती इस्पात कुंडल प्रशोधन। धेरै स्वचालित उत्पादन लाइनहरू भर पर्छन् जस्ती स्टील शीट सामग्रीहरू जुन पूर्व-लेपित र निर्माणको लागि तयार आइपुग्छ।
2. कोर इन्जिनियरिङ् चुनौतीहरू: आउटग्यासिङ र प्रतिक्रियाशील जिंक
हट-डिप गैल्भेनाइज्ड धातुमा पाउडर लागू गर्दा विशिष्ट इन्जिनियरिङ बाधाहरू परिचय हुन्छ। सबैभन्दा प्रमुख मुद्दा बहिर्गमन घटना हो। ग्याल्भेनाइजिंग प्रक्रियाको क्रममा, नमी र ग्यासको सूक्ष्म पकेटहरू छिद्रपूर्ण जस्ता सतह भित्र फसेका हुन्छन्। पछि, भाग पाउडर कोटिंग पगाल्न एक उपचार ओवन प्रवेश गर्छ। यो ओभन सामान्यतया 180°C (356°F) वरिपरि चल्छ।
धातु तातो भएपछि, फँसेका ग्यासहरू द्रुत रूपमा विस्तार हुन्छन्। तिनीहरूले पग्लिने पोलिएस्टर वा इपोक्सी तहको माध्यमबाट आफ्नो बाटो बाहिरतिर जान्छ। यो हिंस्रक पलायनले देखिने बुलबुले, क्रेटर र पिनहोलहरू सिर्जना गर्दछ। यी pinholes सौन्दर्य समाप्त बर्बाद। नराम्रो कुरा, तिनीहरूले सुरक्षात्मक पाउडर बाधालाई बाइपास गर्न नमीको लागि प्रत्यक्ष च्यानलहरू प्रदान गर्छन्।
अर्को प्रमुख चुनौती अदृश्य जिंक अक्साइड जाल समावेश छ। जस्ता एक उच्च प्रतिक्रियाशील धातु हो। यसले वायुमण्डलीय अक्सिजनको सम्पर्कमा तुरुन्तै अक्सिडाइज गर्न थाल्छ। धेरैजसो मानिसहरूले 'सेतो रस्ट' लाई जिंक अक्सीकरणको संकेतको रूपमा चिन्छन्। यद्यपि, सेतो खिया देखिनुभन्दा धेरै अघि माइक्रोस्कोपिक जिंक अक्साइड तहहरू बन्छन्। यो अदृश्य तह माइक्रोस्कोपिक धुलो ढाल जस्तै काम गर्दछ। यदि उपचार नगरिएको खण्डमा यसले पाउडर कोटिंग आसंजनलाई पूर्ण रूपमा नष्ट गर्दछ।
बुढ्यौली चरले तपाईंको तयारी रणनीतिलाई थप जटिल बनाउँछ। तपाईको दृष्टिकोण जस्ता सतहको सही उमेरको आधारमा परिवर्तन हुनुपर्छ। भर्खरै जस्ती धातु (४८ घण्टा भन्दा कम पुरानो) लाई आंशिक रूपमा मौसम भएको जस्ता (एक वर्ष सम्मको लागि खुला) भन्दा पूर्ण रूपमा फरक ह्यान्डलिङ चाहिन्छ। नयाँ जस्तालाई आक्रामक सतह प्रोफाइलिङ चाहिन्छ। मौसमी जस्ताले तपाईंले प्रोफाइलिङ सुरु गर्नु अघि जिद्दी हाइड्रोक्साइड र कार्बोनेटहरू हटाउन तीव्र रासायनिक सफाईको माग गर्दछ।
3. जोखिम न्यूनीकरणका लागि ASTM D7803 तयारी मानकहरू
delamination र pinholing रोक्नको लागि, तपाईंले ASTM D7803 मा उल्लिखित सटीक चरणहरू पालना गर्नुपर्छ। यो मानकले पाउडर प्रयोगको लागि हट-डिप गैल्भेनाइज्ड कोटिंग्सको उचित तयारीलाई निर्देशन दिन्छ।
चरण 1: रासायनिक र विलायक सफाई
तपाईंले पहिले सबै जैविक प्रदूषकहरू, तेलहरू र ग्रीसहरू हटाउनु पर्छ। बम्पहरू, रनहरू, र जस्ता ड्रिपहरू जस्ता शारीरिक दोषहरूलाई पनि सावधानीपूर्वक पीस्नु आवश्यक छ। रासायनिक धुलाईको लागि कमजोर क्षारीय वा कमजोर अम्लीय समाधानहरू प्रयोग गर्नुहोस्। कठोर कास्टिक रसायनहरू कहिल्यै प्रयोग नगर्नुहोस्। आक्रामक स्ट्रिपर्सले सुरक्षात्मक जस्ता तहलाई पूर्णतया भंग गर्नेछ। सँधै सफा पानीले सतहलाई राम्ररी कुल्ला गर्नुहोस् र अगाडि बढ्नु अघि यो पूर्ण रूपमा सुख्खा छ भनी सुनिश्चित गर्नुहोस्।
चरण २: सतह प्रोफाइलिङ (SSPC-SP १६)
एक पूर्ण रूपमा चिल्लो जस्ता सतहले पाउडर पेन्ट पकड्न सक्दैन। तपाईंले माइक्रोस्कोपिक एन्कर प्रोफाइल सिर्जना गर्नुपर्छ। यद्यपि, मानक भारी घर्षण ब्लास्टिङले जस्ती इस्पातलाई नष्ट गर्छ। यसले जस्तालाई स्टीलको सब्सट्रेटबाट बाहिर निकाल्छ।
यसको सट्टा, SSPC-SP 16 मानकलाई विशिष्ट 'स्वीप ब्लास्टिङ' प्रविधि चाहिन्छ। अपरेटरहरूले गैर-धातु, कम-कठोरता घर्षण (Mohs स्केल कठोरता ≤ 5) प्रयोग गर्नुपर्छ। कुचल गिलास वा अखरोट गोलाहरू पूर्ण रूपमा काम गर्दछ। ब्लास्ट नोजल ३०° देखि ६०° कोणमा रहनु पर्छ। यो सावधानीपूर्वक स्वीपिङ कार्यले सतहलाई हल्का रूपमा कोर्छ। यसले महत्त्वपूर्ण शुद्ध जिंक (Eta) शीर्ष तहलाई हटाउन बिना आवश्यक एंकर बिन्दुहरू सिर्जना गर्दछ। केही सुविधाहरूले स्वीप ब्लास्टिङको वैध विकल्पको रूपमा जस्ता वा आइरन फास्फेट उपचार मार्फत रासायनिक प्रोफाइलिङ पनि प्रयोग गर्छन्।
चरण 3: थर्मल डिगासिङ (पूर्व-बेकिंग)
यो बहिर्गमन रोक्नको लागि तपाईंको महत्वपूर्ण जोखिम-व्यवस्थापन चरण हो। कुनै पनि पाउडर लागू गर्नु अघि, तपाईंले खाली, प्रोफाइल गरिएको इस्पात पूर्व-बेक गर्नुपर्छ। चुलोको तापक्रम अन्तिम पाउडर क्युरिङ तापक्रमभन्दा ३०°C (~५०°F) बढी सेट गर्नुपर्छ। तपाईंले कम्तिमा एक घण्टाको लागि यो उच्च तापमानमा धातु समात्नु पर्छ।
यो चरम गर्मीले फँसेको आर्द्रता र ग्याँसहरूलाई विस्तार गर्न र धातु अझै खाली हुँदा भाग्न बल दिन्छ। तपाईंले वास्तविक पाउडर लागू गर्दा, माइक्रोस्कोपिक छिद्रहरू पूर्ण रूपमा खाली हुन्छन्। तिनीहरू अन्तिम उपचार चरणमा विस्फोट हुनेछैनन्।
चरण 4: द्रुत अनुप्रयोग (समय विन्डो)
सतह सफा र प्रोफाइल भएपछि समय तपाईंको सबैभन्दा ठूलो शत्रु हो। तपाईंले एन्टी-आउटग्यासिङ प्राइमर र अन्तिम टपकोट लागू गर्नको लागि कडा समय विन्डोको सामना गर्नुपर्छ। उद्योग मापदण्डहरू प्रोफाइलिङको 12 घण्टा भित्र आवेदन आवश्यक छ। आदर्श रूपमा, तपाईंले ठ्याक्कै समान कार्य शिफ्ट भित्र सम्पूर्ण प्रक्रिया पूरा गर्नुपर्छ। अनुप्रयोगमा ढिलाइले अदृश्य जिंक अक्साइडलाई सुधार गर्न अनुमति दिन्छ, जसले तुरुन्तै तपाईंको आसंजनमा सम्झौता गर्नेछ।
सारांश चार्ट: ASTM D7803 तयारी प्रवाह
चरण |
प्रक्रिया नाम |
मुख्य कार्य |
प्राथमिक उद्देश्य |
1 |
रासायनिक सफाई |
कमजोर क्षारीय / अम्लीय समाधानहरू लागू गर्नुहोस् |
तेल, जैविक, र भौतिक जस्ता ड्रिपहरू हटाउनुहोस्। |
2 |
स्वीप ब्लास्टिङ |
Mohs ≤ 5 abrasives को 30°-60° कोणमा प्रयोग गर्नुहोस् |
जस्ता नगुमाइकन मेकानिकल एंकर प्रोफाइल बनाउनुहोस्। |
3 |
थर्मल डिगासिङ |
1 घण्टाको लागि उपचार तापमान माथि +30 डिग्री सेल्सियस मा बेक गर्नुहोस् |
भविष्यका पिनहोलहरू रोक्नको लागि फँसेका ग्यासहरूलाई बाहिर निकाल्नुहोस्। |
4 |
द्रुत आवेदन |
12 घण्टा भित्र पाउडर लागू गर्नुहोस् |
अदृष्य जस्ता अक्साइडलाई आसंजन नष्ट गर्नबाट रोक्नुहोस्। |
4. Galvanized बनाम Galvannealed Steel: दायाँ सब्सट्रेट निर्दिष्ट गर्दै
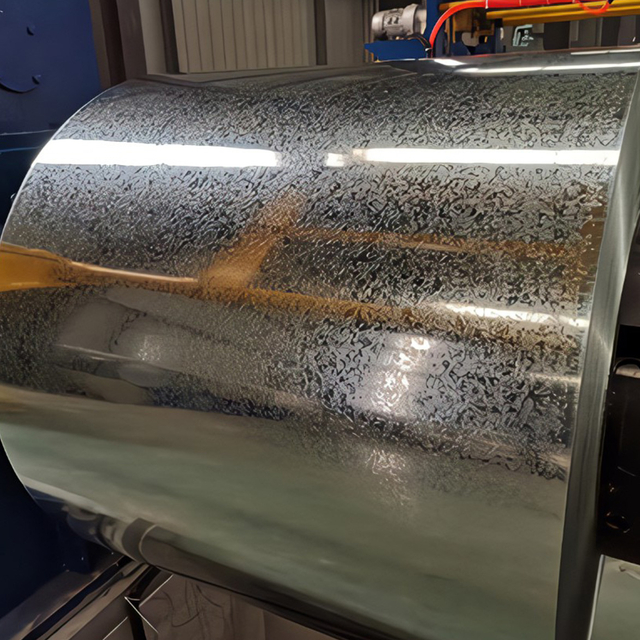
सामग्री विशिष्टताले तपाईंको डुप्लेक्स प्रणालीको सफलतालाई गहिरो प्रभाव पार्छ। तपाईंले मानक हट-डिप गैल्भेनाइज्ड धातु र ग्याल्भेनेल स्टिल बीचको भिन्नता बुझ्नुपर्छ। मानक हट-डिप ग्याल्वनाइजिंगले एक अलग, शुद्ध जस्ता शीर्ष तह उत्पादन गर्दछ। यसले प्रायः देखिने स्प्याङ्गल ढाँचा देखाउँछ। Galvannealing ले जस्ता स्नान पछि तुरुन्तै अतिरिक्त annealing (तातो) प्रक्रिया थप्छ।
यो अतिरिक्त तापले अन्तर्निहित स्टीलबाट फलामलाई जस्तामा माथितिर फैलाउँछ। यसले ठोस जस्ता-फलाम मिश्रको तह बनाउँछ। यसले भिजुअल रूपलाई म्याट ग्रे फिनिशमा परिवर्तन गर्छ। अझ महत्त्वपूर्ण कुरा, यसले नाटकीय रूपमा सतहको कोटिंग सम्बन्धलाई परिवर्तन गर्दछ।
Galvannealed स्टील एक प्राकृतिक रूपमा माइक्रो-रफ सतह विशेषताहरु। यसले माइक्रोस्कोपिक स्पन्ज जस्तै काम गर्छ। पेन्ट र पाउडर कोटिंग्स यस मिश्र धातुमा धेरै सजिलैसँग बाँधिन्छ। नतिजाको रूपमा, ग्याल्भेनेल सामग्रीहरूलाई प्रायः परम्परागत हट-डिप सामग्रीको तुलनामा धेरै कम आक्रामक स्वीप ब्लास्टिङ चाहिन्छ। डेलेमिनेशनको जोखिम उल्लेखनीय रूपमा घट्छ।
खरीददारहरूले सोर्सिङको समयमा यी भिन्नताहरूलाई ध्यानपूर्वक विचार गर्नुपर्छ। मानक निर्दिष्ट गर्दै जस्ती इस्पात सामान्यतया भारी संरचनात्मक वातावरणको लागि प्राथमिकता दिइन्छ जहाँ अधिकतम बलिदान जस्ता मोटाई आवश्यक हुन्छ। यद्यपि, यदि तपाइँ सटीक उपकरण प्यानल वा मोटर वाहन भागहरू निर्माण गर्दै हुनुहुन्छ भने, यसको सट्टामा ग्याल्भेनेल सामग्री निर्दिष्ट गर्नुहोस्। यसले तपाइँको रासायनिक तयारी लागतहरू घटाउँदै, रेखाबाट सिधा उत्कृष्ट पेन्टेबिलिटी प्रदान गर्दछ।
सामग्री तुलना तालिका
सुविधा |
मानक जस्ती इस्पात |
Galvannealed स्टील |
रचना |
शुद्ध जस्ता बाह्य तह (ईटा तह) |
जस्ता-फलाम मिश्र धातु शीर्ष तह |
उपस्थिति |
चम्किलो, प्रायः देखिने स्प्याङ्गल सुविधाहरू |
म्याट खैरो, समान बनावट |
पाउडर आत्मीयता |
कडा स्वीप ब्लास्टिङ प्रोफाइल आवश्यक छ |
प्राकृतिक रूपमा माइक्रो-रफ; उच्च आधार रेखा आसंजन |
लागि उत्तम |
भारी पूर्वाधार, बाक्लो बलि तह आवश्यक छ |
स्वचालित रेखाहरू, उच्च-सौंदर्य चित्रित उत्पादनहरू |
5. विक्रेता मूल्याङ्कन: एक कोटिंग साझेदार कसरी सर्टलिस्ट गर्ने
जस्तामा पाउडर लागू गर्न विशेष उपकरण र गहिरो प्राविधिक ज्ञान चाहिन्छ। सामान्य पाउडर कोटरहरूले प्रायः जस्ती भागहरू नष्ट गर्दछ किनभने तिनीहरूले तिनीहरूलाई खाली स्टील जस्तै व्यवहार गर्छन्। तपाईंले सम्झौता प्रदान गर्नु अघि सम्भावित विक्रेताहरूको कडाईका साथ मूल्याङ्कन गर्नुपर्छ।
तपाइँको जाँच प्रक्रियाको क्रममा यी महत्वपूर्ण QA प्रश्नहरू सोध्नुहोस्:
के तिनीहरूसँग समर्पित प्रि-बेक ओभनहरू छन् जुन आवश्यक बाहिर निस्कने तापक्रममा पुग्न सक्षम छन्? धेरै साना पसलहरूमा तिनीहरूको मानक उपचार तापक्रम माथि 30 डिग्री सेल्सियस पुग्न ओवन क्षमताको अभाव हुन्छ।
के ग्याल्भनाइजिङ र पाउडर-कोटिंग सुविधाहरू सह-स्थित वा नजिकको समन्वयित छन्? रसदको कुरा हो। यदि एक विक्रेताले राज्य भरि खाली जस्ता ट्रक गर्नु पर्छ भने, तिनीहरूले सम्भवतः कडा 12-घण्टा कोटिंग विन्डो गुमाउनेछन्।
के तिनीहरूले प्रमाणित एन्टि-आउटगासिङ प्राइमरहरू प्रयोग गर्छन्? धातु अझै तातो हुँदा गुणस्तर विक्रेताहरूले विशेष प्राइमरहरू लागू गर्छन्। यसले अन्तिम रङ कोट जानु अघि पोर्सहरू बन्द गर्दछ।
तत्काल रातो झण्डाहरूको लागि हेर्नुहोस्। यदि कुनै विक्रेताले स्वीप ब्लास्टिङ बिना नै नयाँ गैल्भेनाइज्ड स्टिल कोट गर्न सक्ने सुझाव दिन्छ भने, टाढा जानुहोस्। यदि तिनीहरूले थर्मल डिगासिङ अनावश्यक अतिरिक्त लागत हो भनी दाबी गर्छन् भने, अर्को साझेदार खोज्नुहोस्। प्रक्रियागत सर्टकटहरूले सधैं पिलिंग कोटिंग्समा नेतृत्व गर्दछ।
निष्कर्ष
गैल्भेनाइज्ड स्टिलमा पाउडर कोटिंगले अत्यधिक प्रभावकारी डुप्लेक्स प्रणाली सिर्जना गर्दछ, तर यो अत्यन्तै माफ गर्ने प्रक्रिया रहन्छ। तपाईं विस्तारित ग्यासहरूको भौतिक विज्ञान वा प्रतिक्रियाशील जिंकको रसायनलाई बेवास्ता गर्न सक्नुहुन्न। सतहको तयारीलाई बाइपास गर्दा अनिवार्य रूपमा सौन्दर्य विफलता र सम्झौता जंग संरक्षणमा परिणाम हुन्छ।
तपाईंको आगामी परियोजनाहरूको लागि निम्न कार्य-उन्मुख अर्को चरणहरू लिनुहोस्:
ASTM D7803 र SSPC-SP 16 तयारी आवश्यकताहरू सिधै तपाईंको अनुरोधको लागि प्रस्ताव (RFPs) मा लक गर्नुहोस्।
तपाईको रोजेको आवेदकबाट 1-घण्टा प्रि-बेक डिगासिङ प्रक्रियाको दस्तावेज प्रमाण माग गर्नुहोस्।
12-घण्टा अनुप्रयोग विन्डो पूरा भएको ग्यारेन्टी गर्न हट-डिप ग्याल्भेनाइजर र पाउडर एप्लिकेटर बीच पारदर्शी, वास्तविक-समय संचार सुनिश्चित गर्नुहोस्।
प्रमाणित गर्नुहोस् कि सबै स्वीप ब्लास्टिङले महत्त्वपूर्ण जस्ता बाधालाई सुरक्षित गर्न कम-कठोरता घर्षणहरू प्रयोग गर्दछ।
FAQ
Q: पाउडर लेपित जस्ती इस्पात खिया छ?
A: यो खियाको लागि अत्यधिक प्रतिरोधी छ। खिया सामान्यतया तब मात्र देखा पर्दछ यदि कोटिंग बाधा र जस्ता तह दुबैबाट गहिरो रूपमा गाडिएको छ। यो पनि हुन सक्छ यदि 250°C (480°F) माथिको चरम तापक्रमको निरन्तर सम्पर्कले अन्तर्निहित जस्ता असफल हुन्छ।
प्रश्न: के तपाइँ पुरानो, मौसमी जस्ती इस्पात मा पाउडर कोट गर्न सक्नुहुन्छ?
A: हो, तर यसलाई धेरै भारी रासायनिक सफाई चाहिन्छ। धातुलाई सुरक्षित रूपमा प्रोफाईल गर्न र पूर्व-बेक्ड गर्नु अघि तपाईंले विशेष क्षारीय वा अम्लीय समाधानहरू प्रयोग गरेर जिंक हाइड्रोक्साइड र कार्बोनेटहरू (ग्रे प्याटिना) पूर्ण रूपमा हटाउनु पर्छ।
प्रश्न: यदि तपाइँ प्रि-बेक प्रक्रिया छोड्नुभयो भने के हुन्छ?
A: फँसिएका ग्यासहरू र नमी अन्तिम पाउडर उपचारको समयमा हिंस्रक रूपमा रिलीज हुनेछ। यसले दृश्यात्मक पिनहोलहरूले भरिएको बनावट, सम्झौता गरिएको फिनिशमा परिणाम दिन्छ। यी पिनहोलहरूले डुप्लेक्स प्रणालीको उद्देश्यलाई हराउँदै, पाउडर बाधालाई पूर्ण रूपमा बाइपास गर्न नमीलाई अनुमति दिन्छ।