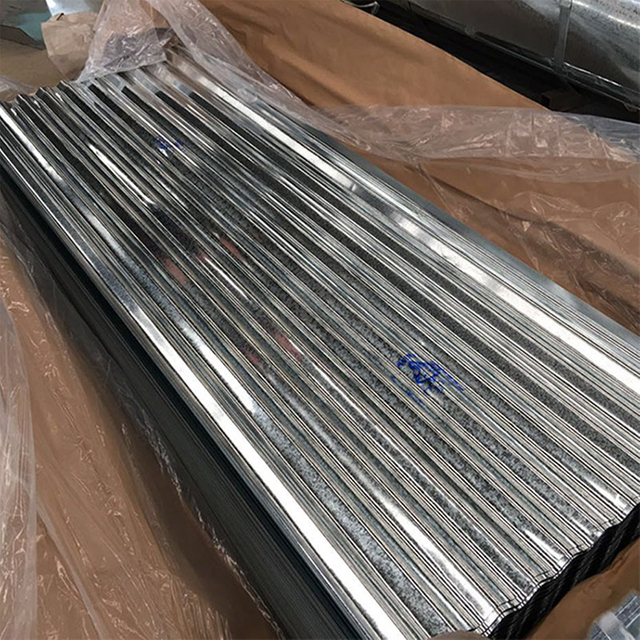
वेल्डिङ जस्ती इस्पात औद्योगिक निर्माण र संरचनात्मक ईन्जिनियरिङ् मा एक मानक अभ्यास रहन्छ। टिकाऊ जस्ता कोटिंगले उत्कृष्ट जंग प्रतिरोध प्रदान गर्दछ। यसले यी सामग्रीहरूलाई कठोर बाहिरी वातावरण र पूर्वाधार परियोजनाहरूको लागि अपरिहार्य बनाउँछ।
यद्यपि, यी सामग्रीहरूमा सामेल हुनाले बेयर कार्बन स्टीलमा काम गर्ने तुलनामा फरक धातु र सुरक्षा चुनौतीहरू प्रस्तुत गर्दछ। सुरक्षात्मक जस्ता तहले प्रत्यक्ष द्वन्द्व सिर्जना गर्दछ। तपाईंले चाप स्थिरता, वेल्ड पूल शुद्धता, र कार्यकर्ता स्वास्थ्य सम्बन्धी समस्याहरूको सामना गर्नुहुनेछ। तपाईं केवल कोटिंगमा चाप प्रहार गर्न सक्नुहुन्न र गम्भीर परिणामहरू बिना सफा, बलियो संयुक्त आशा गर्न सक्नुहुन्न।
यस गाइडले इन्जिनियरहरू, निर्माण प्रबन्धकहरू, र खरीद टोलीहरूको लागि प्रमाण-आधारित फ्रेमवर्क प्रदान गर्दछ। हामी अनिवार्य तयारी आवश्यकताहरू, इष्टतम प्रक्रिया चयन, र OSHA र AWS जस्ता महत्वपूर्ण अनुपालन मापदण्डहरूको मूल्याङ्कन गर्नेछौं। तपाईले संरचनात्मक अखण्डता कसरी कायम राख्ने र आफ्नो कार्यबललाई प्रभावकारी रूपमा सुरक्षित गर्ने भनेर सिक्नुहुनेछ।
कुञ्जी टेकवेहरू
ग्याल्भेनाइज्ड स्टिललाई वेल्ड गर्न अत्यन्तै सम्भाव्य छ, कडा पूर्व-वेल्ड सतह तयारी र पोस्ट-वेल्ड कोटिंग पुनर्स्थापना (ASTM A780) लाई पछ्याइएको छ।
जिंक ~420°C मा वाष्पीकरण हुन्छ, जसले वेल्ड पूल दूषितता, पोरोसिटी र तीव्र स्वास्थ्य खतराहरू (मेटल फ्युम फिभर) निम्त्याउँछ यदि उचित पीपीई र भेन्टिलेसनसँग व्यवस्थापन गरिएन भने।
प्रक्रिया चयन मामिलाहरू: फ्लक्स-कोर्ड आर्क वेल्डिङ (FCAW) र शील्डेड मेटल आर्क वेल्डिंग (SMAW/स्टिक) ले ग्यास मेटल आर्क वेल्डिङ (MIG) भन्दा राम्रोसँग ट्रेस जस्ता ह्यान्डल गर्दछ, जबकि ग्यास टंगस्टन आर्क वेल्डिङ (TIG) ट्रेस गर्न अत्यधिक संवेदनशीलताको कारण सक्रिय रूपमा बेवास्ता गर्नुपर्छ।
संरचनात्मक अखण्डता कायम राखिएको छ: ILZRO अनुसन्धानका अनुसार, ग्याल्भेनाइज्ड स्टिलमा राम्रोसँग कार्यान्वयन गरिएको वेल्डले अनकोटेड स्टील जोइन्टहरूको फ्र्याक्चर कठोरता र थकान बलसँग मेल खान्छ।
वेल्डिङ जस्ती इस्पात को भौतिकी: संरचनात्मक जोखिम
ग्याल्भेनाइज्ड सामग्रीले चाप मुनि किन खराब व्यवहार गर्छ भनेर बुझ्नको लागि, तपाईंले अन्तर्निहित थर्मोडायनामिक्सलाई हेर्नुपर्छ। मुख्य मुद्दा सुरक्षात्मक कोटिंग र आधार धातु बीचको ठूलो थर्मल विसंगतिमा निहित छ।
जस्ता लगभग 420°C (788°F) मा पग्लिन्छ। यो 906°C (1663°F) वरिपरि पूर्णतया वाष्पीकरण हुन्छ। कार्बन स्टीललाई पग्लिनको लागि धेरै उच्च तापक्रम चाहिन्छ, सामान्यतया 1370°C र 1500°C (2500°F देखि 2732°F) को बीचमा। जब तपाइँ एक वेल्डिंग चाप लागू गर्नुहुन्छ, जस्ता तह एक अस्थिर ग्यासमा परिणत हुन्छ जुन अन्तर्निहित स्टील पनि तरल हुन सुरु हुन्छ।
सामग्री |
पिघलने बिन्दु |
वाष्पीकरण बिन्दु |
आर्क अन्तर्गत व्यवहार |
कार्बन स्टील |
~1370°C - 1500°C |
~3000°C |
स्थिर पग्लिएको पोखरी बनाउँछ |
जस्ता कोटिंग |
~420°C |
~906°C |
विस्फोटक रूपमा वाष्पीकरण हुन्छ |
यदि कम गरिएन भने, यो वाष्पीकृत जस्ता ठोस वेल्ड पूल भित्र फसेको छ। ग्यासका बुलबुले चिसो तरल स्टिललाई चिसो हुनु अघिबाट बच्न संघर्ष गर्छन्। यो इन्ट्रापमेन्टले गम्भीर आन्तरिक पोरोसिटी निम्त्याउँछ। तपाईले भारी स्ल्याग समावेशहरू र वेल्ड औंलाहरूमा फ्युजनको बारम्बार अभाव पनि देख्नुहुनेछ।
कोटिंग मा सीधा वेल्डिंग एक गम्भीर संरचनात्मक दायित्व रहन्छ। तपाईंले जस्ता तहलाई तत्काल गर्मी प्रभावित क्षेत्र (HAZ) भित्र खतरनाक दूषित पदार्थको रूपमा व्यवहार गर्नुपर्छ। तयारी बिना कोटिंग मार्फत जलाउने कुनै पनि प्रयासले संयुक्त बलमा सम्झौता गर्नेछ र अत्यधिक, अप्रत्याशित स्पटर ट्रिगर गर्नेछ।
स्वास्थ्य जोखिम र वातावरणीय अनुपालन (OSHA र AWS मानकहरू)
संरचनात्मक दोषहरू बाहेक, जस्ता वाष्पीकरणले गम्भीर जैविक खतरा प्रस्तुत गर्दछ। जब चाप कोटिंगमा हिट हुन्छ, यसले बाक्लो, सेतो जिंक अक्साइड धुवाँ उत्पादन गर्दछ। यी विषाक्त धुवाँलाई सास फेर्दा मेटल फ्युम फिभर भनिन्छ।
मेटल फ्युम फिभरले तीव्र, फ्लू जस्तो लक्षणहरू ट्रिगर गर्दछ। कामदारहरूले अक्सर गम्भीर चिसो, उच्च ज्वरो, वाकवाकी, थकान, र मुखमा एक विशिष्ट मीठो स्वाद रिपोर्ट गर्छन्। यी लक्षणहरू सामान्यतया शिफ्ट समाप्त भएको केही घण्टा पछि हडताल गर्छन्। तिनीहरूले एक अपरेटर पूर्ण रूपमा असक्षम गर्न सक्छन्।
उद्योगले जस्ता विषाक्तता सम्बन्धी धेरै खतरनाक मिथकहरू राख्छ। कामदारहरूलाई उचित रूपमा सुरक्षित गर्न हामीले वास्तविक जीवविज्ञान स्पष्ट गर्नुपर्छ।
पहिलो, जस्ता पानी-घुलनशील छ। मानव शरीरले यसलाई समयको साथ मेटाबोलाइज र उत्सर्जन गर्दछ। सीसा वा हेक्साभ्यालेन्ट क्रोमियम एक्सपोजरको विपरीत, जिंक अक्साइड इनहेलेसनले दीर्घकालीन भारी धातु संचयमा परिणाम गर्दैन। यो रोग २४ देखि ४८ घन्टासम्म अत्यन्तै कमजोर रहन्छ, तर यसले विरलै पुरानो प्रणालीगत क्षति निम्त्याउँछ।
दोस्रो, दूध पिउनाले जिंक अक्साइड इनहेलेसन विरुद्ध शून्य जैविक सुरक्षा प्रदान गर्दछ। यो एक व्यापक पसल-फ्लोर मिथकको रूपमा रहन्छ। दूध पेटमा जान्छ। धुवाँ फोक्सोमा जान्छ। रक्षा संयन्त्रको रूपमा दूधमा भर पर्दा अपरेटरहरूलाई प्रत्यक्ष खतरामा पार्छ।
OSHA नियमहरू र ANSI/ASC Z-49.1 मापदण्डहरूको कडा पालनाले सुरक्षित काम गर्ने वातावरण सुनिश्चित गर्दछ। तपाईंले ईन्जिनियरिङ् नियन्त्रणहरू र उचित व्यक्तिगत सुरक्षा उपकरणहरू लागू गर्नुपर्छ।
स्रोत निकासी: स्थानीयकृत निकास भेन्टिलेसन सिधै वेल्ड क्षेत्रमा प्रयोग गर्नुहोस्। फ्युम एक्स्ट्रक्टरहरूले अपरेटरको श्वासप्रश्वास क्षेत्रबाट धुवाँ तान्नु पर्छ।
श्वासप्रश्वास सुरक्षा: अपरेटरहरूले P100 HEPA फिल्टरहरू लगाइएको आधा-मास्क रेस्पिरेटरहरू लगाउनु पर्छ।
उन्नत प्रणालीहरू: संलग्न ठाउँहरू वा निरन्तर उत्पादनको लागि, वेल्डिङ हेलमेटहरूमा एकीकृत पावर्ड एयर-प्युरिफाइङ रेस्पिरेटरहरू (PAPR) को प्रयोग अनिवार्य गर्नुहोस्।
सामान्य भेन्टिलेसन: एम्बियन्ट शप एयर एक्सचेन्जहरूले न्यूनतम वातावरणीय सुरक्षा थ्रेसहोल्डहरू पूरा गरेको सुनिश्चित गर्नुहोस्।
पूर्व-वेल्ड तयारी: '1-4 इन्च' नियम
सतहको तयारीले संयुक्तको अन्तिम सफलतालाई निर्देशित गर्दछ। अमेरिकी वेल्डिङ सोसाइटीले AWS D-19.0 अन्तर्गत लेपित धातुहरू तयार गर्नका लागि कडा दिशानिर्देशहरू रेखांकित गर्दछ। आधिकारिक मानकले अपरेटरहरूलाई इच्छित वेल्ड जोइन्टको दुबै छेउबाट 1 देखि 4 इन्च (10-25 मिमी न्यूनतम) जस्ता कोटिंग हटाउन आवश्यक छ।
तपाईंसँग कोटिंग खाली गर्न दुई प्राथमिक तरिकाहरू छन्। प्रत्येक दृष्टिकोणले विशेष फाइदा र सीमितताहरू बोक्छ।
मेकानिकल हटाउने (प्राथमिकता): हार्ड ग्राइंडिङ डिस्क वा घर्षण फ्ल्याप व्हील प्रयोग गर्नुहोस्। जोडलाई उज्यालो, खाली स्टीलमा पीस्नुहोस्। यो विधि छिटो र उच्च प्रभावकारी छ। यद्यपि, कार्यान्वयन जोखिमलाई स्वीकार गर्नुहोस्। कडा पीस्दा पनि प्रायः स्टीलको सतहमा माइक्रोस्कोपिक ट्रेस जस्ता जडित हुन्छ।
केमिकल हटाउने: सेतो सिरकासँग मिलाएर म्युरियाटिक एसिड जस्ता केमिकल इचेन्ट प्रयोग गर्नुहोस्। यसले बेस मेटल नहटाईकन जस्तालाई सफासँग हटाउँछ। तपाईंले पछि कडा तटस्थता अभ्यास गर्नुपर्छ। एसिडलाई कुल्ला र बेअसर गर्न असफल हुँदा तुरुन्तै खुला स्टिलमा द्रुत फ्ल्यास खिया लाग्न थाल्छ।
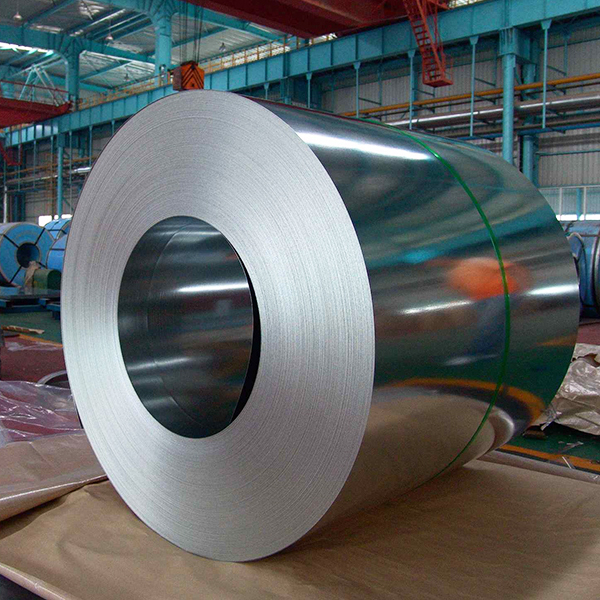
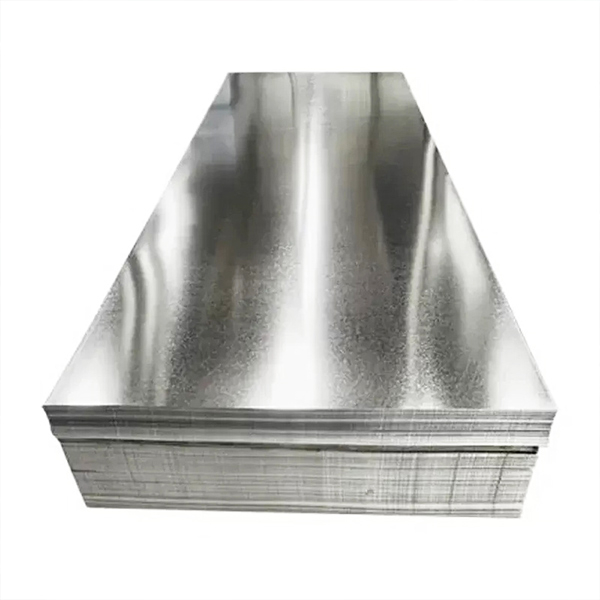
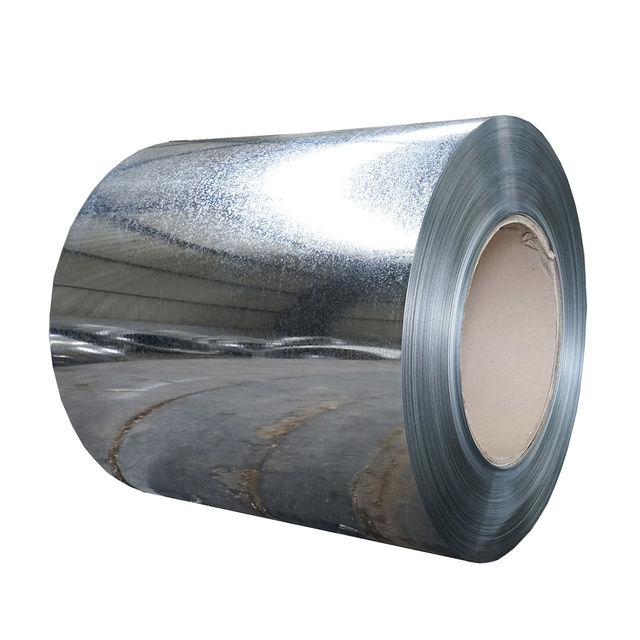
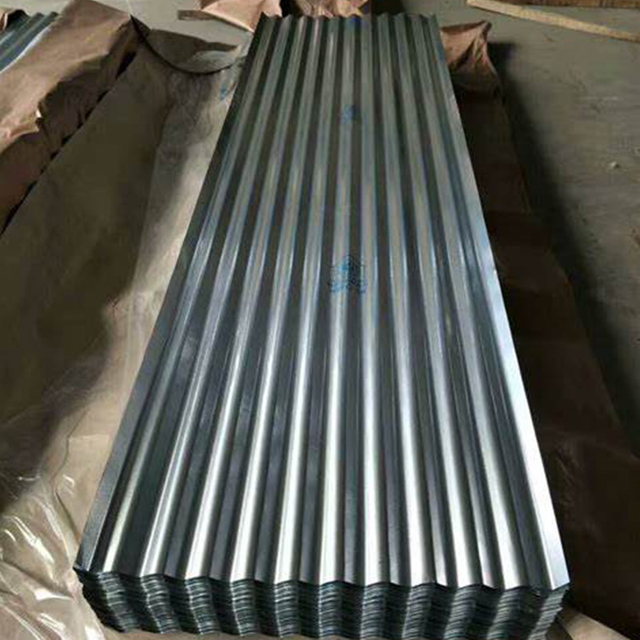
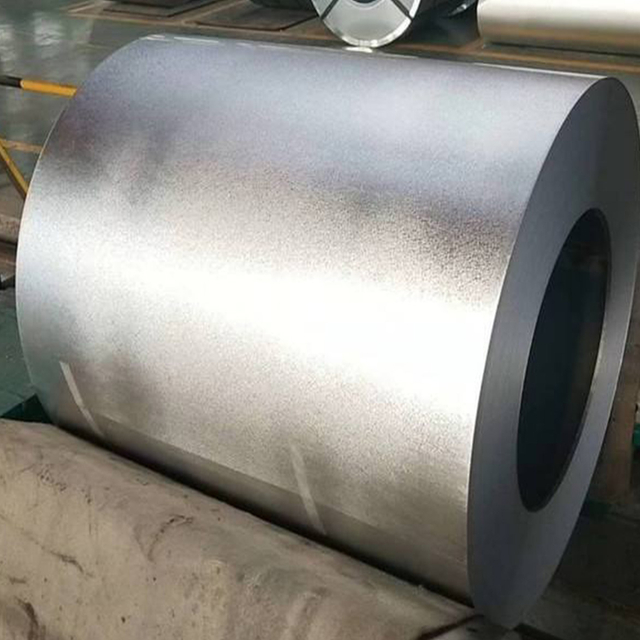
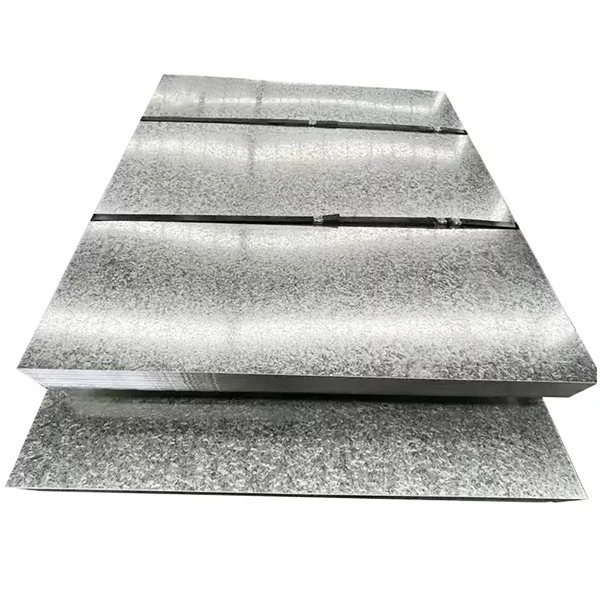
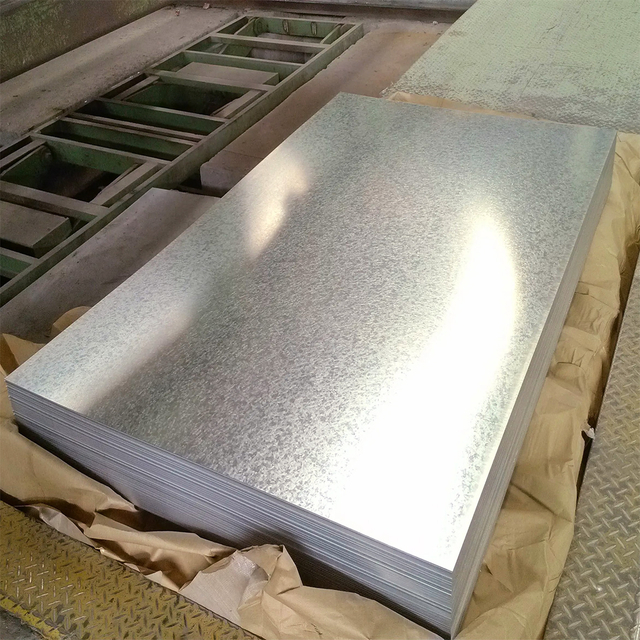
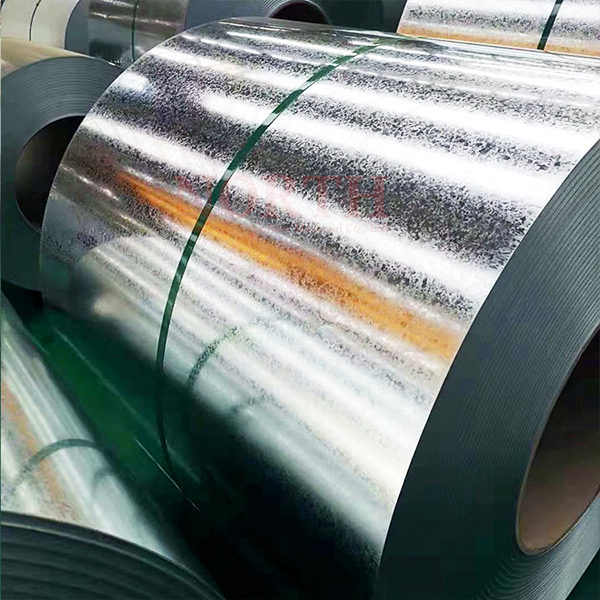
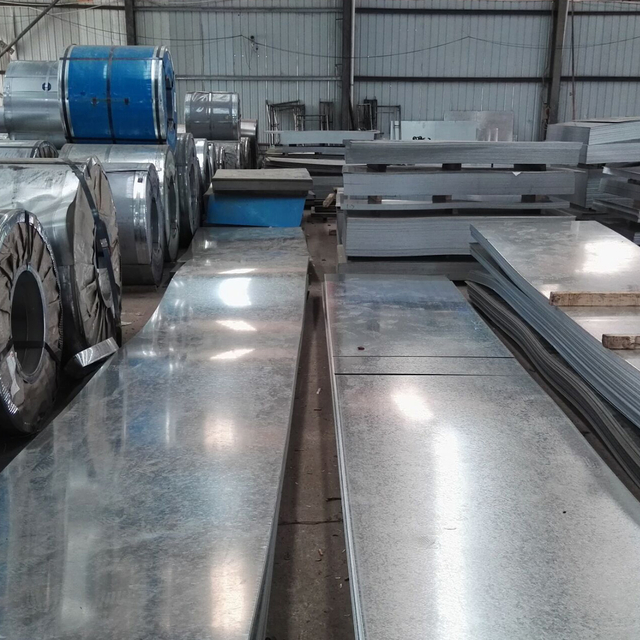
स्केलले तपाइँको तयारी रणनीति तय गर्दछ। ए बाट ठूला स्तरको निरन्तर रन ह्यान्डल गर्दै ग्याल्भेनाइज्ड स्टिल कोइललाई वेल्डिङ स्टेशन अघि स्वचालित मेकानिकल ब्रश वा स्थानीयकृत इन्डक्सन तताउने आवश्यकता पर्दछ। यसको विपरित, एकलमा अनुकूलन निर्माण जस्ती इस्पात पाना सामान्यतया म्यानुअल फ्ल्याप-डिस्क पीस सबैभन्दा लागत-प्रभावी र व्यावहारिक विकल्प बनाउँछ।
जस्ती सामग्रीको लागि वेल्डिङ प्रक्रिया मूल्याङ्कन
कोटिंग पूर्ण रूपमा हटाउने क्षेत्रको अवस्थामा विरलै प्राप्त गर्न सकिन्छ। माइक्रोस्कोपिक ट्रेस जस्ता सामान्यतया रहन्छ। त्यसैले, तपाईंले सानो प्रदूषण सहन सक्षम वेल्डिंग प्रक्रिया चयन गर्नुपर्छ।
वेल्डिंग प्रक्रिया |
जस्ता सहिष्णुता ट्रेस |
उपभोग्य वस्तुहरू सिफारिस गर्नुभयो |
आवेदन उपयुक्तता |
FCAW (फ्लक्स-कोर्ड) |
उच्च |
दोहोरो ढाल वा आत्म-रक्षित तार |
भारी संरचनात्मक, बाहिरी क्षेत्र कार्य |
SMAW (स्टिक) |
उच्च |
E7018 कम हाइड्रोजन इलेक्ट्रोड |
मर्मत, बाक्लो खण्डहरू |
GMAW (MIG) |
मध्यम |
ER70S-6 ठोस तार |
उच्च गति उत्पादन, पातलो पानाहरू |
GTAW (TIG) |
शून्य |
N/A |
अत्यधिक निरुत्साहित |
FCAW (Flux-Cored) र SMAW (स्टिक): यी प्रक्रियाहरूले ट्रेस जस्ताको लागि उच्च सहिष्णुता प्रदर्शन गर्दछ। इलेक्ट्रोडमा निर्मित फ्लक्स एजेन्टहरू पग्लिएको पोखरीमा द्रुत रूपमा वाष्पीकरण हुन्छन्। तिनीहरू सक्रिय रूपमा पोडल मापन गर्छन्, अशुद्धताहरू र फसेका ग्यासहरू स्ल्याग तहमा बाहिर निकाल्छन्। SMAW सञ्चालनका लागि, इन्जिनियरहरूले E7018 कम-हाइड्रोजन इलेक्ट्रोडहरू अत्यधिक सिफारिस गर्छन्। सानो कोटिंग अवशेषहरू रहँदा पनि तिनीहरूले बलियो, नरम वेल्डहरू उत्पादन गर्छन्।
GMAW (MIG): ठोस तार MIG उत्कृष्ट उत्पादन गति प्रदान गर्दछ। यो विशेष गरी पातलो मा राम्रो काम गर्दछ जस्ती इस्पात पाना विधानसभाहरू। यद्यपि, MIG सँग सक्रिय फ्लक्सिङ एजेन्टहरू छैनन्। यसलाई कडा प्यारामिटर नियन्त्रण आवश्यक छ। तपाईंले कम ताप इनपुट प्रविधिहरू जस्तै सर्ट-सर्किट वा पल्स-स्प्रे स्थानान्तरण प्रयोग गर्नुपर्छ। सधैं ER70S-6 तार प्रयोग गर्नुहोस्। ER70S-6 मा थपिएको सिलिकन र म्यांगनीजले डिअक्सिडाइजरको रूपमा काम गर्दछ, मनकालाई सपाट गर्न र आन्तरिक पोरोसिटीसँग लड्न मद्दत गर्दछ।
GTAW (TIG) - बहिष्करण क्षेत्र: क्षेत्र अनुभवले TIG यी सामग्रीहरूमा दुःस्वप्न जस्तै कार्य गर्दछ। गैर-उपभोग्य टंगस्टन इलेक्ट्रोडलाई पूर्ण शुद्धता चाहिन्छ। यो तयारी समयमा छुटेको कुनै पनि ट्रेस जस्ता द्वारा तुरुन्तै दूषित हुन्छ। चाप थुक्नेछ, घुम्नेछ र अन्ततः निभ्नेछ। तपाईंले १००% प्रमाणित बेयर स्टिलमा काम नगरेसम्म आफ्नो सञ्चालनबाट TIG लाई पूर्ण रूपमा बहिष्कार गर्नुहोस्।
संयुक्त गुणस्तर आश्वासन र पोस्ट-वेल्ड पुनर्स्थापना
धेरै निर्माणकर्ताहरूले यी सभाहरूको दीर्घकालीन विश्वसनीयताको बारेमा चिन्ता गर्छन्। तिनीहरू प्रश्न गर्छन् कि यदि थर्मल चक्रको समयमा भौतिक गुणहरू घट्छन्।
इन्टरनेशनल लीड जिंक रिसर्च अर्गनाइजेसन (ILZRO) ले यी जोर्नीहरूमा व्यापक शारीरिक परीक्षण गरेको थियो। मेकानिकल गुणहरू पूर्ण रूपमा अक्षुण्ण रहन्छन्। ILZRO डेटाले ठीकसँग वेल्डेड गैल्भेनाइज्ड जोइन्टहरूले समान तन्य शक्ति, बेन्ड रेडिआई, र अनकोटेड स्टील एसेम्बलीहरूको तुलनामा प्रभाव प्रदर्शन प्रदर्शन गर्दछ।
यद्यपि, माइनर माइक्रो-पोरोसिटी प्रायः रहन्छ। तपाईंले स्मार्ट इन्जिनियरिङ रणनीतिहरू प्रयोग गरेर पोरोसिटी थकानको लागि क्षतिपूर्ति गर्न सक्नुहुन्छ। महत्वपूर्ण चक्रीय थकान भारको अधीनमा रहेका जोडहरूका लागि, इन्जिनियरहरूले बारम्बार 'ठूलो आकारको वेल्डहरू' निर्दिष्ट गर्छन्। फिलेट वेल्डको साइजलाई थोरै बढाउँदा प्रभावकारी रूपमा माइक्रो-पोरोसिटीमा हराएको भोल्युम अफसेट हुन्छ। यो शारीरिक वृद्धिले समग्र तनाव एकाग्रता कम गर्छ। यसले जिंक पेनिट्रेटर इन्टरग्रान्युलर क्र्याकिंगलाई जराको माध्यमबाट फैलिनबाट रोक्छ।
अन्तमा, पीस र वेल्डिंगले बलिको बाधालाई नष्ट गर्दछ। द्रुत वायुमण्डलीय खिया रोक्नको लागि तपाईंले पोस्ट-वेल्ड जंग सुरक्षा लागू गर्नुपर्छ। सुरक्षात्मक तह पुनर्स्थापनाको लागि ASTM A780 मानकमा कडा अनुपालनको रूपरेखा गर्नुहोस्।
जस्ता युक्त पेन्टहरूको प्रयोग निर्दिष्ट गर्नुहोस्, जसलाई सामान्यतया चिसो ग्याल्भेनाइजिङ स्प्रे भनिन्छ। यसलाई HAZ र सबै जमिन क्षेत्रहरूमा भारी रूपमा लागू गर्नुहोस्। सुक्खा फिल्मको मोटाई वरपरको तातो-डुबकी तहसँग मेल खान्छ भन्ने सुनिश्चित गर्नुहोस्। ठूला संरचनात्मक सदस्यहरूका लागि, थर्मल मेटालाइजिङ (जिंक स्प्रेइङ) ले उत्कृष्ट, फ्याक्ट्री-ग्रेड बन्ड प्रदान गर्दछ। ASTM A780 लाई पछ्याउँदा नयाँ वेल्डेड जोइन्टले मूल हट-डिप कोटिंगसँगै जीवनचक्र समानता हासिल गरेको सुनिश्चित गर्दछ।
निष्कर्ष
यी सुरक्षात्मक मिश्रहरू वेल्डिंग संरचनात्मक र औद्योगिक अनुप्रयोगहरूको लागि पूर्ण रूपमा व्यवहार्य छ। तपाईंले यसलाई प्रत्यक्ष-वेल्ड सर्टकटको सट्टा कडा रूपमा नियन्त्रित प्रक्रियाको रूपमा सम्पर्क गर्नुपर्छ। तयारीका चरणहरू छाड्दा निर्माणको अखण्डता र मानव सुरक्षा दुवैमा सम्झौता हुन्छ। संयुक्त स्ट्रिप गर्न समय लिँदा गहिरो प्रवेश, स्थिर आर्क्स, र बलियो मेकानिकल प्रदर्शन सुनिश्चित गर्दछ।
आफ्नो बनावटी परिणामहरू सुधार गर्न, यी तत्काल अर्को चरणहरू लिनुहोस्:
पर्याप्त क्याप्चर वेग सुनिश्चित गर्न तपाईंको हालको स्थानीयकृत फ्युम निकासी पूर्वाधार अडिट गर्नुहोस्।
1 देखि 4 इन्च जस्ता-हटाउने दूरीहरू स्पष्ट रूपमा प्रतिबिम्बित गर्न आफ्नो WPS (वेल्डिङ प्रक्रिया विशिष्टताहरू) अपडेट गर्नुहोस्।
ASTM A780 ड्राई फिल्म मोटाई आवश्यकताहरूसँग कडाईका साथ पङ्क्तिबद्ध गर्नको लागि तपाईंको पोस्ट-वेल्ड टच-अप उपभोग्य वस्तुहरूलाई मानकीकृत गर्नुहोस्।
संक्रमण संवेदनशील अनुप्रयोगहरू TIG बाट टाढा र राम्रो अशुद्धता सहिष्णुताको लागि डुअल-शील्ड FCAW वा स्पंदित MIG लागू गर्नुहोस्।
FAQ
प्रश्न: के वेल्डिङ जस्ती इस्पातले धातुलाई कमजोर बनाउँछ?
A: होइन। सही तरिकाले तयारी गर्दा, तन्य शक्ति र फ्र्याक्चर कठोरता अनकोटेड स्टील जस्तै रहन्छ। चाप प्रहार गर्नु अघि जस्ता तह हटाउनाले उचित प्रवेश सुनिश्चित गर्दछ र प्रमुख संरचनात्मक दोषहरू रोक्छ।
प्रश्न: के म धातुको धुँवाको ज्वरोबाट बच्न दूध पिउन सक्छु?
A: बिल्कुल होइन। दूधले कुनै श्वासप्रश्वास सुरक्षा प्रदान गर्दैन। यो पाचन पथमा जान्छ, तपाईंको फोक्सोको लागि शून्य सुरक्षा प्रदान गर्दछ। केवल स्रोत निकासी र उचित PPE (जस्तै P100 रेस्पिरेटरहरू) ले जिंक अक्साइडको खतरनाक जोखिमलाई रोक्छ।
प्रश्न: के म जस्ती इस्पात वेल्ड गर्न TIG प्रयोग गर्न सक्छु?
A: यो अत्यधिक निरुत्साहित छ। TIG लाई असाधारण सफा सतह चाहिन्छ। कडा पीस गरेपछि बाँकी रहेको माइक्रोस्कोपिक जस्ता अवशेषले पनि टंगस्टन इलेक्ट्रोडलाई गम्भीर रूपमा दूषित गर्नेछ, जसले गर्दा चाप घुम्छ, थुक्छ र अन्ततः असफल हुन्छ।
प्रश्न: मैले वेल्डिंग गर्नु अघि ग्याल्भेनाइजिंगलाई कति टाढा पिस्नु पर्छ?
A: उद्योग मापदण्डहरू (जस्तै AWS D-19.0) ले वेल्ड जोनबाट 1 देखि 4 इन्च खाली गर्ने आदेश दिन्छ। यो महत्वपूर्ण बफरले परिवेशको तापलाई वरपरको जिंकलाई वाष्पीकरण गर्न र यसलाई पग्लिएको वेल्ड पूलमा तान्नबाट रोक्छ।