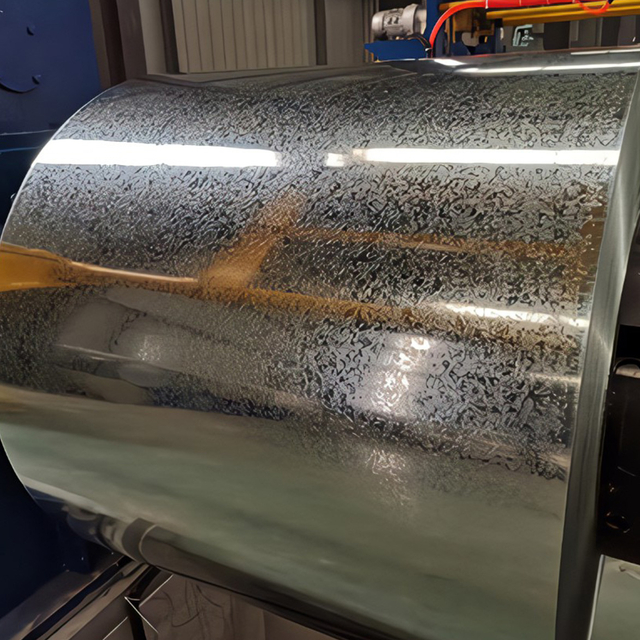
А. гальванизацияләнгән корыч кәтүк - цинк катламы белән капланган корыч. Бу цинк катламы корычны даттан һәм зыяннан саклый, кәтүкне нык һәм ныклы итә. Безнең компания югары сыйфатлы гальванизацияләнгән корыч кәтүк продуктлары тәкъдим итә, алар заводлар һәм төзүчеләр тарафыннан төзелеш, җитештерү һәм автомобиль детальләре өчен киң кулланыла. 2022-нче елда бөтен дөнья буенча якынча 140 миллион тонна гальванизацияләнгән корыч кәтүк җитештерелде, Кытай әйдәп баручы урында. Безнең продуктлар төрле тармакларда ышанычлы гальванизацияләнгән корыч кәтүкләргә булган ихтыяҗны канәгатьләндерү өчен эшләнгән.
Төп алымнар
Гальванизацияләнгән корыч кәтүк цинк белән капланган корыч. Incинк датны туктатырга ярдәм итә һәм корычны озынрак итә. Бу корычны көчле һәм күп нәрсә өчен яхшы итә.
Гальванизацияләнгән корыч кәтүкнең төрле төрләре һәм дәрәҗәләре бар. Eachәрбер төр билгеле эш өчен иң яхшы эшли. Калын цинк каплаулары тыштан яхшырак саклый. Нечкә каплаулар эч яисә тышкы кыяфәт өчен яхшырак.
Incинк өстәү ысуллары - кайнар суга, гальванизациягә кадәр һәм электрогалванизация. Eachәрбер юл төрле калынлык һәм кыяфәт бирә. Аларның һәрберсе махсус ихтыяҗлар өчен кулланыла.
Гальванизацияләнгән корыч кәтүк төзелештә, машиналарда, өй машиналарында күп кулланыла. Бу акчаны экономияләргә булыша, чөнки азрак ремонт һәм азрак кайгырту кирәк.
Дөрес кәтүкне сайлау калынлык, цинк каплау, класс һәм кайда кулланылачагы турында уйлау дигән сүз. Бу аның яхшы эшләвенә һәм озакка сузылуына ярдәм итә.
Гальванизацияләнгән корыч кәтүккә күзәтү
Гальванизацияләнгән корыч нәрсә
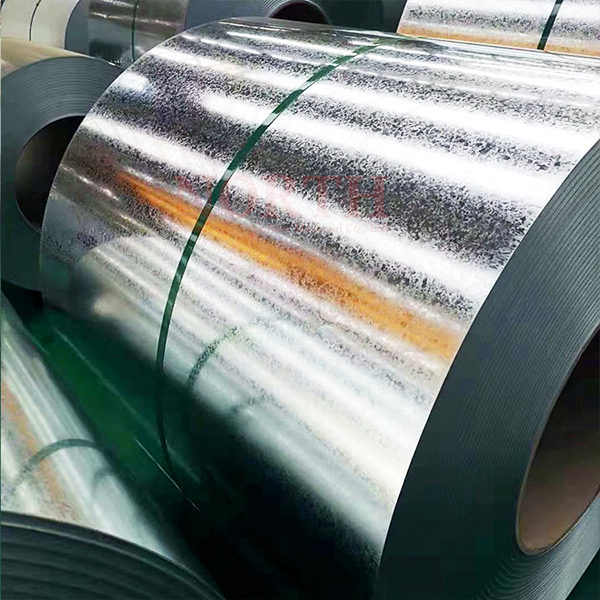
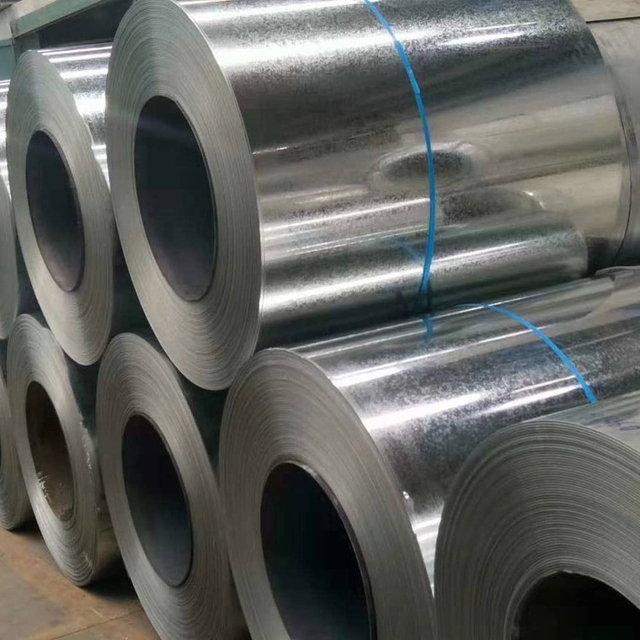
Гальванизацияләнгән корыч кәтүк - яссы корыч табак. Ул кәтүккә төрелгән. Индуктивлык кәтүге цинк катламы белән капланган. Incинк корычны дат һәм коррозиядән саклый. Заводлар һәм төзүчеләр гальванизацияләнгән корыч кәтүк кебек. Ул көчле һәм озак дәвам итә. Авыр һава торышында да яхшы эшли. Incинк катламы су һәм һаваны блоклый. Бу дат барлыкка килүдән туктарга ярдәм итә. Индуктивлык кәтүге тышта булганда, цинк кислород һәм дым белән очраша. Ул кәтүкне саклаучы нечкә фильм ясый. Бу фильм кәтүккә зыянга каршы торырга ярдәм итә.
Гальванизацияләнгән корыч кәтүкнең бик мөһим үзенчәлекләре бар:
Милек |
Типик кыйммәт |
Мәгънәсе / файдасы |
Тыгызлыгы |
Якынча 7,85 г / см⊃3; |
Структур кушымталар өчен яраклы стандарт авырлык |
Faceир өсте авырлыгы |
30-350 г / м⊃2; (ике як та) |
Әйләнә-тирә мохиткә яраклаштырылган коррозиядән саклый |
Faceир өсте тигезлеге |
Тырышлык (Ра) 0,8-1,5 мм |
Катлам ябыштыруны һәм ныклыкны көчәйтә |
Rылылык үткәрүчәнлеге |
Гальванизация катламы тәэсир итми |
Heatылылык тарату кушымталары өчен яраклы |
Электр үткәрүчәнлеге |
Чиста корычтан бераз түбән |
Сәнәгать үткәрүчәнлеге таләпләренә җавап бирә |
Rылылык киңәю коэффициенты |
11,5 х 10⁻⁶ / ° C. |
Температура үзгәрүендә үлчәмле тотрыклылыкны тәэмин итә |
Искәрмә: цинк катламы кәтүккә химик матдәләргә каршы торырга ярдәм итә. Ул 6дан 12гә кадәр pH булган урыннарда тотрыклы булып тора. Кыска вакыт эчендә 300 ° C кадәр булырга мөмкин.
Төп үзенчәлекләр
Итештерүчеләр күп күләмдә гальванизацияләнгән корыч кәтүк ясыйлар. Алар шулай ук төрле калынлыклар ясыйлар. Иң еш очрый торган үзенчәлекләр - калынлык, киңлек, кәтүк авырлыгы, эчке диаметр. Бу сатып алучыларга үз ихтыяҗлары өчен иң яхшы кәтүкне сайларга булыша.
Спецификация параметры |
Гомуми диапазон / кыйммәт |
Калынлык |
0,12 мм - 0,8 мм (кайберләре 4,0 мм яки 6,0 мм) |
Киңлек |
600 мм - 1500 мм (кайбер чыганаклар 600 мм - 1250 мм) |
Көйлә авырлыгы |
3 - 8 метр тонна (стандарт), сорау буенча 25 метрга кадәр |
Эчке диаметр |
508 мм яки 610 мм |
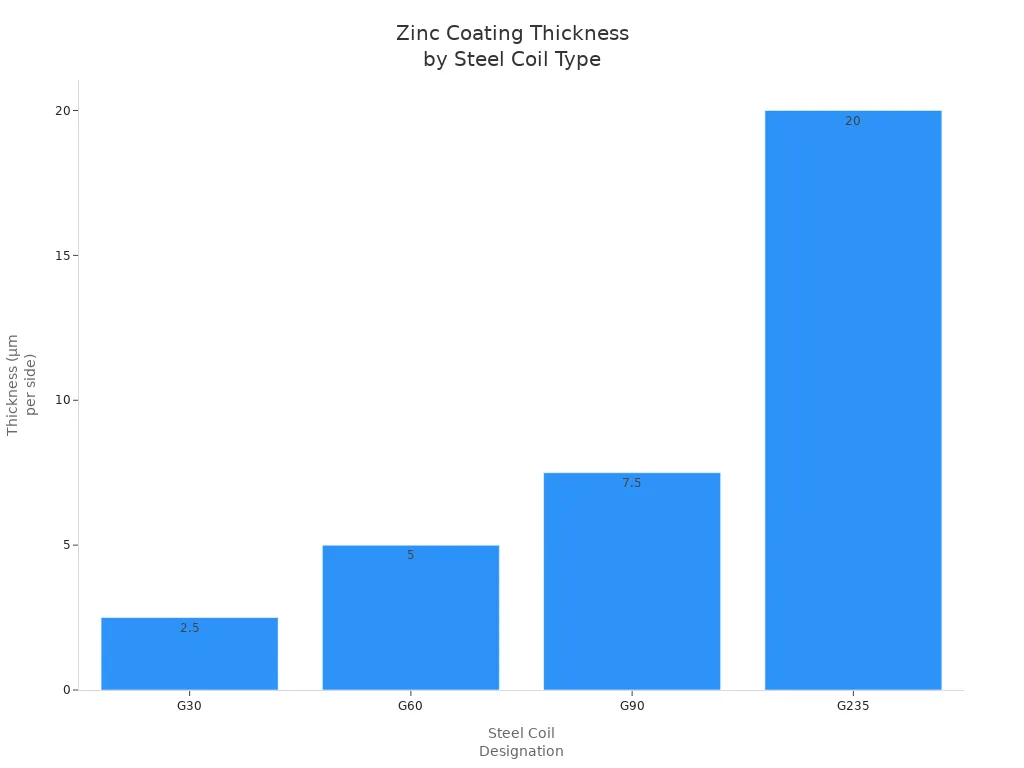
Incинк каплау калынлыгы бик мөһим. Бу кәтүкнең дат белән көрәшүенә тәэсир итә. Ул шулай ук кәтүкнең күпме дәвам итүен үзгәртә. Төрле кәтүкләрнең каплау авырлыгы һәм калынлыгы төрле. Түбәндәге таблицада уртак төрләр һәм аларның үзенчәлекләре күрсәтелгән:
Билгеләү |
Incинк каплау авырлыгы (oz / ft⊃2;) |
Якынча калынлык (һәр якка µm) |
Типик коррозиягә каршы тору |
Гомуми кушымталар |
G30 |
Барлыгы 0,30 (бер якка 0,15) |
~ 2.5 |
Яктылыктан саклау |
Ябык рамка, приборлар |
G60 |
Барлыгы 0,60 (бер якка 0,30) |
~ 5 |
Уртача саклау |
HVAC, ачык һавада рамка |
G90 |
Барлыгы 0,90 (бер якка 0,45) |
~ 7.5 |
Protectionгары саклау |
Түбә, сидинг, авыл хуҗалыгы |
G235 |
Барлыгы 2,35 (бер якка 1,175) |
~ 20 |
Максималь яклау |
Диңгез, сакчылар, югары коррозия мохите |
Incинкның кәтүккә куелуы аның калынлыгын үзгәртә. Гальванизация кайнар каплау ясый. Болар гадәттә 45-100 микрометр арасында. Электро-гальванизация нечкә каплаулар ясый. Болар 2,5-25 микрометр. Калын каплаулар яхшырак саклый, ләкин кыйммәтрәк. Нечкә каплаулар йомшак күренә һәм эчтә яки бизәк өчен кулланыла.
Гальванизацияләнгән корыч кәтүк халыкара стандартларга туры килергә тиеш. Бу кагыйдәләр кәтүкнең куркынычсыз һәм көчле булуына инаналар. Кайбер мөһим стандартлар:
Стандарт |
Масштаб / кушымта |
Төп спецификация пунктлары |
ASTM A653 / A653M |
Корыч табак, цинк белән капланган (гальванизацияләнгән) яки цинк-тимер эретмәсе кайнар кайнар процесс белән капланган |
Каплау авырлыгы, ябышу, өслек сыйфаты, калынлык минимумы, бетү, тышкы кыяфәт, ябышу |
ASTM A924 / A924M |
Корыч таблицага гомуми таләпләр, металл белән капланган кайнар процесс |
Калынлык, ябышу, өслек сыйфаты кебек гомуми каплау таләпләре |
ASTM A123 / A123M |
Тимер һәм корыч продуктларда кайнар гальванизацияләнгән капламалар |
Катлам калынлыгы минимумнары, өзлексез шома бетү, капланмаган урыннар юк, хезмәт гомере дәвамында нык ябышу |
ISO 3575 |
Коммерция һәм рәсем сыйфатларының өзлексез кайнар цинк белән капланган углерод корыч таблицасы |
Катлам калынлыгы, тышкы кыяфәте, коррозиягә каршы торуы |
ISO 1461 |
Ironитештерелгән тимер һәм корыч мәкаләләрдә кайнар чокырлы гальванизацияләнгән капламалар - спецификацияләр һәм тест ысуллары |
Катлам калынлыгы, тышкы кыяфәте, коррозиягә каршы торуы |
ASTM һәм ISO стандартлары авырлык һәм калынлык каплау кагыйдәләрен куя.
Тестлар цинкның корычка ничек ябышканын һәм хәтта каплауның ничек булуын тикшерәләр.
Коррозиягә каршы тору тоз спрейы һәм башка ысуллар белән сынала.
Төрләре һәм класслары
Гальванизацияләнгән корыч кәтүк төрле төрләрдә һәм классларда килә. Eachәрбер төр билгеле бер эш өчен махсус үзенчәлекләргә ия.
Гальванизацияләнгән корыч ботинкалар: Бу кәтүкләр эретелгән цинкка корычны батырып ясала. Бу датны туктатучы калын, каты катлам ясый. Төзүчеләр түбә һәм койма кебек ачык әйберләр өчен кайнар ботинкалар кулланалар.
Электро-гальванизацияләнгән корыч кәтүкләр: Бу кәтүкләр эремәдә электр кулланып цинк ала. Катлам нечкә һәм йомшак. Заводлар бу кәтүкләрне матур детальгә мохтаҗ булган машина детальләре һәм приборлар өчен кулланалар.
Сыйфатлар 'G ' һәм сан кулланалар. Сан рәттә күпме цинк барлыгын күрсәтә. Зур саннар күбрәк цинк һәм яхшырак саклауны аңлата. G60, G90, һәм G275 - гомуми класслар.
Сыйфат төре |
Тасвирлау |
Типик кушымталар |
Коммерция дәрәҗәсе |
Иң зур базар өлеше; төзелештә гомуми куллану |
Түбә, сидинг |
Сыйфат |
Салкын әйләндергеч корыч җитештерүдә кулланыла |
Автомобиль, приборлар |
Stгары көч түбән эретмә |
Strengthгары көч һәм ныклык |
Күперләр, биналар, суднолар |
Структур класс |
Күперләр һәм биналар төзелешендә кулланыла |
Структур нигезләр |
Башкалар |
Конкрет үзенчәлекләре булган белгечлек класслары |
Төрле махсус кушымталар |
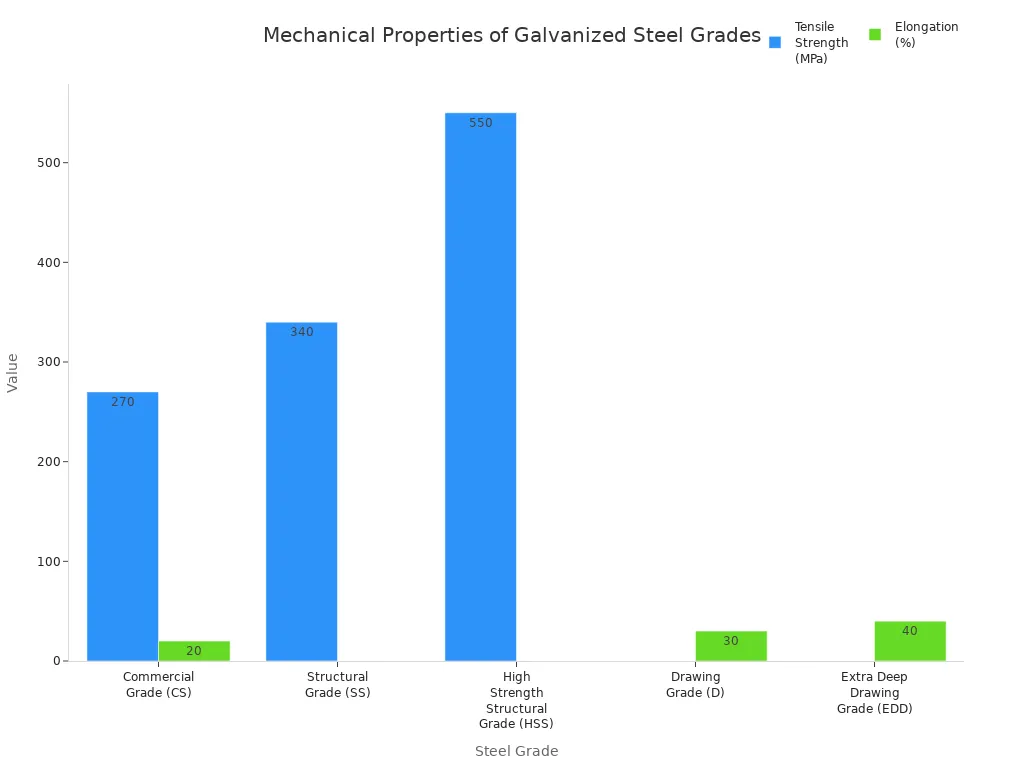
Механик үзлекләр һәр класс белән үзгәрәләр. Түбәндәге таблицада көч һәм сыгылучылыкның төрле булуы күрсәтелә:
Сыйфат |
Керү көче (MPa) |
Ieldитештерү көче (MPa) |
Озынлык (%) |
Төп өстенлек |
Типик кушымта / эшкәртү |
Коммерция дәрәҗәсе (CS) |
270 - 410 |
N / A. |
≥ 20 |
Төп дат үткәрмәү, гомуми көч |
Гади бөкләү һәм кисү (тирән мөһер юк) |
Структур класс (SS) |
340 - 550 |
≥ 230 |
Урта |
Strengthгары көч һәм эретеп ябыштыру |
Йөкле, эретеп ябыштыручы, болт тоташулары |
Сызу дәрәҗәсе (D) |
Урта |
N / A. |
≥ 30 |
Highгары сыгылучылык һәм бердәм озынлык |
Урта катлаулылык мөһере |
Өстәмә тирән рәсем дәрәҗәсе (EDD) |
Түбән |
N / A. |
≥ 40 |
Экстремаль формальлек, нечкәлеккә каршы тору |
Төгәл формалар белән катлаулы мөһерләү |
Strгары көч структур дәрәҗәсе (HSS) |
550 - 980 |
Ieldитештерү коэффициенты ≤ 0.85 |
Урта |
Иң югары көч-авырлык коэффициенты, югары энергия үзләштерү |
Махсуслаштырылган эшкәртү (лазер кисү, гидротехник формалаштыру) |
Гальванизацияләнгән корыч кәтүкнең өслеге төрле:
Регуляр чәчелгән: Сез цинк кристалларын күрә аласыз. Ул төзелештә кулланыла.
Минимальләштерелгән гөмбә: Кечкенә кристалллар йомшак өслек ясыйлар. Машиналарда һәм приборларда кулланыла.
Нуль бөртеге: кристалллар күренми. Surfaceир өслеге ялтыравыклы һәм шома. Азык-төлек һәм химия тармагында кулланыла.
Белгечлек каплаулары: Кайбер кәтүкләрдә бармак эзләре, бактерияләр яки җылылык өчен өстәмә катламнар бар.
Киңәш: Эшегез өчен дөрес төрне һәм классны сайлагыз. Калын каплаулар һәм югары класслар тышкы яки каты урыннар өчен иң яхшысы. Нечкә каплаулар һәм шома бизәкләр эчке яисә бизәк өчен яхшы.
Producитештерү ысуллары
Гальванизация
Корыч кәтүкләрне саклау өчен иң популяр ысул - кайнар суга батыру. Беренчедән, эшчеләр корычны чистарталар. Алар өслекне ашыйлар һәм нейтральләштерәләр. Аннары, кәтүкне эретелгән цинкка батыралар. Бу көчле цинк-тимер эретмәсе катламы ясый. Чумганнан соң, кәтүк суынып китә. Эшчеләр аны пассивация һәм май белән дәвалыйлар. Бу адымнар каплау таягына һәм яхшырак күренергә ярдәм итә. Инспекторлар калынлыкны һәм каплауның тышкы кыяфәтен тикшерәләр. Аннары, кәтүк тутырыла. Incинк катламы калын, гадәттә 45 - 85 микрометр. Бу A123 һәм A653 кебек ASTM кагыйдәләренә туры килә. Бу процесс корычка дат һәм тырмалар белән көрәшергә ярдәм итә. Бу ачык биналар һәм катлаулы эш өчен бик яхшы.
Процесс агымы:
Материалны әзерләгез һәм чистартыгыз
Майны алыгыз һәм алыгыз
Washу һәм нейтральләштерү
Алдан каплау өстәргә
Эретелгән цинкка батыгыз
Индуктивлык кәтүген салкын һәм эшкәртегез
Индуктивлык кәтүген тигезләгез һәм кисегез
Сыйфатны тикшерегез
Кисәкләргә бүлеп куегыз
Продукцияне тутырыгыз һәм җибәрегез
Гальванизация алдыннан
Алдан гальванизация формалашканчы корыч тегермәндә була. Эшчеләр башта корыч табакны чистарталар. Аннары, аны эретелгән цинк аша сызыкта йөртәләр. Бу шома һәм хәтта цинк катламы ясый. Катлам гадәттә 20-30 микрометр калынлыкта. Ахыры якты һәм формалашу җиңел. Алдан гальванизацияләнгән корыч азрак тора һәм зур эш өчен яхшы эшли. Ләкин, киселгән кырлар һәм эретеп ябыштыручылар ялан корычны күрсәтә ала. Бу аз даттан саклау дигән сүз. Алдан гальванизация ябык әйберләр яки матур күренергә тиеш өлешләр өчен иң яхшысы.
Feзенчәлек |
Гальванизация |
Гальванизация алдыннан |
Калынлык |
45-85μм |
20-30μм |
Каплау |
Кырларны да кертеп, тулы |
Киселгән кырларда түгел |
Тәмам |
Variзгәрешле |
Бердәм, якты |
Иң яхшы куллану |
Ачык һавада |
Ябык, күренеп торган өлешләр |
Электрогалванизация
Электрогалванизация корычны цинк белән каплау өчен электр куллана. Эшчеләр башта корычны чистарталар. Аннары, аны махсус чишелешкә салдылар. Incинк ионнары корычка ябышалар һәм нечкә, хәтта катлам ясыйлар. Катлам гадәттә 5-25 микрометр калынлыкта. Электрогалванизацияләнгән корыч шома һәм ялтыравыклы. Ул җиңел генә иелә һәм дымлы урыннарда датка каршы тора. Буяу да җиңел. Кешеләр аны машина детальләре, приборлар, электроника өчен кулланалар. Процесс ASTM A879 кагыйдәләренә туры килә. Яхшы өслеккә һәм бераз даттан саклауга мохтаҗ продуктлар өчен яхшы.
Искәрмә: Электрогалванизацияләнгән корыч буяу эчендә һәм астында иң яхшы эшли. Ул датны яхшы туктата, ләкин кайнар ысуллар кебек киемнән сакламый.
Galvanealing
Galvanealing җылыту белән гальванизацияне катнаштыра. Гальванизациядән соң эшчеләр корычны бик югары җылыталар. Бу цинк-тимер эретелгән катлам ясый. Катлам эретеп ябыштыруда булыша. Гальваналь корычны эретеп ябыштыру җиңел. Ул машиналарда, биналарда, приборларда кулланыла. ASTM A653 гальваналь корыч кәтүк кагыйдәләрен бирә. Бу сыйфатны һәм эшне тотрыклы саклый.
Featuresзенчәлекләр һәм өстенлекләр
Коррозиягә каршы тору
Гальванизацияләнгән корыч цинк каплавы аркасында җиңел түгел. Incинк катламы астындагы корычны саклый. Су яки һава кәтүккә кагылгач, цинк башта реакция ясый. Бу кислородны һәм су корычка барып җитүне туктатучы калкан ясый. Incинк катламы шулай ук цинцит (ZnO), гидроцинцит һәм Саймонколлеит кебек махсус кушылмалар барлыкка китерә. Бу кушылмалар калын пленка ясыйлар. Фильм датны акрынайта һәм корычны саклый. Индуктивлык кәтүге тырналган яки киселгән булса да, цинк аны саклый. Incинк капламасы корычның датка реакциясен үзгәртә. Калын цинк катламнары күбрәк саклый. Алар авыр урыннарда озаграк торалар.
Корыч беткәнче цинк каплавы бетә.
Саклаучы фильмнар корычтан кислород һәм су тыя.
Катлам үзен сызганда яки кискәндә төзәтә.
Incинкка бай праймерлар авыр шартларда өстәмә яклау бирә.
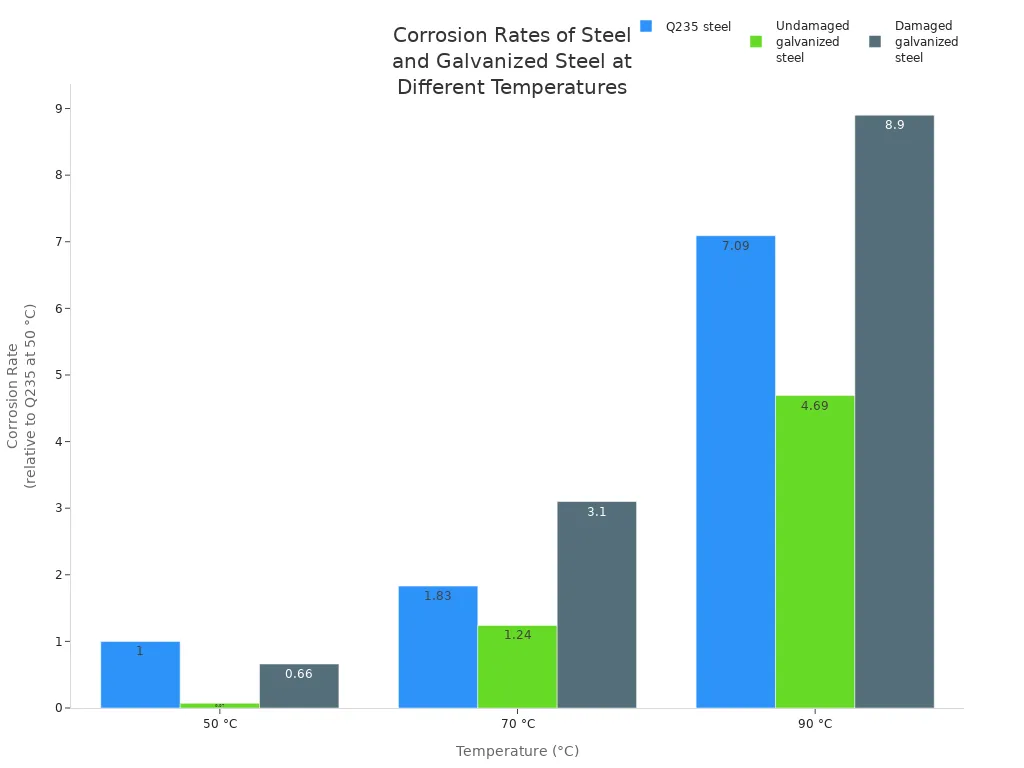
Тестлар гальванизацияләнгән корычның датка гади корычка караганда яхшырак булуын күрсәтәләр. Бу дымлы яки ачык урыннарда дөрес.
Specрнәкләр |
Коррозия дәрәҗәсе (50 ° C) |
Төп коррозия продуктлары |
Продукт морфологиясе |
Q235 корыч |
1 |
Fe3O4 |
Иркен |
Зыян күрмәгән гальванизацияләнгән корыч |
0.07 |
ZnO |
Тыгыз |
Зыян күргән гальванизацияләнгән корыч |
0.66 |
Fe3O4 + ZnO |
Тыгыз |
Тотрыклылык һәм хезмәт күрсәтү
Incинк капламы гальванизацияләнгән корычка озак торырга ярдәм итә. Яңгырда, кояшта, җилдә тышта яхшы эшли. Кешеләр аны түбәләр, коймалар, машиналар өчен кулланалар. Датсыз корыч бик каты урыннарда озаграк дәвам итә. Ләкин гальванизацияләнгән корыч яхшы саклый һәм азрак чыгымнар ала. Вакыт узу белән цинк катламы тузарга мөмкин. Даими тикшерүләр һәм җиңел ремонт корычны нык саклый.
Киңәш: саклагыз . Гальванизацияләнгән корычны коры урыннарда Аларны саклау өчен ботинкаларны урыгыз. Суны еш тикшерегез. Зыян күрсәгез, аны цинкка бай буяу яки спрей белән төзәтегез.
Тәкъдим ителгән хезмәт күрсәтү практикалары:
Сүрелү һәм зыянны туктатыр өчен химик матдәләр яки май кулланыгыз.
Саклаганда яки җибәргәндә кәтүкләрне кәгазь яки пластмасса белән урыгыз.
Дым булса, су һәм коры ботинкаларны шунда ук тикшерегез.
Сызуларны туктатыр өчен, пакетны тиз төзәтегез.
Климат белән идарә ителгән бүлмәләрдә ботинкаларны саклагыз. Аларны артык озак тотмагыз.
Чыгым эффективлыгы
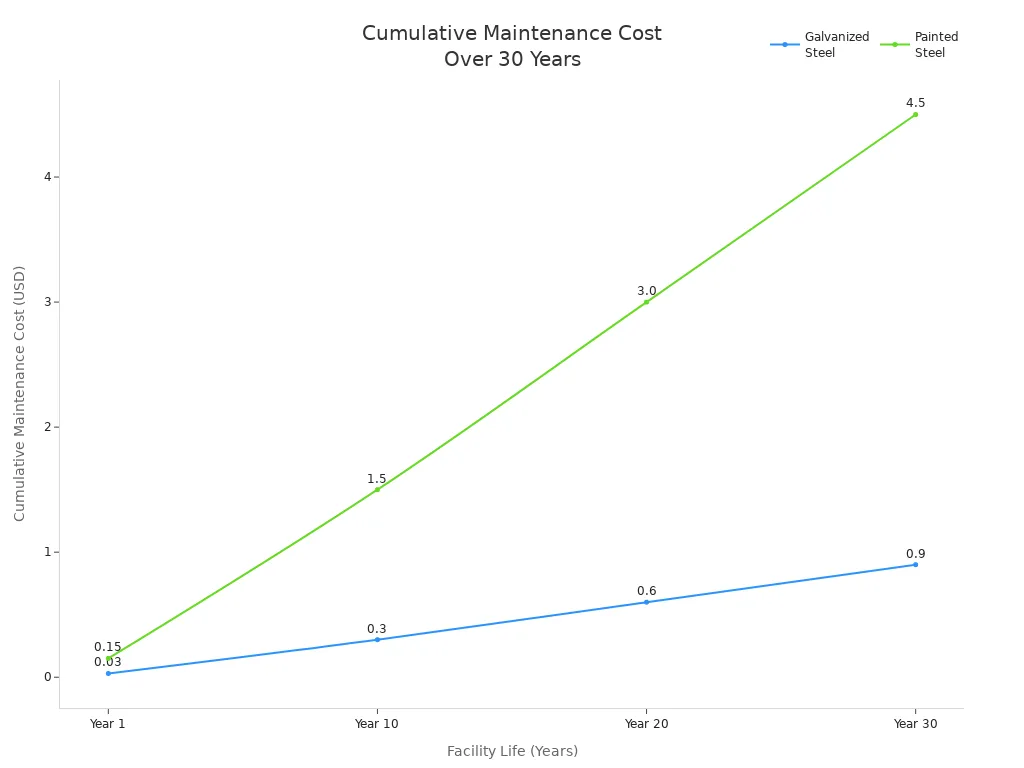
Гальванизацияләнгән корыч акчага яхшы бәя бирә. Башта гади корычка караганда кыйммәтрәк. Ләкин ул дат басмаган корычтан яки буялган ботинкалардан арзанрак. Incинк каплау азрак ремонтлау һәм азрак эшкәртү дигән сүз. Бу вакыт белән акча экономияли.
Кыйммәт аспекты |
Гальванизацияләнгән корыч |
Буялган корыч система (Ике пальто) |
Башлангыч бәя |
Конкуренцияле яки түбән |
Кайвакыт югарырак яки охшаш |
Еллык хезмәт |
Елына 0,03 $ |
Елына $ 0,15 |
Уңайлык тормышы |
30 ел |
30 ел |
Техник хезмәт кирәк |
Беркем дә юк |
Регуляр буяу |
Тормыш циклы бәясе |
Еш кына башлангыч бәя |
Саклау аркасында күпкә югарырак |
Гальванизацияләнгән корыч озак вакытка чыгымнарны киметергә ярдәм итә. Аңа азрак ремонт һәм алмаштыру кирәк. Ул шулай ук биналарда энергияне саклый. Бу аны төзү һәм ясау өчен акыллы сайлау ясый.
Гальванизацияләнгән корыч кәтүк кушымталары
Төзелеш һәм түбә
Гальванизацияләнгән корыч кәтүк төзелештә бик мөһим. Төзүчеләр аны түбәләр, стеналар, балкышлар, барлар өчен кулланалар. Incинк катламы биналарны даттан һәм начар һава торышыннан саклый. Бу аны ачык һавада куллану өчен яхшы сайлау ясый. Ул көчле һәм җиңел өзелми. Авыр урыннарда озак дәвам итә. Күпчелек төзүчеләр металл биналар, чокырлар, стеналар өчен гальванизацияләнгән корыч кәтүк сайлыйлар. Барлык гальванизацияләнгән корыч кәтүкнең яртысы төзелештә кулланыла. Күбрәк шәһәрләр һәм яңа проектлар бу материалга ихтыяҗны арттыра, аеруча Азия-Тын океанда.
Manufactитештерү һәм автомобиль
Заводлар гальванизацияләнгән корыч кәтүк кулланалар, чөнки ул каты һәм формалашу җиңел. Автомобиль җитештерүчеләр машина тәннәре, рамкалар һәм аскы өлешләр өчен кайнар гальванизацияләнгән кәтүкләр кулланалар. Incинк катламы бу өлешләрне даттан туктата. Бу машиналарга куркынычсыз калырга һәм яхшы эшләргә булыша. Китай һәм Indiaиндстандагы автомобиль компанияләре хәзерге вакытта күбрәк гальванизацияләнгән корыч кәтүк кулланалар. Алар җиңелрәк һәм яхшырак машиналар телиләр. Күбрәк электр машиналары да бу материалга күбрәк ихтыяҗны аңлата. Пычрату һәм ягулыкны саклау турында яңа кагыйдәләр компанияләрне гальванизацияләнгән корыч кәтүк кулланырга этәрә. Яхшырак каплау ысуллары һәм җирле заводлар бу өлкәләрдә зур ихтыяҗны канәгатьләндерергә булышалар.
Башка куллану
Гальванизацияләнгән корыч кәтүк биналар һәм машиналар өчен генә кулланылмый. Applиһаз җитештерүчеләр аны юу, суыткыч, кондиционер өчен кулланалар. Ул дат түгел һәм матур булып күренә. Материал яшел энергиядә һәм акыллы шәһәр проектларында да кулланыла. Электр машиналары һәм яшел энергия яңа әйберләр өчен дат булмаган корычка мохтаҗ. Азия-Тын океан илләрендә дүрттән артык гальванизацияләнгән корыч кәтүк приборлар өчен кулланыла. Яңа шәһәр проектлары һәм күбрәк заводлар бу корычка ихтыяҗны арттыралар. Хәзерге вакытта компанияләр яңа технологияләр кулланалар, бу яңа базарлар өчен акыллырак һәм махсус корыч продуктлар ясыйлар.
Уйланулар һәм чикләүләр
Дөрес кәтүкне сайлау
Эш өчен дөрес корыч кәтүк сайлау мөһим. Сезгә күп нәрсә турында уйларга кирәк. Бу әйберләр кәтүкнең ни дәрәҗәдә эшләвен һәм күпме дәвам итүен үзгәртә.
Калынлык : Калын корыч күбрәк авырлыкны тота һәм озаграк дәвам итә. Төзүчеләр калын ботинкаларны балкышлар һәм көчле өлешләр өчен кулланалар. Нечкә ботинкалар һава каналлары кебек җиңелрәк әйберләр өчен яхшы.
Катлам авырлыгы : цинк каплау датны ераклаштыра. Авыр каплаулар, G90 кебек, дымлы яки тозлы урыннар өчен иң яхшысы. G60 кебек җиңелрәк каплау, эчке яки йомшак урыннар өчен яхшы.
Сыйфат : gradeәр сыйныфның үз көче һәм игелеге бар. Каты корыч кирәк булганда көчле класслар яхшы. Әгәр дә кәтүкне бөкләргә яки формалаштырырга кирәк булса, сыгылучан класслар яхшырак.
Киңлек һәм озынлык : Махсус зурлыклар һәр проектка туры килергә ярдәм итә. Бу төзелешне һәм дизайнны җиңеләйтә.
Башка уйланулар : бәяләр, эш төре һәм кәтүкне кайда куллану турында уйлагыз. Кайнар су яки электрогалванизация сезгә кирәк булганга карап сайлана.
Киңәш: Сәнәгать кагыйдәләрен һәрвакыт карагыз һәм сатып алыр алдыннан тәэмин итүченең сыйфатын тикшерегез.
Экологик факторлар
Корыч кәтүкләр кулланган урын аларның эшләвен үзгәртә ала. Океан янындагы һавада тоз цинкны тизрәк тарката. Заводлардан пычрану цинкны юкка чыгаручы кислота яңгырын ясый. Дымнарны дымлы урыннарда саклау су тозагына китерергә һәм ак датка китерергә мөмкин. Эретеп ябыштыру яки кисүдән югары җылылык цинкны яндырырга һәм корычны датка калдырырга мөмкин.
Әйләнә-тирә мохит |
Төп куркыныч |
Саклау чарасы |
Яр |
Тоз спрейсы |
Авыр цинк капламасын кулланыгыз |
Индустриаль |
Кислота яңгыры, коррозия |
Пассивация кулланыгыз, читләрен мөһерләгез |
Дым саклау |
Ак дат формалашуы |
Коры, җилләтелгән җирдә саклагыз |
Гомуми сораулар
Корыч кәтүкләр кулланылганда яки сакланган вакытта проблемалар булырга мөмкин:
Су кәтүк өстендә калса, аеруча пассивлаштыру яхшы эшләнмәсә, ак дат күренергә мөмкин.
Сызу, кисү яки эретеп ябыштыру цинк катламына зыян китерергә һәм датны күбрәк китерергә мөмкин.
Әгәр цинк тигез булмаса яки корыч пычрак булса, зәгыйфь таплар барлыкка килергә мөмкин.
Ак дат үссә, кара таплар булырга мөмкин.
Ботинкаларны дөрес саклау, дымлы урыннардагы кебек, датны мөмкин итә.
Искәрмә: ботинкаларны саклык белән эшләгез, аларны еш тикшерегез һәм күпчелек проблемаларны туктатыр өчен саклагыз.
Гальванизацияләнгән корыч кәтүк корычны даттан саклый. Ул шулай ук зыянны туктата. Бу материал көчле һәм озак дәвам итә. Бу да акчаны сакларга булыша. Төзүчеләр аны түбәләр һәм стеналар өчен кулланалар. Manufactитештерүчеләр аны машиналар һәм приборлар өчен кулланалар. Сатып алучыларга калынлыкны һәм каплау авырлыгын карарга кирәк. Алар шулай ук классны тикшерергә тиеш. ASTM стандартлары кәтүкнең яхшы булуына инанырга ярдәм итә. Airавадагы дым һәм тоз аның эшләвен үзгәртә ала. Дөрес кәтүкне сайлау яхшырак нәтиҗәләр бирә.
Сораулар
Гальванизацияләнгән корыч кәтүкнең төп максаты нинди?
Гальванизацияләнгән корыч кәтүк корычны даттан яки бозылудан саклый. Incинк катламы калкан кебек эшли. Төзүчеләр һәм заводлар аны озак дәвам итә торган һәм көчле булып торган өлешләр ясау өчен кулланалар.
Incинк каплау датны ничек саклый?
Корыч корылганчы цинк су һәм һава белән очраша. Бу өстендә махсус катлам ясый. Катлам су һәм һаваның корычка кагылуын туктата.
Кайда кешеләр гальванизацияләнгән корыч кәтүкне еш кулланалар?
Кешеләр төзелештә, машина ясауда, приборлар ясауда гальванизацияләнгән корыч кәтүк кулланалар. Түбәләр, машина детальләре, машина кисәкләре өчен яхшы.
Гальванизацияләнгән корыч кәтүкне буяп буламы?
Сез гальванизацияләнгән корыч кәтүкне буяп була. Башта өслек чиста һәм коры булырга тиеш. Махсус праймериз буяу цинк катламына ябышырга булыша.
Гальванизацияләнгән корыч кәтүккә нинди стандартлар кулланыла?
ASTM A653 һәм ISO 3575 - гальванизацияләнгән корыч кәтүк өчен төп кагыйдәләр. Бу кагыйдәләр каплауның калынлыгы, өслегенең тышкы кыяфәте, дат белән ничек көрәшүе турында сөйли.